
Le moulage par injection est l’une des techniques de fabrication les plus abouties de l’industrie moderne. Le nombre de ses variantes augmente avec les besoins de production. Cet article vous propose un aperçu concis et précis des types de moulage par injection actuellement utilisés.
Qu’est-ce qui caractérise le moulage par injection ?
Le moulage par injection consiste à utiliser une presse à injection pour pousser, sous pression, une matière fondue dans l’empreinte d’un moule en acier ou en aluminium. Une fois solidifiée en pièce, celle-ci est éjectée du moule et le cycle recommence. Un « type » de moulage par injection se définit par l’association de trois facteurs : l’architecture du moule, le système de matériaux et la méthode de transformation. Modifier l’un de ces facteurs change les coûts et les capacités du procédé.
Principaux types de procédés de moulage par injection
Moulage par injection standard des thermoplastiques
Parmi les variantes les plus répandues, le moulage par injection standard des thermoplastiques utilise des résines courantes comme l’ABS, le polycarbonate (PC), le polypropylène (PP), le nylon (PA) et des mélanges tels que le PC/ABS. Il convient aux boîtiers, supports, entourages, pièces d’appareils électroménagers et autres produits dont les parois respectent les recommandations habituelles (environ 2–4 mm pour de nombreuses résines) et qui présentent des caractéristiques modérées.
À grande échelle, le moulage par injection des plastiques offre le coût par pièce le plus bas, le choix de matériaux le plus vaste et des pratiques d’outillage éprouvées. Les moules familiaux et les canaux chauds contribuent à réduire les déchets. Avec une conception optimisée des points d’injection et du refroidissement, les temps de cycle sont courts et la répétabilité excellente. C’est généralement le premier procédé à envisager, sauf si la géométrie ou les performances requises imposent une méthode spécialisée.
Moulage par injection à parois minces
Le moulage à parois minces vise des pièces plus minces que les valeurs habituellement recommandées, souvent jusqu’à 0.4–0.8 mm, voire moins selon la résine et la longueur d’écoulement. On le retrouve par exemple dans les boîtiers de smartphones, les blocs-batteries et les appareils électroniques grand public à haute densité, où la réduction d’un dixième de millimètre peut compter.
Ce procédé se caractérise par des pressions et des vitesses d’injection plus élevées, ainsi que par des systèmes de canaux soigneusement équilibrés qui poussent la résine dans de longs parcours d’écoulement étroits. Les moules nécessitent un choix robuste d’acier, des canaux d’écoulement polis et un éventage renforcé. Les presses doivent réagir rapidement et disposer d’une force de fermeture suffisante pour compenser les pics de pression dans les empreintes.
Ce procédé comporte toutefois des compromis : l’outillage est plus complexe et la fenêtre de transformation plus étroite.
Micro-moulage par injection
Le micro-moulage produit des pièces pesant de quelques milligrammes à quelques grammes et comportant des détails microscopiques : puces microfluidiques, petits engrenages, pointes de cathéter ou composants de platines de microscope. Les dimensions des points d’injection et les volumes injectés sont très faibles, et la maîtrise du temps de séjour est essentielle pour éviter la dégradation du matériau.
Cette méthode de haute précision peut réaliser des détails de moins de 100 µm, des tolérances serrées et un dosage extrêmement régulier d’un tir à l’autre. En raison de la complexité du procédé, les matériaux privilégiés sont des résines stables et adaptées aux salles propres (PEEK, PEI, qualités médicales de PP). L’outillage est coûteux et délicat. Toutefois, pour les pièces minuscules et les volumes élevés, aucune autre méthode n’offre une répétabilité et un coût par pièce comparables.
Surmoulage, moulage par insertion et moulage multi-injection
Surmoulage
Le surmoulage consiste à appliquer un matériau sur un autre, généralement un élastomère souple sur un substrat rigide, comme le revêtement antidérapant d’une poignée d’outil électrique. Il améliore l’ergonomie, l’étanchéité, l’absorption des chocs et l’esthétique sans nécessiter de matériel d’assemblage.
Approches courantes :
- Surmoulage en deux étapes : le substrat rigide est d’abord moulé, puis placé dans un second moule pour recevoir le surmoulage souple.
- Surmoulage dans le moule : réalisé dans un seul outillage qui fait pivoter la pièce ou la transfère entre différentes empreintes.
Moulage par insertion
Le moulage par insertion consiste à encapsuler dans le plastique une pièce préalablement positionnée, souvent en métal. Les inserts courants comprennent les bossages filetés, les bagues, les contacts emboutis, les aimants et les logements de capteurs. Ce procédé remplace des opérations d’assemblage secondaires et améliore la résistance des jonctions ainsi que la précision de positionnement.
Pour lancer la fabrication, les inserts sont d’abord chargés manuellement ou automatiquement, maintenus par des caractéristiques de positionnement ou par aspiration, puis recouverts de résine. L’outillage doit gérer la dilatation thermique différentielle afin d’éviter les fissures ou les contraintes à l’interface plastique-métal.
Cette méthode est idéale lorsqu’une pièce nécessite une résistance mécanique localisée ou une conductivité sans fabrication entièrement métallique, par exemple des raccords Luer médicaux dotés de filetages métalliques, des clips automobiles avec surfaces d’usure en acier ou des connecteurs avec bornes intégrées.
Moulage à deux ou trois injections
Le moulage multi-injection injecte successivement deux matériaux ou plus (ou plusieurs couleurs) dans la même cellule et, souvent, dans le même moule. Des plateaux rotatifs, des mécanismes de retrait de noyau ou des systèmes d’indexage déplacent automatiquement la pièce partiellement formée vers l’empreinte suivante. Ils permettent d’obtenir des liaisons homogènes, des séparations nettes entre les couleurs, des joints intégrés, des charnières souples ou des combinaisons de matériaux durs et souples, sans manipulation manuelle. Ils rendent aussi possibles des fonctions particulières, comme des fenêtres transparentes moulées dans des corps opaques.
Moulage assisté par gaz ou par eau et co-injection
Moulage par injection assisté par gaz
Le moulage assisté par gaz consiste à injecter un gaz inerte (généralement de l’azote) après le remplissage partiel de l’empreinte par la résine. Le gaz forme des canaux creux dans les sections épaisses, pousse le plastique fondu vers les extrémités et permet de produire des pièces plus légères, avec moins de retassures et de gauchissement. La conception du moule doit toutefois répondre à des exigences particulières, car les évents et les aiguilles à gaz doivent être étudiés avec soin.
Ce procédé permet de fabriquer une grande variété de produits en plastique, notamment de grandes poignées, des cadres de téléviseurs, des composants de meubles et des pièces automobiles sous capot comportant des nervures épaisses. Il permet de conserver des sections esthétiques plus épaisses sans retassures et peut réduire le temps de cycle en éliminant la masse qui nécessiterait autrement un refroidissement.
Moulage par injection assisté par eau
Le principe est similaire, mais le fluide diffère. Le moulage assisté par eau injecte de l’eau pour créer des sections creuses ; il convient particulièrement aux formes tubulaires longues et complexes avec des courbes, comme les poignées de porte automobiles, les conduites de liquide lave-glace et les tubes d’appareils électroménagers.
Ce procédé de fabrication offre une évacuation plus rapide de la chaleur (l’eau refroidit rapidement), des parois internes lisses et, pour certaines géométries, des sections creuses plus régulières qu’avec le gaz. L’outillage doit gérer l’eau, résister à la corrosion et permettre une évacuation précise.
Moulage par co-injection (sandwich)
La co-injection produit une structure peau-cœur : une peau esthétique ou haute performance encapsule une résine différente au cœur. Ce dernier peut être constitué de polymère recyclé, d’un matériau barrière ou d’une résine aux propriétés adaptées (par exemple, un cœur expansé pour améliorer le rapport rigidité-poids). Cette méthode est particulièrement intéressante pour optimiser le coût des matériaux sans sacrifier l’apparence ni les couches en contact soumises à la réglementation. Les emballages alimentaires utilisent souvent des peaux barrières ; les produits de consommation peuvent aussi intégrer un cœur recyclé sous une peau vierge afin d’obtenir l’aspect et les performances recherchés.
Élastomères, LSR et thermodurcissables/RIM
Moulage par injection du caoutchouc de silicone liquide (LSR)
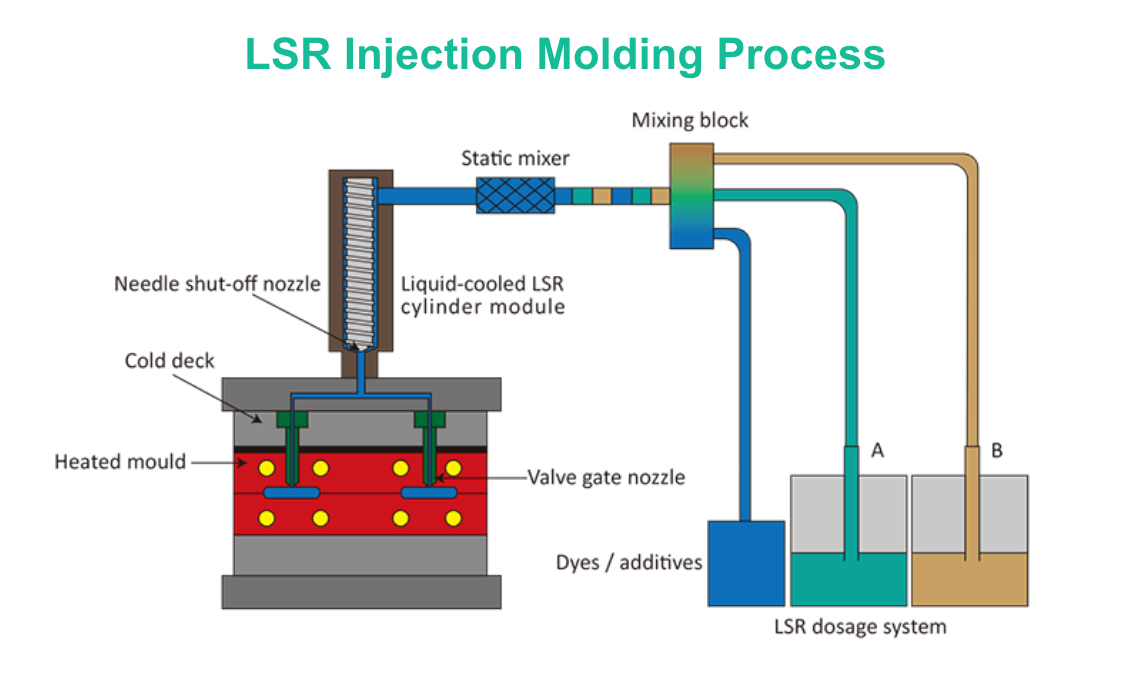
Le moulage LSR utilise des systèmes de silicone bicomposant durcis au platine, dosés et mélangés sur la presse, puis injectés dans un moule à canaux froids où ils durcissent dans l’empreinte chauffée. Le LSR étant un élastomère thermodurcissable, il ne fond pas à nouveau : il réticule et conserve sa forme sous l’effet de la chaleur.
Le LSR offre une excellente résistance chimique, une bonne biocompatibilité, une large plage de températures de service et une compatibilité avec les salles propres. Il convient notamment aux joints, aux produits pour bébés, aux objets connectés portables, aux composants médicaux et aux silicones optiques pour lentilles.
Moulage par injection de TPE/TPV et de caoutchouc
Les élastomères thermoplastiques (TPE) et les vulcanisats thermoplastiques (TPV) se comportent comme du caoutchouc, mais se transforment sur des presses thermoplastiques standard. Ils permettent ainsi le recyclage et le surmoulage sur des substrats rigides. Ils sont couramment utilisés pour les poignées, les joints, les soufflets et les isolateurs de vibrations.
Lorsque le caoutchouc véritable est nécessaire, le nitrile, l’EPDM et les fluoroélastomères sont durcis dans le moule lors du moulage par injection du caoutchouc. Les temps de cycle sont plus longs et l’outillage doit tenir compte de la cinétique de durcissement et de l’évacuation des composés volatils. Le choix dépend souvent des objectifs de résistance chimique et thermique.
Moulage par injection des thermodurcissables et moulage par réaction (RIM)
Le moulage par injection des thermodurcissables met en œuvre des résines qui durcissent de façon irréversible : phénoliques, époxydes et certains polyesters. Le moulage par réaction (RIM) consiste à mélanger des composants réactifs à faible viscosité, généralement des systèmes polyuréthane, puis à les injecter dans le moule où ils polymérisent. Ce procédé sert à fabriquer de grands panneaux et boîtiers, des pare-chocs absorbant l’énergie et des composants structurels avec nervures intégrées. Le RIM convient particulièrement aux pièces épaisses et volumineuses, avec moins de contraintes internes et des forces de fermeture plus faibles grâce à la faible viscosité initiale.
En raison de la nature de ces matières, les rebuts ne peuvent pas être refondus ; la température de l’outillage et les cycles de durcissement ont donc une forte incidence sur le débit de production. Pour les petites séries de grandes pièces, le RIM est toutefois souvent plus économique que l’outillage thermoplastique, tous coûts confondus.
Moulage par injection de poudres (MIM/CIM)
Moulage par injection de métal (MIM)
Le MIM mélange des poudres métalliques fines à un liant polymère pour créer une matière première injectable permettant de produire des formes complexes. Après le moulage, les pièces subissent un déliantage afin d’éliminer le liant, puis un frittage pour densifier le métal ; la densité atteint généralement 95–99 % de la densité théorique.
Ce procédé se distingue par sa capacité exceptionnelle à reproduire des détails fins sur de petits composants métalliques complexes, tels que des engrenages, des loquets, des charnières, des instruments chirurgicaux et des composants d’armes à feu. Le MIM est concurrentiel par rapport à l’usinage CNC lorsque les volumes sont élevés et les géométries difficiles à usiner.
Moulage par injection de céramique (CIM)
Le CIM repose sur le même principe que le MIM, mais utilise des poudres céramiques telles que la zircone ou l’alumine. Il permet de fabriquer des composants résistants à l’usure, isolants électriques et résistants aux hautes températures, avec des détails fins, comme des buses, des pièces dentaires et des isolateurs pour capteurs.
Conclusion
La diversité des procédés de moulage par injection met en évidence un principe fondamental de la fabrication moderne : choisir la méthode adaptée à chaque cas. La multiplicité des variantes montre qu’aucun procédé n’est supérieur dans toutes les situations ; chacun constitue plutôt une solution adaptée à un besoin précis.
En définitive, le choix d’un type de moulage par injection est une décision stratégique qui ne se limite pas à la géométrie de la pièce. Pour sélectionner le procédé de fabrication approprié, vous devez prendre en compte tous les facteurs déterminants avant de décider. Vous pouvez aussi collaborer avec un fabricant et bénéficier de l’expertise de spécialistes de l’industrie.
Questions fréquentes
Quels sont les principaux facteurs de coût de ces procédés spécialisés, au-delà du moule lui-même ?
L’outillage représente un coût initial important, mais les dépenses récurrentes dépendent fortement du procédé. Les principaux facteurs sont les déchets de matière (rebuts dans les canaux du moulage standard, contre absence de déchets avec les canaux chauds), le temps de cycle (plus long pour les pièces épaisses ou les thermodurcissables), les opérations secondaires (déliantage et frittage pour le PIM, finition des pièces) et le niveau d’automatisation nécessaire.
Peut-on combiner ces différents procédés de moulage dans une même pièce ?
Oui. Les approches hybrides constituent même une nouvelle frontière de la fabrication avancée. Par exemple, le moulage assisté par gaz peut créer une cavité dans une section épaisse, puis une deuxième opération peut former des détails micro-moulés. Autre possibilité : utiliser le moulage par insertion pour intégrer un composant métallique, puis le surmouler avec un TPE doux au toucher. Cette approche nécessite toutefois souvent une planification de production sophistiquée et plusieurs cellules de fabrication.







