
Литьё пластмасс под давлением — один из наиболее развитых производственных процессов современной промышленности. По мере роста производственных потребностей число его разновидностей увеличивается. В этой статье мы представим краткий, но точный обзор видов литья под давлением, применяемых сегодня.
Что определяет литьё под давлением
Литьё пластмасс под давлением — это процесс, в котором термопластичное сырьё расплавляют и под давлением впрыскивают в полость стальной или алюминиевой пресс-формы с помощью термопластавтомата. После затвердевания материала деталь извлекают из пресс-формы, и цикл повторяется. Вид литья под давлением определяется сочетанием трёх факторов: архитектурой пресс-формы, системой материалов и методом обработки. Изменение любого из них влияет на экономику и возможности процесса.
Основные типы процесса впрыскивания
Стандартное литьё термопластов под давлением
Один из наиболее распространённых вариантов — стандартное литьё термопластов под давлением с использованием обычных смол, таких как ABS, поликарбонат (PC), полипропилен (PP), нейлон (PA), а также смесей, например PC/ABS. Этот процесс подходит для корпусов, кронштейнов, декоративных рамок и деталей бытовой техники — изделий с толщиной стенки, близкой к обычным рекомендациям (около 2–4 mm для многих смол), и умеренной детализацией.
Литьё пластмасс под давлением обеспечивает самую низкую себестоимость детали при больших объёмах, широчайший выбор материалов и отработанные методы изготовления оснастки. Семейные пресс-формы и горячеканальные системы помогают сократить отходы. Оптимизация расположения литников и охлаждения обеспечивает короткое время цикла и отличную повторяемость. Обычно это первый вариант для рассмотрения, если только геометрия или требования к характеристикам не требуют специального процесса.
Тонкостенное литьё под давлением
При тонкостенном литье изготавливают детали тоньше обычных ориентировочных значений — часто до 0.4–0.8 mm, а иногда и тоньше, в зависимости от смолы и длины потока. Примеры — корпуса смартфонов, аккумуляторные блоки и бытовая электроника высокой плотности, где важно уменьшить толщину даже на одну десятую миллиметра.
Этот процесс характеризуется более высоким давлением впрыска, более высокой скоростью впрыска и тщательно сбалансированными системами побега, которые проталкивают смолу через длинные, тонкие пути потока. < < Мольдс > > нуждается в надежном отборе стали, отполированных каналах потока и агрессивном выпуске. < < Машины > > требуют высокоскоростной реакции и достаточного количества зажимов для борьбы с пиковым давлением полости.
Вместе с тем у него также есть некоторые компромиссы: инструментальное обеспечение является более сложным, а окно процесса является более узким.
Микроинжекторное впрыскивание
Микроформирование делает части, измеренные в миллиграммах, граммами с микромасштабными характеристиками: микрофлюиды, крошечные передачи, кончики катетера или компоненты микроскопической стадии. Размеры врат и объемы снимков крошечны, и контроль времени проживания имеет решающее значение для предотвращения деградации материала.
Этот высокотехнологический метод точности позволяет вырезать элементы, составляющие менее 100 мкм, жесткие допуски и ультрасопоставимое дозирование. Из-за сложности процесса отбор материалов склоняется к стабильным, благоприятным для чистоты комнатам смолам (PEEK, PEI, PP-медицинские оценки). Инструментирование является дорогостоящим и деликатным. Однако, когда части крошечные и объемы являются высокими, ни один другой метод не конкурирует с повторяемостью и стоимостью за кусок.
Многокомпонентное формование, закладные элементы и многократный впрыск
Перестаревание
Перегорелый материал образует один материал на другой, как правило, мягкий эластомер над жесткой субстратом, как хватка перегорела на ручке силового инструмента. Он улучшает эргономику, опечатывание, ударную деформацию и эстетику без сборочного оборудования.
Общие подходы:
- Двухэтапный овермолдинг: сначала формуют жёсткую основу, затем помещают её во вторую пресс-форму для нанесения мягкого материала.
- Перегорело: в рамках одного инструмента, который вращается или переносит часть между катушками.
Вставить смолирование
Вставить плетение предполагает инкапсуляцию предварительно установленного компонента, часто металлического, внутри формованного пластика. Типичные вставки включают резьбовые головки, кустарники, штампы, магниты или кожухи датчиков. Они заменяют вторичные элементы сборки и повышают прочность соединения и точность расположения.
Для начала процедур выпуска вставки сначала загружаются вручную или с помощью автоматизации, удерживаются элементами или вакуумом, а затем перегружаются смолой. Инструмент должен регулировать дифференциальное тепловое расширение, чтобы избежать растрескивания или стресса на пластиково-металлическом интерфейсе.
Это идеально, когда эта часть нуждается в локальной механической прочности или проводимости без полной металлоизготовления, как медицинские фитинги с металлическими нитками, автомобильные клипы со стальными поверхностями или соединители с встроенными терминалами.
Двухкомпонентное и трёхкомпонентное литьё
При многокомпонентном литье два или более материала (или цвета) последовательно впрыскивают в одной ячейке и часто в одной пресс-форме. Поворотные плиты, механизмы отвода сердечника или индексирующие системы автоматически перемещают частично сформованную деталь в следующую полость. Это позволяет получать прочные соединения, чёткие границы цветов, встроенные уплотнения, гибкие петли и сочетания твёрдых и мягких материалов без ручной обработки. Такой процесс также открывает возможности для особых функций, например для прозрачных окон, отлитых вместе с непрозрачным корпусом.
газ/водоснабжение и совместное впрыскивание
Золотое впрыскивание газа
При газоассистированном формовании инертный газ (обычно азот) впрыскивается после частичного заполнения гнезда расплавом смолы. Газ создаёт полые каналы в более толстых участках, вытесняя расплав пластмассы к удалённым концам детали и помогая снизить усадочные раковины, коробление и массу изделия. Для этого метода требуются особые решения в конструкции пресс-формы: вентиляцию и газовые иглы необходимо тщательно спроектировать.
Она может производить широкий ассортимент пластмасс, включая большие ручки, телевизионные рамы, мебельные компоненты, а также закоренелые автомобильные детали с толстыми ребрами. Она позволяет делать более толстые косметические секции без поглотителей и может сокращать время цикла путем удаления массы, которая в противном случае нуждалась бы в охлаждении.
Впрыск с водяной поддержкой
Принцип тот же, но используется другая среда. При формовании с водяной поддержкой в полости впрыскивается вода, образующая полые участки. Метод особенно подходит для сложных длинных трубчатых изделий с изгибами, например автомобильных дверных ручек, трубок омывателя и трубопроводов бытовой техники.
Этот производственный процесс известен более быстрыми темпами теплоотдачи (быстрое охлаждение воды), гладкими внутренними стенками и более последовательными полыми поперечными сечениями по сравнению с газами в некоторых геометриях.
Совместное впрыскивание (сэндвич)
В результате совместного впрыска образуется кожная структура: высокоэффективная или косметическая кожа инкапсулирует другую смолу ядра. Ядро может быть рециркулированным полимером, барьерным материалом или смолой с специфическими свойствами (например, пенообразуемое ядро для повышения жесткости до веса). Лучше всего для оптимизации затрат на материалы без ущерба для внешнего вида или нормативных контактных слоев. Упаковка продовольствия часто создает препятствия для кожи, а потребительские товары могут использовать рециркулированные ядра под девственной кожей для эстетики и эстетических характеристик.
Эластомер, ЛСО и Термосет/РИМ
Жидкий силиконовый каучук (LSR)
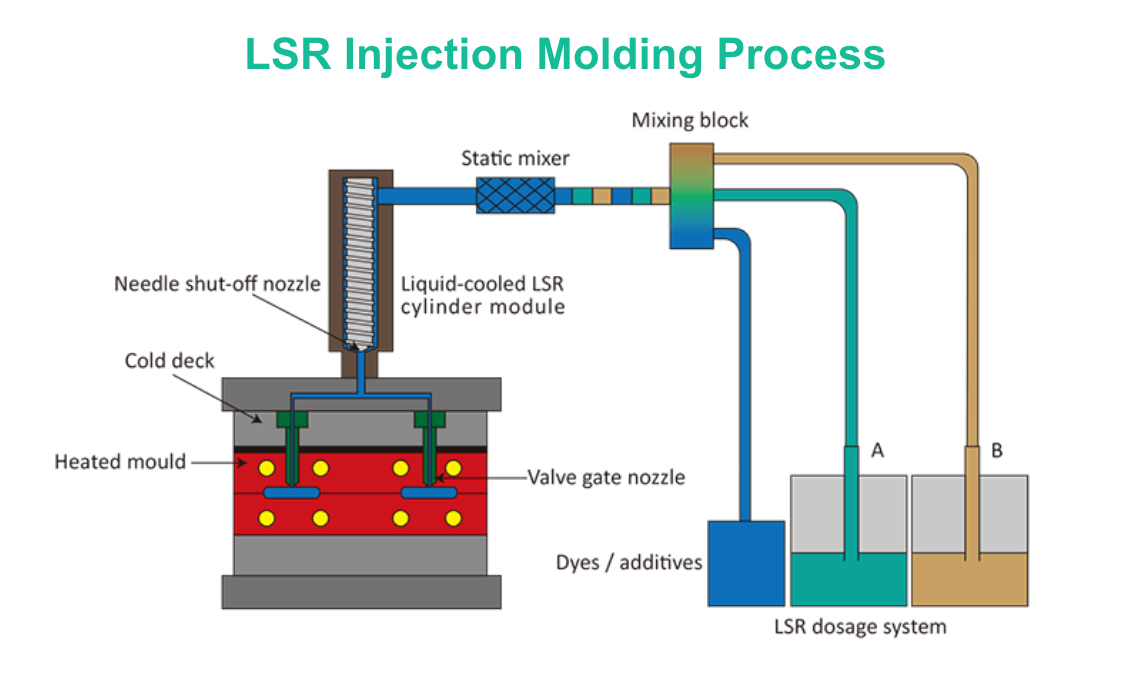
В формации LSR используются двухчастные платиновые силиконовые системы, вырезанные и смешанные в прессе, а затем введённые в хладнокровную форму, где они лечатся в нагреваемой полости. Потому что LSR является термосетным эластомером, он не переплавляется: он пересекает и держит форму под теплом.
ЛСО обеспечивает прекрасную химическую стойкость, биосовместимость, широкую температуру обслуживания и готовность к уборным, а также подходит для таких продуктов, как пломбы и прокладки, детские продукты, изношенные изделия, медицинские компоненты и оптические силиконы для линз.
Литьё TPE/TPV и резины под давлением
Термопластические эластомеры (TPE) и термопластические вулканизаты (TPV) ведут себя как резиновые, но процесс на стандартных термопластических прессах, позволяющих рециркулировать и переохлаждать жесткие субстраты.
Для изделий из настоящей резины нитрил, EPDM и фторэластомеры отверждают в пресс-форме методом литья резины под давлением. Циклы занимают больше времени, а оснастка должна учитывать кинетику отверждения и отвод летучих веществ. Выбор материала часто зависит от требований к химической и температурной стойкости.
Литьё термореактивных материалов и реакционное литьё под давлением (RIM)
При литье термореактивных пластмасс перерабатывают смолы, которые необратимо отверждаются: фенольные смолы, эпоксидные смолы и некоторые полиэфиры. При реакционном литье под давлением (RIM) компоненты с низкой вязкостью (обычно полиуретановые системы) смешивают и впрыскивают в пресс-форму, где они полимеризуются. Этот процесс используют для крупных панелей и корпусов, энергопоглощающих бамперов и конструкционных компонентов со встроенными рёбрами. RIM хорошо подходит для толстостенных крупных деталей: благодаря низкой начальной вязкости у них меньше внутренних напряжений и требуется меньшее усилие смыкания.
Природа материалов определяет, что металлолом не переплавлен, и температура и циклы лечения инструментов сильно влияют на производительность. Однако для коротких пробегов больших частей RIM часто бьет термопластический инструмент по общей стоимости.
Порошковое впрыскивание (МГ/МГК)
Литьё металла под давлением (MIM)
MIM смешивает тонкие металлические порошки с полимерным вяжущим материалом для создания исходного сырья, которое может быть сплавлено в сложных формах. После заплетения части становятся необязательными для удаления вяжущего материала и спекания с целью уплотнения металла, что обычно достигает 95-99% теоретической плотности.
Сильные стороны этой операции заключаются в ее исключительном разрешении на мелкие, сложные металлические компоненты, передачи, защелки, петли, хирургические инструменты, компоненты огнестрельного оружия. MIM конкурирует с химчисткой CNC, когда объемы являются высокими, а геометрии трудно изготовить.
Литьё керамики под давлением (CIM)
Керамическое литьё под давлением (CIM) работает по тому же принципу, что и литьё металлопорошковых материалов под давлением (MIM), но использует керамические порошки, например диоксид циркония или оксид алюминия. Оно позволяет производить детализированные износостойкие, электроизоляционные и высокотемпературные компоненты, включая сопла, стоматологические детали и изоляторы датчиков.
Заключение
Широкий спектр процессов литья под давлением подчёркивает фундаментальный принцип современного производства: выбирайте подходящий инструмент для конкретной задачи. Многообразие вариантов показывает, что ни один метод не является универсально лучшим; каждый представляет собой специализированное решение.
В конечном счете выбор конкретного типа формирования для впрыскивания является стратегическим решением, которое выходит за рамки просто части геометрии. Для правильного отбора производственного процесса для своих частей необходимо учитывать все влияющие факторы до принятия решения. В качестве альтернативы вы можете сотрудничать с производителем и получать помощь от промышленных экспертов.
Часто задаваемые вопросы
Каковы основные факторы затрат, выходящие за рамки самой формы для этих специализированных процессов?
Хотя оснастка требует значительных первоначальных затрат, текущие расходы во многом зависят от процесса. Ключевые факторы: отходы материала (литники при стандартном формовании и отсутствие отходов в горячеканальных системах), время цикла (более длительные циклы для толстостенных деталей или термореактивных материалов), вторичные операции (удаление связующего/спекание для PIM, финишная обработка деталей) и необходимый уровень автоматизации.
Можно ли объединить эти различные процессы формирования в одну часть?
На самом деле, гибридные подходы — это рубеж продвинутого производства. Например, часть может быть создана с помощью газовой формации, с тем чтобы опустошить толстую часть, а затем пройти вторую операцию для микросмазанных элементов. Другой пример — это использование вставки для установки металлического компонента, который позднее пересохшийся с мягкой ПТЭ. Однако это часто требует сложного планирования производства и нескольких производственных элементов.







