
Spritzguss ist eines der am weitesten entwickelten Fertigungsverfahren der modernen Industrie. Mit den steigenden Produktionsanforderungen nimmt auch die Zahl der Varianten zu. In diesem Artikel geben wir Ihnen einen kurzen, aber präzisen Überblick über die derzeit eingesetzten Spritzgussverfahren.
Was Spritzguss ausmacht
Spritzguss ist der Einsatz einer Spritzgießmaschine, um einen geschmolzenen Werkstoff unter Druck in den Formhohlraum einer Stahl- oder Aluminiumform einzuspritzen. Sobald er zu einem Teil erstarrt ist, wird dieses aus der Form ausgeworfen und der Zyklus beginnt von vorn. Ein Spritzgussverfahren wird durch das Zusammenspiel von drei Faktoren bestimmt: Formaufbau, Materialsystem und Verarbeitungsmethode. Wird einer dieser Faktoren geändert, verändern sich auch Wirtschaftlichkeit und Leistungsfähigkeit.
Grundlegende Spritzgussverfahren
Standard-Spritzguss für Thermoplaste
Als eine der am weitesten verbreiteten Varianten des Spritzgusses verwendet der Standard-Spritzguss für Thermoplaste gängige Kunststoffe wie ABS, Polycarbonat (PC), Polypropylen (PP), Nylon (PA) und Mischungen wie PC/ABS. Das Verfahren eignet sich für Gehäuse, Halterungen, Blenden, Geräteteile und andere Bauteile mit Wandstärken nahe den üblichen Richtwerten (bei vielen Kunststoffen etwa 2–4 mm) und moderaten Details.
Bei hohen Stückzahlen bietet der Kunststoffspritzguss die niedrigsten Kosten pro Teil, die größte Materialauswahl und ausgereifte Werkzeugbauverfahren. Familienformen und Heißkanäle helfen, Abfall zu reduzieren. Mit optimierter Anspritzung und Kühlung sind die Zykluszeiten kurz und die Wiederholgenauigkeit ausgezeichnet. Sofern Geometrie oder Leistungsanforderungen kein Spezialverfahren erfordern, ist dies meist die erste Wahl.
Dünnwand-Spritzguss
Beim Dünnwand-Spritzguss werden Teile hergestellt, deren Wandstärke unter den üblichen Richtwerten liegt – je nach Kunststoff und Fließweglänge häufig nur 0,4–0,8 mm, gelegentlich sogar weniger. Beispiele sind Smartphonegehäuse, Akkupacks und Unterhaltungselektronik mit hoher Bauteildichte, bei denen bereits ein Zehntelmillimeter entscheidend sein kann.
Das Verfahren zeichnet sich durch höhere Einspritzdrücke, höhere Einspritzgeschwindigkeiten und sorgfältig abgestimmte Angusssysteme aus, die den Kunststoff durch lange, schmale Fließwege drücken. Die Formen benötigen eine robuste Stahlauswahl, polierte Fließkanäle und eine leistungsfähige Entlüftung. Die Maschinen müssen schnell reagieren und über ausreichend Schließkraft verfügen, um den maximalen Forminnendrücken standzuhalten.
Es gibt jedoch auch Nachteile: Der Werkzeugbau ist komplexer und das Prozessfenster enger.
Mikrospritzguss
Beim Mikrospritzguss entstehen Teile mit einem Gewicht von wenigen Milligramm bis zu mehreren Gramm und Merkmalen im Mikrometerbereich. Dazu zählen mikrofluidische Chips, winzige Zahnräder, Katheterspitzen und Komponenten für Mikroskopbühnen. Angussgrößen und Schussvolumen sind sehr klein. Eine präzise Steuerung der Verweilzeit ist entscheidend, um Materialabbau zu verhindern.
Dieses hochpräzise Verfahren kann Merkmale unter 100 µm, enge Toleranzen und eine äußerst gleichmäßige Dosierung von Schuss zu Schuss erzielen. Aufgrund der Komplexität werden bevorzugt stabile, reinraumgeeignete Kunststoffe verwendet (PEEK, PEI und medizinische PP-Qualitäten). Die Werkzeuge sind teuer und empfindlich. Bei winzigen Teilen und hohen Stückzahlen ist jedoch kein anderes Verfahren bei Wiederholgenauigkeit und Stückkosten vergleichbar.
Umspritzen, Einlege- und Mehrkomponentenspritzguss
Umspritzen
Beim Umspritzen wird ein Material auf ein anderes aufgebracht, häufig ein weiches Elastomer auf einen starren Grundkörper, wie bei der griffigen Umspritzung eines Elektrowerkzeuggriffs. Das verbessert Ergonomie, Abdichtung, Stoßdämpfung und Optik, ohne zusätzliche Montageelemente zu benötigen.
Gängige Verfahren:
- Zweistufiges Umspritzen: Zuerst wird der starre Grundkörper geformt, anschließend in eine zweite Form eingelegt und mit dem weichen Material umspritzt.
- Umspritzen in der Form: Das Umspritzen erfolgt in einem einzigen Werkzeug, das das Teil zwischen den Formnestern dreht oder überführt.
Einlege-Spritzguss
Beim Einlege-Spritzguss wird ein vorab eingelegtes Bauteil, häufig aus Metall, mit Kunststoff umspritzt. Typische Einlegeteile sind Gewindebuchsen, Buchsen, gestanzte Kontakte, Magnete oder Sensorgehäuse. Das Verfahren ersetzt nachgelagerte Montageschritte und verbessert die Verbindungsfestigkeit sowie die Positioniergenauigkeit.
Zu Beginn des Fertigungsprozesses werden die Einlegeteile manuell oder automatisiert eingelegt und durch Formmerkmale oder Vakuum gehalten. Anschließend werden sie mit Kunststoff umspritzt. Das Werkzeug muss unterschiedliche Wärmeausdehnungen berücksichtigen, um Risse oder Spannungen an der Kunststoff-Metall-Grenzfläche zu vermeiden.
Das Verfahren eignet sich, wenn ein Teil lokal höhere mechanische Festigkeit oder elektrische Leitfähigkeit benötigt, ohne vollständig aus Metall gefertigt zu werden – etwa bei medizinischen Luer-Anschlüssen mit Metallgewinde, Fahrzeugclips mit verschleißfesten Stahlflächen oder Steckverbindern mit eingebetteten Kontakten.
Zwei- und Dreikomponentenspritzguss
Beim Mehrkomponentenspritzguss werden zwei oder mehr Materialien bzw. Farben nacheinander in derselben Zelle und häufig in derselben Form eingespritzt. Drehteller, Kernrückzugsmechanismen oder Indexiersysteme transportieren das teilweise geformte Teil automatisch zum nächsten Formnest. So entstehen nahtlose Verbindungen, klare Farbtrennungen, integrierte Dichtungen, Filmscharniere oder Hart-Weich-Kombinationen ohne manuelle Handhabung. Das Verfahren ermöglicht auch besondere Funktionen, etwa transparente Fenster in opaken Gehäusen.
Gas- und wasserunterstützter Spritzguss sowie Co-Injektion
Gasinnendruck-Spritzguss
Beim gasunterstützten Spritzguss wird ein inertes Gas (üblicherweise Stickstoff) eingespritzt, nachdem der Kunststoff den Formhohlraum teilweise gefüllt hat. Das Gas bildet Hohlkanäle in dickeren Bereichen, drückt den geschmolzenen Kunststoff in weiter entfernte Bereiche und erzeugt Kunststoffteile mit weniger Einfallstellen, Verzug und Gewicht. Das Verfahren erfordert außerdem eine besondere Formenkonstruktion, da Entlüftungen und Gasdüsen sorgfältig ausgelegt werden müssen.
Damit lassen sich zahlreiche Kunststoffprodukte herstellen, darunter große Griffe, TV-Rahmen, Möbelkomponenten und Teile für den Motorraum von Fahrzeugen im Spritzgussverfahren mit dicken Rippen. So lassen sich dickere sichtbare Bereiche ohne Einfallstellen ausführen und die Zykluszeit verkürzen, da weniger Material abkühlen muss.
Wasserunterstützter Spritzguss
Ähnliches Prinzip, anderes Medium: Beim wasserunterstützten Spritzguss wird Wasser eingespritzt, um Hohlräume zu erzeugen. Das Verfahren eignet sich besonders für komplexe, lange Rohrformen mit Biegungen, etwa Türgriffe für Fahrzeuge, Scheibenwaschleitungen und Geräterohre.
Das Verfahren ermöglicht eine schnellere Wärmeabfuhr (Wasser kühlt schnell ab), glatte Innenwände und bei bestimmten Geometrien gleichmäßigere Hohlquerschnitte als beim Einsatz von Gas. Die Werkzeuge müssen für den Umgang mit Wasser, Korrosionsbeständigkeit und eine präzise Entwässerung ausgelegt sein.
Co-Injektion (Sandwich-Spritzguss)
Beim Co-Injektionsverfahren entsteht eine Haut-Kern-Struktur: Eine leistungsfähige oder optisch ansprechende Außenhaut umschließt einen anderen Kernkunststoff. Der Kern kann aus recyceltem Kunststoff, Barrierematerial oder einem Kunststoff mit maßgeschneiderten Eigenschaften bestehen (z. B. ein geschäumter Kern für ein besseres Verhältnis von Steifigkeit zu Gewicht). Das Verfahren eignet sich besonders zur Optimierung der Materialkosten, ohne das Erscheinungsbild oder vorgeschriebene Kontaktschichten zu beeinträchtigen. Bei Lebensmittelverpackungen werden häufig Barriereschichten eingesetzt; Konsumgüter können aus optischen und funktionalen Gründen einen Recyclingkern unter einer Außenhaut aus Neuware haben.
Elastomer-, LSR-, Duroplast- und RIM-Spritzguss
Spritzguss von Flüssigsilikonkautschuk (LSR)
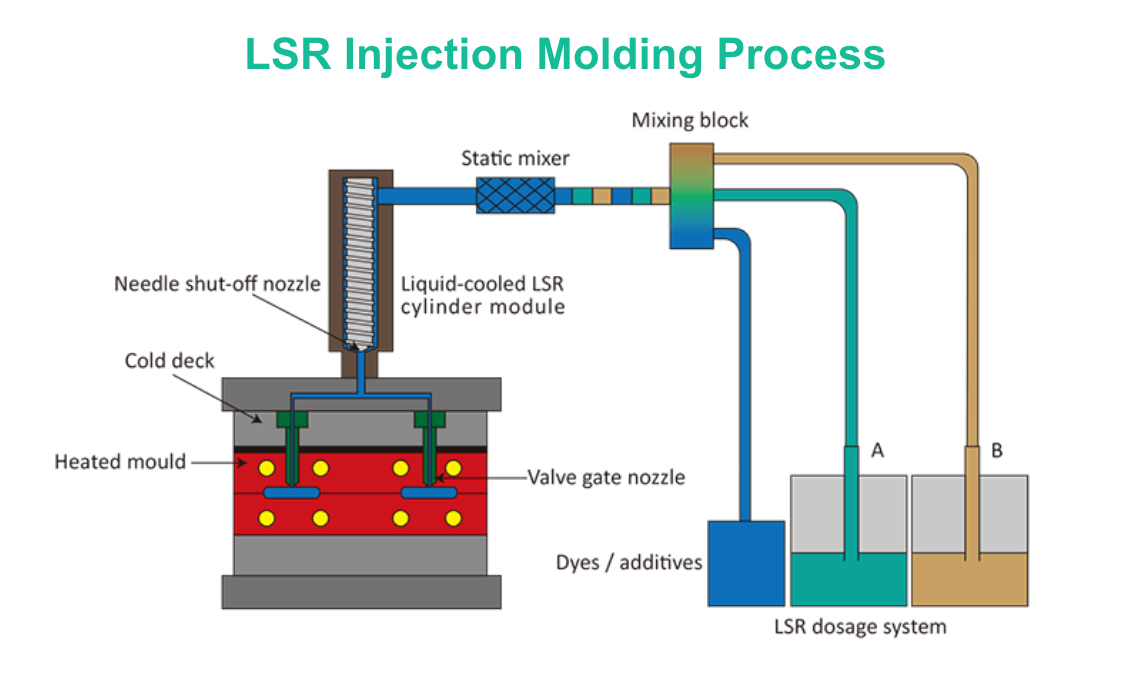
Beim LSR-Spritzguss werden zwei Komponenten eines platinhärtenden Silikonsystems an der Maschine dosiert und gemischt. Anschließend werden sie in eine Form mit Kaltkanal eingespritzt, wo sie im beheizten Formhohlraum aushärten. Da LSR ein duroplastisches Elastomer ist, lässt es sich nicht erneut aufschmelzen: Es vernetzt sich und behält unter Wärmeeinwirkung seine Form.
LSR bietet eine ausgezeichnete Chemikalienbeständigkeit und Biokompatibilität, einen großen Einsatztemperaturbereich und Eignung für Reinräume. Es eignet sich für Produkte wie Dichtungen, Babyartikel, Wearables, medizinische Komponenten und optische Silikone für Linsen.
TPE-/TPV- und Kautschukspritzguss
Thermoplastische Elastomere (TPE) und thermoplastische Vulkanisate (TPV) verhalten sich wie Kautschuk, lassen sich aber auf herkömmlichen Thermoplastmaschinen verarbeiten. Dadurch sind sie recycelbar und können auf starre Grundkörper umspritzt werden. Sie werden häufig für Griffe, Dichtungen, Faltenbälge und Schwingungsisolatoren verwendet.
Wenn echter Kautschuk benötigt wird, wird das Material beim Kautschukspritzguss – etwa bei Nitril-, EPDM- oder Fluorelastomeren – in der Form vulkanisiert. Die Zykluszeiten sind länger und das Werkzeug muss die Vulkanisationskinetik sowie die Entlüftung flüchtiger Stoffe berücksichtigen. Die Auswahl richtet sich häufig nach den Anforderungen an Chemikalien- und Temperaturbeständigkeit.
Duroplast- und Reaktionsspritzguss (RIM)
Beim Duroplast-Spritzguss werden Harze verarbeitet, die irreversibel aushärten, darunter Phenolharze, Epoxidharze und bestimmte Polyester. Beim Reaktionsspritzguss (RIM) werden niedrigviskose reaktive Komponenten (häufig Polyurethansysteme) gemischt und in die Form eingespritzt, wo sie polymerisieren. Das Verfahren wird für große Verkleidungen und Gehäuse, energieabsorbierende Stoßfänger sowie Strukturbauteile mit integrierten Rippen verwendet. RIM eignet sich besonders für dickwandige, große Teile, die dank der niedrigen Anfangsviskosität weniger innere Spannungen und geringere Schließkräfte erfordern.
Da die Eigenschaften der Materialien dies vorgeben, kann der Ausschuss nicht erneut aufgeschmolzen werden. Werkzeugtemperaturen und Aushärtungszyklen beeinflussen den Durchsatz stark. Bei Kleinserien großer Teile ist RIM hinsichtlich der Gesamtkosten jedoch häufig günstiger als Thermoplastwerkzeuge.
Pulverspritzguss (MIM/CIM)
Metallpulverspritzgießen (MIM)
Beim Metallspritzguss (MIM) werden feine Metallpulver mit einem Polymerbinder zu einem Ausgangsmaterial vermischt, das sich durch Spritzguss in komplexe Formen bringen lässt. Nach dem Formen werden die Teile entbindert, um den Binder zu entfernen, und gesintert, um das Metall zu verdichten. Dabei wird typischerweise eine relative Dichte von 95–99 % der theoretischen Dichte erreicht.
Die Stärken dieses Verfahrens liegen in der außergewöhnlichen Detailgenauigkeit bei kleinen, komplexen Metallkomponenten wie Zahnrädern, Verschlüssen, Scharnieren, chirurgischen Instrumenten und Waffenteilen. Bei hohen Stückzahlen und schwer fräsbaren Geometrien konkurriert MIM mit der CNC-Bearbeitung.
Keramikspritzguss (CIM)
CIM folgt demselben Prinzip wie MIM, verwendet jedoch Keramikpulver wie Zirkonoxid oder Aluminiumoxid. Damit lassen sich verschleißfeste, elektrisch isolierende und hochtemperaturbeständige Komponenten mit feinen Details herstellen, darunter Düsen, Dentalteile und Sensorisolatoren.
Fazit
Die große Vielfalt der Spritzgussverfahren verdeutlicht ein grundlegendes Prinzip der modernen Fertigung: Wählen Sie das passende Verfahren für Ihren konkreten Anwendungsfall. Die zahlreichen Varianten zeigen, dass keine Methode grundsätzlich überlegen ist; vielmehr stellt jede eine maßgeschneiderte Lösung dar.
Letztlich ist die Wahl eines bestimmten Spritzgussverfahrens eine strategische Entscheidung, die über die reine Bauteilgeometrie hinausgeht. Um das geeignete Fertigungsverfahren für Ihre Teile auszuwählen, müssen Sie vorab alle Einflussfaktoren berücksichtigen. Alternativ können Sie mit einem Hersteller zusammenarbeiten und sich von Branchenexperten beraten lassen.
Häufig gestellte Fragen
Welche wichtigen Kostentreiber gibt es bei diesen Spezialverfahren neben der Form?
Werkzeuge verursachen zwar hohe Anfangskosten, doch die laufenden Kosten hängen stark vom Verfahren ab. Wichtige Kostentreiber sind Materialabfall (Ausschuss aus Angusskanälen beim Standardspritzguss gegenüber abfallfreien Heißkanälen), Zykluszeit (längere Zyklen bei dicken Teilen oder Duroplasten), nachgelagerte Arbeitsschritte (Entbindern und Sintern beim Pulverspritzguss sowie Nachbearbeitung der Teile) und der erforderliche Automatisierungsgrad.
Können verschiedene Spritzgussverfahren bei einem einzigen Teil kombiniert werden?
Ja. Hybride Ansätze gehören sogar zu den Zukunftsfeldern der fortschrittlichen Fertigung. Beispielsweise kann ein dickwandiger Bereich zunächst mithilfe des gasunterstützten Spritzgusses ausgehöhlt werden; anschließend lassen sich in einem zweiten Arbeitsschritt mikrospritzgegossene Details hinzufügen. Ein weiteres Beispiel ist das Einlegen eines Metallbauteils durch Einlege-Spritzguss mit anschließendem Umspritzen mit einem weichgriffigen TPE. Dies erfordert jedoch häufig eine ausgefeilte Produktionsplanung und mehrere Fertigungszellen.







