
Formowanie wtryskowe jest jedną z najbardziej zaawansowanych technik produkcji w nowoczesnych branżach. Liczba jego wariantów wzrosła wraz ze rosnącymi wymaganiami produkcji. W tym artykule oferujemy krótki, lecz precyzyjny przegląd typów formowania wtrysku w obecnie stosowanej formie.
Co definiuje wstrzyknięcie
Tworzenie wtrysku jest aktem użycia wtrysku maszyny do formowania, aby wymusić rozpuszczony pod ciśnieniem stosu do stalowej lub aluminiowej jamy pleśń. Po utrwaleniu się w części, jest on wyrzucany z formy i powtarza się cyklu. „rodzaj” formowania jest zdefiniowany przez trzy dźwignie pracujące razem: architektura formy, system materiałowy i metoda przetwarzania. Zmień każdą jedną i ekonomię i przemieszczanie zdolności.
Podstawowe typy procesu formowania wtrysku
Standardowe wtryskiwanie termoplastyczne
Jako jedna z najpopularniejszych wersji wtrysku wtrysku, standardowe wtryskiwanie termoplastyczne wykorzystuje wspólne żywice, takie jak ABS, poliwęglan (PC), polipropylen (PP), nylon (PA) i mieszanki, takie jak PC/ABS. Pasuje do obudów, nawiasów, bezelów, części urządzeń, wszystko ze ścianami w pobliżu konwencjonalnych wytycznych (około 2–4 mm dla wielu żywic) i umiarkowanych cech.
Przy dużej skali produkcji formowanie wtryskowe zapewnia najniższy koszt jednostkowy, najszerszy wybór materiałów i dojrzałe metody wytwarzania oprzyrządowania. Formy rodzinne i systemy gorącokanałowe pomagają ograniczać odpady. Zoptymalizowane przewężki i chłodzenie zapewniają krótki cykl oraz doskonałą powtarzalność. Zwykle jest to pierwsza rozważana metoda, chyba że geometria lub wymagania użytkowe przemawiają za procesem specjalistycznym.
Wstrzykiwanie cienkie
Cienką ścianą formowania są części cienkie niż konwencjonalne zasady kciuka, często w dół do 0,4–0,8 mm, niekiedy mniej, w zależności od długości żywicy i przepływu. Pomyślcie o obudowie smartfona, pakietach akumulatorów i wysokiej gęstości elektroniki konsumpcyjnej, gdzie golenie nawet jedną dziesiątą milimetrów materii.
Proces ten charakteryzuje się wyższymi ciśnieniami wtryskowymi, wyższymi prędkościami wtrysku oraz starannie zrównoważonymi systemami biegowymi, które pchają żywicę przez długie, smukłe przepływy ścieżek. Słupy potrzebują solidnego wyboru stali, polerowanych kanałów przepływu i agresywnych wentylacji. Maszyny wymagają wysokiej prędkości reakcji i wystarczającej pojemności zacisków, aby przeciwdziałać ciśnieniu szczytu jamy.
Posiada jednak również pewne korzyści: narzędzia są bardziej złożone, a okno procesowe jest wąskie.
Wtryskiwane mikroiniekcji
Mikroformowanie pozwala wytwarzać części o masie od miligramów do gramów i mikroskopijnych cechach, takie jak układy mikroprzepływowe, małe koła zębate, końcówki cewników lub elementy stolików mikroskopowych. Rozmiary przewężek i objętości wtrysku są bardzo małe, a kontrola czasu przebywania materiału ma kluczowe znaczenie dla uniknięcia jego degradacji.
Ta zaawansowana technologiczna metoda precyzyjności jest w stanie wydobyć sub-100 μm cech, ciasne tolerancje i bardzo konsekwentne dawkowanie shot-to-shot. Ze względu na skomplikowany charakter procesu, jego materiałowy wybór opiera się na stabilnych, przyjaznych dla przestrzeni żywic (PEEK, PEI, PP). Oprzyrządowanie jest drogie i delikatne. Ale gdy części są małe i objętościowe, żadna inna metoda nie konkuruje na powtarzalności i kosztów na sztukę.
Overmolding, Wstaw i multi-Shot
Overmolding
Overmolding buduje jeden materiał na drugi, zazwyczaj miękki elastomer na sztywnym podłożu, jak chwytliwe przepełnienie na uchwytu narzędzia napędowego. Poprawia ergonomię, uszczelnianie, tłumienie uderzeń i estetyki bez sprzętu montażowego.
Wspólne podejście:
- Dwuetapowe przepełnienie: najpierw uformować sztywny podłoże, następnie umieścić w drugiej formie dla miękkiego nadmiaru.
- Overmold overmolding: w ramach jednego narzędzia, który obraca lub przenosi część pomiędzy pustkowiami.
Wstaw mollding
Wstaw formowanie polega na ściskaniu wstępnie umieszczonego elementu, często metalu, wewnętrznie formowanego tworzywa sztucznego. Typowe wkłady obejmują gwintowane szefy, krzewy, stemple, magnesy lub obudowy czujników. Zastępuje wtórne montaże i poprawia wytrzymałość stawów i dokładność położenia.
Aby rozpocząć procedury produktu, wkłady są najpierw załadowane ręcznie lub za pomocą automatyzacji, utrzymywane przez funkcje lub próżni, a następnie przepakowane przez żywicę. Narzędzie musi zarządzać ekspansją termiczną różnicy, aby uniknąć pęknięcia lub stresu w plastikowym-metalowym interfejsie.
Jest idealnym rozwiązaniem, gdy część potrzebuje lokalizacji wytrzymałości mechanicznej lub przewodności bez pełnej produkcji metalu, takich jak medyczne wyposażenie luer z metalowymi nitkami, klipy samochodowe ze stalowymi powierzchniami zużycia, lub złączki z wbudowanymi zaciskami.
Two-Shot i Three-Shot Molling
Multi-shot formowania wstrzykuje dwa lub więcej materiałów (lub kolorów) w sekwencji wewnątrz tej samej komórki i, często, tę samą formę. Płyty obrotowe, mechanizmy rdzenia, lub systemy indeksowania przemieszczają częściowo utworzoną część do następnej jamy automatycznie. Zapewniają bezproblemowe połączenia, czyste przerwy koloru, zintegrowane plomby, żywe zawiasy, lub twarde kombinacje bez obsługi ręcznej. Odblokowuje również unikalną funkcjonalność, taką jak przezroczyste okna formowane nieprzezroczyste ciała.
Gaz-/Woda-posiłki i współwstrzyknięcie
Wtryskiwacze wspomagane gazem
Gaz wspomagany formowanie wstrzykuje gaz obojętny (zazwyczaj azot) po żywicy napełnia jamę częściowo. Gaz tworzy wydrążone kanały wzdłuż grubszych sekcji, pchając rozpuszczone tworzywa sztuczne na dalekie końcówki i tworząc części z tworzywa sztucznego z mniejszym zlewem, stroną wojenną i masą. Posiada również pewne wyjątkowe wymagania w zakresie projektowania formy, ponieważ wentylacji i szpilki gazowe muszą być starannie zaprojektowane.
Może wyprodukować szeroką gamę produktów z tworzyw sztucznych, w tym duże uchwyty, ramy telewizyjne, elementy meblowe i części do formowania w młodości części samochodowe z grubszym żebra. Pozwala na grubsze sekcje kosmetyczne bez znaków zlewu i może zmniejszyć czas cyklu, usuwając masę, która w przeciwnym razie wymagałaby chłodzenia.
Wtryskiwacze wspomagane wodą
Podobna zasada, różne medium. Umożliwiona woda wtryskuje wodę, aby stworzyć puste sekcje, szczególnie odpowiednie do złożonych, długich kształtów rurowych z zakrętami, jak rękojeści drzwi samochodowych, linie płynne do prania i rury na urządzenia.
Ten proces produkcyjny jest znany z szybszego usuwania ciepła (woda szybko schładza), gładkich ścian wewnętrznych i bardziej spójnych prostych przekrojów poprzecznych w porównaniu z gazem w niektórych geometrach. Urządzenia muszą obsługiwać zarządzanie wodą, odporność na korozję i precyzyjne odwadnianie.
Współwstrzykiwanie (Sandwich)
Współwstrzyknięcie wytwarza strukturę skórną: wysokowydajną lub kosmetyczną skórę cylindryzuje inną żywicę rdzenia. Rdzeń może być poddany recyklingowi polimeru, materiału barierowego lub żywicy o dostosowanych właściwościach (np. rdzeń spieniony do przyrostu sztywności na masę). Najlepszym rozwiązaniem jest optymalizacja kosztów materialnych bez poświęcania wyglądu lub uregulowań kontaktowych warstw. Opakowanie żywności często oddziałuje na bariery skóry, a dobra konsumpcyjne mogą używać rdzeń pod dziewiczą skórą dla estetyki i wydajności.
Elastomer, LSR i Thermoset/RIM
Guma gumowa do wtrysku silikonu (LSR)
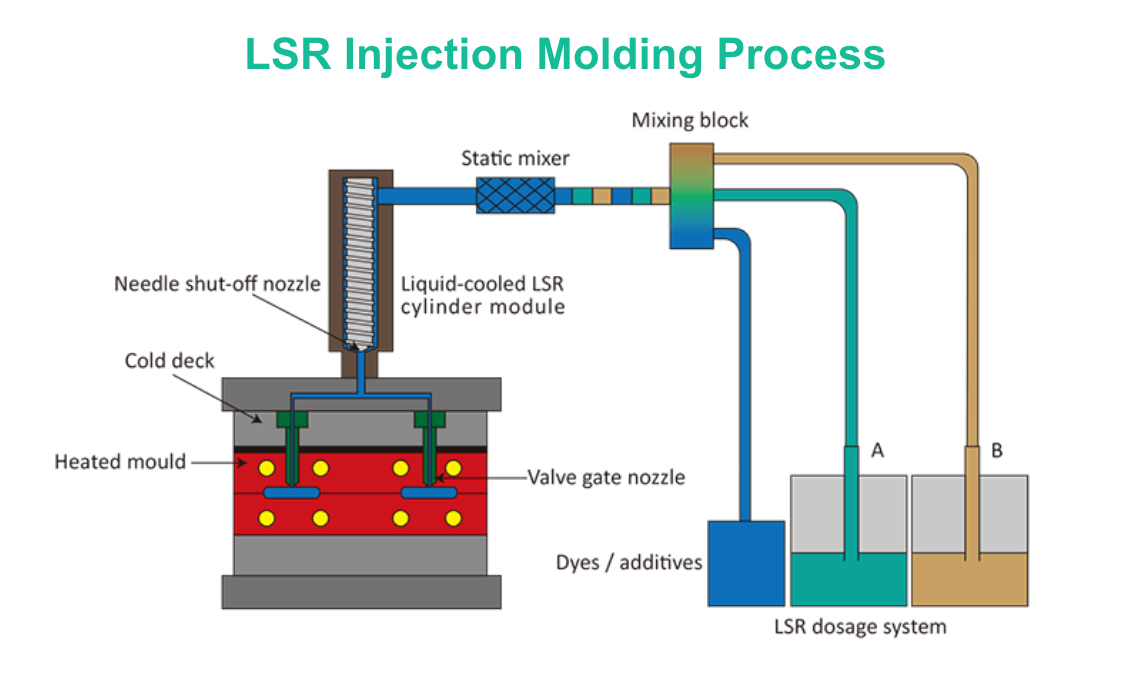
Uformowanie LSR stosuje dwuczęściowe systemy silikonowe, mierzone i mieszane w prasie, a następnie wstrzyknięte do formy zimnej, w której leczą się w ogrzewanej jamie. Ponieważ LSR jest elastomerem termosetu, nie rozpuszcza się: krzyżuje się i trzyma kształt w ogniu.
LSR oferuje doskonałą odporność chemiczną, biokompatybilność, szeroką temperaturę serwisową i czystość. Nadaje się do produktów takich jak uszczelki i uszczelki, produkty dla niemowląt, nośne, medyczne składniki oraz silikony dla soczewek.
TPE/TPV i gumowe przeróbki natryskowe
Termoplastyczne elastomery (TPE) i termoplastyczne wulkanizaty (TPV) zachowują się jak guma, ale proces na standardowych termoplastycznych prasach, umożliwiających recykling i przepełnienie sztywnych podłoża. Są one wspólne dla uchwytów, uszczelnień, dziobów i wibratorów.
Gdy potrzebna jest prawdziwa guma, azot, EPDM, fluoroelastomery, gumowe wtryskiwanie wyleczyć materiał w formie. Czas cykliczny jest dłuższy, a oprzyrządowanie musi zarządzać kinetyki i wentylacji lotnych. Wybór często zawiązuje się do celów chemicznych i temperatury odporności.
Włókna do wtrysku termosetu i reakcji (RIM)
Termoset wtryskiwania procesów żywic, które wyleczają nieodwracalnie: fenol, epoksje, i niektóre poliestery. Reakcje wtryskiwania (RIM) miesza niskowirusowe elementy reagujące (powszechnie systemy poliuretanowe) i wstrzykuje je do formy, gdzie polimeryzują. Stosuje się go do dużych paneli i obudów, zderzaków absorbujących energię oraz elementów konstrukcyjnych ze zintegrowanymi żebrami. RIM doskonale nadaje się do grubych, dużych części o niższym naprężeniu wewnętrznym i niższych siłach zaciskowych ze względu na niską początkową lepkość.
Jak określa charakter materiałów, złom nie jest wzbogacony, a temperatura narzędzia i leczyć cykle silnie wpływają na przepustowość. Dla krótkich biegów dużych części, jednak, RIM często bije termoplastyczne narzędzia w całkowitych kosztach.
Wlew do wstrzykiwań proszkowych (MIM/CIM)
Uszczelnianie wtrysku metalu (MIM)
MIM miesza drobne metalowe proszki z polimerowym spoiwem, aby stworzyć zapas, który można wstrzykiwać w złożone kształty. Po formowaniu, części ulegają dewiążące do usunięcia spoiw i spiekania do zagęszczania metalu, zwykle osiągając 95-99% gęstość teoretyczną.
Mocne moce tej operacji leżą w wyjątkowej rozdzielczości dla małych, skomplikowanych metalowych komponentów, przekładni, zawiasów, zawiasów, instrumentów chirurgicznych, komponentów broni palnej. MIM konkuruje z obróbką CNC, gdy objętość jest wysoka, a geometria jest trudna do przetworzenia.
Wtryskiwacze ceramiczne (CIM)
CIM stosuje się do tej samej logiki, co MIM, ale z proszkami ceramicznymi, takimi jak cyrkonia czy glina. Umożliwia odporne na zużycie, izolujące elektrycznie i wysokotemperaturowe elementy o drobnych szczegółach, dysze, części stomatologiczne i izolatory czujników.
Podsumowanie
Rozległy krajobraz procesów formowania wtrysku podkreśla podstawową zasadę w nowoczesnej produkcji: wybrać odpowiednie narzędzie dla konkretnego przypadku. Istnienie tak wielu wariantów dowodzi, że żadna metoda nie jest uniwersalnie lepsza; każdy z nich jest dostosowanym rozwiązaniem.
Ostatecznie wybór konkretnego typu wtrysku jest strategiczną decyzją, która wykracza poza zaledwie geometrię części. Aby prawidłowo wybrać proces produkcji dla swoich części, przed podjęciem decyzji należy uwzględnić wszystkie czynniki wpływające. Alternatywnie można współpracować z producentem i uzyskać pomoc od ekspertów przemysłowych.
Najczęściej zadawane pytania
Jakie są kluczowe czynniki, wykraczające poza samą formę tych wyspecjalizowanych procesów?
Oprzyrządowanie wymaga znacznych nakładów początkowych, jednak bieżące koszty w dużym stopniu zależą od procesu. Najważniejsze czynniki to straty materiału (odpady z kanałów w standardowym formowaniu w porównaniu z ich brakiem w systemach gorącokanałowych), czas cyklu (dłuższy przy grubych częściach lub tworzywach termoutwardzalnych), operacje dodatkowe (usuwanie spoiwa/spiekanie w PIM, wykańczanie części) oraz wymagany poziom automatyzacji.
Czy te różne procesy formowania można połączyć w jednej części?
Tak, można. W rzeczywistości, hybrydowe podejścia są granicą zaawansowanej produkcji. Na przykład, można stworzyć część z użyciem gazowo-asystowanego formowania, aby wydłubać grubą część, a następnie przejść drugą operację dla mikrozwiązkowych cech. Innym przykładem jest użycie formowania wstawki do umieszczenia metalowego elementu, który później jest przepełniony miękkim dotykiem TPE. Często jednak wymaga to zaawansowanego planowania produkcyjnego i wielu komórek produkcyjnych.







