
Ներարկմամբ ձուլումը ժամանակակից արդյունաբերության ամենազարգացած արտադրական տեխնիկաներից մեկն է։ Արտադրության պահանջների աճին զուգընթաց ավելացել է դրա տարատեսակների թիվը։ Այս հոդվածում կներկայացնենք ներկայումս կիրառվող ներարկմամբ ձուլման տեսակների հակիրճ, բայց ճշգրիտ ընդհանուր նկարագիրը։
Ինչն է սահմանում ներարկմամբ ձուլումը
Ներարկմամբ ձուլումը ներարկման ձուլման մեքենայի միջոցով ճնշման տակ հալված հումքը պողպատե կամ ալյումինե կաղապարի խոռոչ մղելու գործընթացն է։ Նյութը դետալի վերածվելուց և պնդանալուց հետո այն արտամղվում է կաղապարից, և ցիկլը կրկնվում է։ Ներարկմամբ ձուլման «տեսակը» սահմանվում է միասին աշխատող երեք գործոնով՝ կաղապարի կառուցվածքով, նյութերի համակարգով և մշակման մեթոդով։ Դրանցից որևէ մեկը փոխելը փոխում է ծախսարդյունավետությունն ու հնարավորությունները։
Ներարկմամբ ձուլման գործընթացի հիմնական տեսակները
Ստանդարտ թերմոպլաստիկ ներարկմամբ ձուլում
Որպես ներարկմամբ ձուլման ամենատարածված տարբերակներից մեկը՝ ստանդարտ թերմոպլաստիկ ներարկմամբ ձուլումն օգտագործում է տարածված խեժեր, օրինակ՝ ABS, պոլիկարբոնատ (PC), պոլիպրոպիլեն (PP), նեյլոն (PA) և PC/ABS-ի նման խառնուրդներ։ Այն հարմար է պատյանների, փակագծերի, շրջանակների, կենցաղային տեխնիկայի դետալների և այլ արտադրանքի համար, որի պատերի հաստությունը մոտ է սովորական ուղեցույցներին (շատ խեժերի համար՝ մոտ 2–4 mm), իսկ տարրերը՝ չափավոր բարդության։
Մեծ ծավալների դեպքում պլաստմասսայի ներարկմամբ ձուլումն ապահովում է մեկ դետալի ամենացածր արժեքը, նյութերի ամենալայն ընտրանին և գործիքավորման հասուն մեթոդներ։ Բազմաարտադրանքային կաղապարներն ու տաք լցման համակարգերը օգնում են նվազեցնել թափոնները։ Լցման համակարգի և հովացման օպտիմալացման դեպքում ցիկլերը կարճ են, իսկ կրկնելիությունը՝ գերազանց։ Սովորաբար սա առաջին ընտրությունն է, եթե երկրաչափական ձևը կամ արդյունավետության պահանջները թիմին չեն ուղղորդում դեպի մասնագիտացված գործընթաց։
Բարակ պատերով ներարկմամբ ձուլում
Բարակ պատերով ձուլումը նախատեսված է դետալների համար, որոնց պատերը սովորական ուղենիշներից ավելի բարակ են՝ հաճախ հասնելով 0.4–0.8 mm-ի, երբեմն՝ ավելի բարակ՝ կախված խեժից և հոսքի երկարությունից։ Օրինակ՝ սմարթֆոնների պատյանները, մարտկոցների փաթեթները և մեծ խտությամբ սպառողական էլեկտրոնիկան, որոնց դեպքում նույնիսկ մեկ տասներորդ միլիմետրի նվազեցումն է կարևոր։
Այս գործընթացին բնորոշ են ներարկման ավելի բարձր ճնշումներն ու արագությունները, ինչպես նաև մանրակրկիտ հավասարակշռված լցման համակարգերը, որոնք խեժը մղում են երկար ու նեղ հոսքի ուղիներով։ Կաղապարների համար անհրաժեշտ են ամուր պողպատի ընտրություն, փայլեցված հոսքային ալիքներ և ինտենսիվ օդահեռացում։ Մեքենաները պետք է արագ արձագանքեն և ունենան բավարար սեղմման տոննաժ՝ խոռոչում գագաթնակետային ճնշումներին դիմակայելու համար։
Սակայն այն ունի նաեւ որոշ առեւտրական ձեռնարկություններ’ գործիքները ավելի բարդ են, իսկ գործընթացը նեղ է:
Միկրոներարկմամբ ձուլում
Միկրոներարկմամբ ձուլմամբ պատրաստվում են միլիգրամներից մինչև գրամներ կշռող դետալներ՝ միկրոմասշտաբի տարրերով, օրինակ՝ միկրոհեղուկային չիպեր, փոքրիկ փոխանցման անիվներ, կաթետերի ծայրեր կամ մանրադիտակի սեղանի բաղադրիչներ։ Լցման դարպասների չափերն ու ներարկման ծավալները շատ փոքր են, իսկ նյութի մեքենայում մնալու ժամանակի վերահսկումը կարևոր է՝ քայքայումը կանխելու համար։
Բարձր տեխնոլոգիական այս ճշգրիտ մեթոդը կարող է ստեղծել 100 µm-ից փոքր տարրեր, խիստ թույլատրելի շեղումներով և ներարկումից ներարկում չափազանց համաչափ դեղաչափմամբ։ Գործընթացի բարդության պատճառով նյութերի ընտրությունը նախապատվությունը տալիս է կայուն, մաքուր սենյակի համար հարմար խեժերին (PEEK, PEI, բժշկական դասի PP)։ Գործիքավորումը թանկ է և նուրբ։ Սակայն երբ դետալները փոքր են, իսկ ծավալները՝ մեծ, կրկնելիության և մեկ դետալի արժեքի առումով ոչ մի այլ մեթոդ մրցունակ չէ։
Գերծածկույթով, ներդիրային և բազմակի ներարկմամբ ձուլում
Գերծածկույթով ձուլում
Գերծածկույթով ձուլման ժամանակ մեկ նյութը ձուլվում է մյուսի վրա, սովորաբար՝ փափուկ էլաստոմերը կոշտ հիմքային նյութի վրա, ինչպես էլեկտրական գործիքի բռնակի՝ լավ բռնում ապահովող ծածկույթը։ Այն բարելավում է էրգոնոմիկան, կնքումը, հարվածների մեղմացումը և արտաքին տեսքը՝ առանց հավաքման ամրակների։
Միքայել Ապփսիս.
- Երկփուլ գերծածկույթով ձուլում․ նախ ձուլվում է կոշտ հիմքային մասը, ապա այն տեղադրվում է երկրորդ կաղապարի մեջ՝ փափուկ ծածկույթը ձուլելու համար։
- Կաղապարի ներսում գերծածկույթով ձուլում․ կատարվում է մեկ գործիքի ներսում, որը պտտում կամ տեղափոխում է դետալը խոռոչների միջև։
Ներդիրների ձուլում
Ներդիրների ձուլումը նախապես տեղադրված բաղադրիչը, հաճախ՝ մետաղական, պլաստիկի մեջ պարփակելու գործընթաց է։ Տարածված ներդիրներից են պարուրակավոր ելուստները, թփակները, դրոշմված կոնտակտները, մագնիսներն ու սենսորների պատյանները։ Այն փոխարինում է երկրորդային հավաքմանը և բարելավում միացման ամրությունն ու դիրքային ճշգրտությունը։
Արտադրանքի գործընթացը սկսելու համար ներդիրները սկզբում բեռնվում են ձեռքով կամ ավտոմատացված եղանակով, ամրացվում հենարանային տարրերով կամ վակուումով, ապա խեժով ամբողջությամբ ծածկվում։ Գործիքը պետք է կառավարի ջերմային ընդարձակման տարբերությունները՝ պլաստիկ-մետաղ սահմանագծում ճաքերից կամ լարվածությունից խուսափելու համար։
Այս մեթոդն իդեալական է, երբ դետալին անհրաժեշտ է տեղային մեխանիկական ամրություն կամ էլեկտրահաղորդականություն՝ առանց ամբողջական մետաղական արտադրության, օրինակ՝ մետաղական պարուրակներով բժշկական լուեր միացումներ, պողպատե մաշակայուն մակերևույթներով ավտոմոբիլային սեղմակներ կամ ներդրված կոնտակտներով միակցիչներ։
Երկու և երեք ներարկումով ձուլում
Բազմակի ներարկմամբ ձուլման ժամանակ երկու կամ ավելի նյութեր (կամ գույներ) հաջորդաբար ներարկվում են նույն արտադրական բջջում և հաճախ նույն կաղապարում։ Պտտվող սալերը, միջուկի հետքաշման մեխանիզմները կամ ինդեքսավորման համակարգերը մասնակիորեն ձևավորված դետալն ինքնաբերաբար տեղափոխում են հաջորդ խոռոչ։ Դրանք ապահովում են անխզելի կապեր, մաքուր գունային սահմաններ, ինտեգրված կնիքներ, ճկուն ծխնիներ կամ կոշտ-փափուկ նյութերի համադրություններ՝ առանց ձեռքով մշակման։ Այս գործընթացը նաև նոր գործառույթներ է հնարավոր դարձնում, օրինակ՝ անթափանց մարմիններով ձուլված թափանցիկ պատուհաններ։
Գազով/ջրով օժանդակվող և համատեղ ներարկմամբ ձուլում
Գազաօժանդակ ներարկմամբ ձուլում
Գազով օժանդակվող ձուլման ժամանակ խոռոչը խեժով մասամբ լցվելուց հետո ներարկվում է իներտ գազ (սովորաբար՝ ազոտ)։ Գազը հաստ հատվածների երկայնքով ստեղծում է խոռոչ ալիքներ՝ հալված պլաստիկը մղելով դեպի հեռավոր ծայրերը և թույլ տալով ավելի քիչ նստվածքի հետքերով, ծռվածքով ու քաշով պլաստիկ դետալներ ձևավորել։ Այս մեթոդն ունի նաև կաղապարի նախագծման հատուկ պահանջներ, քանի որ օդանցքներն ու գազային ցցերը պետք է մանրակրկիտ նախագծվեն։
Այս մեթոդով կարելի է պատրաստել պլաստիկ արտադրանքի լայն տեսականի, այդ թվում՝ մեծ բռնակներ, հեռուստացույցների շրջանակներ, կահույքի բաղադրիչներ և կապոտի տակ տեղադրվող ավտոմոբիլային ձուլված դետալներ՝ հաստ կողերով։ Այն թույլ է տալիս ստանալ ավելի հաստ, տեսանելի մակերեսային հատվածներ՝ առանց նստվածքի հետքերի, և կարող է կրճատել ցիկլի տևողությունը՝ հեռացնելով այն զանգվածը, որը հակառակ դեպքում պետք կլիներ հովացնել։
Ջրով օժանդակվող ներարկմամբ ձուլում
Սկզբունքը նման է, բայց միջավայրը՝ տարբեր։ Ջրով օժանդակվող ձուլման ժամանակ ջուր է ներարկվում՝ խոռոչ հատվածներ ստեղծելու համար։ Այն հատկապես հարմար է բարդ, երկար խողովակաձև ձևերի համար, որոնք ունեն ծալքեր, օրինակ՝ ավտոմեքենայի դռների բռնակներ, ապակեմաքրիչի հեղուկի խողովակներ և կենցաղային տեխնիկայի խողովակներ։
Արտադրության այս գործընթացը հայտնի է ջերմությունն ավելի արագ հեռացնելու հատկությամբ (ջուրն արագ է սառեցնում), հարթ ներքին պատերով և որոշ երկրաչափական ձևերի դեպքում գազի համեմատ ավելի համաչափ խոռոչ լայնական հատույթներով։ Գործիքավորումը պետք է կառավարի ջրի շրջանառությունը, կոռոզիակայունությունը և ճշգրիտ ջրահեռացումը։
Համատեղ ներարկմամբ (սենդվիչային) ձուլում
Համատեղ ներարկմամբ ստացվում է արտաքին շերտից և միջուկից կազմված կառուցվածք․ բարձր արդյունավետությամբ կամ դեկորատիվ արտաքին շերտը պարփակում է այլ խեժից պատրաստված միջուկը։ Միջուկը կարող է լինել վերամշակված պոլիմեր, արգելապատնեշային նյութ կամ հատուկ հատկություններով խեժ (օրինակ՝ փրփրացված միջուկ՝ ամրության և քաշի հարաբերակցությունը բարելավելու համար)։ Այս մեթոդը լավագույնն է նյութի արժեքը օպտիմալացնելու համար՝ առանց արտաքին տեսքի կամ կարգավորող պահանջներով նախատեսված շփման շերտերի հաշվին զիջումների։ Սննդի փաթեթավորման մեջ հաճախ օգտագործվում են արգելապատնեշային արտաքին շերտեր, իսկ սպառողական ապրանքներում արտաքին տեսքի ու արդյունավետության համար կարող են կիրառվել վերամշակված միջուկներ՝ նոր հումքի արտաքին շերտի տակ։
Էլսեբեթը, Լոս Անջելեսը եւ Թենեսիոսը
Հեղուկ սիլիկոնային կաուչուկի (LSR) ներարկմամբ ձուլում
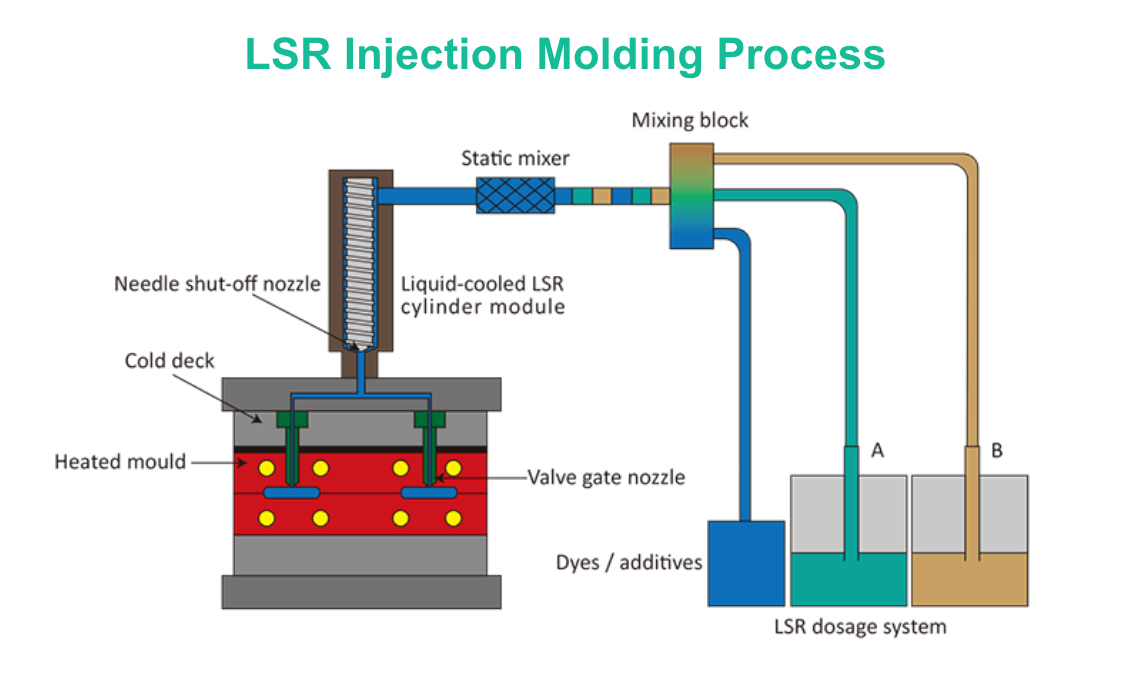
LSR-ի ձուլման ժամանակ երկու բաղադրիչից կազմված պլատինով պնդացող սիլիկոնային համակարգերը չափաբաժնվում և խառնվում են մամլիչի մոտ, ապա ներարկվում սառը լցման ալիքներով կաղապարի մեջ, որտեղ տաքացվող խոռոչում պնդանում են։ Քանի որ LSR-ը թերմոռեակտիվ էլաստոմեր է, այն կրկին չի հալվում․ ջերմության ազդեցությամբ խաչաձև կապեր է ձևավորում և պահպանում ձևը։
LSR-ն ապահովում է քիմիական նյութերի նկատմամբ գերազանց դիմադրություն, կենսահամատեղելիություն, աշխատանքային ջերմաստիճանների լայն միջակայք և մաքուր սենյակներում կիրառման պատրաստվածություն։ Այն հարմար է կնիքների ու միջադիրների, մանկական արտադրանքի, կրելի սարքերի, բժշկական բաղադրիչների և ոսպնյակների համար նախատեսված օպտիկական կարգի սիլիկոնների նման արտադրանքի համար։
TPE/TPV և ռետինի ներարկմամբ ձուլում
Թերմոպլաստիկ էլաստոմերները (TPE) և թերմոպլաստիկ վուլկանիզատները (TPV) իրենց պահում են ռետինի նման, բայց մշակվում են ստանդարտ թերմոպլաստիկ մամլիչներով, ինչը թույլ է տալիս վերամշակել դրանք և գերծածկույթով ձուլել կոշտ հիմքային նյութերի վրա։ Դրանք տարածված են բռնակների, կնիքների, ծալքավոր խողովակների և թրթռամեկուսիչների համար։
Երբ անհրաժեշտ է իսկական ռետին, նիտրիլը, EPDM-ը և ֆտոր էլաստոմերները ներարկմամբ ձուլման ժամանակ պնդանում են կաղապարի մեջ։ Ցիկլի տևողությունն ավելի երկար է, իսկ գործիքավորումը պետք է կառավարի պնդացման կինետիկան և ցնդող նյութերի օդահեռացումը։ Նյութի ընտրությունը հաճախ կախված է քիմիական նյութերի և ջերմաստիճանի նկատմամբ դիմադրության պահանջներից։
Թերմոռեակտիվ նյութերի և ռեակցիոն ներարկմամբ ձուլում (RIM)
Թերմոռեակտիվ ներարկմամբ ձուլման ընթացքում մշակվում են անդառնալիորեն պնդացող խեժեր՝ ֆենոլային խեժեր, էպօքսիդներ և որոշ պոլիեսթերներ։ Ռեակցիոն ներարկմամբ ձուլման (RIM) ժամանակ ցածր մածուցիկությամբ ռեակտիվ բաղադրիչները (սովորաբար՝ պոլիուրեթանային համակարգեր) խառնվում և ներարկվում են կաղապարի մեջ, որտեղ պոլիմերացվում են։ Այն կիրառվում է մեծ վահանակների ու պատյանների, էներգիա կլանող բամպերների և ինտեգրված կողերով կառուցվածքային բաղադրիչների համար։ RIM-ը հարմար է հաստ և մեծ դետալների համար, քանի որ ցածր սկզբնական մածուցիկության շնորհիվ առաջացնում է ավելի քիչ ներքին լարվածություն և պահանջում ավելի ցածր սեղմման ուժ։
Քանի որ նյութերի բնույթն է այդպես թելադրում, խոտանը հնարավոր չէ կրկին հալեցնել, իսկ գործիքի ջերմաստիճանն ու պնդացման ցիկլերը մեծապես ազդում են թողունակության վրա։ Սակայն խոշոր դետալների կարճ արտադրաշարերի դեպքում RIM-ի ընդհանուր արժեքը հաճախ ավելի ցածր է, քան թերմոպլաստիկ գործիքավորման դեպքում։
Փոշուց ներարկմամբ ձուլում (MIM/CIM)
Մետաղից ներարկմամբ ձուլում (MIM)
MIM-ը մանր մետաղական փոշիները խառնում է պոլիմերային կապակցանյութի հետ՝ ստանալով հումք, որը կարելի է ներարկմամբ ձուլել բարդ ձևերի։ Ձուլումից հետո դետալներն անցնում են կապակցանյութի հեռացման և սինթերման փուլերով՝ մետաղը խտացնելու համար․ սովորաբար ստացվում է տեսական խտության 95–99%-ը։
Այս գործընթացի առավելություններն են փոքր, բարդ մետաղական բաղադրիչների՝ փոխանցման անիվների, սողնակների, ծխնիների, վիրաբուժական գործիքների և հրազենի բաղադրիչների առանձնահատկությունների բացառիկ ճշգրտությամբ վերարտադրումը։ Երբ ծավալները մեծ են, իսկ երկրաչափական ձևերը՝ ֆրեզերով մշակելու համար բարդ, MIM-ը մրցունակ է CNC մշակման հետ։
Կերամիկայից ներարկմամբ ձուլում (CIM)
CIM-ը հետևում է MIM-ի նույն սկզբունքին, բայց օգտագործում է կերամիկական փոշիներ, օրինակ՝ ցիրկոնիա կամ ալյումինա։ Այն հնարավորություն է տալիս նուրբ մանրամասներով պատրաստել մաշակայուն, էլեկտրամեկուսիչ և բարձր ջերմաստիճաններին դիմակայող բաղադրիչներ՝ վարդակներ, ատամնաբուժական դետալներ և սենսորների մեկուսիչներ։
Եզրակացություն
Ներարկմամբ ձուլման գործընթացների լայն բազմազանությունը ընդգծում է ժամանակակից արտադրության հիմնարար սկզբունքը․ ընտրեք ձեր կոնկրետ դեպքի համար ճիշտ գործիքը։ Այսքան շատ տարբերակների գոյությունը ցույց է տալիս, որ ոչ մի մեթոդ բոլոր դեպքերում գերազանց չէ․ յուրաքանչյուրն իր հերթին տվյալ պահանջներին հարմարեցված լուծում է։
Ի վերջո, ներարկմամբ ձուլման կոնկրետ տեսակի ընտրությունը ռազմավարական որոշում է, որը չի սահմանափակվում միայն դետալի երկրաչափական ձևով։ Ձեր դետալների արտադրական գործընթացը ճիշտ ընտրելու համար որոշում կայացնելուց առաջ պետք է հաշվի առնել ազդող բոլոր գործոնները։ Որպես այլընտրանք՝ կարող եք համագործակցել արտադրողի հետ և աջակցություն ստանալ ոլորտի փորձագետներից։
Հաճախ տրվող հարցեր
Մասնագիտացված այս գործընթացների համար, բացի կաղապարից, որո՞նք են ծախսերի հիմնական գործոնները։
Թեև գործիքավորումը սկզբնական խոշոր ծախս է, ընթացիկ ծախսերի վրա մեծ ազդեցություն ունի գործընթացը։ Հիմնական գործոններն են նյութի վատնումը (ստանդարտ ձուլման դեպքում՝ լցման ալիքների թափոնները, իսկ տաք լցման համակարգերում՝ առանց թափոնների), ցիկլի տևողությունը (հաստ դետալների կամ թերմոռեակտիվ նյութերի դեպքում՝ ավելի երկար ցիկլեր), երկրորդային գործողությունները (PIM-ի դեպքում՝ կապակցանյութի հեռացում և սինթերում, դետալի հարդարում) և պահանջվող ավտոմատացման մակարդակը։
Կարելի՞ է ձուլման այս տարբեր գործընթացները համադրել մեկ դետալի մեջ։
Այո, կարելի է։ Իրականում հիբրիդային մոտեցումները առաջադեմ արտադրության նորարարական ուղղություն են։ Օրինակ՝ հաստ հատվածը ներսից խոռոչ դարձնելու համար դետալը կարելի է պատրաստել գազով օժանդակվող ձուլմամբ, ապա երկրորդ գործողությամբ ավելացնել միկրոներարկմամբ ձուլված տարրեր։ Մեկ այլ օրինակ է ներդիրների ձուլմամբ մետաղական բաղադրիչ տեղադրելը, որի վրա հետագայում գերծածկույթով ձուլվում է փափուկ TPE։ Սակայն դրա համար հաճախ պահանջվում են արտադրության բարդ պլանավորում և մի քանի արտադրական բջիջներ։







