
Ruiskumuokkaus on yksi nykyaikaisten teollisuudenalojen kehittyneimpiä valmistustekniikoita, ja sen varianttien määrä on kasvanut tuotannon lisääntyessä. Tässä artikkelissa esittelemme lyhyen mutta tarkan yleiskuvan tällä hetkellä käytössä olevista ruiskumuotityypeistä.
Mikä määrittelee ruiskeen muokkauksen
Ruiskumuovaus on keino käyttää ruiskumuovauskonetta, jolla paineessa oleva sula raaka-aine pakotetaan teräs- tai alumiinimuottionteloon. Sen jälkeen kun se kiinteytyy osaksi, se poistetaan muotista ja sykli toistuu. Ruiskumuovauksen ”tyypiksi” määritellään kolme yhdessä toimivaa vipua: muottiarkkitehtuuri, materiaalijärjestelmä ja prosessointimenetelmä. Muuta mikä tahansa ja talouden ja kykyjen muutos.
Ruiskutusmuokkausprosessin keskeiset tyypit
Normaali lämpömuoviruiskutusmuokkaus
Ruiskumuovauksen yleisimpiin versioihin kuuluu, että termoplastinen ruiskumuovaus käyttää tavallisia hartsimuovauksia, kuten ABS:ää, polykarbonaattia (PC), polypropeenia (PP), nailonia (PA) ja seoksia, kuten PC/ABS:tä. Se sopii koteloihin, sulkiin, kehysteisiin, laitteen osiin, mihin tahansa, jossa seinät ovat lähellä tavanomaisia ohjeita (monien hartsien osalta noin 2–4 mm) ja kohtalaisiin ominaisuuksiin.
Muovinen ruiskumuovaus tarjoaa pienimmät kappalekohtaiset kustannukset tilavuudeltaan, laajimman materiaalipaletin ja kypsiä työkaluharjoituksia. Perhemuotit ja kuumavalssaimet auttavat kaatamaan jätettä. Optimaalisella paalaus- ja jäähdyttelyllä pyöräilyajat ovat nopeita ja toistettavuus on erinomainen. Yleensä se on ensimmäinen pysäkki, ellei geometria tai suorituskyky työnnä joukkuetta kohti erikoisprosessia.
Ohutseinäinen ruiskumuokkaus
Ohutseinäinen muotti kohdistuu tavanomaisia nyrkkisääntöjä ohuempiin osiin, usein 0,4–0,8 mm:iin, joskus vähemmän, riippuen hartsin ja virtauksen pituudesta. Ajattele älypuhelimen asuntoja, akkupakkauksia ja korkeatehoista kulutuselektroniikkaa, jossa parranajo on jopa kymmenesosa millimillisistä.
Tässä prosessissa käytetään suurta ruiskutuspainetta ja -nopeutta sekä huolellisesti tasapainotettuja kanavajärjestelmiä, jotka johtavat hartsin pitkiä ja kapeita virtausreittejä pitkin. Muoteissa tarvitaan kestävää muottiterästä, kiillotettuja virtauskanavia ja tehokasta ilmausta. Koneiden on reagoitava nopeasti, ja niiden sulkuvoiman on riitettävä vastustamaan muottipesän huippupainetta.
Siinä on kuitenkin myös joitakin kompromisseja: työkalut ovat monimutkaisempia, ja prosessi-ikkuna on kapeampi.
Mikroinjektiomuokkaus
Mikromuovaus tekee milligrammamääräistä grammaan mikroskaalattuja osia: mikronestesiruja, pieniä vaihteita, katetrin kärkiä tai mikroskooppivaiheen komponentteja. Portin koko ja laukausmäärät ovat pieniä, ja oleskeluajan hallinta on tärkeää materiaalin hajoamisen estämiseksi.
Tällä huipputeknisellä tarkkuusmenetelmällä pystytään kaivamaan pois alle 100 μm:n ominaisuudet, tiukat toleranssit ja ultrayhtenäinen pistoannostus. Prosessin tarkkuuden vuoksi materiaalivalikoima kallistuu kohti vakaita, puhdastilaystävällisiä hartsia (PEEK, PEI, PP lääketieteen laadut). Työkalut ovat kalliita ja herkkiä, mutta kun osat ovat pieniä ja määrät ovat suuria, mikään muu menetelmä ei kilpaile toistettavuudesta ja kustannuksista per kappale.
Päällevalu, sisäkevalu ja monivaiheinen ruiskuvalu
Ylimuokkaus
Päällevalussa yksi materiaali muovataan toisen päälle. Tavallinen esimerkki on pehmeä elastomeeri jäykän alustan päällä, kuten sähkötyökalun kahvan pitävä pehmeä pinta. Päällevalu parantaa ergonomiaa, tiiviyttä ja iskunkestävyyttä sekä tuotteen ulkonäköä ilman erillisiä kiinnitysosia.
Yhteiset lähestymistavat
- Kaksivaiheinen ylimuokkaus: muokkaa ensin jäykästä alustaa ja laita se sitten pehmeän ylimuotin toiseen muottiin.
- Muotin sisäinen päällevalu: kappale pyöritetään tai siirretään muottipesästä toiseen saman työkalun sisällä.
Lisää muokkaus
Mallintaminen tarkoittaa esiasennetun komponentin, usein metallin, kapselointia muokatun muovin sisään. Tyypillisiä inserttejä ovat kierteitetyt pomot, pensaat, leimatut koskettimet, magneetit tai anturikotelot. Se korvaa toissijaisen kokoonpanon ja parantaa nivelten lujuutta ja sijaintitarkkuutta.
Tuoteprosessien käynnistämiseksi insertit ladataan ensin manuaalisesti tai automaation kautta, ne ovat ominaisuuksien tai tyhjiön hallussa, minkä jälkeen ne pakataan hartsin päälle. Työkalun on hallittava lämpölaajenemista, jotta muovi-metalli-rajapinta ei halkea tai rasita.
Se on ihanteellista, kun osa tarvitsee paikallista mekaanista lujuutta tai johtavuutta ilman täysmetallin valmistusta, kuten lääketieteellisiä luer-liitäntöjä metallilangoilla, autojen liittimiä, joissa on teräksen kulutuspinnat, tai liittimiä, joissa on sulautetut päätteet.
Kaksi- ja kolmikuula-muokkaus
Monikerroksinen muotti ruiskuttaa kaksi tai useampia materiaaleja (tai värejä) peräkkäin samaan soluun ja usein samaan muottiin. Pyörivät levyt, porausmekanismit tai indeksointijärjestelmät siirtävät osittain muodostetun osan automaattisesti seuraavaan aukkoon. Ne tarjoavat saumattomia siteitä, puhtaita värimurtumia, integroituja sinettejä, eläviä saranoita tai kovapehmeitä yhdistelmiä ilman manuaalista käsittelyä. Se avaa myös ainutlaatuisia toimintoja, kuten läpinäkyviä ikkunoita, joissa on läpinäkymätön runko.
Kaasu/vesi-assosiaatio ja rinnakkaisinjektio
Kaasusumutteinen ruiskumuokkaus
Kaasuavusteinen muotti ruiskuttaa inerttiä kaasua (tyypillisesti typpeä) sen jälkeen, kun hartsi täyttää ontelon osittain. Kaasu muodostaa onttoja kanavia paksumpia osia pitkin, työntää sulaa muovimateriaalia kohti ääripäitä ja muodostaa muoviosia, joissa on vähemmän altaan, sota-alueen ja painoa. Siinä on myös ainutlaatuisia muottisuunnitteluvaatimuksia, koska tuuletus- ja kaasupistoolit on suunniteltava huolellisesti.
Se voi tuottaa laajan valikoiman muovituotteita, kuten suuria kahvoja, television runkoja, huonekalujen komponentteja ja automaalausosia, joissa on paksuja kylkiluita. Se mahdollistaa paksummat kosmeettiset osat, joissa ei ole pesualtaan jälkiä, ja voi vähentää sykliaikaa poistamalla massaa, joka muuten tarvitsisi jäähdytystä.
Veteen pistetty ruiskumuokkaus
Samankaltainen periaate, eri medium. Vesiavusteinen muotti ruiskuttaa vettä luodakseen onttoja osia, jotka sopivat erityisesti monimutkaisiin, pitkiin putkimaisiin muotoihin, joissa on mutkat, kuten auton ovenkahvat, pesukoneen nestejohdot ja laiteletkut.
Tuotantoprosessi tunnetaan nopeammasta lämmönpoistosta (vesi jäähtyy nopeasti), sileistä sisäseinistä ja tasaisemmista onttoista poikkipinnoista verrattuna kaasuun tietyissä geometrioissa. Työkaluissa on käsiteltävä vesijohtoa, korroosionkestävyyttä ja tarkkaa kuivatusta.
Toinen injektio (Sandwich) Molding
Rinnakkaisinjektiolla saadaan aikaan iho-ydinrakenne: korkea suorituskyky tai kosmeettinen iho kiteyttää erilaisen ydinhartsin. Ytimessä voi olla kierrätettyä polymeeriä, estemateriaalia tai hartsia, jolla on räätälöityjä ominaisuuksia (esim. vaahdotettu ydin jäykkyys-painonnousuun). Se on parasta materiaalikustannusten optimointiin ilman ulkonäköä tai sääteleviä kosketuskerroksia. Ruokapakkaukset houkuttelevat usein esteen nahoja, ja kulutustavarat voivat käyttää kierrätettyjä sydämiä neitseellisen ihon alla estetiikan ja suorituskyvyn parantamiseksi.
Elastomeeri, LSR ja Thermoset/RIM
Nestemäinen silikonikumi (LSR) Ruiskutusmuokkaus
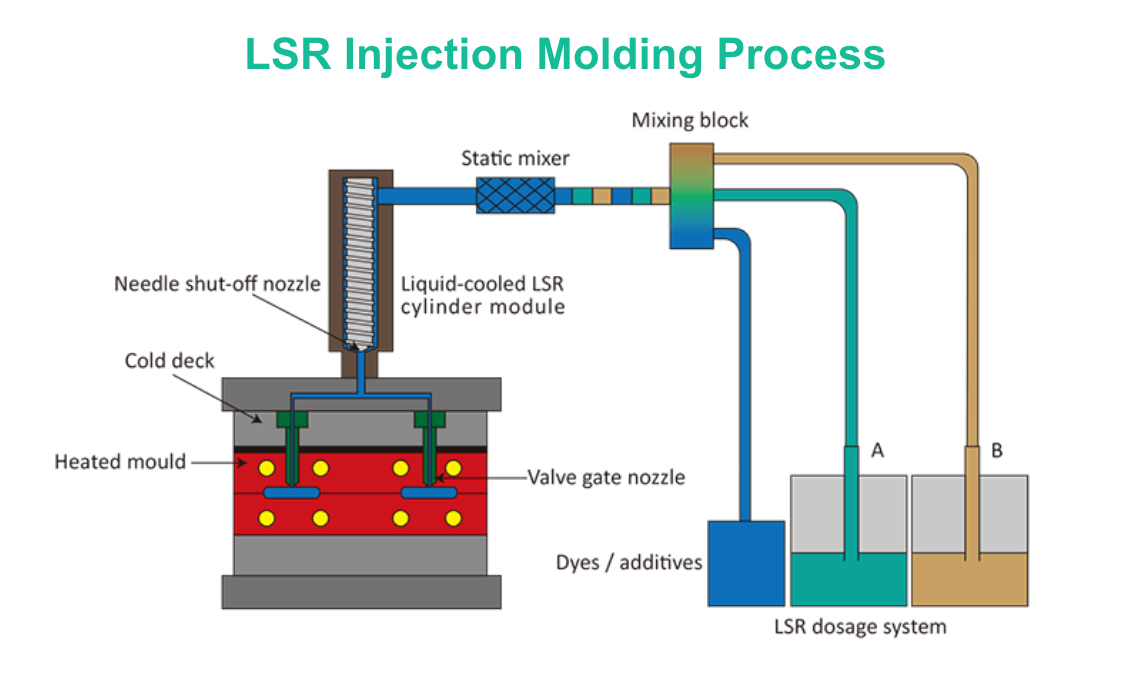
LSR-muovauksessa käytetään kaksiosaista platinakuorrutettua silikonijärjestelmää, jotka on sulatettu ja sekoitettu lehdistössä, minkä jälkeen ne ruiskutetaan kylmämuottiin, jossa ne paranevat kuumennetussa ontelossa. Koska LSR on termostaattielastomeeri, se ei sula uudelleen: se ristiinliimautuu ja pitää muotoaan kuumuudessa.
LSR tarjoaa erinomaisen kemiallisen vastuksen, bioyhteensopivuuden, laajan käyttölämpötilan ja puhtaan huoneen valmiuden. Se soveltuu tuotteisiin, kuten tiivisteisiin ja tiivisteisiin, vauvan tuotteisiin, puettavaan, lääketieteellisiin komponentteihin ja optiikka-laatuisiin silikoneihin linsseihin.
TPE/TPV ja kumiruiskutusmuokkaus
Termoplastiset elastomeerit (TPE) ja termoplastiset vulkanizaatit (TPV) käyttäytyvät kumin tavoin, mutta prosessoivat standardilla termoplastisilla puristimilla, mikä mahdollistaa kierrätettävyyden ja ylipolttautumisen jäykille substraateille. Ne ovat tavallisia kahvoille, tiivisteille, palkeille ja tärinä-isolaattoreille.
Kun oikeaa kumia tarvitaan, nitriili, EPDM, fluoroelastomeerit, ruiskutusmuovaus parantavat muotin materiaalin. Kierrosajat ovat pidempiä, ja työkalujen on hallittava kinetiikkaa ja haihtuvien aineiden purkautumista. Valinta riippuu usein kemiallisista ja lämpötilakestävyystavoitteista.
Lämpösetti ja reaktioinjektion muokkaus (RIM)
Thermoset-injektiomuovausprosessit, jotka paranevat pysyvästi: fenolit, epoksit ja tietyt polyesterit. Reaktioruiskutus Molding (RIM) sekoittaa matalan viskositeetin reaktiivisia komponentteja (yleensä polyuretaanijärjestelmiä) ja ruiskuttaa ne muottiin, jossa ne polymeroituvat. Sitä käytetään suuriin levyihin ja koteloihin, energiaa vaimentaviin puskureihin ja rakenteellisiin komponentteihin, joissa on integroidut kylkiluut. RIM on parempi paksuille, suurille osille, joissa on matalampi sisäinen rasitus ja matalammat sulkuvoimat johtuen alhaisesta viskositeetin tasosta.
Materiaalien luonteen mukaan romu ei ole uudelleensulatettavaa, ja työkalujen lämpötilat ja hoitosyklit vaikuttavat voimakkaasti läpimenoon. Isojen osien lyhyissä juoksuissa RIM kuitenkin lyö usein termoplastiset työkalut kokonaiskustannuksissa.
Injektiokuiva-aineen muokkaus (MIM/CIM)
Metallin ruiskumuokkaus (MIM)
Metallien ruiskuvalu (MIM) yhdistää hienojakoiset metallijauheet polymeerisideaineeseen ja muodostaa raaka-aineseoksen, joka voidaan ruiskuvalaa monimutkaisiin muotoihin. Muovauksen jälkeen sideaine poistetaan ja metalli tiivistetään sintraamalla. Näin saavutetaan tavallisesti 95–99% teoreettisesta tiheydestä.
Operaation vahvuudet ovat sen poikkeuksellinen resoluutio pienille, monimutkaisille metallikomponenteille, vaihteille, salvoille, saranoille, kirurgisille instrumenteille ja ampuma-asekomponenteille. MIM kilpailee CNC:n koneistuksen kanssa, kun volyymit ovat suuret ja geometrioita on vaikea hioa.
Keraaminen ruiskumuokkaus (CIM)
CIM noudattaa samaa logiikkaa kuin MIM mutta keramiikkajauheilla, kuten zirkonialla tai alumiinioksidilla. Se mahdollistaa kulumisenkestävyyden, sähköeristyksen ja korkean lämpötilan komponentit, joissa on hienot yksityiskohdat, suuttimet, hammasosat ja anturieristimet.
Yhteenveto
Ruiskutusmuovausprosessien laajat maisemat korostavat perusperiaatetta modernissa tuotannossa: valitse oikea työkalu erityistapaukseesi. Niin monen muunnelman olemassaolo osoittaa, että mikään yksittäinen menetelmä ei ole yleisesti ylivertainen, vaan se edustaa räätälöityä ratkaisua.
Loppujen lopuksi tietyn ruiskumuovaustyypin valinta on strateginen päätös, joka ylittää pelkän osageometrian. Osien valmistusprosessin oikea valinta edellyttää, että kaikki vaikutustekijät otetaan huomioon ennen päätöksen tekemistä. Vaihtoehtoisesti voit tehdä yhteistyötä valmistajan kanssa ja hankkia apua teollisuuden asiantuntijoilta.
Usein kysytyt kysymykset
Mitkä ovat näiden erikoisprosessien tärkeimmät kustannustekijät muotin ulkopuolella?
Vaikka työkalut ovat merkittävä alkukustannus, prosessi vaikuttaa voimakkaasti käynnissä oleviin kuluihin. Keskeisiin ajureihin kuuluvat materiaalijäte (juoksijoiden kaatopaikka vakiomuotituksessa, kun ei jätettä kuumissa juoksuissa), sykliaika ( paksujen osien tai termosettien pidempi sykli), toissijainen toiminta (puhdistus/sintraus PIM:lle, osittain viimeistely) ja tarvittava automaation taso.
Voidaanko nämä eri muovausprosessit yhdistää yhteen osaan?
Hybridilähestymiset ovat itse asiassa edistyksellisen valmistuksen rajamailla. Esimerkiksi osa voitaisiin luoda käyttämällä kaasulla varustettua muottia paksun osan tyhjentämiseen ja sitten mikrokuorrutettujen ominaisuuksien toistamiseen. Toinen esimerkki on inserttimuovaus, jossa asetetaan metallikomponentti, joka on myöhemmin ylimuokattu pehmeällä TPE:llä. Tämä vaatii kuitenkin usein pitkälle kehitettyä tuotantosuunnittelua ja useita valmistuskennoja.







