
L’ispezione di colata, come suggerisce il nome, è il processo di ricerca di difetti di superficie, interni e dimensionali in modo che le parti di colata funzionino in modo sicuro come progettato.
Qui in questo articolo, ci concentreremo sull’ispezione delle parti di pressofusione e costruiremo un percorso chiaro dalle basi di ispezione di base agli usi specializzati e alle domande comuni.
Tre passaggi fondamentali dell’ispezione della colata in metallo
L’ispezione di colata protegge la solidità della colata e supporta la garanzia della qualità in tutta la produzione e previene i guasti causati da vari difetti.
[Per una ripartizione completa dei tipi di difetti e le loro cause alla radice, fare riferimento al nostro Guida dedicata ai difetti di colata.]
I compiti di ispezione si svolgono in diversi punti del processo e possono essere ripartiti in tre fasi, ciascuna delle quali si rivolge a rischi diversi e individua problemi prima che si muovano a valle o vengano consegnati ai clienti.
- Controlli materiali in entrata: Verificare la chimica della lega e la qualità della carica.
- Ispezione di processo: Monitora stampi, anime e condizioni di versamento.
- Ispezione post-fusione: Controlla dimensioni, superfici e qualità interna.
Nel capitolo seguente, dettaglieremo questi metodi di ispezione e test relativi alla pressofusione in base alle loro caratteristiche e ti forniremo un esempio di come viene ispezionata una parte pressofusa.
Metodi di prova non distruttivi (NDT) nella pressofusione
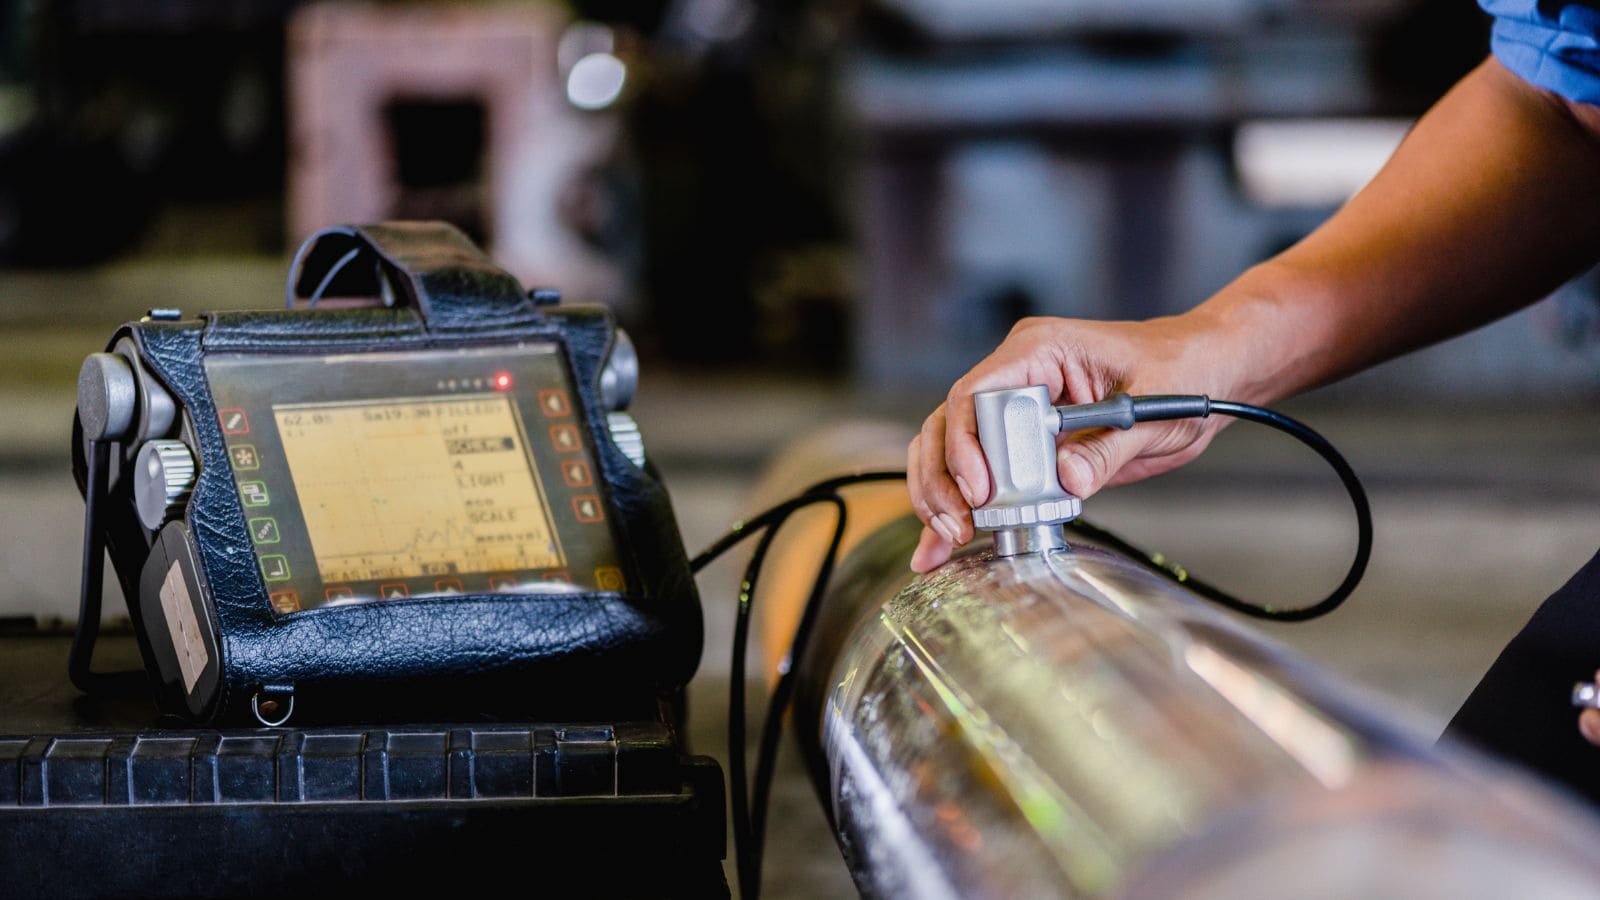
test non distruttivi, o NDT, controlla la qualità della colata senza tagliare o rompere la parte. Gli ispettori utilizzano questi metodi per rilevare crepe, porosità e inclusioni che possono indebolire le prestazioni.
I produttori spesso combinano diversi metodi NDT perché ognuno trova diversi tipi di difetti. Alcuni metodi funzionano meglio sulle superfici, mentre altri supportano ispezione volumetrica delle caratteristiche interne.
I metodi comuni di NDT per i getti includono l’ispezione visiva, test ad ultrasuoni (UT), e test radiografici (RT). La scelta dipende dalle dimensioni della colata, dal materiale e dai requisiti di qualità.
Tecniche di ispezione visiva
L’ispezione visiva è il primo passo nella maggior parte delle ispezioni di colata. Gli ispettori cercano difetti visibili tramite visualizzazione diretta, ingrandimento o strumenti semplici come specchi e borescope.
L’ispezione visiva funziona meglio per i difetti di superficie, ma non è in grado di rilevare crepe interne o feritoie sotto la superficie. Nonostante questo limite, rimane prezioso perché è veloce, a basso costo e facile da eseguire.
Test radiografici e radiografia digitale
Test radiografici (RT) utilizza l’ispezione a raggi X per vedere all’interno di una colata. La radiografia tradizionale crea film radiografici, mentre radiografia digitale produce immagini elettroniche.
RT eccelle nel fornire una visione chiara della struttura interna e supporta un’ispezione volumetrica affidabile. Le opzioni avanzate includono Ispezione CT, che costruisce un’immagine 3D del casting. Alcuni sistemi combinano anche la radiografia con la fluorescenza a raggi X per i controlli dei materiali.
Test ad ultrasuoni
Test ad ultrasuoni (UT) utilizza ultrasuoni ad alta frequenza per trovare difetti interni. L’ispettore invia il suono nel getto e misura i segnali riflessi. Funziona bene su sezioni spesse e metalli densi in cui l’accesso ai raggi X può essere limitato. Pertanto, molte fonderie utilizzano UT per getti portanti critici.
Tuttavia, questo metodo richiede tecnici addestrati e una corretta calibrazione delle apparecchiature di prova, e UT spesso non rileva bene i difetti di superficie, il che sottolinea ancora una volta l’importanza di un approccio combinato.
Ispezione dimensionale e geometrica
L’ispezione dimensionale e geometrica verifica se una colata corrisponde alle dimensioni, alla forma e alla tolleranza richieste. Si concentra sulla misurazione delle caratteristiche che influenzano la vestibilità, la funzione e le fasi di lavorazione successive.
Metodi di ispezione dimensionale
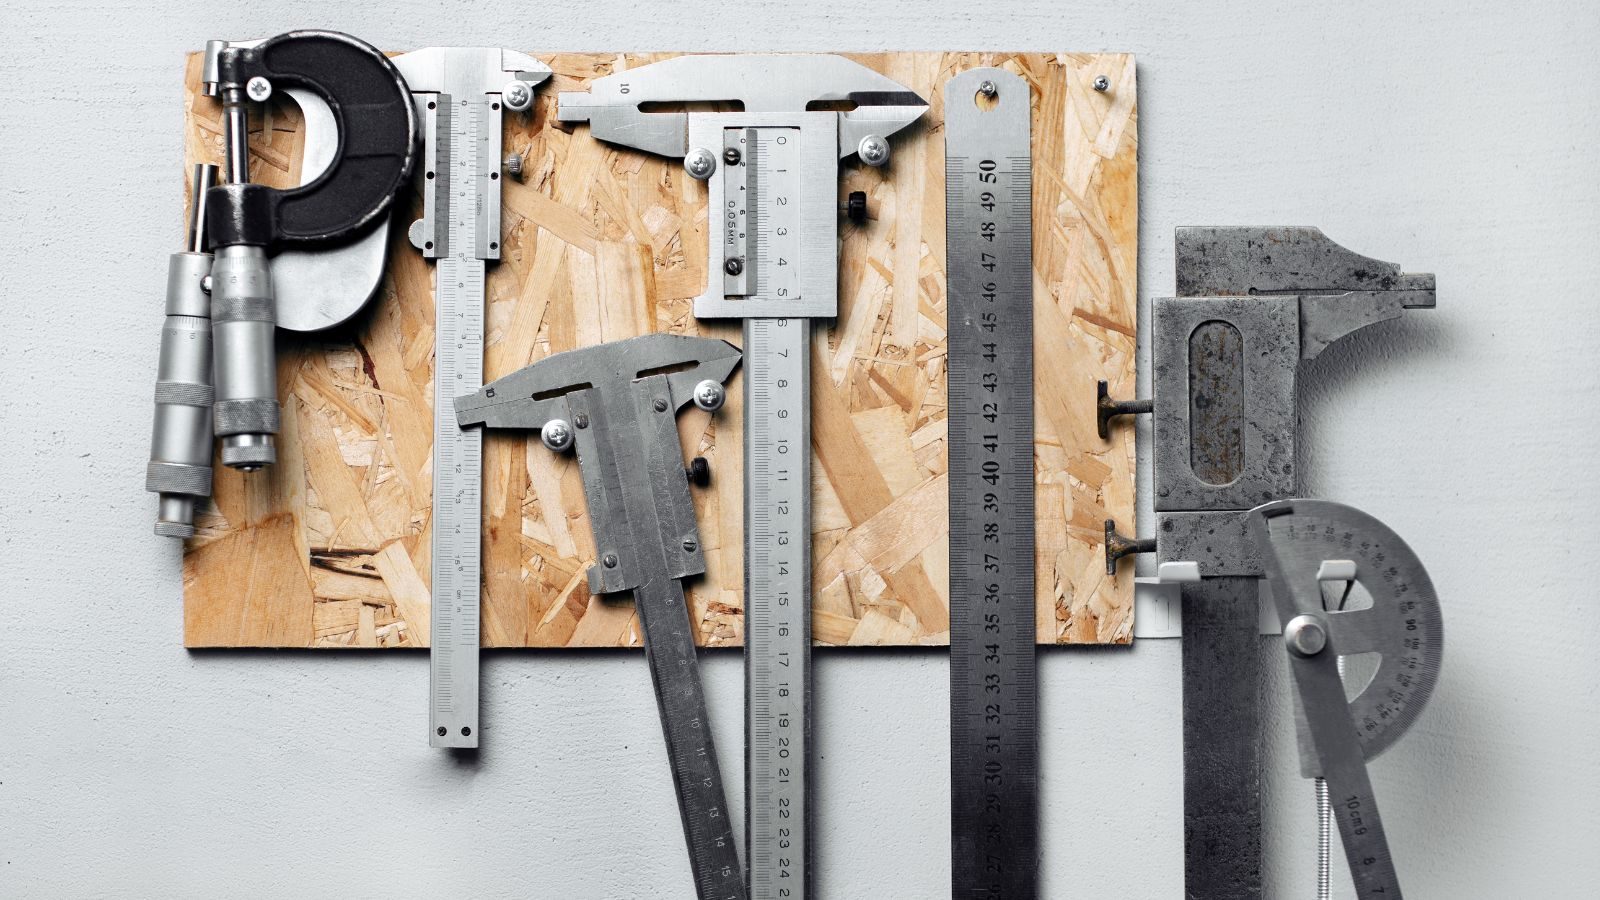
L’ispezione dimensionale misura caratteristiche chiave come lunghezza, spessore, dimensione del foro e angoli. Gli ispettori confrontano i risultati con i limiti di disegno e i valori di tolleranza.
L’attrezzatura di ispezione comune comprende pinze, micrometri, gauge di altezza, e Go/no-go gauges. Questi strumenti funzionano bene per funzioni semplici e controlli rapidi in officina.
Per getti complessi, gli ispettori utilizzano apparecchi e piastre di superficie per controllare la posizione dei pezzi. Una corretta configurazione è importante perché un cattivo allineamento può causare risultati falsi. Anche le superfici pulite e la temperatura stabile migliorano l’affidabilità della misurazione.
I controlli tipici includono:
- Lunghezza e larghezza complessive
- Diametro del foro e posizione
- Spessore e planarità della parete
- Parallelismo e perpendicolarità
Macchina di misura di coordinate (CMM)
una macchina di misura a coordinate, o CMM, misura la geometria di colata in tre dimensioni. Utilizza una sonda per raccogliere i dati del punto dalla superficie della parte.
I sistemi CMM ispezionano forme complesse che gli strumenti manuali non possono misurare bene. Verificano Posizione vera, profilo, planaritàe altre tolleranze geometriche. Questa capacità supporta parti con requisiti di tenuta o accoppiamento.
Molti CMM importano modelli CAD per confrontare i risultati effettivi con la geometria nominale. Il sistema quindi riporta i valori di deviazione in forma numerica chiara. Questo processo aiuta a identificare lo spostamento del modello, l’usura della stampo e i problemi di indennità di lavorazione.
L’ispezione CMM funziona al meglio in ambienti controllati. La temperatura stabile e la corretta correzione riducono la variazione di misura e migliorano la ripetibilità.
Analisi dimensionale e precisione
L’analisi dimensionale esamina i dati di ispezione per confermare che il getto soddisfa l’intento di progettazione. Guarda oltre le singole misurazioni e controlla le tendenze su più caratteristiche o parti.
La precisione dipende da diversi fattori:
- Calibrazione dello strumento e risoluzione
- Tecnica dell’operatore e configurazione
- Condizione della superficie di colata
- Controllo ambientale, in particolare la temperatura
Gli ispettori documentano i risultati utilizzando rapporti di ispezione o sistemi digitali. Questi record supportano la tracciabilità e il controllo dei processi.
Quando i risultati si avvicinano ai limiti di tolleranza, l’analisi dimensionale aiuta a decidere se la colata rimane utilizzabile o ha bisogno di correzione. Questo passaggio protegge la lavorazione a valle e il montaggio finale da errori costosi.
Verifica dei materiali e test delle prestazioni
Mentre i metodi dimensionali e NDT confermano la geometria e la solidità strutturale di una parte, non verificano la qualità del materiale stesso. Per colmare questo divario, gli ispettori si rivolgono ad altri metodi di ispezione che analizzano la chimica grezza e le proprietà meccaniche del metallo.
Esame della composizione chimica
L’analisi della composizione chimica verifica che una fusione corrisponda specifiche della lega. I laboratori misurano elementi chiave come carbonio, silicio, cromo o nichel utilizzando strumenti come la spettroscopia o la fluorescenza a raggi X. Questi test rilevano errori che l’ispezione visiva non è in grado di rilevare.
Piccoli cambiamenti nella chimica possono abbassare la forza, ridurre la resistenza all’usura o causare crepe. Per questo motivo, gli ispettori confrontano i risultati con i limiti definiti, non solo con i valori target. Molti negozi testano campioni da ogni calore per controllare la variazione.
L’analisi chimica conferma che la lega soddisfa le specifiche. Le deviazioni da queste specifiche possono quindi essere correlate con i meccanismi di difetto noti identificati durante l’ispezione. Questi test non danneggiano la parte e supportano un controllo di processo coerente.
Durezza e test di impatto
I test di durezza controllano la resistenza alla rientranza superficiale e all’usura. I metodi più comuni includono la Prova di durezza Brinell e Durezza Rockwell Test. La durezza Brinell funziona bene per getti grezzi o a grana grossa, mentre Rockwell si adatta a controlli di negozio più veloci.
I numeri di durezza si collegano strettamente alla composizione della lega e al trattamento termico. Molti test di durezza causano danni minimi, ma cadono ancora sotto test di proprietà meccaniche. I test di impatto vanno oltre colpendo un campione taccato per misurare l’energia assorbita durante la frattura.
I test di impatto rivelano come un getto si comporta sotto carichi improvvisi. Questi dati sono importanti per le parti esposte a urti, vibrazioni o basse temperature.
Test di carico e pressione di servizio
Il test del carico di servizio applica carichi reali o simulati per confermare le prestazioni in uso. Prova di carico può comportare peso statico, forza ciclica o sollecitazioni combinate. Questo metodo controlla rigidità, deformazione e punti di guasto in condizioni controllate.
I test di pressione sono comuni per i getti che trasportano fluidi o gas. La parte è sigillata e pressurizzata per rilevare perdite o rotture.
I test di carico di servizio supportano l’approvazione finale per le parti critiche per la sicurezza. Aiuta a confermare che la fusione funzionerà come progettato in condizioni operative effettive.
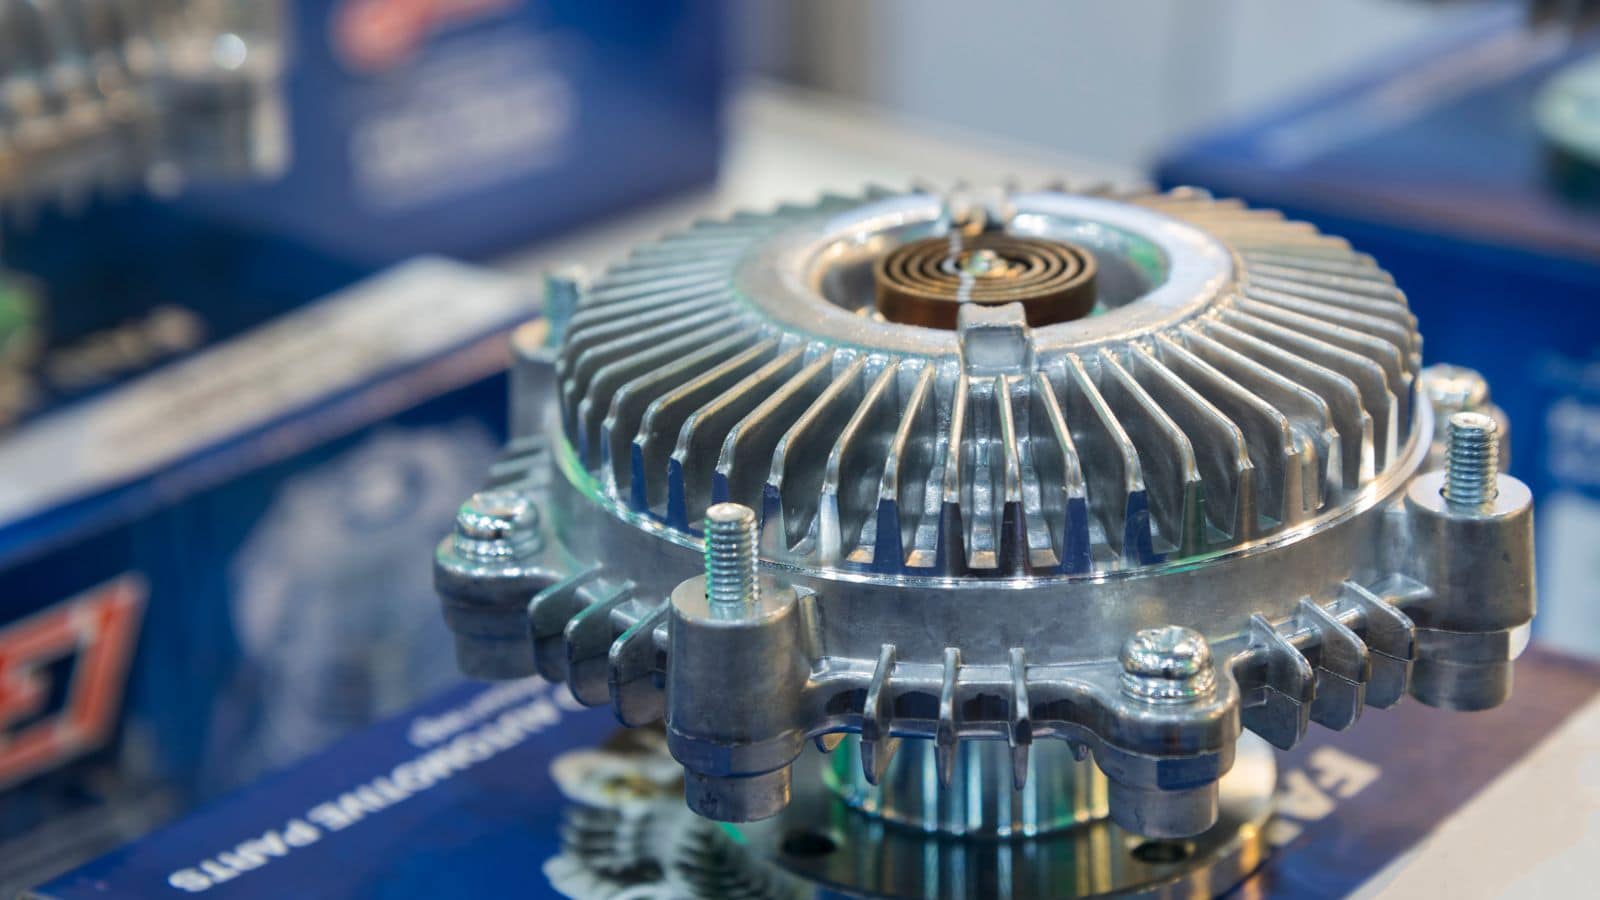
Un esempio di ispezione pressofusione
Domande frequenti
In che modo i produttori decidono quale metodo NDT è giusto per le mie parti?
La scelta dipende dal materiale, dalla criticità della parte e dai probabili difetti. Ad esempio, componenti critici per la sicurezza come le nocche dello sterzo spesso richiedono un’ispezione a ultrasuoni o a raggi X per garantire la solidità interna.
Per le parti ad alto volume e non strutturali, l’ispezione visiva e i controlli dimensionali sono di solito sufficienti. La decisione si basa su una valutazione del rischio di dove e come la parte potrebbe fallire.
In che modo l’ispezione di un prototipo di pressofusione differisce da una parte di produzione?
L’ispezione del prototipo si concentra sulla convalida e sullo sviluppo dei processi, quindi è in genere più intensiva, spesso coinvolgendo la scansione TC e l’analisi dimensionale dettagliata. L’ispezione della produzione si sposta verso l’efficienza e la velocità, utilizzando tecniche come gli indicatori go / no-go e i piani di campionamento per verificare rapidamente che il processo ora stabile continui a produrre buone parti.







