
Kontrola odlievania, ako naznačuje jej názov, je proces hľadania povrchových, vnútorných a rozmerových chýb, takže liate časti fungujú bezpečne podľa návrhu.
V tomto článku sa zameriame na kontrolu dielov vyrobených tlakovým liatím a ponúkneme prehľadnú cestu od základov kontroly až po špecializované použitie a bežné otázky.
Tri základné kroky inšpekcie odlievania kovov
Kontrola odlievania chráni zdravie odlievania a podporuje zabezpečenie kvality pri celej výrobe a zabraňuje poruchám spôsobeným rôznymi chybami.
[Pre úplný rozpad typov chýb a ich koreňových príčin, pozrite sa na naše špecializované odlievanie chýb Guide.]
Kontrola sa vykonáva v niekoľkých bodoch procesu a možno ju rozdeliť do troch fáz. Každá sa zameriava na iné riziká a zachytáva problémy skôr, než postúpia do ďalšej fázy alebo sa výrobky dodajú zákazníkom.
- Kontrola prichádzajúceho materiálu: Overte chemickú zliatinu a kvalitu náboja.
- Kontrola počas procesu: monitorujte formy, jadrá a podmienky liatia.
- Kontrola po odlievaní: Skontrolujte rozmery, povrchy a vnútornú kvalitu.
V nasledujúcej kapitole podrobne opíšeme metódy kontroly a skúšania súvisiace s tlakovým liatím, vysvetlíme ich vlastnosti a uvedieme príklad kontroly dielu vyrobeného tlakovým liatím.
Metódy nedeštruktívneho skúšania (NDT) pri tlakovom liatí
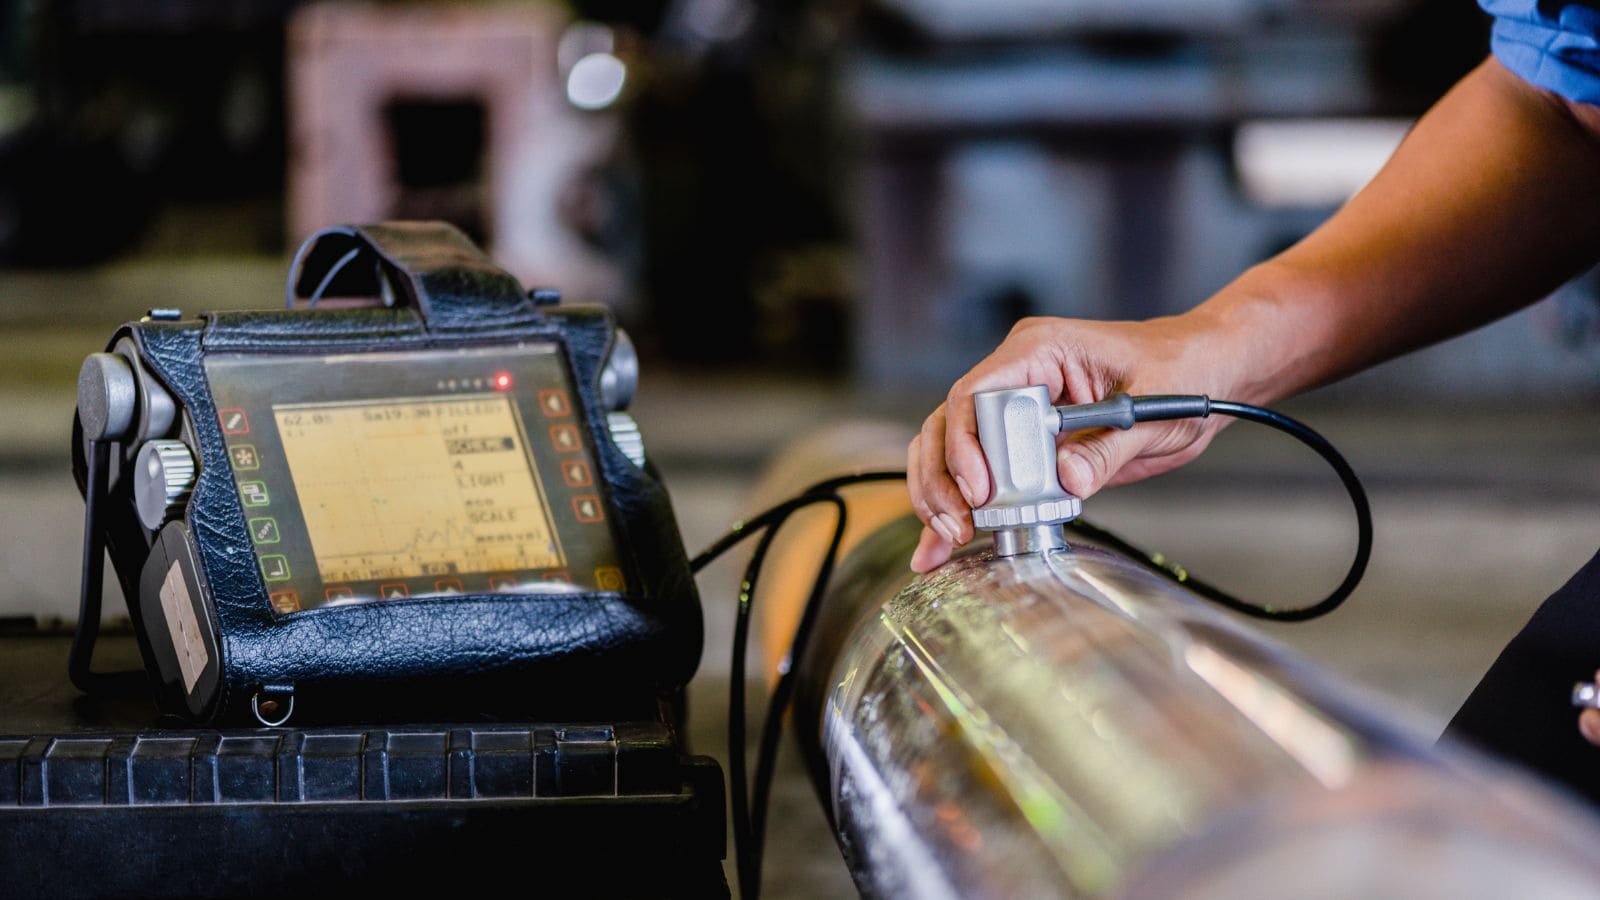
Nedeštruktívne skúšanie (NDT) kontroluje kvalitu odliatku bez jeho rozrezania alebo zlomenia. Inšpektori týmito metódami zisťujú trhliny, pórovitosť a vmestky, ktoré by mohli zhoršiť funkčnosť.
Výrobcovia často kombinujú niekoľko metód NDT, pretože každá odhaľuje iné typy chýb. Niektoré metódy sú najvhodnejšie na povrchy, iné umožňujú objemovú kontrolu vnútorných prvkov.
Medzi bežné metódy NDT na kontrolu odliatkov patria vizuálna kontrola, ultrazvukové skúšanie (UT) a rádiografické skúšanie (RT). Výber závisí od veľkosti odliatku, materiálu a požiadaviek na kvalitu.
Techniky vizuálnej kontroly
Vizuálna kontrola je prvým krokom pri väčšine kontrol odliatkov. Inšpektori hľadajú viditeľné chyby priamym pohľadom, zväčšením alebo jednoduchými nástrojmi, ako sú zrkadlá a boroskopy.
Vizuálna kontrola je najúčinnejšia pri povrchových chybách, nedokáže však odhaliť vnútorné trhliny ani podpovrchové plynové dutiny. Napriek tomuto obmedzeniu zostáva užitočná, pretože je rýchla, lacná a ľahko sa vykonáva.
Rádiografické testovanie a digitálna rádiografia
Rádiografické skúšanie (RT) využíva röntgenovú kontrolu vnútorných častí odliatku. Pri tradičnej rádiografii vznikajú röntgenové snímky na filme, zatiaľ čo digitálna rádiografia vytvára elektronické obrazy.
RT poskytuje jasný obraz vnútornej štruktúry a umožňuje spoľahlivú objemovú kontrolu. Medzi pokročilé možnosti patrí CT kontrola, ktorá vytvára 3D obraz odliatku. Niektoré systémy kombinujú rádiografiu aj s röntgenovou fluorescenciou na kontrolu materiálu.
Ultrazvukové testovanie
Ultrazvukové skúšanie (UT) využíva vysokofrekvenčný ultrazvuk na zisťovanie vnútorných chýb. Inšpektor vyšle zvukové vlny do odliatku a meria odrazené signály. Táto metóda funguje dobre pri hrubých prierezoch a hustých kovoch, ku ktorým môže byť obmedzený prístup röntgenového žiarenia. Mnohé zlievarne preto používajú UT pri kritických nosných odliatkoch.
Táto metóda však vyžaduje vyškolených technikov a správnu kalibráciu skúšobného zariadenia. UT navyše často nedokáže dobre odhaliť povrchové chyby, čo opäť zdôrazňuje potrebu kombinovaného prístupu.
Rozmerová a geometrická kontrola
Rozmerová a geometrická kontrola overuje, či odliatok zodpovedá požadovaným rozmerom, tvaru a toleranciám. Zameriava sa na meranie prvkov ovplyvňujúcich lícovanie, funkčnosť a následné obrábanie.
Metódy kontroly rozmerov
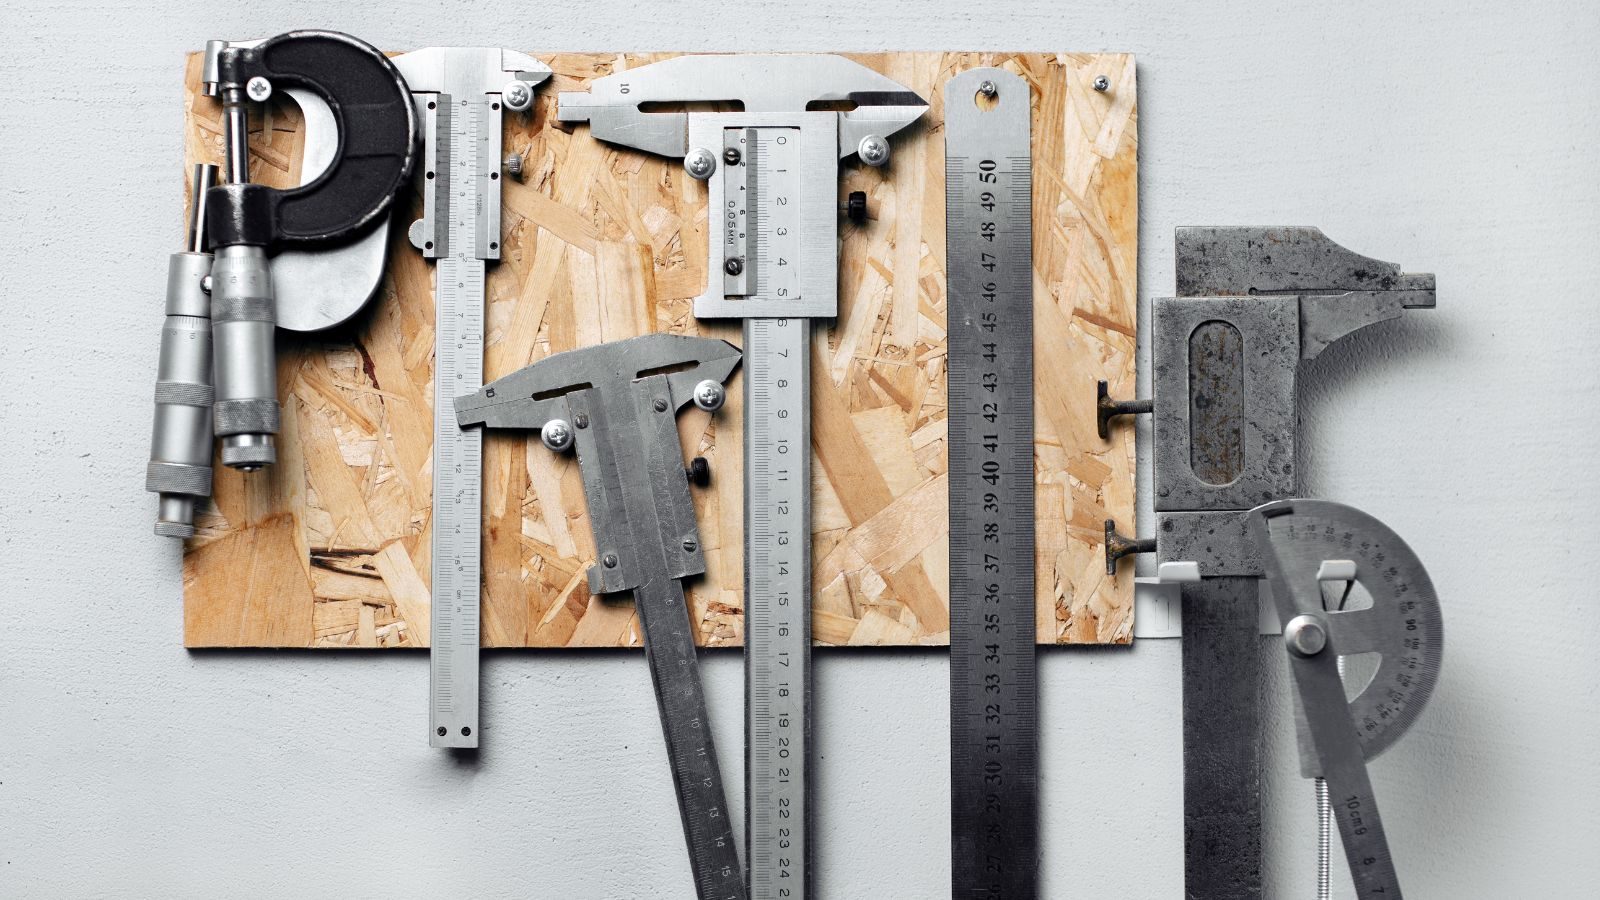
Pri rozmerovej kontrole sa merajú kľúčové prvky, napríklad dĺžka, hrúbka, veľkosť otvorov a uhly. Inšpektori porovnávajú výsledky s limitmi výkresu a hodnotami tolerancií.
Spoločné kontrolné zariadenie zahŕňa kalibery, mikrometre, výškové merače a go/no-go merače. Tieto nástroje fungujú dobre pre jednoduché funkcie a rýchle kontroly na podlahe obchodu.
Pri zložitých odliatkoch používajú inšpektori prípravky a kontrolné dosky na presné ustavenie dielu. Správne nastavenie je dôležité, pretože nesprávne zarovnanie môže viesť k chybným výsledkom. Spoľahlivosť merania zlepšujú aj čisté povrchy a stabilná teplota.
Typické kontroly zahŕňajú:
- Celková dĺžka a šírka
- Priemer otvoru a umiestnenie
- Hrúbka steny a rovinnosť
- Paralelizmus a kolmosť
Aplikácie na meranie súradníc (CMM)
Súradnicový merací stroj, čiže CMM, meria geometriu odlievania v troch rozmeroch. Používa sondu na zber údajov o bode точные z povrchu časti.
Súradnicové meracie stroje (CMM) kontrolujú zložité tvary, ktoré sa nedajú dobre zmerať ručnými nástrojmi. Overujú skutočnú polohu, profil, rovinnosť a ďalšie geometrické tolerancie. Táto možnosť je dôležitá pri dieloch vyžadujúcich presné uloženie alebo lícovanie.
Mnohé CMM načítavajú modely CAD a porovnávajú skutočné výsledky s nominálnou geometriou. Systém potom prehľadne číselne uvedie odchýlky. Takto možno odhaliť posun vzoru, opotrebovanie formy a problémy s prídavkom na obrábanie.
Kontrola pomocou CMM prináša najlepšie výsledky v kontrolovanom prostredí. Stabilná teplota a správne upnutie znižujú variabilitu merania a zlepšujú opakovateľnosť.
Rozmerová analýza a presnosť
Dimensional analysis reviews inšpekčné údaje na potvrdenie odlievania spĺňajú konštrukčné zámery. Pozerá sa nad rámec jednotlivých meraní a kontroluje trendy vo viacerých funkciách alebo častiach.
Presnosť závisí od niekoľkých faktorov:
- Kalibrácia a rozlíšenie náradia
- Technika a nastavenie operátora
- Stav odlievacej plochy
- Kontrola prostredia, najmä teploty
Inšpektori dokumentujú výsledky pomocou inšpekčných správ alebo digitálnych systémov. Tieto záznamy podporujú sledovateľnosť a kontrolu procesov.
Ak sa výsledky blížia k hraniciam tolerancie, rozmerová analýza pomáha rozhodnúť, či je odliatok ešte použiteľný alebo si vyžaduje korekciu. Tento krok chráni následné obrábanie a finálnu montáž pred nákladnými chybami.
Overenie materiálu a skúška účinnosti
Rozmerové a nedeštruktívne metódy potvrdzujú geometriu a konštrukčnú bezchybnosť dielu, neoverujú však kvalitu samotného materiálu. Na doplnenie tejto kontroly inšpektori používajú ďalšie metódy, ktoré analyzujú chemické zloženie a mechanické vlastnosti kovu.
Skúška chemického zloženia
Analýza chemického zloženia overuje, či odliatok zodpovedá špecifikácii zliatiny. Laboratóriá merajú kľúčové prvky, ako sú uhlík, kremík, chróm a nikel, pomocou spektroskopie alebo röntgenovej fluorescencie. Tieto skúšky odhaľujú chyby, ktoré vizuálna kontrola nedokáže zistiť.
Drobné zmeny chemického zloženia môžu znížiť pevnosť a odolnosť proti opotrebovaniu alebo spôsobiť praskanie. Preto inšpektori porovnávajú výsledky s určenými medznými hodnotami, nielen s cieľovými hodnotami. Mnohé prevádzky skúšajú vzorky z každej tavby, aby kontrolovali variabilitu.
Chemická analýza potvrdzuje, že zliatina spĺňa špecifikácie. Odchýlky od týchto špecifikácií možno následne porovnať so známymi mechanizmami vzniku chýb zistenými pri kontrole. Tieto skúšky nepoškodzujú diel a podporujú konzistentnú kontrolu procesu.
Skúšky tvrdosti a rázovej húževnatosti
Skúšky tvrdosti overujú odolnosť proti vtlačeniu povrchu a opotrebovaniu. Medzi bežné metódy patria skúška tvrdosti podľa Brinella a skúška podľa Rockwella. Brinellova metóda je vhodná pre drsné odliatky s hrubým zrnom, zatiaľ čo Rockwellova metóda sa hodí na rýchlejšiu kontrolu vo výrobe.
Hodnoty tvrdosti úzko súvisia so zložením zliatiny a tepelným spracovaním. Mnohé skúšky tvrdosti spôsobujú len minimálne poškodenie, no stále patria medzi skúšky mechanických vlastností. Pri skúške rázovej húževnatosti sa do vrubovanej vzorky udrie a meria sa energia absorbovaná pri lome.
Nárazové skúšky odhaľujú, ako sa pri náhlom zaťažení správa odlievanie. Tieto údaje sú dôležité pre časti vystavené nárazom, vibráciám alebo nízkym teplotám.
Skúšky prevádzkového zaťaženia a tlaku
Pri skúške prevádzkového zaťaženia sa na potvrdenie funkčnosti v prevádzke použije skutočné alebo simulované zaťaženie. Môže ísť o statickú hmotnosť, cyklickú silu alebo kombinované namáhanie. V kontrolovaných podmienkach sa overuje tuhosť, deformácia a miesta porušenia.
Tlakové skúšky sú bežné pri odliatkoch, ktorými prúdia kvapaliny alebo plyny. Diel sa utesní a natlakuje, aby sa zistili netesnosti alebo prasknutie.
Prevádzková záťažová skúška podporuje konečné schválenie častí dôležitých z hľadiska bezpečnosti. Pomáha potvrdiť, že odlievanie bude fungovať tak, ako je navrhnuté za skutočných prevádzkových podmienok.
Príklad kontroly dielu vyrobeného tlakovým liatím
Často kladené otázky
Ako sa výrobcovia rozhodnú, ktorá metóda NDT je správna pre moje časti?
Výber závisí od materiálu, kritickosti dielu a pravdepodobných chýb. Bezpečnostne kritické komponenty, ako sú čapy riadenia, si napríklad často vyžadujú ultrazvukovú alebo röntgenovú kontrolu na potvrdenie vnútornej celistvosti.
Pri veľkosériových nenosných dieloch zvyčajne postačuje vizuálna kontrola a rozmerové merania. Rozhodnutie vychádza z posúdenia rizika, kde a ako by mohlo dôjsť k zlyhaniu dielu.
Ako sa líši kontrola prototypového tlakového odliatku od kontroly sériového dielu?
Kontrola prototypu sa zameriava na validáciu a vývoj procesu, preto býva dôkladnejšia a často zahŕňa CT skenovanie a podrobnú rozmerovú analýzu. Pri sériovej výrobe sa kladie väčší dôraz na efektívnosť a rýchlosť; pomocou kalibrov typu vyhovuje/nevyhovuje a plánov vzorkovania sa rýchlo overuje, či teraz už stabilný proces naďalej vyrába kvalitné diely.







