
Հաշվի առնելով, որ նրա անունը նշանակում է « մակերես, ներքին մակերես եւ լայնություն ունեցող արատներ », ապա կարելի է ասել, որ այդ պրոցեսը անվտանգ է ։
Այս հոդվածում մենք կկենտրոնանանք մետաղից ձուլված դետալների ստուգման վրա և հիմնական ստուգման սկզբունքներից մինչև մասնագիտացված կիրառություններ ու տարածված հարցեր կկառուցենք հստակ ուղեցույց։
Երեք կարեւոր հարցեր
Հետազոտությունները պաշտպանում են ձայնային հնչյունները, ինչպես նաեւ վստահելի աղբյուրները, ինչպես նաեւ արգելում են տարբեր աղտոտումների պատճառները ։
[ Շրջանակ / նկարազարդումներ]
Ստուգման գործողությունները կատարվում են գործընթացի մի քանի կետերում և կարելի է բաժանել երեք փուլի, որոնցից յուրաքանչյուրը նպատակաուղղված է տարբեր ռիսկերի հայտնաբերմանը և խնդիրները որսում է մինչև դրանք հաջորդ փուլ անցնեն կամ առաքվեն հաճախորդներին։
- Առողջապահության համաշխարհային կազմակերպությունը նշում է.
- Ընթացիկ գործընթացի ստուգում․ վերահսկել կաղապարները, միջուկները և մետաղի լցման պայմանները։
- Հետազոտությունը ՝ ճարպակալումը, մակերեսներն ու ներքին որակը ։
Հաջորդ գլխում մանրամասն կներկայացնենք մետաղի ձուլմանն առնչվող ստուգման և փորձարկման մեթոդները՝ ըստ դրանց հատկանիշների, ինչպես նաև օրինակ ցույց կտանք, թե ինչպես է ստուգվում ձուլված դետալը։
Ոչ քայքայիչ փորձարկման (NDT) մեթոդները մետաղի ձուլման մեջ
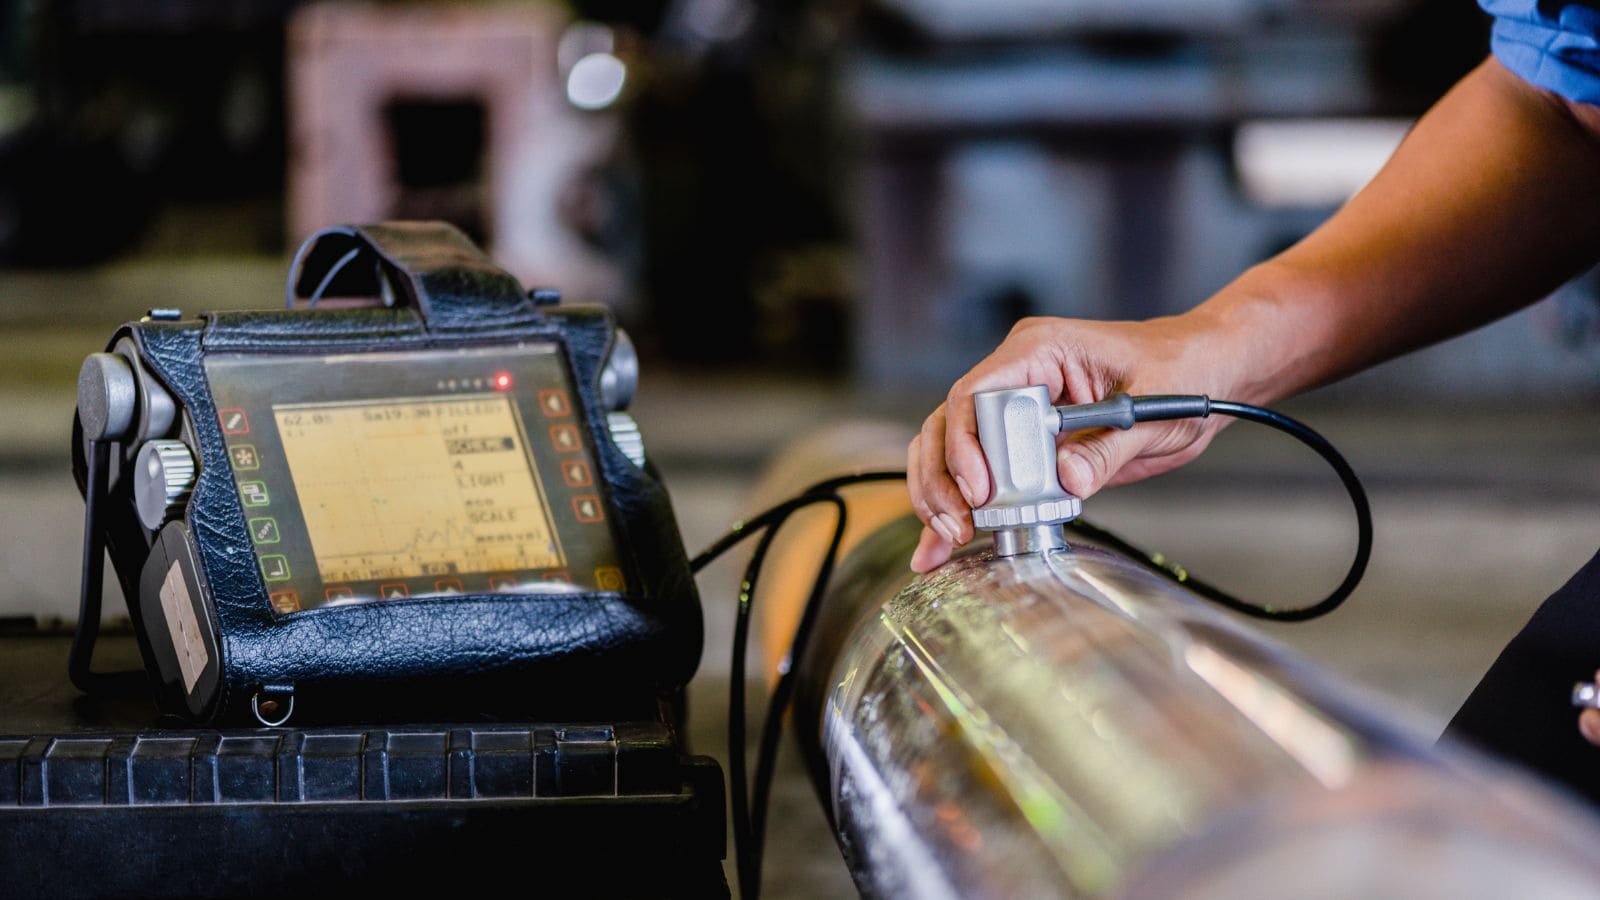
Ոչ քայքայիչ փորձարկումը կամ NDT-ն ստուգում է ձուլվածքի որակը՝ առանց դետալը կտրելու կամ կոտրելու։ Տեսուչներն այս մեթոդներով հայտնաբերում են ճաքեր, ծակոտկենություն և ներառուկներ, որոնք կարող են թուլացնել կատարողականը։
Արտադրողները հաճախ համատեղում են NDT-ի մի քանի մեթոդներ, քանի որ դրանցից յուրաքանչյուրն այլ տեսակի արատներ է հայտնաբերում։ Որոշ մեթոդներ լավագույնս աշխատում են մակերևույթների վրա, մինչդեռ մյուսները հնարավորություն են տալիս ծավալային ստուգում կատարել ներքին հատկանիշների համար։
Ձուլվածքների համար տարածված NDT մեթոդներից են տեսողական ստուգումը, ուլտրաձայնային փորձարկումը (UT) և ռադիոգրաֆիկ փորձարկումը (RT)։ Ընտրությունը կախված է ձուլվածքի չափից, նյութից և որակի պահանջներից։
Այցելություն ՝ դիտունակ տարածքներ
Տեսողական ստուգումը ձուլվածքների ստուգման մեծ մասի առաջին քայլն է։ Տեսուչները տեսանելի արատները փնտրում են անմիջական դիտարկմամբ, խոշորացմամբ կամ հայելիների ու էնդոսկոպների նման պարզ գործիքներով։
Տեսողական ստուգումը լավագույնս հայտնաբերում է մակերևութային արատները, սակայն չի կարող հայտնաբերել ներքին ճաքեր կամ մակերևույթի տակ գտնվող փչվածքներ։ Չնայած այս սահմանափակմանը՝ այն շարունակում է արժեքավոր լինել, քանի որ արագ է, ցածրարժեք և հեշտ կատարվող։
Ռադիոակտիվ փորձեր եւ վալդենսներ
Ռադիոգրաֆիկ փորձարկումը (RT) օգտագործում է ռենտգենյան ստուգում՝ ձուլվածքի ներսը դիտելու համար։ Ավանդական ռադիոգրաֆիան ստեղծում է ռենտգենյան ֆիլմեր, իսկ թվային ռադիոգրաֆիան՝ էլեկտրոնային պատկերներ։
RT-ն առավել արդյունավետ է ներքին կառուցվածքի հստակ պատկերներ ապահովելու հարցում և աջակցում է հուսալի ծավալային ստուգմանը։ Առաջադեմ տարբերակներից է CT ստուգումը, որը ձուլվածքի 3D պատկեր է կառուցում։ Որոշ համակարգեր նյութի ստուգման համար ռադիոգրաֆիան համատեղում են նաև ռենտգենյան ֆլուորեսցենցիայի հետ։
Ուլտրաձայնային փորձեր
Ուլտրաձայնային փորձարկումը (UT) ներքին արատները հայտնաբերելու համար օգտագործում է բարձր հաճախականության ուլտրաձայն։ Տեսուչը ձայնային ալիքներ է ուղարկում ձուլվածքի մեջ և չափում անդրադարձած ազդանշանները։ Այն լավ է աշխատում հաստ հատվածների և խիտ մետաղների վրա, որտեղ ռենտգենյան ճառագայթների հասանելիությունը կարող է սահմանափակ լինել։ Այդ պատճառով շատ ձուլարաններ UT-ն օգտագործում են կարևոր կրող ձուլվածքների համար։
Սակայն այս մեթոդը պահանջում է վերապատրաստված տեխնիկներ և փորձարկման սարքավորման պատշաճ տրամաչափում։ Բացի այդ, UT-ն հաճախ լավ չի հայտնաբերում մակերևութային արատները, ինչը կրկին ընդգծում է համակցված մոտեցման կարևորությունը։
Առողջ դատողություն եւ խոհեմություն
Չափային և երկրաչափական ստուգումը ստուգում է՝ արդյոք ձուլվածքը համապատասխանում է պահանջվող չափին, ձևին և թույլատրելի շեղումներին։ Այն կենտրոնանում է տեղավորման, գործառույթի և հետագա մեխանիկական մշակման քայլերի վրա ազդող հատկանիշների չափման վրա։
Առողջ դատողություն
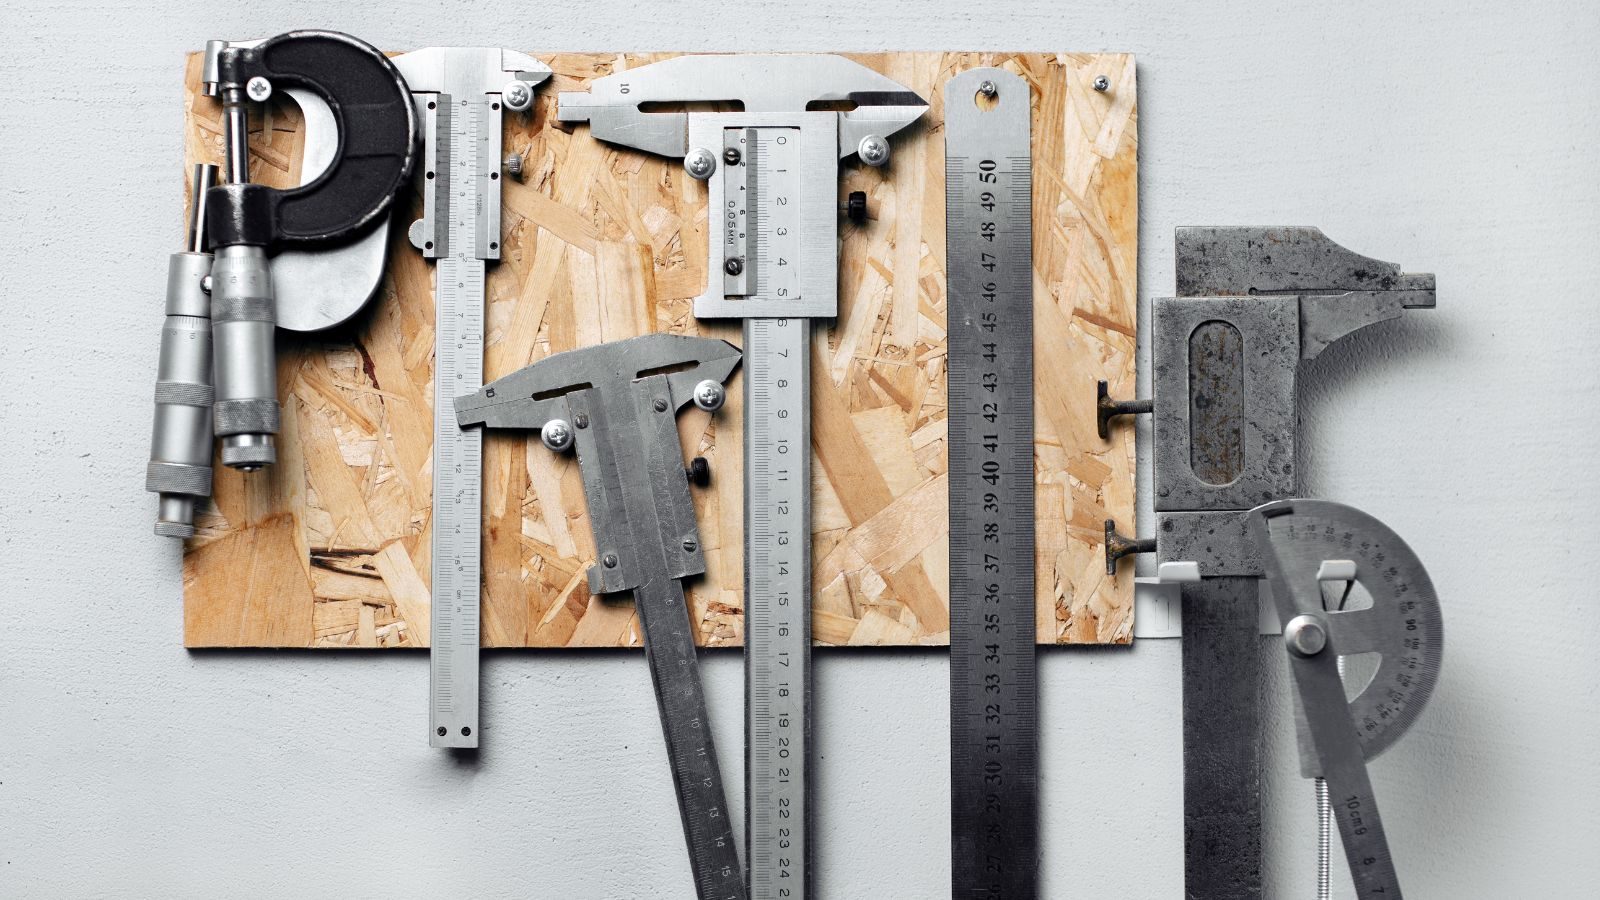
Չափային ստուգմամբ չափվում են հիմնական հատկանիշները, օրինակ՝ երկարությունը, հաստությունը, անցքի չափն ու անկյունները։ Տեսուչները արդյունքները համեմատում են գծագրի սահմանների և թույլատրելի շեղումների արժեքների հետ։
Համակարգչային սարքավորումները ներառում են կոկորդիլոսներ, միկրոսկոպիկ գազեր, բարձրությունը եւ գուլդենը։ Այս գործիքները լավ աշխատում են պարզ մասերի համար եւ արագ ստուգում են խանութի հատակը։
Բարդ ձուլվածքների համար տեսուչներն օգտագործում են հարմարանքներ և չափիչ սալեր՝ դետալի դիրքը վերահսկելու համար։ Պատշաճ կարգավորումը կարևոր է, քանի որ վատ հավասարեցումը կարող է կեղծ արդյունքների բերել։ Մաքուր մակերևույթներն ու կայուն ջերմաստիճանը նույնպես բարելավում են չափման հուսալիությունը։
Տիեզերագնացության մեջ մտնում է հետեւյալը.
- Ամբողջությամբ եւ լայնությամբ
- Հոկտեմբեր — դեկտեմբեր
- Պատի հաստություն և հարթություն
- Դժբախտությունը եւ սնոտիապաշտությունը
ԱՐԴՅՈՔ ՊԱՏԱՀԱԿԱՆՈՒԹՅԱՄԲ
Մասնագետները նշում են, որ այդ պրոցեսը տեղի է ունենում երեք կանգառներում ՝ սկսած մակերեսից ։
CMM համակարգերը ստուգում են բարդ ձևեր, որոնք ձեռքի գործիքներով դժվար է չափել։ Դրանք ստուգում են իրական դիրքը, պրոֆիլը, հարթությունն ու այլ երկրաչափական թույլատրելի շեղումները։ Այս հնարավորությունն աջակցում է խիստ տեղավորում կամ զուգակցման պահանջներ ունեցող դետալներին։
Շատ CMM-եր ներմուծում են CAD մոդելներ՝ փաստացի արդյունքները անվանական երկրաչափության հետ համեմատելու համար։ Այնուհետև համակարգը շեղումների արժեքները ներկայացնում է հստակ թվային ձևով։ Այս գործընթացն օգնում է հայտնաբերել ձևանմուշի տեղաշարժը, կաղապարի մաշվածությունը և մեխանիկական մշակման թողնվածքի խնդիրները։
CMM ստուգումը լավագույնս է կատարվում վերահսկվող միջավայրում։ Կայուն ջերմաստիճանն ու պատշաճ ամրակապումը նվազեցնում են չափումների տատանումները և բարելավում կրկնելիությունը։
Հասարակական վերլուծություն եւ ճշգրտություն
Հետազոտությունները ցույց են տալիս, որ գլանաձեւ փորագրություններն ապացուցում են, որ գլանաձեւ փորագրություններն անհամատեղելի են ։
Ճշտության արժեքը կախված է մի քանի գործոններից ։
- Բորբոսն ու խռովությունը
- Օպտիմիզացված մեթոդ եւ հաստատում
- Փոխանջատել մակերեսը
- Շրջակա միջավայրի վերահսկում, հատկապես՝ ջերմաստիճանի
Մասնագետները փաստում են, որ ստուգման կամ թվային համակարգերի միջոցով ստուգման կամ թվային համակարգերի օգտագործումը նպաստում է, որ ճարպակալման եւ վերահսկման գործընթացը վերահսկվի ։
Երբ արդյունքները մոտենում են թույլատրելի շեղումների սահմաններին, չափային վերլուծությունն օգնում է որոշել՝ արդյոք ձուլվածքը դեռ օգտագործելի է, թե շտկման կարիք ունի։ Այս քայլը պաշտպանում է հետագա մեխանիկական մշակումն ու վերջնական հավաքումը թանկ սխալներից։
Նյութական բարեկեցություն եւ հաստատակամություն
Թեև չափային և NDT մեթոդները հաստատում են դետալի երկրաչափությունն ու կառուցվածքային ամբողջականությունը, դրանք չեն ստուգում հենց նյութի որակը։ Այս բացը լրացնելու համար տեսուչներն անցնում են ստուգման այլ մեթոդների, որոնք վերլուծում են մետաղի քիմիական բաղադրությունն ու մեխանիկական հատկությունները։
Առողջ դատողություն
Քիմիական բաղադրության վերլուծությունը ստուգում է՝ արդյոք ձուլվածքը համապատասխանում է համաձուլվածքի բնութագրերին։ Լաբորատորիաներն այնպիսի գործիքներով, ինչպիսիք են սպեկտրոսկոպիան կամ ռենտգենյան ֆլուորեսցենցիան, չափում են հիմնական տարրերը՝ ածխածինը, սիլիցիումը, քրոմը կամ նիկելը։ Այս փորձարկումները հայտնաբերում են սխալներ, որոնք տեսողական ստուգումը չի կարող նկատել։
Քիմիական բաղադրության փոքր փոփոխությունները կարող են նվազեցնել ամրությունը, մաշվածության դիմադրությունը կամ ճաքեր առաջացնել։ Այդ պատճառով տեսուչներն արդյունքները համեմատում են սահմանված սահմանների, ոչ միայն թիրախային արժեքների հետ։ Շատ արտադրամասեր տատանումները վերահսկելու համար ստուգում են յուրաքանչյուր հալույթի նմուշները։
Քիմիական վերլուծությունը հաստատում է, որ համաձուլվածքը համապատասխանում է բնութագրերին։ Այնուհետև այս բնութագրերից շեղումները կարելի է կապել ստուգումների ընթացքում բացահայտված հայտնի արատների մեխանիզմների հետ։ Այս փորձարկումները չեն վնասում դետալը և աջակցում են գործընթացի կայուն վերահսկմանը։
Կարծրության և հարվածի փորձարկում
Կարծրության փորձարկումը ստուգում է մակերևութային ներխրման և մաշվածության նկատմամբ դիմադրությունը։ Տարածված մեթոդներից են Բրինելի կարծրության փորձարկումն ու Ռոքվելի կարծրության չափումը։ Բրինելի մեթոդը լավ է աշխատում կոպիտ կամ խոշոր հատիկավոր ձուլվածքների համար, իսկ Ռոքվելի մեթոդը հարմար է արտադրամասում ավելի արագ ստուգումների համար։
Կարծրության թվային արժեքները սերտորեն կապված են համաձուլվածքի բաղադրության և ջերմամշակման հետ։ Կարծրության շատ փորձարկումներ նվազագույն վնաս են պատճառում, սակայն, այնուամենայնիվ, դասվում են մեխանիկական հատկությունների փորձարկումներին։ Հարվածի փորձարկումն ավելի հեռուն է գնում՝ խազված նմուշին հարվածելով և կոտրման ընթացքում կլանված էներգիան չափելով։
Հետազոտությունները ցույց են տալիս, թե ինչպես են այս տվյալները բացահայտում ցնցող, տագնապային կամ ցածր ջերմաստիճանը ։
Շահագործման բեռնվածության և ճնշման փորձարկում
Շահագործման բեռնվածության փորձարկման ժամանակ կիրառվում են իրական կամ նմանակված բեռնվածություններ՝ օգտագործման պայմաններում կատարողականը հաստատելու համար։ Այն կարող է ներառել ստատիկ քաշ, ցիկլային ուժ կամ համակցված լարումներ։ Այս մեթոդը վերահսկվող պայմաններում ստուգում է կոշտությունը, դեֆորմացումը և խափանման կետերը։
Ճնշման փորձարկումը տարածված է հեղուկ կամ գազ տեղափոխող ձուլվածքների համար։ Դետալը հերմետիկորեն փակվում և ճնշման է ենթարկվում՝ արտահոսքերը կամ պատռվածքները հայտնաբերելու համար։
Ծառայողական բեռը վերջնականապես աջակցում է անվտանգության ապահովագրման մասնիկներին, եւ այն օգնում է հաստատել, որ այն կկատարվի գործող պայմանների ներքո:
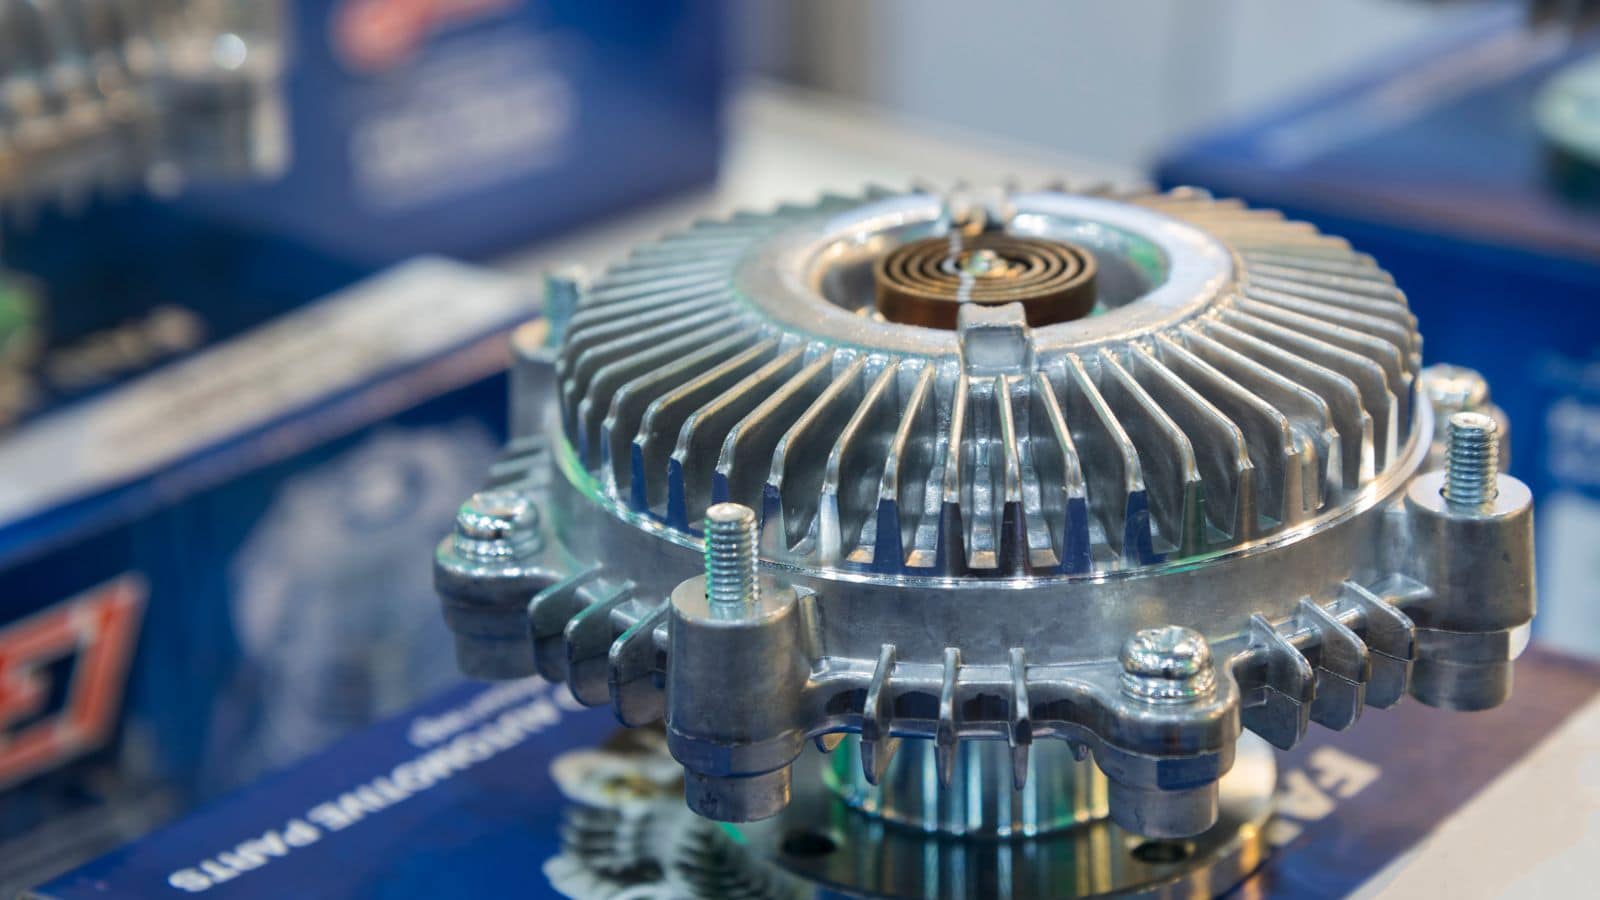
Մետաղի ձուլման ստուգման օրինակ
Հաճախ տրվող հարցեր
Ինչպե ՞ ս են արտադրողները որոշում, թե որ մեթոդն է ճիշտ իմ որոշման համար ։
Ընտրությունը կախված է նյութից, դետալի կարևորությունից և հավանական արատներից։ Օրինակ՝ անվտանգության համար կարևոր բաղադրիչները, օրինակ՝ ղեկային բռունցքները, հաճախ պահանջում են ուլտրաձայնային կամ ռենտգենյան ստուգում՝ ներքին ամբողջականությունը երաշխավորելու համար։
Մեծածավալ, ոչ կառուցվածքային դետալների համար սովորաբար բավարար են տեսողական ստուգումն ու չափային ստուգումները։ Որոշումը հիմնվում է ռիսկի գնահատման վրա՝ որոշելու, թե որտեղ և ինչպես կարող է դետալը խափանվել։
Ինչո՞վ է նախատիպային ձուլվածքի ստուգումը տարբերվում արտադրական դետալի ստուգումից։
Նախատիպի ստուգումը կենտրոնանում է վավերացման և գործընթացի մշակման վրա, ուստի սովորաբար ավելի ինտենսիվ է և հաճախ ներառում է CT սկանավորում ու մանրամասն չափային վերլուծություն։ Արտադրական ստուգումը շեշտը տեղափոխում է արդյունավետության և արագության վրա՝ օգտագործելով անցավ/չանցավ չափիչների և նմուշառման պլանների նման տեխնիկաներ՝ արագ ստուգելու, որ այժմ կայուն գործընթացը շարունակում է լավ դետալներ արտադրել։







