
Inspekcja odlewni, jak wskazuje jego nazwa, jest procesem odnalezienia wady powierzchni, wewnętrznej i wymiarowej, tak że części odlewane działają bezpiecznie tak, jak to zostało zaprojektowane.
Tutaj, w tym artykule, skupimy się na kontroli części odlewania die i zbudujemy wyraźną ścieżkę od podstaw kontroli podstawowej do specjalistycznych zastosowań i wspólnych pytań.
Trzy podstawowe etapy inspekcji odlewania metalu
Kontrola odlewania chroni solidność odlewu i wspiera zapewnienie jakości w całej produkcji i zapobiega awariom spowodowanym przez różne wady.
[W celu pełnego rozbicia typów wad i ich przyczyn korzeniowych, patrz nasz dedykowany Guide Casting Defects Guide.]
Zadania w zakresie inspekcji występują w kilku punktach procesu i mogą być rozdzielane na trzy etapy, przy czym każde z nich ma na celu różne zagrożenia i problemy z połowem, zanim zostaną przeniesione na dół lub przekazane klientom.
- Kontrole przychodzącego materiału: Weryfikacja chemii stopu i jakość ładowania.
- Kontrola in-process: Monitoruj formy, rdzenia i warunki nalewania.
- Kontrola post-castingu: Sprawdź wymiary, powierzchnie i jakość wewnętrzna.
W następnym rozdziale, będziemy szczegółowo opisywać te metody kontroli i badań związanych z odlewaniem die za pomocą ich funkcji i podać przykład, jak jest kontrolowana część odlewu.
Metody badania niedestrukcyjnego (NDT) w odlewaniu die
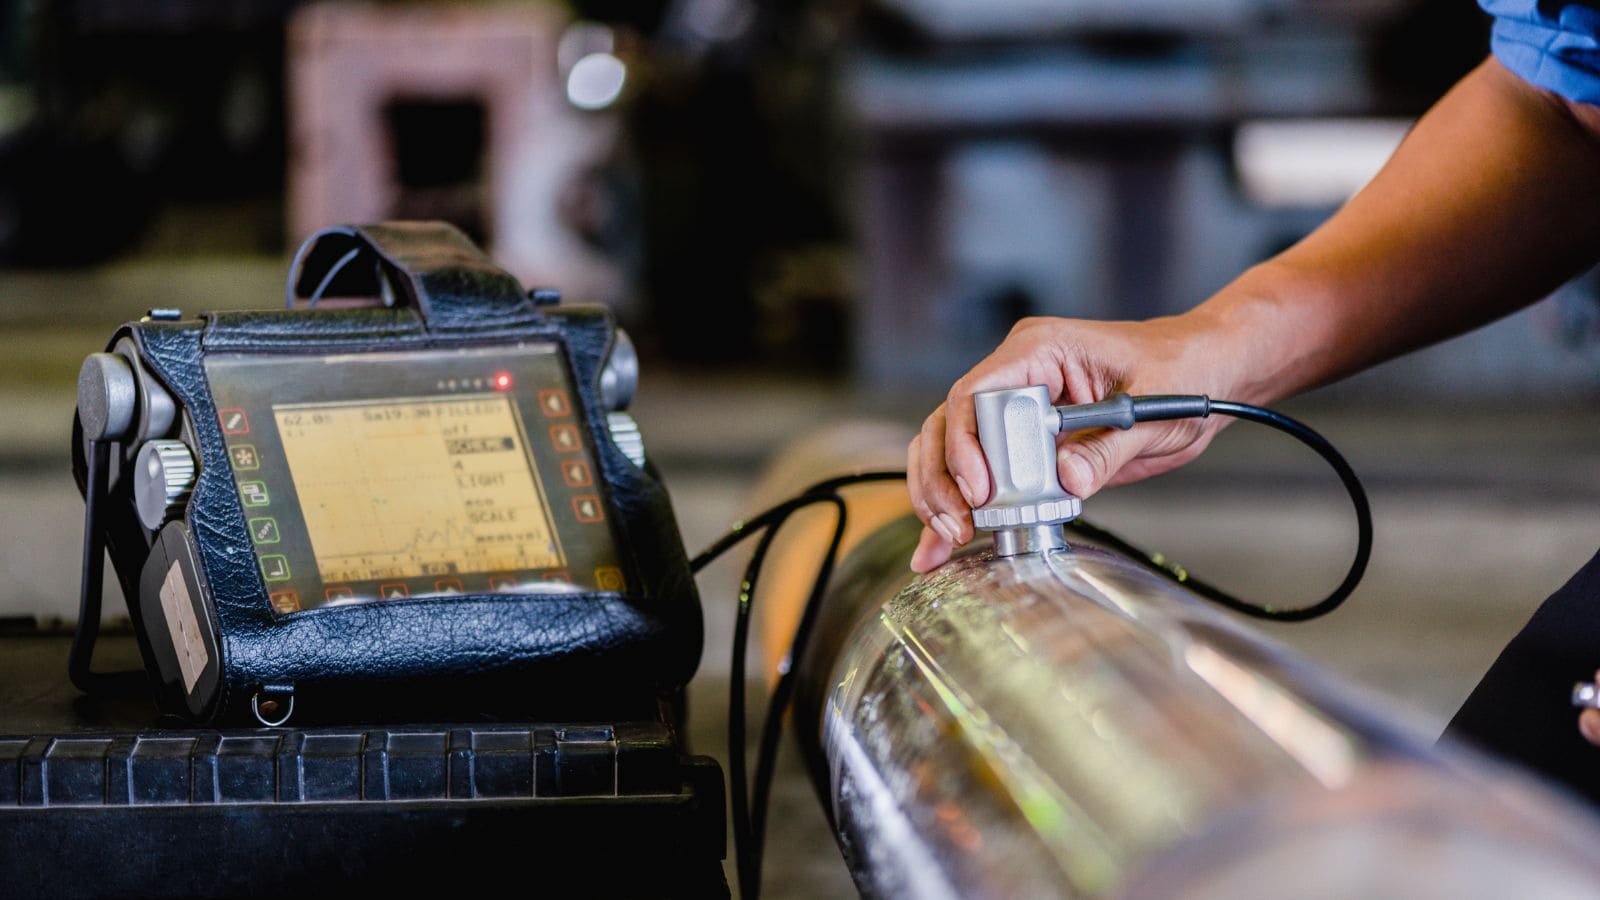
Niedestrukcyjne testy, lub NDT, sprawdza jakość odlewania bez cięcia lub łamania części. Inspektorzy używają tych metod do wykrywania pęknięć, porowatości i włączenia, które mogą osłabić wydajność.
Producenci często łączą kilka metod NDT, ponieważ każdy z nich znajdzie różne typy defektów. Niektóre metody działają najlepiej na powierzchni, podczas gdy inne wspierają objętość kontroli funkcji wewnętrznych.
Wspólne metody NDT dla odlewów obejmują kontrolę wzrokową, ultradźwiękowe testy (UT) oraz badania radiograficzne (RT). Wybór zależy od wielkości odlewu, materiału i wymagań jakości.
Techniki kontroli wizualnej
Kontrola wizualna jest pierwszym krokiem w większości kontroli odlewania. Inspektorzy szukają widocznych wad poprzez bezpośrednie oglądanie, powiększenie lub proste narzędzia, takie jak lustra i lusterka.
Wizualna kontrola działa najlepiej dla wad na powierzchni, ale nie może wykryć pęknięć wewnętrznych lub podbródków. Pomimo tego limitu, pozostaje cenna, ponieważ jest to szybkie, niskie koszty, i łatwe do wykonania.
Badanie radiologiczne i cyfrowe radiografia
Testy radiologiczne (RT) wykorzystują kontrolę rentgenowskią, aby zobaczyć wewnątrz odlewu. Tradycyjna radiografia tworzy filmy radiograficzne, podczas gdy cyfrowa radiografia produkuje obrazy elektroniczne.
RT Doskonała w zapewnianiu jasnych widoków na strukturę wewnętrzną i wspiera niezawodną kontrolę objętościową. Do zaawansowanych opcji należą kontrola CT, która buduje obraz 3D odlewu. Niektóre systemy łączą również radiografię z rentgenowskim fluorescencją do kontroli materiału.
Badanie ultradźwiękowe
Badanie ultradźwiękowe (UT) wykorzystuje USG wysokiej częstotliwości, aby znaleźć wady wewnętrzne. Inspektor wysyła dźwięk do odlewania i miary odbijające sygnały. Działa dobrze na grube sekcje i gęste metale, gdzie dostęp rentgena może być ograniczony. Dlatego, wiele odlewników używać UT do krytycznych odlewów nośnych.
Metoda ta wymaga jednak przeszkolonych techników i prawidłowej kalibracji urządzeń testujących, a UT często nie wykrywa wad powierzchniowych, co ponownie podkreśla znaczenie podejścia połączonego.
Kontrola wymiarowa i geometryczna
Kontrole wymiarowe i geometryczne, czy odlewanie pasuje do wymaganego rozmiaru, kształtu i tolerancji. Koncentruje się na elementach pomiarowych, które mają wpływ na pasujące, funkcjonalne, a później obróbkę.
Metody inspekcji wymiarowej
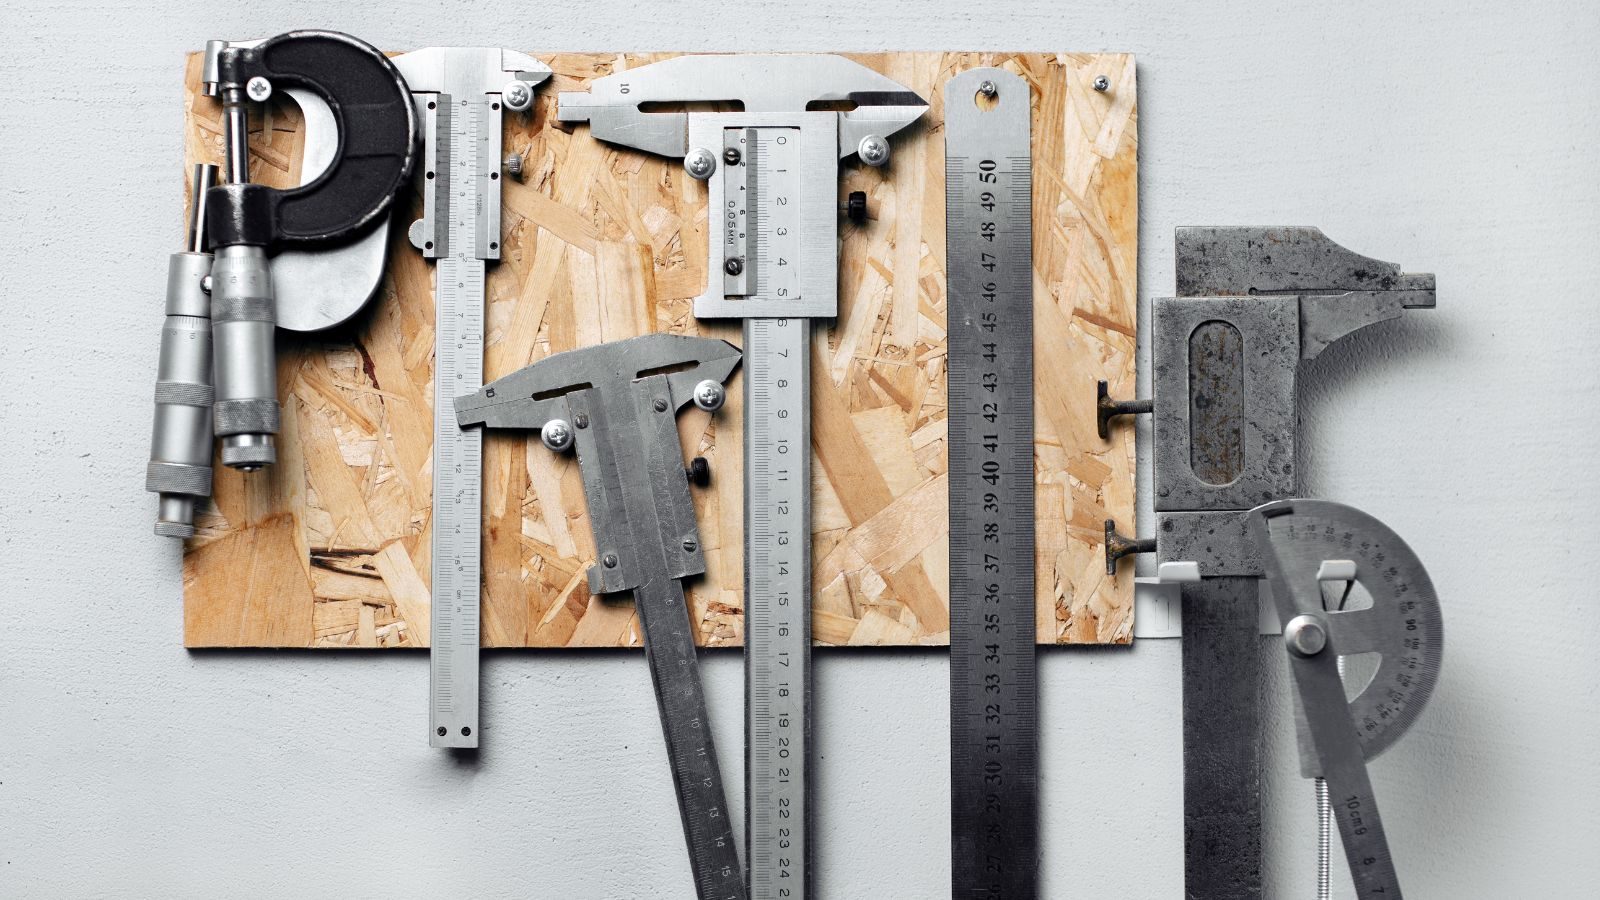
Wymiarowa kontrola mierzy kluczowe cechy, takie jak długość, grubość, wielkość otworu i kąty. Inspektorzy porównują wyniki z granicami ciągnienia i wartościami tolerancji.
Wspólny sprzęt kontrolny obejmuje śrubomierze, mikrometry, pomiary wysokości oraz urządzenia go/no-go. Narzędzia te działają dobrze do prostych funkcji i szybkich kontroli na podłodze sklepu.
W przypadku złożonych odlewów, inspektorzy wykorzystują osprzęt i płyty powierzchniowe do sterowania położeniem części. Właściwa konfiguracja ma znaczenie, ponieważ słabe dostosowanie może powodować fałszywe rezultaty. Czyste powierzchnie i stabilna temperatura również poprawiają niezawodność pomiaru.
Typowe kontrole obejmują:
- Całkowita długość i szerokość
- Średnica i położenie dziury
- Grubość i płaskość ścian
- Równoległość i prostopadłość
Aplikacje do pomiaru współrzędnych maszyny pomiarowej (CMM)
Współrzędna maszyna pomiarowa, lub CMM, mierzy geometrię odlewania w trzech wymiarach. Używa sondy do zbierania danych punktowych z części powierzchni.
Systemy CMM sprawdzają złożone kształty, których narzędzia ręczne nie mogą dobrze zmierzyć. Weryfikują one rzeczywistą pozycję, profil, płaskość i inne tolerancje geometryczne.
Wiele CMM importuje modele CAD, aby porównać rzeczywiste wyniki do geometrii nominalnej. Następnie system zgłasza wartości odchylenia w jasnej postaci numerycznej. Proces ten pomaga zidentyfikować zmiany wzoru, zużycie formy, i problemy z obrabianiem dodatków.
Kontrola CMM działa najlepiej w kontrolowanych środowiskach. Stabilna temperatura i prawidłowe mocowanie zmniejszają zmienność pomiaru i poprawiają powtarzalność.
Analiza wymiarów i dokładność
Analiza wymiarów przeglądy danych kontrolnych w celu potwierdzenia odlewania spełnia intencję projektowania. To wygląda poza pojedynczymi pomiarami i sprawdza trendy w wielu funkcjach lub częściach.
Dokładność zależy od kilku czynników:
- kalibracja i rozdzielczość narzędzi
- Technika i konfiguracja operatora
- Stan powierzchni odlewania
- Kontrola środowiska, szczególnie temperatura
Inspektorzy dokumentują wyniki za pomocą raportów inspekcyjnych lub systemów cyfrowych.
Kiedy wyniki granice tolerancji podejścia, analiza wymiarowa pomaga decydować, czy odlewanie pozostaje użyteczne lub wymaga korekty. Krok ten chroni przed kosztownymi błędami w obrabianiu i montażu końcowym.
Weryfikacja i badanie wyników materiałów
Podczas gdy metody wymiarowe i NDT potwierdzają geometrię i dźwięk strukturalny części, nie sprawdzają jakości samego materiału. Aby pokonywać tę lukę, inspektorzy zwracają się do innych metod kontroli, które analizują surową chemię i właściwości mechaniczne metalu.
Badanie składu chemicznego
Analiza składu chemicznego sprawdza, czy odlew jest zgodny ze specyfikacjami stopu. Laboratoria mierzą kluczowe elementy, takie jak węgiel, krzem, chrom, lub niklu przy użyciu narzędzi, takich jak spektroskopia lub rentgen fluorescencja. Badania te stwierdzą błędy, że kontrola wzrokowa nie może wykryć.
Małe zmiany w chemii mogą zmniejszyć wytrzymałość, zmniejszyć odporność na zużycie, lub powodować pękanie. Z tego powodu, inspektorzy porównać wyniki z określonymi granicami, nie wartości docelowe same. Wiele sklepów próbki z każdego ciepła do kontroli zmienności.
Analiza chemiczna potwierdza specyfikacje stopu. Odchylenia od tych specyfikacji mogą być korelowane ze znanymi mechanizmami wad zidentyfikowanych podczas inspekcji. Badania te nie szkodzą części i wspierają spójną kontrolę procesu.
Badanie twardości i wpływu
twardość sprawdza się odporność na wcięcie i zużycie powierzchni. Wspólne metody obejmują próbę twardości Brinella i test twardości Rockwella. Twardość Brinella działa dobrze dla odlewania surowego lub grubego, podczas gdy Rockwell odpowiada szybszym kontrolom sklepu.
Liczba twardości ściśle łączy się ze składem stopu i obróbki termicznej. Wiele testów twardości powoduje minimalne uszkodzenia, ale nadal spadają pod badania właściwości mechanicznych. Badania oddziaływania idzie dalej poprzez uderzenie zaczepioną próbkę, aby zmierzyć wchłanianą energię podczas złamania.
Badania oddziaływania ujawniają, jak odlewanie zachowuje się pod nagłymi obciążeniami. Dane te mają znaczenie dla części narażonych na wstrząs, drgania lub niskie temperatury.
Badanie obciążenia i ciśnienia
Badanie obciążenia użytkowego ma zastosowanie do rzeczywistych lub symulowanych obciążeń w celu potwierdzenia wydajności użytkowania. Badania obciążenia mogą obejmować masę statyczną, siłę cykliczną lub napięcie połączone. Metoda ta sprawdza sztywność, deformację i punkty uszkodzenia w kontrolowanych warunkach.
Badania ciśnienia są powszechne dla odlewów, które przewożą płyny lub gazy. Część jest zapieczętowana i ciśnieniowa do wykrywania wycieków lub pęknięć.
Badania obciążenia serwisowego wspierają homologację końcową dla części krytycznych dla bezpieczeństwa. Pomaga potwierdzić, że odlewanie wykonywane będzie w sposób zaprojektowany w rzeczywistych warunkach pracy.
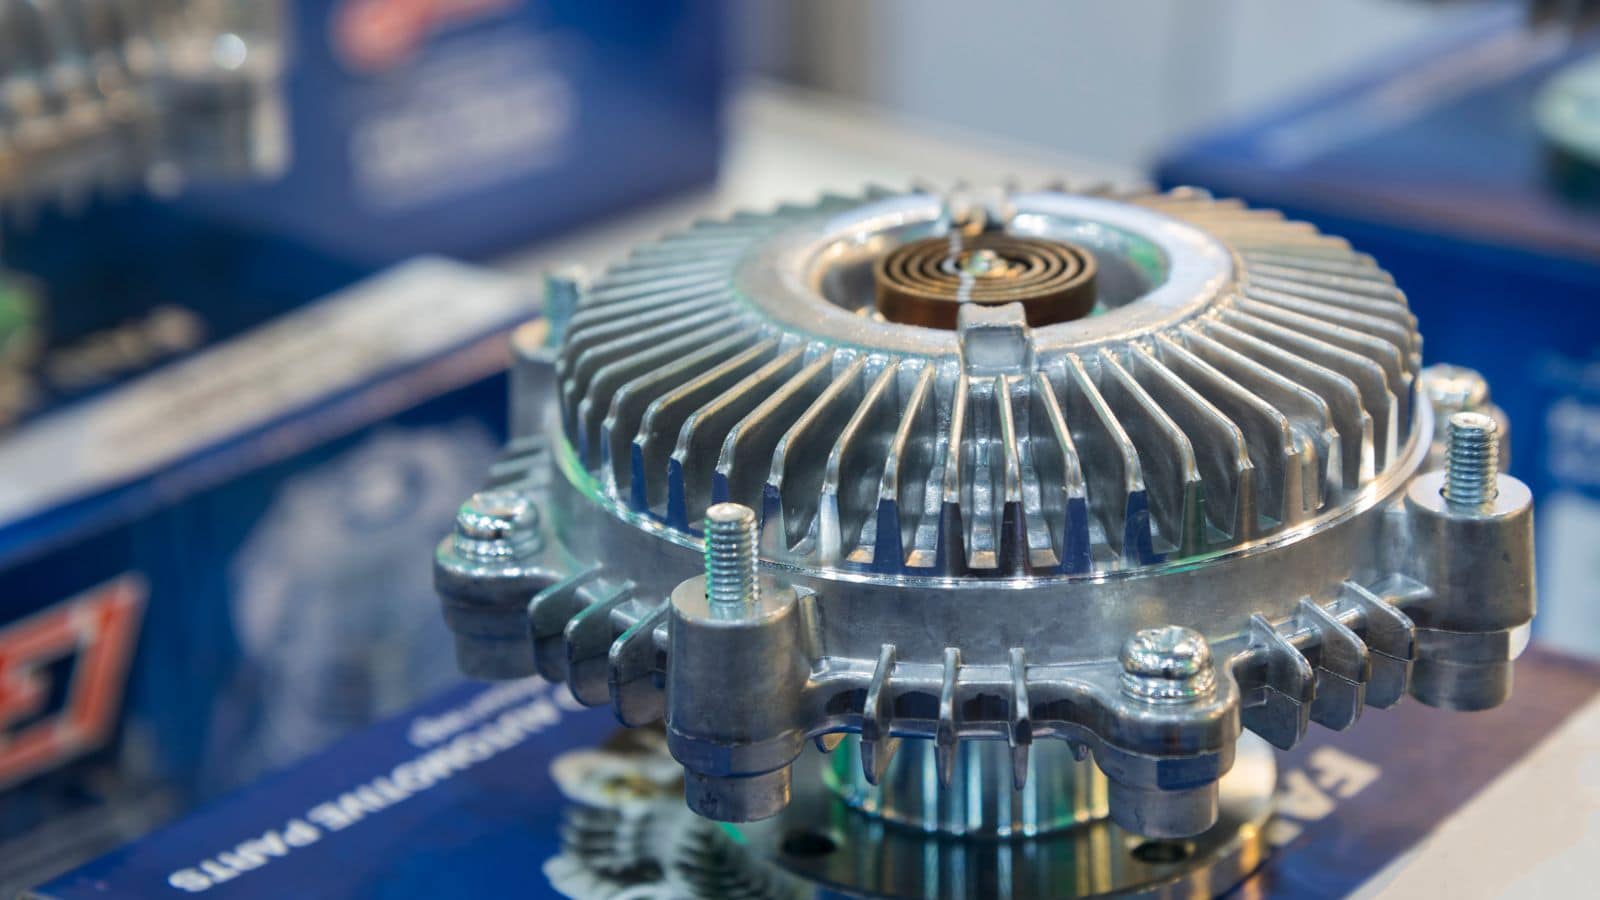
Przykład kontroli odlewu
Najczęściej zadawane pytania
Jak producenci decydują, która metoda NDT jest odpowiednia dla moich części?
Wybór zależy od materiału, krytyczności części i prawdopodobnych wad. Na przykład elementy krytyczne dla bezpieczeństwa, takie jak koła kierownicy, często wymagają kontroli ultradźwiękowej lub promieniowania rentgenowskiego, aby zagwarantować dźwięk wewnętrzny.
W przypadku części o dużej wielkości, niestrukturalnych, kontroli wzroku i kontroli wymiarów są zazwyczaj wystarczające. Decyzja opiera się na ocenie ryzyka, gdzie i w jaki sposób część może zawieść.
W jaki sposób inspekcja prototypu odlewu odlewu różni się od części produkcyjnej?
Kontrola prototypu koncentruje się na walidacji i rozwoju procesu, więc jest to zwykle bardziej intensywne, często związane ze skanowaniem CT i szczegółową analizą wymiarów. Kontrola produkcji przesunięcia w kierunku wydajności i prędkości, przy użyciu technik, takich jak pomiary go/non-go i plany próbkowania, aby szybko sprawdzić, że obecnie stabilny proces nadal wytwarza dobre części.







