
Comme son nom l’indique, l’inspection de pièces moulées consiste à détecter les défauts de surface, internes et dimensionnels afin que les pièces fonctionnent en toute sécurité conformément à leur conception.
Dans cet article, nous nous concentrons sur l’inspection des pièces moulées sous pression et présentons clairement les principes de base, les applications spécialisées et les questions fréquentes.
Trois étapes fondamentales de l’inspection des pièces de fonderie
L’inspection des pièces moulées garantit leur intégrité, soutient l’assurance qualité tout au long de la production et prévient les défaillances liées à divers défauts.
[Pour une analyse complète des types de défauts et de leurs causes profondes, consultez notre guide dédié aux défauts de fonderie.]
Les contrôles ont lieu à plusieurs étapes du processus et peuvent être répartis en trois phases. Chacune vise des risques différents et permet de détecter les problèmes avant qu’ils ne se propagent en aval ou que les pièces ne soient livrées aux clients.
- Contrôle des matières entrantes : Vérifier la composition chimique de l’alliage et la qualité de la charge.
- Inspection en cours de processus : Surveiller les moules, les noyaux et les conditions de coulée.
- Inspection après coulée : Contrôler les dimensions, les surfaces et la qualité interne.
Dans la suite, nous détaillerons ces méthodes d’inspection et d’essai liées au moulage sous pression, en présenterons les caractéristiques et montrerons comment inspecter une pièce moulée sous pression.
Méthodes de contrôle non destructif (CND) en moulage sous pression
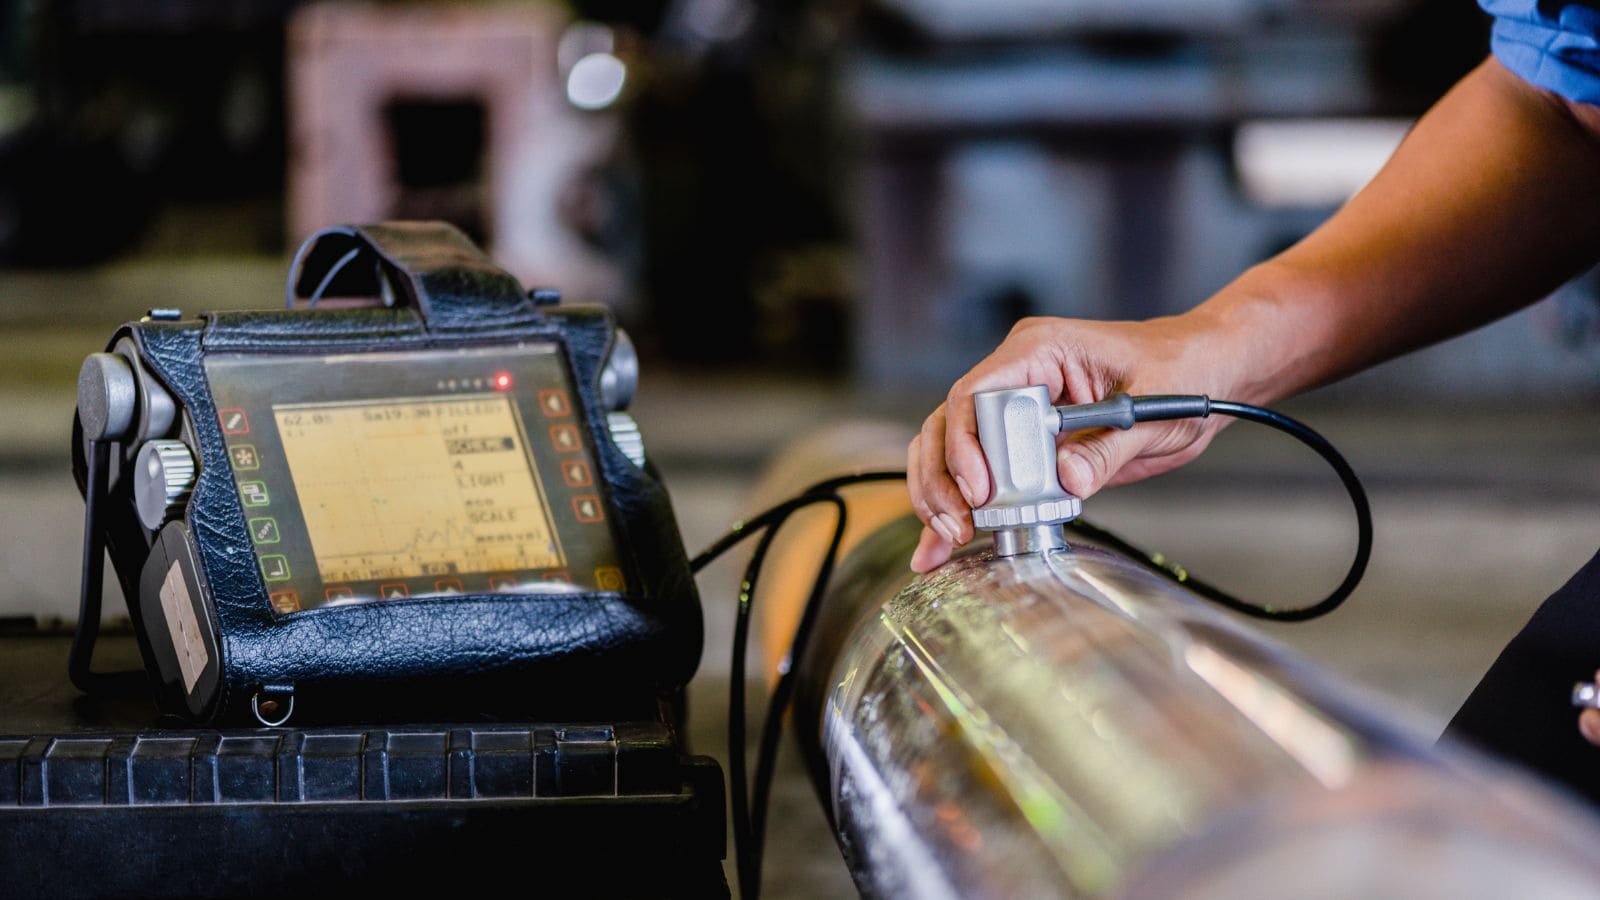
Le contrôle non destructif, ou CND, permet de vérifier la qualité d’une pièce moulée sans la couper ni la casser. Les inspecteurs utilisent ces méthodes pour détecter les fissures, la porosité et les inclusions susceptibles d’altérer ses performances.
Les fabricants combinent souvent plusieurs méthodes de CND, car chacune détecte différents types de défauts. Certaines sont plus efficaces en surface, tandis que d’autres permettent un contrôle volumique des caractéristiques internes.
Les méthodes de CND courantes pour les pièces moulées comprennent l’inspection visuelle, les essais ultrasonores (UT), et l’essai radiographiques (RT). Le choix dépend de la taille de la pièce, du matériau et des exigences de qualité.
Techniques d’inspection visuelle
L’inspection visuelle constitue la première étape de la plupart des contrôles de pièces moulées. Les inspecteurs recherchent les défauts visibles à l’œil nu, avec un grossissement ou à l’aide d’outils simples comme des miroirs et des endoscopes.
L’inspection visuelle est particulièrement adaptée aux défauts de surface, mais ne permet pas de détecter les fissures internes ni les soufflures sous la surface. Malgré cette limite, elle reste utile, car elle est rapide, peu coûteuse et facile à réaliser.
Contrôle radiographique et radiographie numérique
Le contrôle radiographique (RT) utilise les rayons X pour examiner l’intérieur d’une pièce moulée. La radiographie traditionnelle produit des films, tandis que la radiographie numérique produit des images électroniques.
Le RT fournit une image claire de la structure interne et permet un contrôle volumique fiable. Les options avancées comprennent l’inspection par tomodensitométrie (CT), qui produit une image 3D de la pièce moulée. Certains systèmes associent également la radiographie à la fluorescence X pour vérifier les matériaux.
Contrôle par ultrasons
Le contrôle par ultrasons (UT) utilise des ultrasons à haute fréquence pour repérer les défauts internes. L’inspecteur envoie des ondes sonores dans la pièce moulée et mesure les signaux réfléchis. Cette méthode fonctionne bien sur les sections épaisses et les métaux denses, pour lesquels l’accès par rayons X peut être limité. C’est pourquoi de nombreuses fonderies utilisent l’UT pour les pièces porteuses critiques.
Toutefois, cette méthode nécessite des techniciens formés et un étalonnage adéquat du matériel d’essai. De plus, l’UT détecte souvent mal les défauts de surface, ce qui souligne encore l’importance d’une approche combinée.
Inspection dimensionnelle et géométrique
L’inspection dimensionnelle et géométrique vérifie si une pièce moulée respecte les dimensions, la forme et les tolérances requises. Elle porte sur les caractéristiques qui influent sur l’ajustement, la fonction et les opérations d’usinage ultérieures.
Méthodes d’inspection dimensionnelle
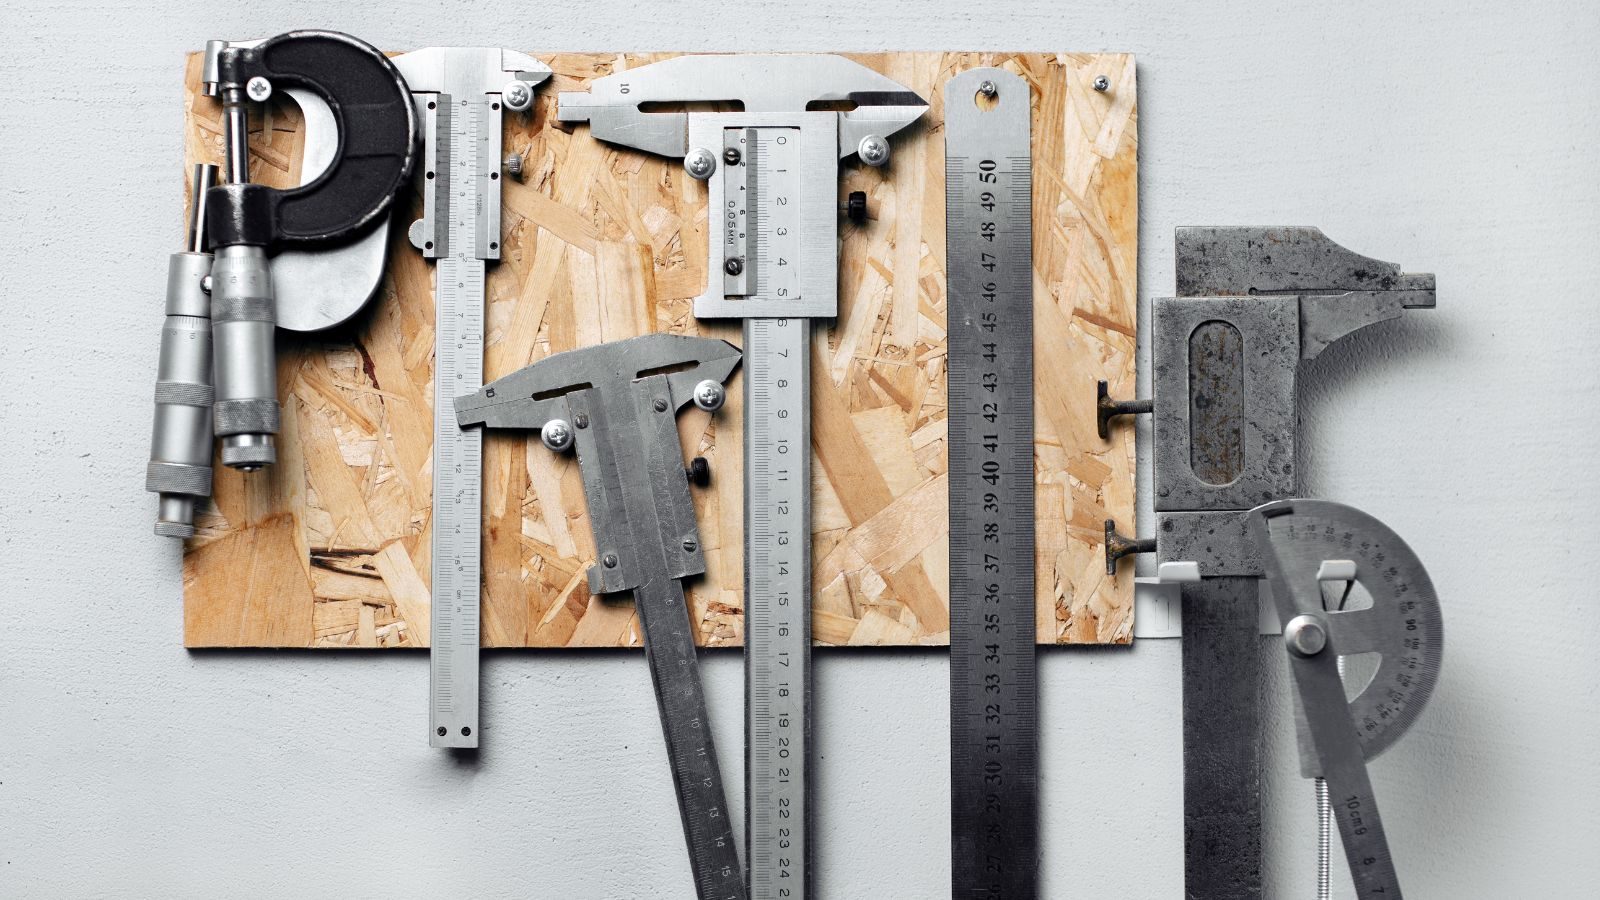
L’inspection dimensionnelle mesure des caractéristiques clés, telles que la longueur, l’épaisseur, le diamètre des trous et les angles. Les inspecteurs comparent les résultats aux limites indiquées sur les plans et aux valeurs de tolérance.
Common inspection equipment includes pieds à coulisse, micromètres, jauges de hauteur, et l’essai calibres de contrôle. Ces outils conviennent aux caractéristiques simples et aux contrôles rapides en atelier.
Pour les pièces moulées complexes, les inspecteurs utilisent des montages et des marbres afin de contrôler leur position. Une mise en place correcte est essentielle, car un mauvais alignement peut fausser les résultats. Des surfaces propres et une température stable améliorent également la fiabilité des mesures.
Les contrôles courants comprennent :
- Longueur et largeur hors tout
- Diamètre et position des trous
- Épaisseur de paroi et planéité
- Parallélisme et perpendicularité
Applications des machines à mesurer tridimensionnelles (MMT)
Une machine à mesurer tridimensionnelle, ou MMT, mesure la géométrie de la pièce dans les trois dimensions. Une sonde collecte des données de points précises à la surface de la pièce.
Les MMT contrôlent les formes complexes que les outils manuels mesurent difficilement. Elles vérifient la position réelle, forme, planéité, ainsi que d’autres tolérances géométriques. Elles conviennent aux pièces exigeant un ajustement précis ou un accouplement spécifique.
De nombreuses MMT importent des modèles CAO afin de comparer les résultats réels à la géométrie nominale. Le système indique ensuite clairement les écarts numériques. Cette méthode aide à repérer les décalages de motif, l’usure du moule et les problèmes de surépaisseur d’usinage.
L’inspection par MMT donne les meilleurs résultats dans un environnement contrôlé. Une température stable et un bridage adéquat réduisent les variations de mesure et améliorent la répétabilité.
Analyse dimensionnelle et précision
L’analyse dimensionnelle examine les données d’inspection pour confirmer que la pièce moulée respecte les exigences de conception. Elle ne se limite pas aux mesures isolées et recherche les tendances sur plusieurs caractéristiques ou pièces.
La précision dépend de plusieurs facteurs :
- Étalonnage de l’instrument et résolution
- Technique de l’opérateur et mise en place
- État de surface de la pièce moulée
- Maîtrise de l’environnement, notamment de la température
Les inspecteurs consignent les résultats dans des rapports ou des systèmes numériques. Ces dossiers contribuent à la traçabilité et à la maîtrise du procédé.
Lorsque les résultats approchent des limites de tolérance, l’analyse dimensionnelle aide à déterminer si la pièce moulée reste utilisable ou nécessite une correction. Cette étape évite des erreurs coûteuses lors de l’usinage en aval et de l’assemblage final.
Vérification des matériaux et essais de performance
Les méthodes dimensionnelles et de CND confirment la géométrie et l’intégrité structurelle d’une pièce, mais ne vérifient pas la qualité du matériau lui-même. Pour combler cette lacune, les inspecteurs recourent à d’autres méthodes qui analysent la composition chimique et les propriétés mécaniques du métal.
Analyse de la composition chimique
L’analyse de la composition chimique vérifie qu’une pièce moulée respecte les spécifications de l’alliage. Les laboratoires mesurent les principaux éléments, comme le carbone, le silicium, le chrome ou le nickel, à l’aide de méthodes telles que la spectroscopie ou la fluorescence X. Ces essais détectent des erreurs invisibles lors d’une inspection visuelle.
De faibles variations de composition chimique peuvent réduire la résistance, diminuer la résistance à l’usure ou provoquer des fissures. Les inspecteurs comparent donc les résultats aux limites définies, et pas uniquement aux valeurs cibles. De nombreux ateliers contrôlent des échantillons de chaque coulée pour maîtriser les variations.
L’analyse chimique confirme que l’alliage respecte les spécifications. Les écarts peuvent ensuite être mis en relation avec les mécanismes de défaut connus observés lors de l’inspection. Ces essais n’endommagent pas la pièce et favorisent une maîtrise constante du procédé.
Essais de dureté et de résilience
Les essais de dureté évaluent la résistance à l’indentation de surface et à l’usure. Les méthodes courantes comprennent l’essai de dureté Brinell et l’essai Rockwell de dureté. La méthode Brinell convient bien aux pièces moulées rugueuses ou à gros grains, tandis que la méthode Rockwell est mieux adaptée aux contrôles rapides en atelier.
Les valeurs de dureté sont étroitement liées à la composition de l’alliage et au traitement thermique. De nombreux essais de dureté n’endommagent que très peu la pièce, mais relèvent tout de même des essais de propriétés mécaniques. L’essai de résilience consiste à frapper une éprouvette entaillée pour mesurer l’énergie absorbée lors de la rupture.
L’essai de résilience révèle le comportement d’une pièce moulée sous des charges soudaines. Ces données sont importantes pour les pièces exposées aux chocs, aux vibrations ou aux basses températures.
Essais en charge de service et de pression
Les essais en charge de service appliquent des charges réelles ou simulées pour confirmer les performances en utilisation. Les essais en charge peuvent porter sur un poids statique, une force cyclique ou des contraintes combinées. Cette méthode évalue la rigidité, la déformation et les points de rupture dans des conditions contrôlées.
Les essais de pression sont courants pour les pièces moulées qui transportent des liquides ou des gaz. La pièce est obturée et mise sous pression pour détecter les fuites ou les ruptures.
Les essais en charge de service contribuent à l’approbation finale des pièces critiques pour la sécurité. Ils permettent de confirmer que la pièce moulée fonctionnera comme prévu dans les conditions réelles d’utilisation.
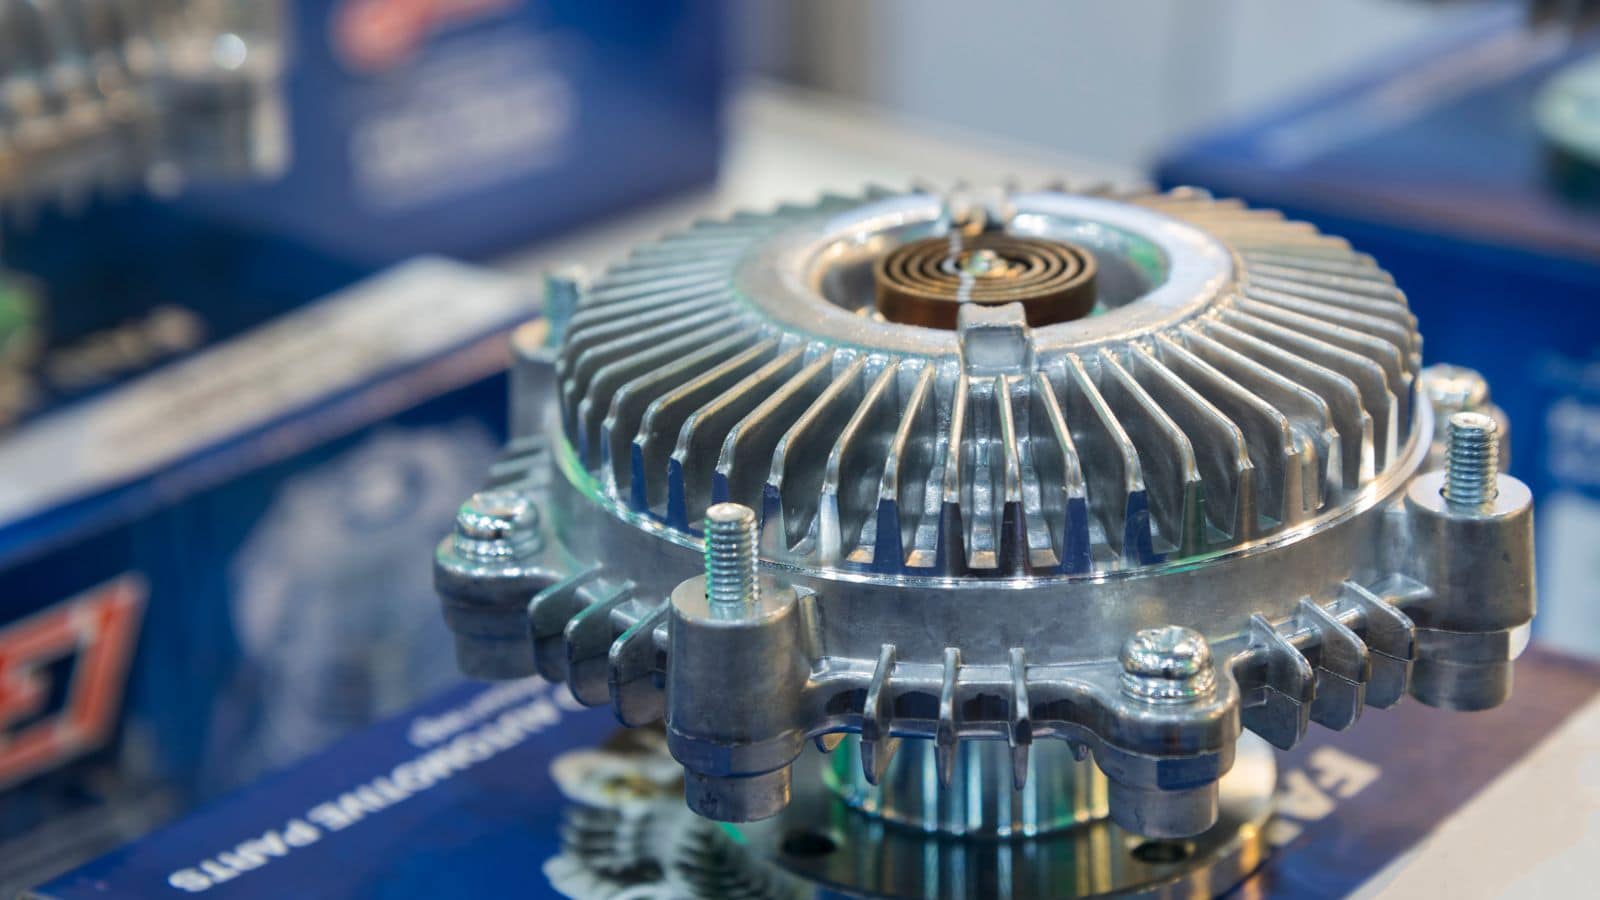
Exemple d’inspection d’une pièce moulée sous pression
Questions fréquentes
Comment les fabricants choisissent-ils la méthode de CND adaptée à mes pièces ?
Le choix dépend du matériau, de la criticité de la pièce et des défauts susceptibles de se produire. Par exemple, des composants critiques pour la sécurité, comme les porte-fusées, nécessitent souvent un contrôle par ultrasons ou par rayons X pour garantir leur intégrité interne.
Pour les pièces non structurelles produites en grande série, une inspection visuelle et des contrôles dimensionnels suffisent généralement. La décision repose sur une évaluation des risques portant sur l’endroit et le mode de défaillance possibles.
En quoi l’inspection d’un prototype moulé sous pression diffère-t-elle de celle d’une pièce de production ?
L’inspection des prototypes vise la validation et le développement du procédé ; elle est donc généralement plus approfondie et fait souvent appel à la tomodensitométrie et à une analyse dimensionnelle détaillée. En production, l’inspection privilégie l’efficacité et la rapidité, en utilisant notamment des calibres de contrôle et des plans d’échantillonnage pour vérifier rapidement que le procédé désormais stable continue de produire des pièces conformes.







