
Inspecția de turnare, așa cum sugerează numele său, este procesul de a găsi defecte de suprafață, interne și dimensionale, astfel încât părțile turnate să funcționeze în siguranță așa cum au fost proiectate.
Aici, în acest articol, ne vom concentra pe inspecţia pieselor de turnare şi vom construi o cale clară de la elementele de bază ale inspecţiei la cele specializate şi întrebări comune.
Trei etape fundamentale ale inspecției turnării metalelor
Inspecția de turnare protejează soliditatea turnare și sprijină asigurarea calității în întreaga producție și previne defecțiunile cauzate de diferite defecte.
[Pentru o defalcare completă a tipurilor de defecte și a cauzelor lor rădăcină, consultați Ghidul nostru dedicat Casting Defects Guide.]
Sarcinile de inspecție au loc în mai multe puncte ale procesului și pot fi alocate în trei etape, fiecare vizând diferite riscuri și probleme de capturare înainte ca acestea să se deplaseze în aval sau să fie livrate clienților.
- Controale materiale de intrare: Verifica chimia aliaj și calitatea de încărcare.
- Inspecție în timpul procesului: monitorizarea formelor, a miezurilor și a condițiilor de turnare.
- Inspecție post-casting: Verificați dimensiunile, suprafețele și calitatea internă.
În capitolul următor, vom detalia aceste metode de inspecție și testare legate de turnarea mor prin caracteristicile lor și vă vom da un exemplu de modul în care este inspectată o parte care face obiectul etalării.
Metode de testare non-distructivă (NDT) în turnarea die
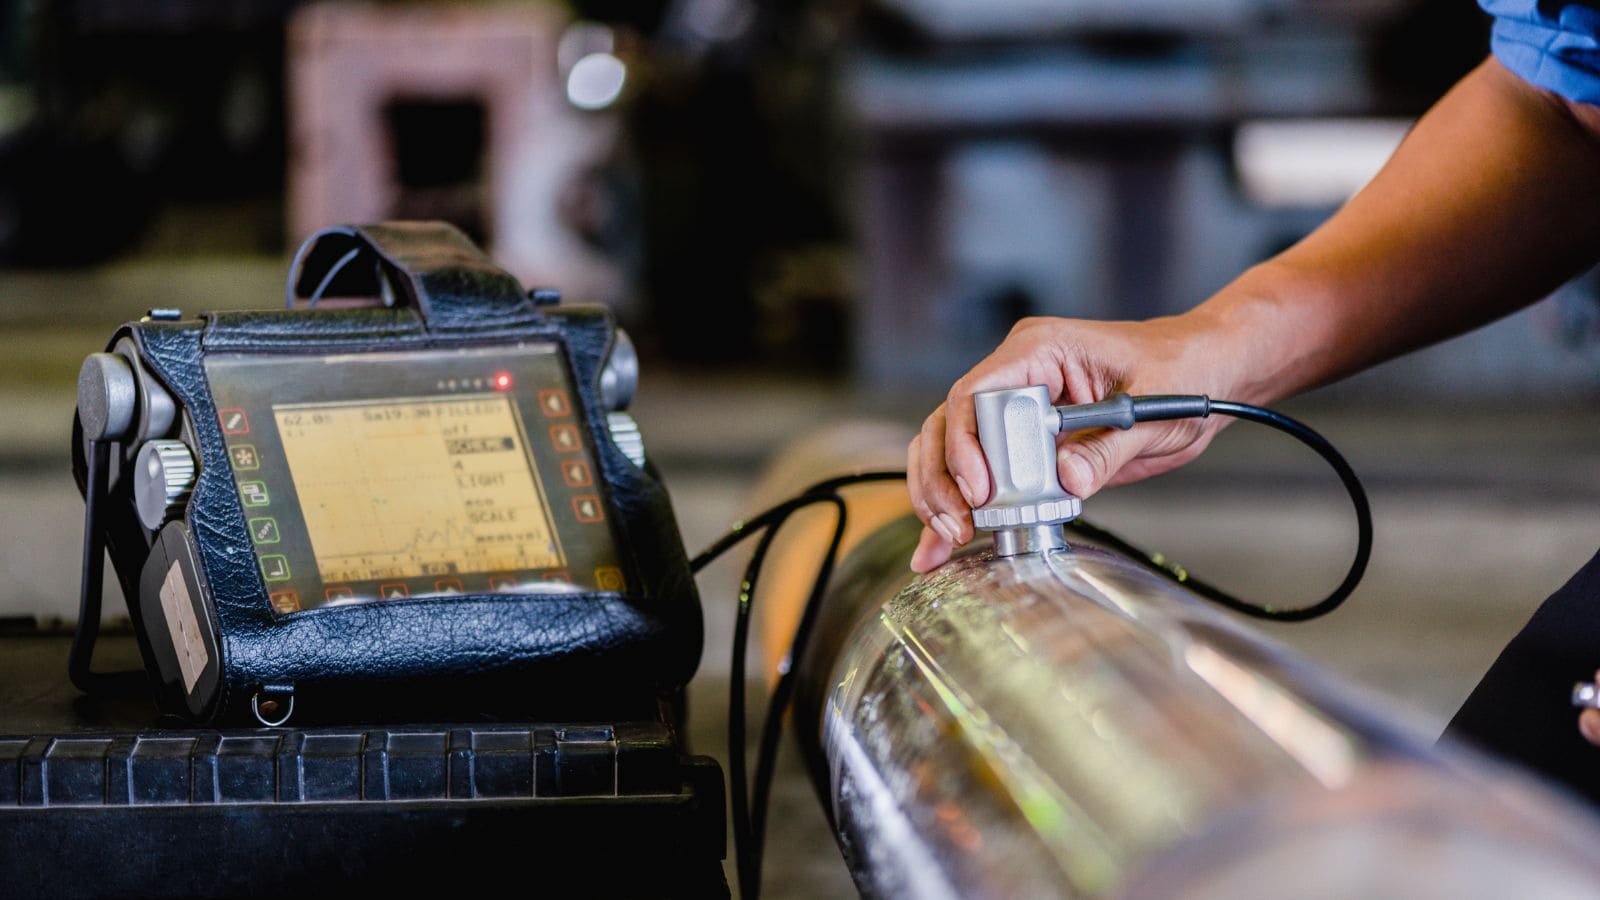
Teste non-distructive, sau NDT, verifică calitatea turnare fără tăiere sau rupere partea. Inspectorii folosesc aceste metode pentru a detecta fisuri, porozitate, și includeri care pot slăbi performanța.
Producătorii combină adesea mai multe metode NDT, deoarece fiecare dintre ele găsește diferite tipuri de defecte. Unele metode funcționează cel mai bine pe suprafețe, în timp ce altele susțin inspecția volumetrică a caracteristicilor interne.
Metodele comune NDT pentru turnare includ inspecţia vizuală, testarea ultrasonică (UT) şi testarea radiografică (RT). Alegerea depinde de dimensiunea de turnare, materiale şi cerinţele de calitate.
Tehnici de inspecţie vizuală
Inspecția vizuală este primul pas în majoritatea inspecțiilor de turnare. Inspectorii caută defecte vizibile prin vizualizare directă, mărire, sau instrumente simple, cum ar fi oglinzi și borescoape.
Inspecția vizuală funcționează cel mai bine pentru defectele de suprafață, dar nu pot detecta fisurile interne sau găurile de aer de suprafață. În ciuda acestei limite, rămâne valoros, deoarece este rapid, ieftin, și ușor de realizat.
Testare radiografică și radiografie digitală
Testarea radiografică (RT) folosește inspecția cu raze X pentru a vedea în interiorul unui casting. Radiografia tradițională creează filme radiografice, în timp ce radiografia digitală produce imagini electronice.
RT excelează la furnizarea de vizualizări clare ale structurii interne și susține o inspecție volumetrică fiabilă. Opțiunile avansate includ inspecția CT, care construiește o imagine 3D a turnare. Unele sisteme combină, de asemenea, radiografia cu fluorescența cu raze X pentru verificarea materialelor.
Testare ultrasonică
Testarea ultrasonică (UT) utilizează ultrasunete de înaltă frecvență pentru a găsi defecte interne. Inspectorul trimite sunet în turnare și măsuri semnale reflectate. Acesta funcționează bine pe secțiuni groase și metale dense în cazul în care accesul la raze X poate fi limitat. Prin urmare, multe turnători folosesc UT pentru turnarea critică portantă.
Cu toate acestea, această metodă necesită tehnicieni instruiți și calibrarea adecvată a echipamentelor de testare, iar UT adesea nu detectează defectele de suprafață bine, ceea ce subliniază din nou importanța unei abordări combinate.
Inspecție dimensională și geometrică
Inspecție dimensională și geometrică verifică dacă o turnare corespunde dimensiunii, formei și toleranței necesare. Se concentrează pe măsurarea caracteristicilor care afectează fitness, funcția și etapele de prelucrare ulterioare.
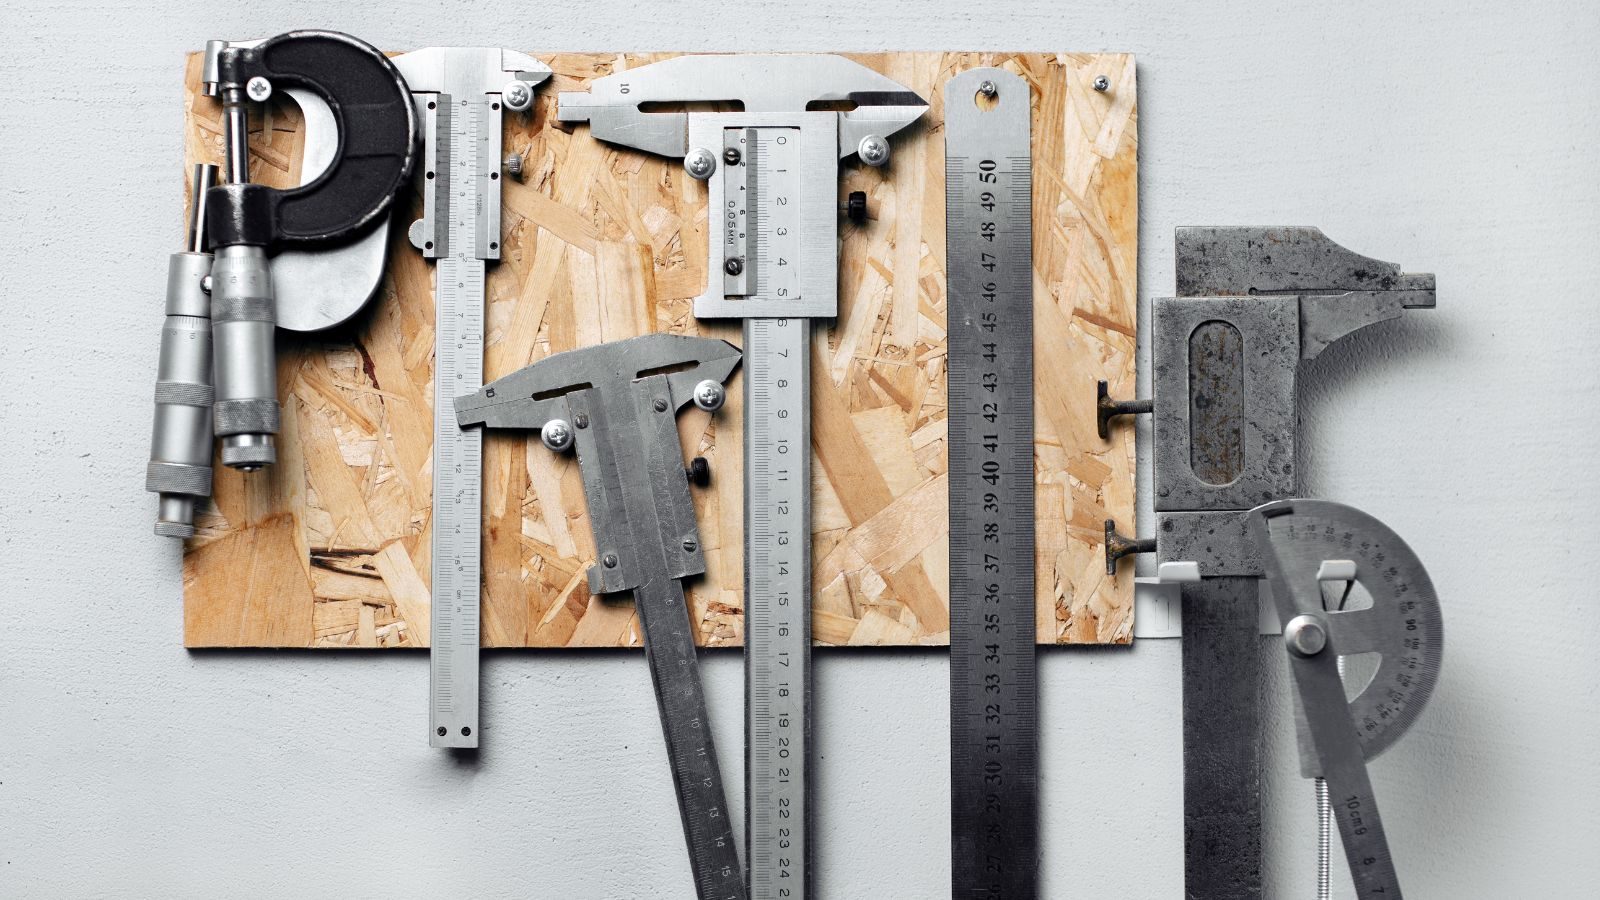
Metode de inspecție dimensională
Inspecția dimensională măsoară caracteristici cheie, cum ar fi lungimea, grosimea, dimensiunea găurii și unghiurile. Inspectorii compară rezultatele cu valorile de tragere și de toleranță.
Echipamentul comun de inspecție include calipere, micrometri, ecartamente de înălțime, și indicatoare go/no-go. Aceste instrumente funcționează bine pentru caracteristici simple și controale rapide pe podeaua magazinului.
Pentru mulaje complexe, inspectorii folosesc dispozitive de fixare și plăci de suprafață pentru a controla poziția parte. Probleme de configurare corespunzătoare, deoarece alinierea slabă poate provoca rezultate false. Suprafețe curate și temperatură stabilă, de asemenea, îmbunătăți fiabilitatea măsurării.
Controalele tipice includ:
- Lungime și lățime totală
- Diametrul și localizarea găurii
- Grosimea și planitatea peretelui
- Paralelism și perpendicularitate
Aplicații de măsurare a coordonatelor (CMM)
O mașină de măsurare coordonate, sau CMM, măsoară geometria de turnare în trei dimensiuni. Ea utilizează o sondă pentru a colecta datele punct FVOчные de la suprafața parte.
Sistemele CMM inspectează forme complexe pe care uneltele manuale nu le pot măsura bine. Ei verifică poziția reală, profilul, uniformitatea și alte toleranțe geometrice. Această capacitate susține piese cu cerințe stricte de potrivire sau împerechere.
Multe mașini de măsurat în coordonate (CMM) importă modele CAD pentru a compara rezultatele reale cu geometria nominală. Sistemul raportează apoi valorile abaterilor în format numeric clar. Acest proces ajută la identificarea deplasării modelului, a uzurii formei și a problemelor legate de adaosul de prelucrare.
Inspecţia CMM funcţionează cel mai bine în medii controlate. Temperatura stabilă şi fixarea adecvată reduc variaţiile de măsurare şi îmbunătăţesc repetabilitatea.
Analiză și precizie dimensională
Analiza dimensională examinează datele de inspecţie pentru a confirma casting-ul îndeplineşte intenţia de proiectare. Se uită dincolo de măsurători unice şi verifică tendinţele în mai multe caracteristici sau părţi.
Precizia depinde de mai mulţi factori:
- Calibrarea și rezoluția uneltelor
- Tehnica și configurarea operatorului
- Starea suprafeței de turnare
- Controlul mediului, în special temperatura
Rezultatele documentelor de inspectori folosind rapoarte de inspecţie sau sisteme digitale. Aceste înregistrări susţin trasabilitatea şi controlul proceselor.
Atunci când rezultatele abordează limitele de toleranță, analiza dimensională ajută la decizia dacă turnarea rămâne utilizabilă sau necesită corectare. Acest pas protejează prelucrarea în aval și asamblarea finală de erori costisitoare.
Verificarea materialelor și testarea performanțelor
În timp ce metodele dimensionale și NDT confirmă o parte geometrie și soliditatea structurală, ele nu verifică calitatea materialului în sine. Pentru a acoperi acest decalaj, inspectorii apelează la alte metode de inspecție care analizează chimia brută și proprietățile mecanice ale metalului.
Examinarea compoziției chimice
Analiza compoziției chimice verifică faptul că o turnare se potrivește specificațiilor aliaj. Labs măsoară elemente cheie, cum ar fi carbonul, siliciul, cromul sau nichelul, folosind instrumente precum spectroscopia sau fluorescența cu raze X. Aceste teste constată erori pe care inspecția vizuală nu le poate detecta.
Mici schimbări în chimia poate reduce puterea, reduce rezistența la uzură, sau provoca cracare. Din acest motiv, inspectorii compară rezultatele cu limitele definite, nu numai valorile țintă. Multe magazine probe de testare de la fiecare căldură pentru a controla variație.
Analiza chimică confirmă că aliajul îndeplineşte specificaţiile. Deviaţiile din aceste specificaţii pot fi apoi corelate cu mecanismele cunoscute de defect identificate în timpul inspecţiei. Aceste teste nu strică partea şi susţin controlul consistent al procesului.
Duritatea și testarea impactului
Testele de rezistenta verifica rezistenta la indentare de suprafata si uzura. Metodele comune includ testul de duritate Brinell si testul de duritate Rockwell. Duritatea Brinell functioneaza bine pentru turnarea dura sau grosolana, in timp ce Rockwell se potriveste mai repede verificarile magazinului.
Numerele de duritate se leagă strâns de compoziţia aliajului şi de tratamentul termic. Multe teste de duritate provoacă daune minime, dar ele încă se încadrează în testarea proprietăţilor mecanice. Testarea impactului merge mai departe prin lovirea unui eşantion crestat pentru a măsura energia absorbită în timpul fracturii.
Testarea impactului arată cum se comportă o turnare sub sarcini bruște. Aceste date contează pentru piesele expuse șocului, vibrațiilor sau temperaturilor scăzute.
Sarcina de serviciu și testarea presiunii
Testarea sarcinii de serviciu se aplică încărcături reale sau simulate pentru a confirma performanța în utilizare. Testarea sarcinii poate implica greutate statică, forță ciclică sau tensiuni combinate. Această metodă verifică rigiditatea, deformarea și punctele de defectare în condiții controlate.
Testarea presiunii este comună pentru mulaje care transportă fluide sau gaze. Partea este sigilată și presurizată pentru a detecta scurgeri sau rupturi.
Testarea sarcinii de serviciu susține aprobarea finală pentru piese critice de siguranță. Aceasta ajută la confirmarea faptului că turnarea va efectua așa cum este proiectat în condiții de funcționare reale.
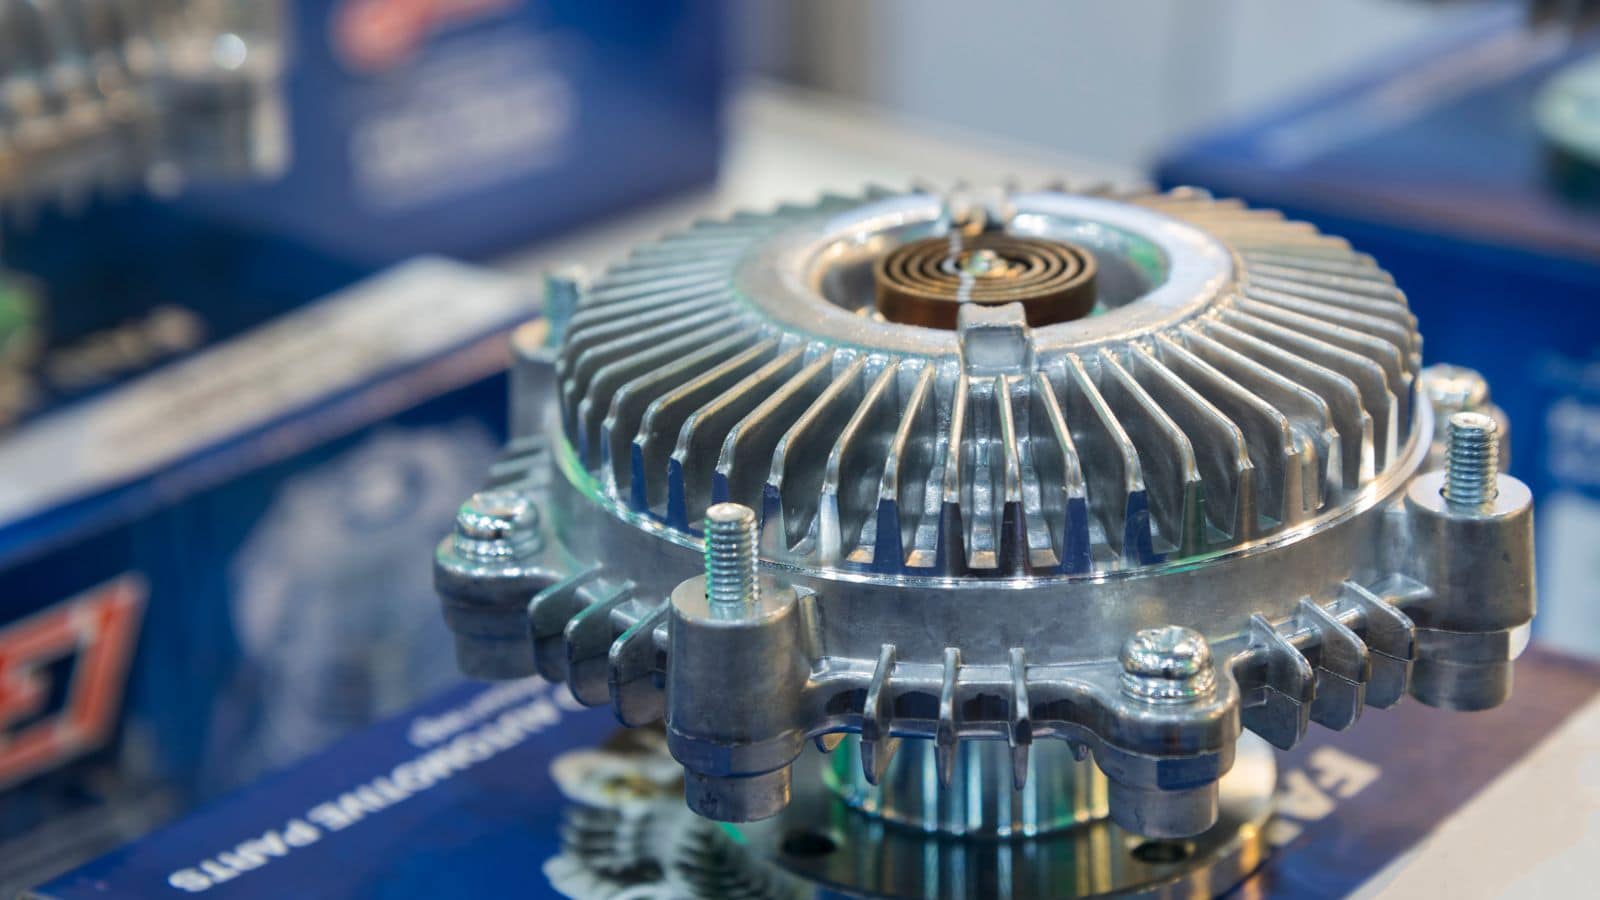
Un exemplu de inspecţie de casting die
Întrebări frecvente
Cum decid producătorii ce metodă NDT este potrivită pentru piesele mele?
Alegerea depinde de material, criticitatea părţii, şi defectele probabile. De exemplu, componentele critice de siguranţă, cum ar fi articulaţiile de direcţie necesită adesea inspecţie ultrasonică sau cu raze X pentru a garanta soliditatea internă.
Pentru partile de mare volum, nestructurale, inspectia vizuala si controalele dimensionale sunt, de obicei, suficiente. Decizia se bazeaza pe o evaluare a riscurilor de unde si cum ar putea esua partea.
Cum diferă inspecţia unui prototip de turnare de o parte de producţie?
Inspecţia de prototip se concentrează pe validarea şi dezvoltarea proceselor, astfel încât este de obicei mai intensivă, implicând adesea scanare CT şi analize dimensionale detaliate. Inspecţia de producţie se deplasează spre eficienţă şi viteză, folosind tehnici cum ar fi indicatoare go/no-go şi planuri de eşantionare pentru a verifica rapid faptul că procesul acum-stabil continuă să producă părţi bune.







