
A inspeção de fundição, como o próprio nome indica, é o processo de encontrar defeitos de superfície, internos e dimensionais para que as peças fundidas funcionem com segurança, conforme projetado.
Aqui neste artigo, vamos nos concentrar na inspeção de peças de fundição e construir um caminho claro do básico de inspeção do núcleo para usos especializados e perguntas comuns.
Três etapas fundamentais da inspeção de fundição de metal
A inspeção de fundição protege a solidez da fundição e suporta a garantia de qualidade em toda a produção e evita falhas causadas por vários defeitos.
[Para um detalhamento completo dos tipos de defeitos e suas causas, consulte nosso Guia de Defeitos de Fundição dedicado.]
As tarefas de inspeção ocorrem em vários pontos do processo e podem ser alocadas em três etapas, com cada uma visando diferentes riscos e capturando problemas antes que eles se movam para baixo ou sejam entregues aos clientes.
- Verificações de material de entrada: Verifique a química da liga e a qualidade da carga.
- Inspeção no processo: Monitore moldes, núcleos e condições de vazamento.
- Inspeção pós-casting: verifique as dimensões, superfícies e qualidade interna.
No capítulo seguinte, vamos detalhar esses métodos de inspeção e teste relacionados à fundição por suas características e dar-lhe um exemplo de como uma peça fundida é inspecionada.
Métodos de teste não destrutivo (NDT) em fundição
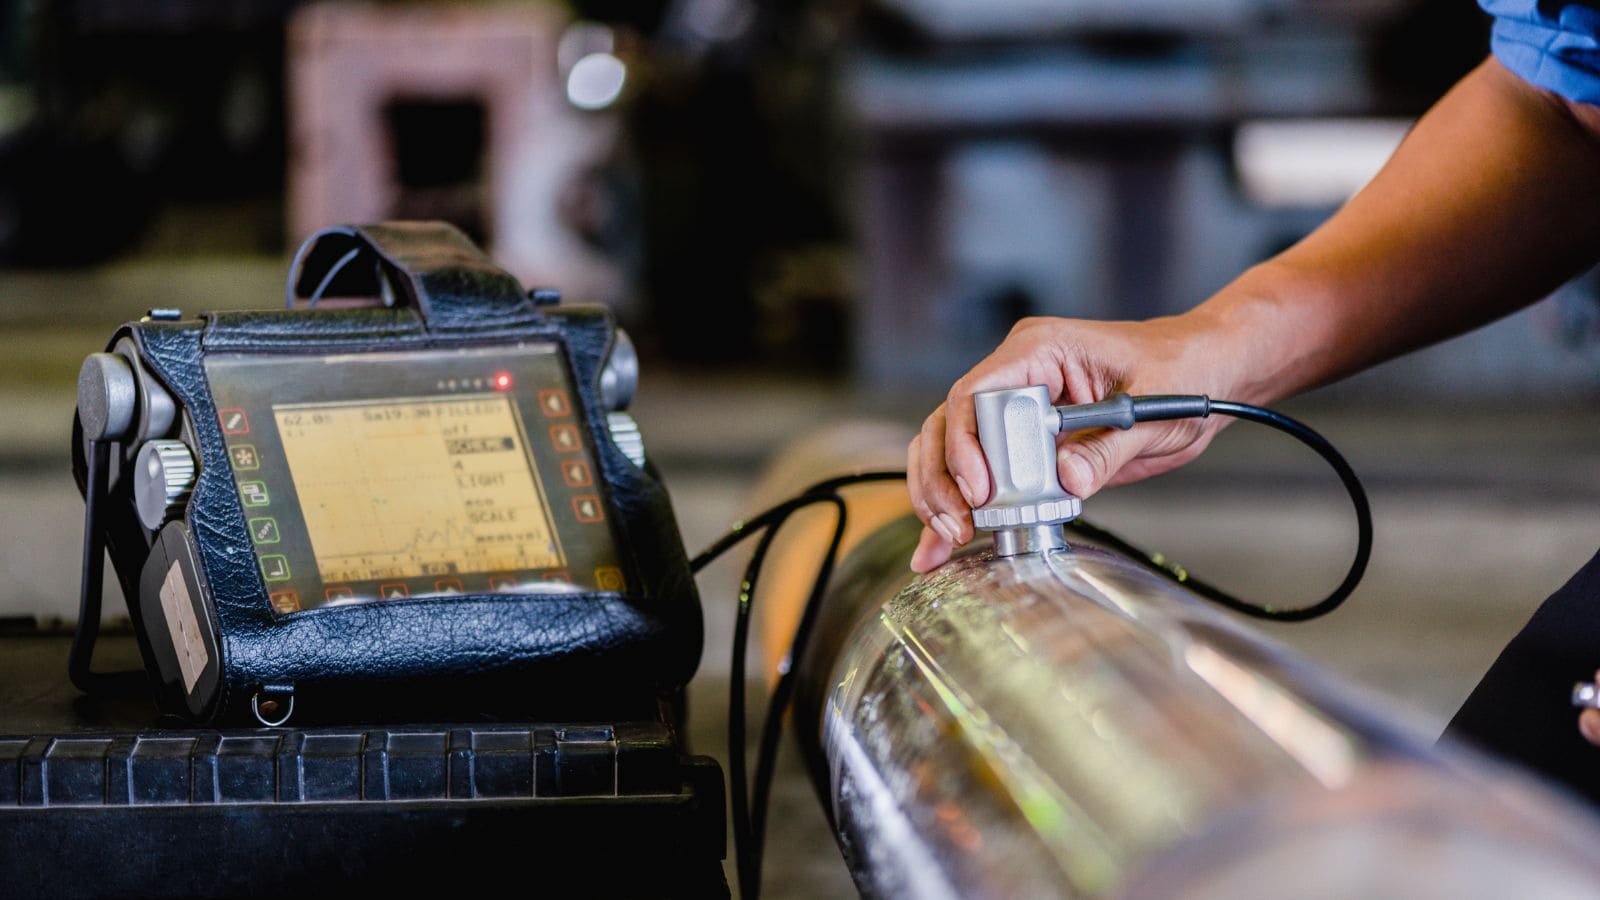
Testes não destrutivos, ou NDT, verificam a qualidade da fundição sem cortar ou quebrar a peça. Os inspetores usam esses métodos para detectar rachaduras, porosidade e inclusões que podem enfraquecer o desempenho.
Os fabricantes geralmente combinam vários métodos NDT porque cada um encontra diferentes tipos de defeitos. Alguns métodos funcionam melhor em superfícies, enquanto outros suportam a inspeção volumétrica de recursos internos.
Os métodos comuns de NDT para fundições incluem inspeção visual, testes ultrassônicos (UT) e testes radiográficos (RT). A escolha depende dos requisitos de tamanho, material e qualidade da fundição.
Técnicas de Inspeção Visual
A inspeção visual é o primeiro passo na maioria das inspeções de fundição. Os inspetores procuram defeitos visíveis por visualização direta, ampliação ou ferramentas simples, como espelhos e furoscópios.
A inspeção visual funciona melhor para defeitos de superfície, mas não pode detectar rachaduras internas ou buracos subterrâneos. Apesar desse limite, permanece valioso porque é rápido, de baixo custo e fácil de executar.
Testes radiográficos e radiografia digital
O teste radiográfico (RT) usa a inspeção de raios-X para ver dentro de uma carcaça. A radiografia tradicional cria filmes radiográficos, enquanto a radiografia digital produz imagens eletrônicas.
O RT se destaca em fornecer vistas claras da estrutura interna e suporta inspeção volumétrica confiável. As opções avançadas incluem inspeção CT, que constrói uma imagem 3D da fundição. Alguns sistemas também combinam radiografia com fluorescência de raios-x para verificações de materiais.
Teste ultra-sônico
O teste ultra-sônico (UT) usa ultra-som de alta frequência para encontrar defeitos internos. O inspetor envia som para a fundição e mede os sinais refletidos. Funciona bem em seções espessas e metais densos onde o acesso a raios-x pode ser limitado. Portanto, muitas fundições usam UT para peças de carga crítica.
No entanto, este método requer técnicos treinados e calibração adequada do equipamento de teste, e UT muitas vezes não detecta defeitos de superfície bem, o que enfatiza novamente a importância de uma abordagem combinada.
Inspeção Dimensional e Geométrica
A inspeção dimensional e geométrica verifica se uma fundição corresponde ao tamanho, forma e tolerância necessários. Ela se concentra em medir recursos que afetam o ajuste, a função e as etapas de usinagem posteriores.
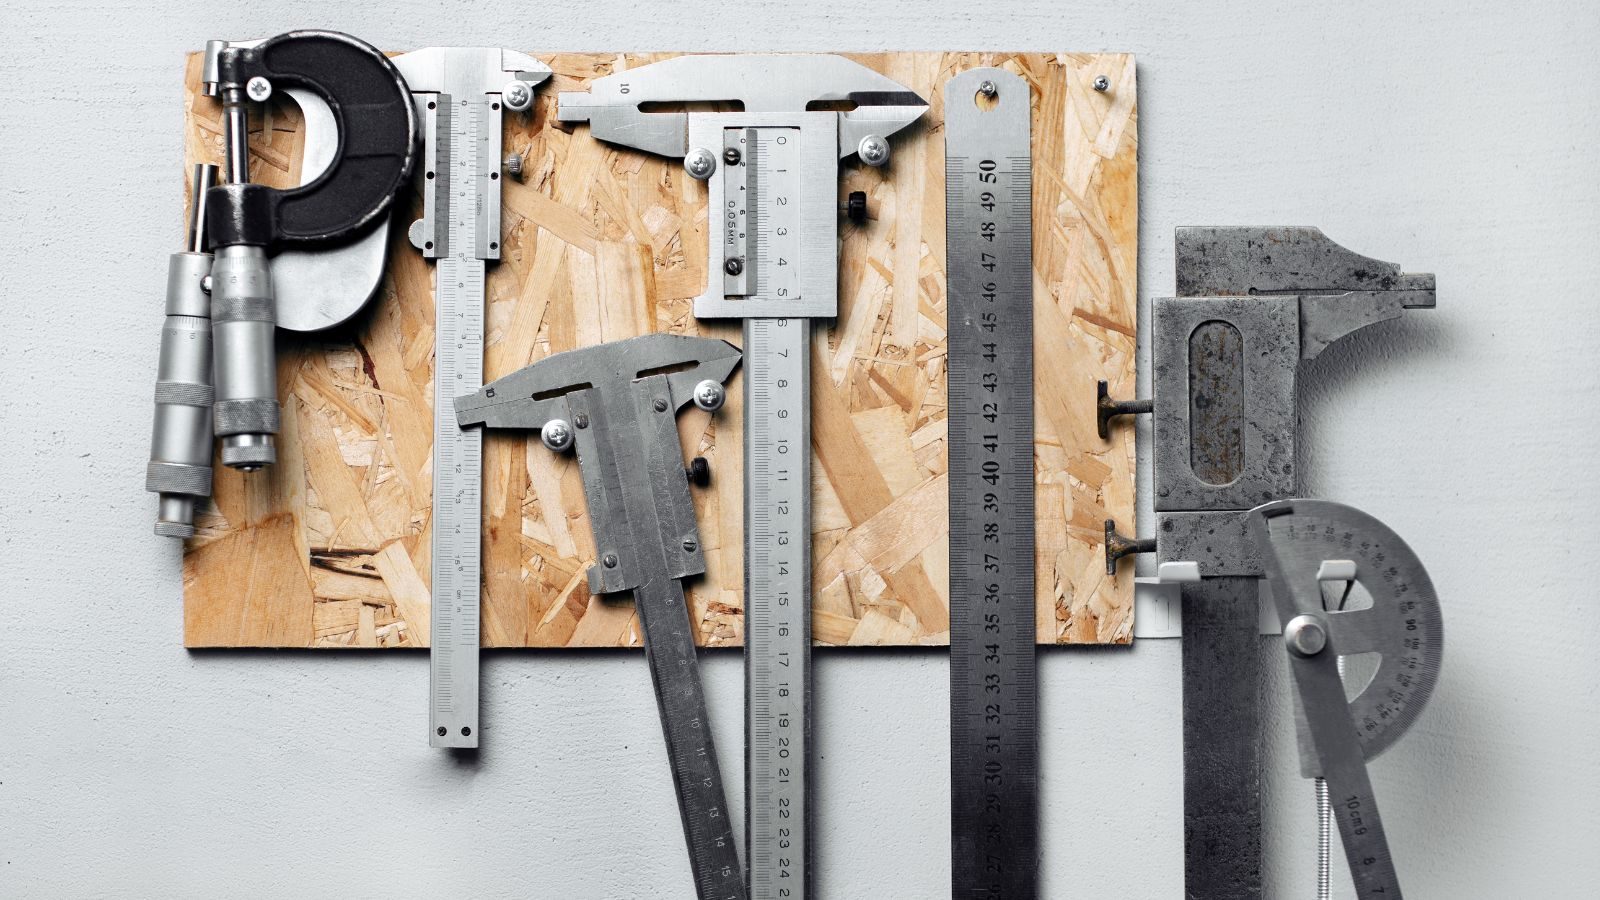
Métodos de Inspeção Dimensional
A inspeção dimensional mede os principais recursos, como comprimento, espessura, tamanho do furo e ângulos. Os inspetores comparam os resultados com os limites de desenho e os valores de tolerância.
O equipamento de inspeção comum inclui pinças, micrômetros, medidores de altura e medidores go/no-go. Essas ferramentas funcionam bem para recursos simples e verificações rápidas no chão de fábrica.
Para fundições complexas, os inspetores usam luminárias e placas de superfície para controlar a posição da peça. A configuração adequada é importante porque o mau alinhamento pode causar resultados falsos. Superfícies limpas e temperatura estável também melhoram a confiabilidade da medição.
As verificações típicas incluem:
- Comprimento total e largura
- Diâmetro e localização do furo
- Espessura e nivelamento da parede
- Paralelismo e perpendicularidade
Aplicações da máquina de medição coordenada (CMM)
Uma máquina de medição de coordenadas, ou CMM, mede a geometria de fundição em três dimensões. Ele usa uma sonda para coletar dados de ponto da superfície da peça.
Os sistemas CMM inspecionam formas complexas que as ferramentas manuais não podem medir bem. Eles verificam a verdadeira posição, perfil, nivelamento e outras tolerâncias geométricas. Essa capacidade suporta peças com requisitos de ajuste ou acasalamento apertados.
Muitos CMMs importam modelos CAD para comparar os resultados reais com a geometria nominal. O sistema, em seguida, relata valores de desvio em forma numérica clara. Este processo ajuda a identificar a mudança de padrão, o desgaste do molde e os problemas de permissão de usinagem.
A inspeção CMM funciona melhor em ambientes controlados. A temperatura estável e a fixação adequada reduzem a variação da medição e melhoram a repetibilidade.
Análise Dimensional e Precisão
A análise dimensional revisa os dados de inspeção para confirmar que a fundição atende à intenção do projeto. Ele olha além das medições individuais e verifica as tendências em vários recursos ou peças.
A precisão depende de vários fatores:
- Calibração e resolução de ferramentas
- Técnica e configuração do operador
- Condição de superfície de fundição
- Controle ambiental, especialmente temperatura
Os inspetores documentam os resultados usando relatórios de inspeção ou sistemas digitais. Esses registros suportam rastreabilidade e controle de processo.
Quando os resultados se aproximam dos limites de tolerância, a análise dimensional ajuda a decidir se a fundição permanece utilizável ou precisa de correção. Esta etapa protege a usinagem a jusante e a montagem final de erros caros.
Verificação de materiais e testes de desempenho
Enquanto os métodos dimensionais e DTN confirmam a geometria e a solidez estrutural de uma peça, eles não verificam a qualidade do material em si. Para colmatar essa lacuna, os inspetores recorrem a outros métodos de inspeção que analisam a química bruta e as propriedades mecânicas do metal.
Exame de Composição Química
A análise de composição química verifica se uma fundição corresponde às especificações da liga. Os laboratórios medem elementos-chave como carbono, silício, cromo ou níquel usando ferramentas como espectroscopia ou fluorescência de raios X. Esses testes encontram erros que a inspeção visual não pode detectar.
Pequenas mudanças na química podem diminuir a resistência, reduzir a resistência ao desgaste ou causar rachaduras. Por esta razão, os inspetores comparam os resultados aos limites definidos, não aos valores-alvo sozinhos. Muitas lojas testam amostras de cada calor para controlar a variação.
A análise química confirma que a liga atende às especificações. Os desvios dessas especificações podem ser correlacionados com mecanismos de defeitos conhecidos identificados durante a inspeção. Esses testes não danificam a peça e suportam o controle consistente do processo.
Testes de Dureza e Impacto
O teste de dureza verifica a resistência à indentação e ao desgaste da superfície. Os métodos comuns incluem o teste de dureza de Brinell e o teste de dureza de Rockwell. A dureza de Brinell funciona bem para fundições de grãos ásperos ou grosseiros, enquanto a Rockwell se adapta a verificações de loja mais rápidas.
Os números de dureza ligam-se intimamente à composição da liga e ao tratamento térmico. Muitos testes de dureza causam danos mínimos, mas ainda se enquadram nos testes de propriedades mecânicas. O teste de impacto vai além, atingindo uma amostra entalhada para medir a energia absorvida durante a fratura.
O teste de impacto revela como uma fundição se comporta sob cargas repentinas. Esses dados são importantes para as peças expostas a choques, vibrações ou baixas temperaturas.
Teste de carga e pressão de serviço
O teste de carga de serviço aplica cargas reais ou simuladas para confirmar o desempenho em uso. O teste de carga pode envolver peso estático, força cíclica ou tensões combinadas. Este método verifica pontos de rigidez, deformação e falha em condições controladas.
O teste de pressão é comum para fundições que transportam fluidos ou gases. A peça é selada e pressurizada para detectar vazamentos ou rupturas.
O teste de carga de serviço suporta a aprovação final para peças críticas de segurança. Isso ajuda a confirmar que a fundição funcionará conforme projetado sob condições operacionais reais.
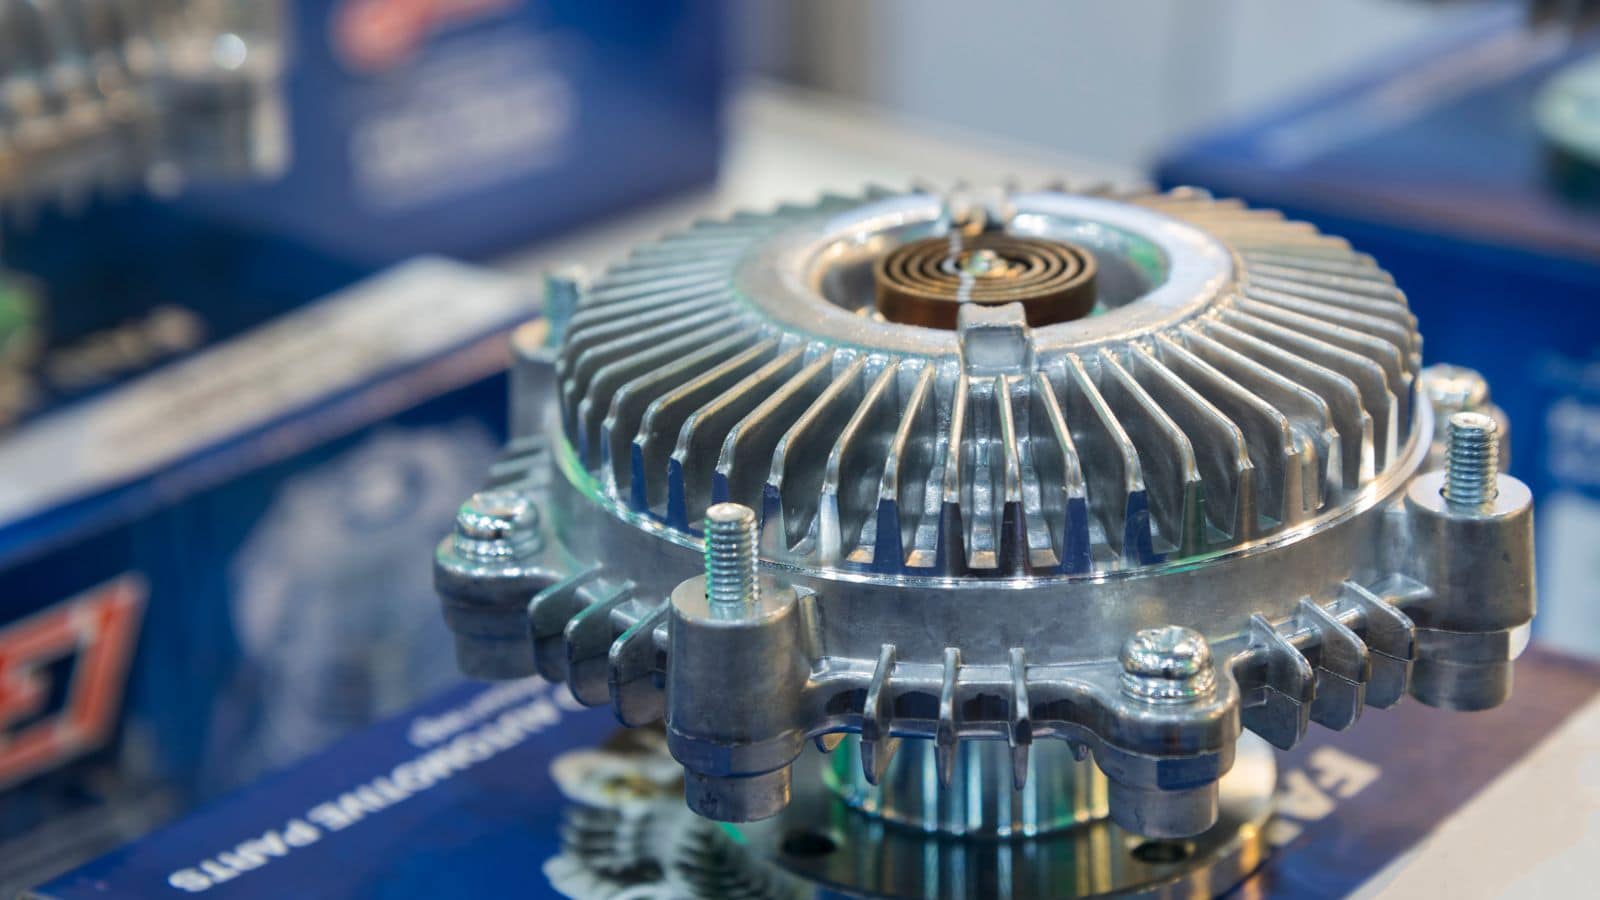
Um exemplo de inspeção de fundição
Perguntas frequentes
Como os fabricantes decidem qual método NDT é certo para minhas peças?
A escolha depende do material, da criticidade da peça e dos defeitos prováveis. Por exemplo, componentes críticos de segurança, como juntas de direção, geralmente exigem inspeção ultrassônica ou de raios-X para garantir a solidez interna.
Para peças não estruturais de alto volume, inspeção visual e verificações dimensionais geralmente são suficientes. A decisão é baseada em uma avaliação de risco de onde e como a peça pode falhar.
Como a inspeção de um protótipo de fundição difere de uma peça de produção?
A inspeção de protótipos concentra-se na validação e no desenvolvimento de processos, por isso é tipicamente mais intensivo, muitas vezes envolvendo digitalização por tomografia computadorizada e análise dimensional detalhada. A inspeção de produção muda em direção à eficiência e à velocidade, usando técnicas como medidores go/no-go e planos de amostragem para verificar rapidamente que o processo agora estável continua a produzir boas peças.







