
Valutarkastus on nimensä mukaisesti prosessi, jossa löydetään pinta-, sisä- ja ulottuvuusvirheitä, joten valetut osat toimivat suunnitellusti turvallisesti.
Tässä artikkelissa keskitymme die valu -osien tarkastukseen ja luomme selkeän polun perustarkastuksesta erikoiskäyttöön ja yhteisiin kysymyksiin.
Kolme perusaskelta metallivalun tarkastuksessa
Valaistustarkastus suojaa valuääntä ja tukee laadunvarmistusta koko tuotannossa sekä estää eri vikojen aiheuttamat virheet.
[Vikojen tyyppien ja niiden perimmäisten syiden täydelliseen erittelyyn viittaa oma Casting Defects Guide.]
Tarkastustehtävät tapahtuvat prosessin useissa kohdissa, ja ne voidaan jakaa kolmeen vaiheeseen, joissa kukin kohdistaa erilaisiin riskeihin ja saalisongelmiin ennen kuin ne siirtyvät tuotantoketjun loppupäähän tai toimitetaan asiakkaille.
- Tulossa olevat materiaalitarkistukset: Tarkista seoksen kemia ja latauslaatu.
- Prosessinaikainen tarkastus: Valvo muotteja, hylsyjä ja kaatoolosuhteita.
- Valkaisun jälkeinen tarkastus: Tarkista mitat, pinnat ja sisäinen laatu.
Seuraavassa luvussa esittelemme painevalukappaleiden tarkastus- ja testausmenetelmät sekä niiden ominaisuudet. Lisäksi annamme esimerkin painevaletun kappaleen tarkastuksesta.
Ei-tuholliset testausmenetelmät kuonovalussa
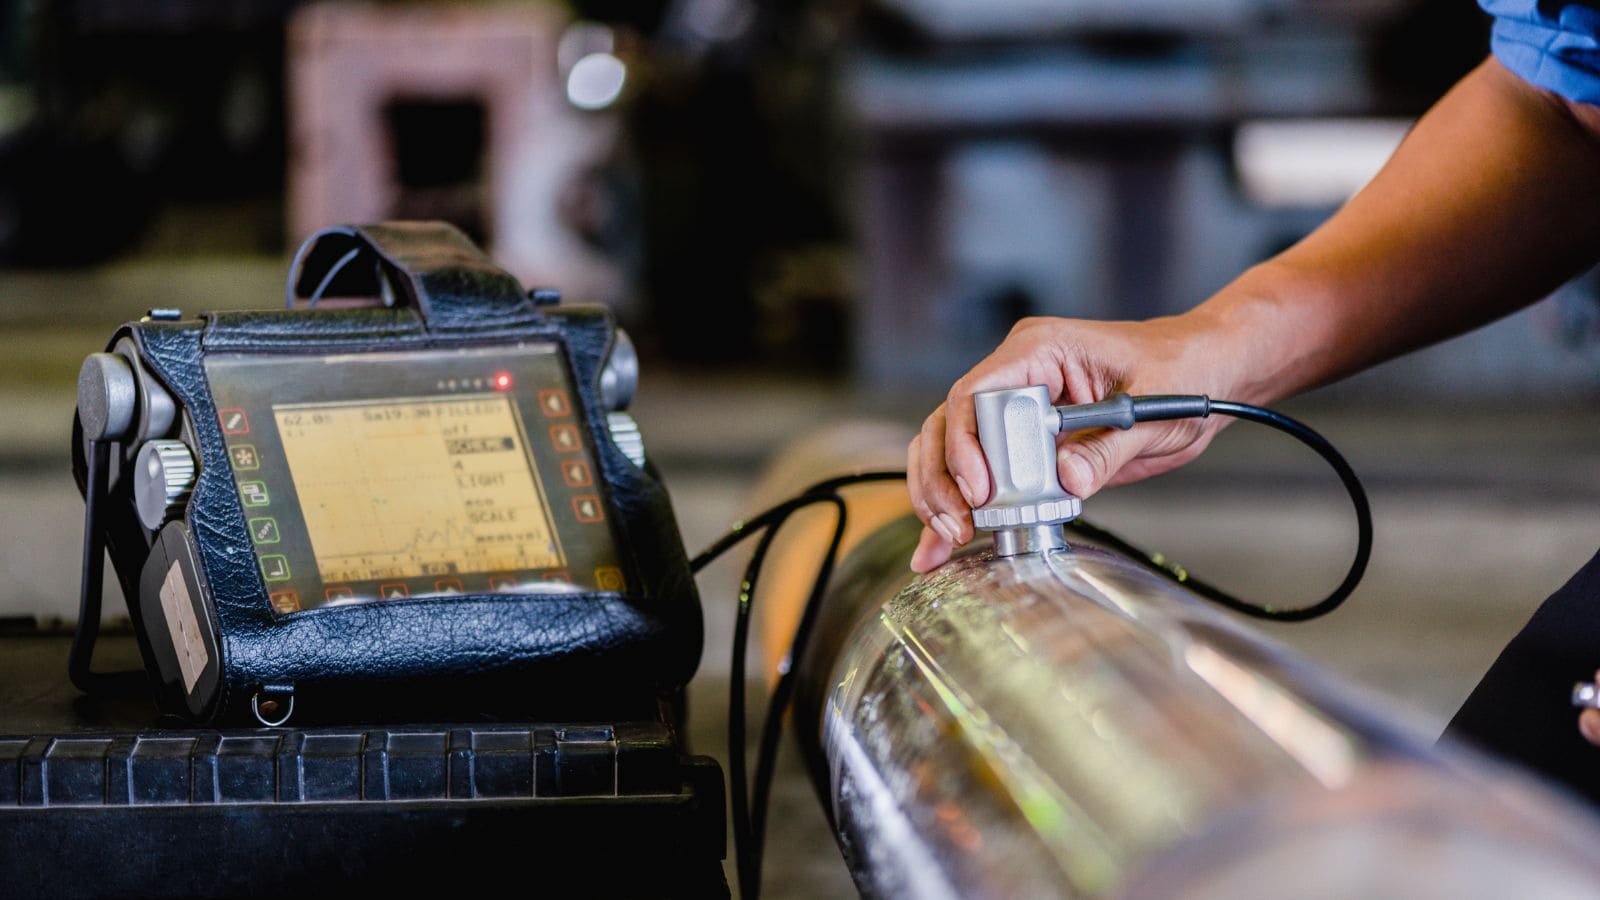
Tuhoamaton testaus tai NDT tarkistaa valulaadun leikkaamatta tai rikkomatta osaa. Tarkastajat käyttävät näitä menetelmiä havaitakseen halkeamia, huokoisuutta ja inkluusioita, jotka voivat heikentää suorituskykyä.
Valmistajat yhdistävät usein useita NDT-menetelmiä, koska jokainen löytää erilaisia vikatyyppejä. Osa menetelmistä toimii parhaiten pinnoilla, kun taas osa tukee sisäisten ominaisuuksien tilavuuden tarkastusta.
Valujen yhteisiä NDT-menetelmiä ovat visuaalinen tarkastus, ultraäänitestaus ja radiografinen testaus (RT). Valinta riippuu valun koosta, materiaalista ja laatuvaatimuksista.
Silmämääräiset tarkastustekniikat
Visuaalinen tarkastus on ensimmäinen askel useimmissa valutarkastuksissa. Tarkastajat etsivät näkyviä vikoja suoralla katselulla, suurennuksella tai yksinkertaisilla työkaluilla, kuten peileillä ja borescopeilla.
Visuaalinen tarkastus toimii parhaiten pintavirheiden osalta, mutta ei havaitse sisäisiä halkeamia tai pinnanalaisia puhallusaukkoja. Raja-arvosta huolimatta se on edelleen arvokas, koska se on nopea, edullinen ja helppo suorittaa.
Radiografinen testaus ja digitaalinen radiografia
Radiografinen testaus (RT) käyttää röntgentarkastusta nähdäkseen valetun osan sisällä. Perinteinen radiografia luo radiografisia elokuvia, kun taas digitaalinen radiografia tuottaa elektronisia kuvia.
RT on erinomainen antamaan selkeän kuvan sisäisestä rakenteesta ja tukee luotettavaa tilavuustarkastusta. Kehittyneisiin vaihtoehtoihin kuuluu CT-tarkastus, joka rakentaa 3D-kuvan valusta. Osa järjestelmistä yhdistää myös röntgenkuvan ja röntgen fluoresenssin materiaalitarkastuksiin.
Ultraäänitestaus
Ultraäänitestaus (UT) käyttää korkeataajuista ultraääntä sisäisten vikojen havaitsemiseen. Tarkastaja lähettää äänen valuun ja mittaa heijastavia signaaleja. Se toimii hyvin paksuissa osissa ja tiheissä metalleissa, joissa röntgenin käyttö voi olla rajoitettua. Siksi monet valimot käyttävät UT:ta kriittisiin kantaviin valukappaleisiin.
Tämä menetelmä edellyttää kuitenkin koulutettuja teknikkoja ja testauslaitteiden asianmukaista kalibrointia, eikä UT useinkaan havaitse pintavikoja hyvin, mikä taas korostaa yhdistetyn lähestymistavan merkitystä.
Mitta- ja geometrinen tarkastus
Mitta- ja geometrinen tarkastus tarkistaa, vastaako valettu vaadittua kokoa, muotoa ja toleranssia. Se keskittyy mittauksiin, jotka vaikuttavat istuvuuteen, toimintaan ja myöhempiin koneistusvaiheisiin.
Mittakaavatarkastusmenetelmät
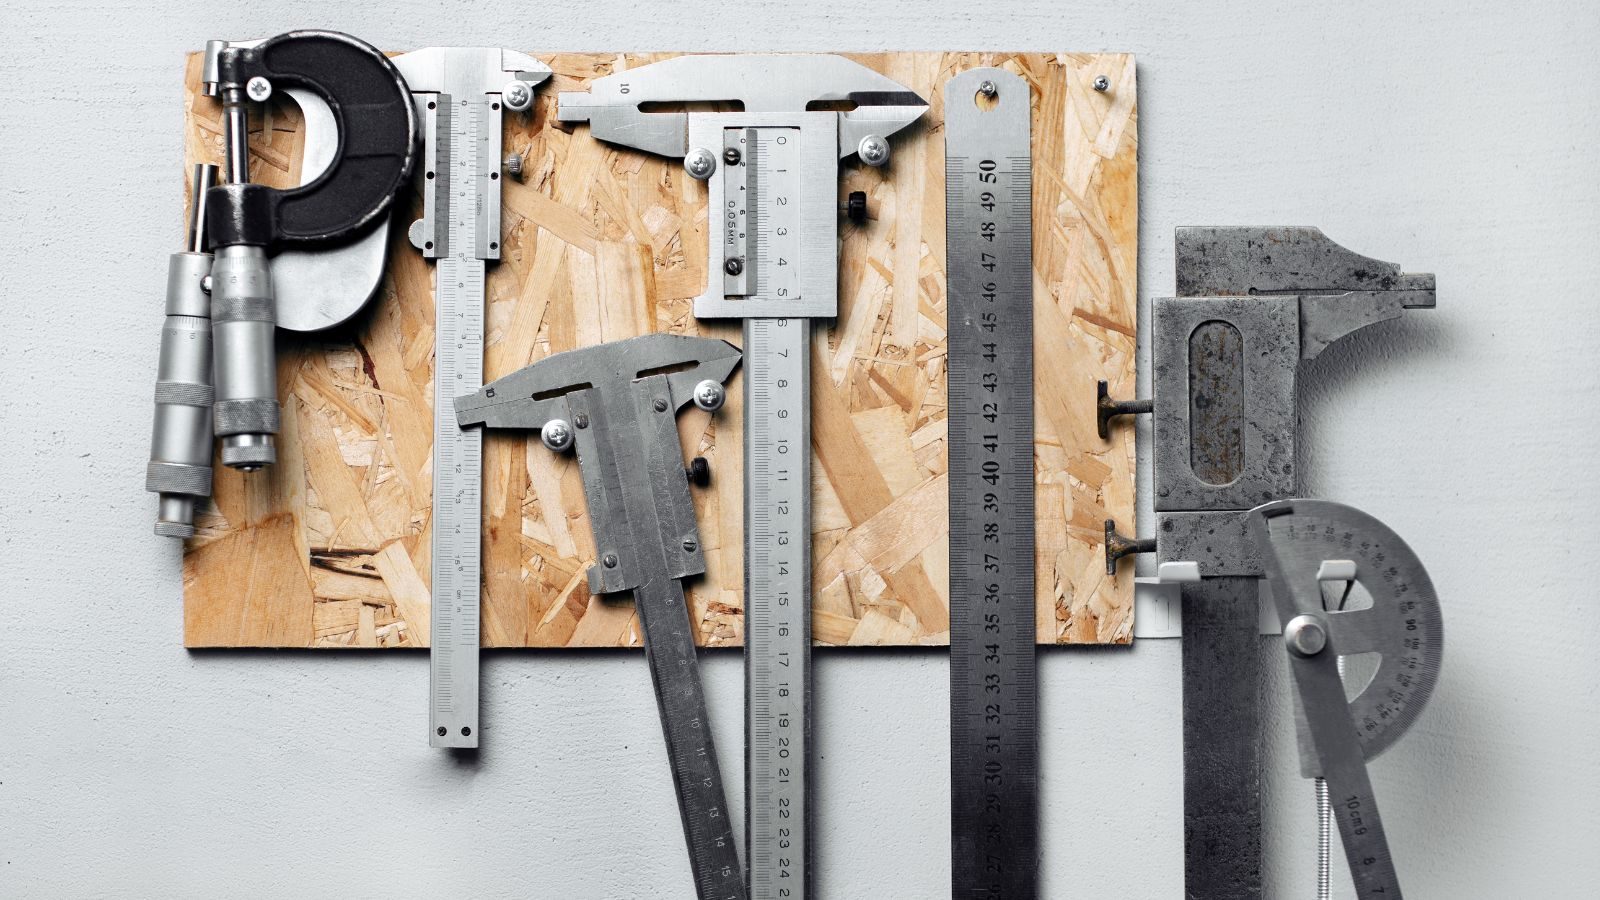
Mittatarkastus mittaa keskeisiä ominaisuuksia, kuten pituutta, paksuutta, reiän kokoa ja kulmia. Tarkastajat vertaavat tuloksia nostorajoihin ja toleranssiarvoihin.
Yhteisiin tarkastuslaitteisiin kuuluvat kaliiperit, mikrometrit, korkeusmittarit ja go/ei-go-mittarit. Nämä työkalut toimivat hyvin yksinkertaisten ominaisuuksien ja nopeiden tarkastusten osalta kaupan lattialla.
Monimutkaisia valukappaleita varten tarkastajat käyttävät varusteita ja pintalevyjä osan asennon hallitsemiseen. Asianmukainen asennus on tärkeää, koska huono linjaus voi johtaa vääriin tuloksiin. Puhtaat pinnat ja vakaa lämpötila parantavat myös mittausten luotettavuutta.
Tyypillisiä tarkastuksia ovat:
- Kokonaispituus ja -leveys
- Reunan halkaisija ja sijainti
- Seinän paksuus ja tasaisuus
- Rinnakkaisuus ja kohtisuoraisuus
Koordinaattimittauskoneen (CMM) sovellukset
Koordinaattimittauskone eli CMM mittaa valamisgeometriaa kolmessa ulottuvuudessa. Se kerää näytteenottimen avulla pisteen tietoja osan pinnalta.
CMM-järjestelmät tarkastavat monimutkaisia muotoja, joita manuaaliset työkalut eivät pysty mittaamaan hyvin. Ne todentavat todellisen sijainnin, profiilin, tasaisuuden ja muut geometriset toleranssit. Tämä kyky tukee osia, joilla on tiukat asennus- tai paritteluvaatimukset.
Monet CMM:t tuovat CAD-malleja vertaillakseen todellisia tuloksia nimelliseen geometriaan. Järjestelmä raportoi poikkeama-arvot selkeässä numeromuodossa. Tämä prosessi auttaa tunnistamaan kuvionvaihdoksen, muottien kulumisen ja koneistusavusteiset ongelmat.
CMM-tarkastus toimii parhaiten valvotuissa ympäristöissä. Vakaa lämpötila ja kunnon kiinnitys vähentävät mittausten vaihtelua ja parantavat toistettavuutta.
Mitta-analyysi ja tarkkuus
Dimensional analysis reviews auditation data to confirmate the cast to design aikomus. Se katsoo pidemmälle kuin yksittäiset mittaukset ja tarkistaa trendit eri ominaisuuksien tai osien välillä.
Tarkkuus riippuu useista tekijöistä:
- Työkalun kalibrointi ja tarkkuus
- Käyttäjän tekniikka ja asennus
- Valupinnan kunto
- Ympäristönsuojelu, erityisesti lämpötila
Tarkastajat dokumentoivat tuloksia tarkastusraporttien tai digitaalisten järjestelmien avulla, jotka tukevat jäljitettävyyttä ja prosessin valvontaa.
Kun tulokset lähestyvät toleranssirajoja, mitta-analyysi auttaa päättämään, onko valu edelleen käyttökelpoinen vai pitääkö se korjata. Tämä vaihe suojaa loppupään koneistusta ja loppukokoonpanoa kalliilta virheiltä.
Aineellisten ominaisuuksien varmentaminen ja testaus
Vaikka ulottuvuuksien ja NDT:n menetelmät vahvistavat osan geometrian ja rakenteellisen äänenlaadun, ne eivät vahvista itse materiaalin laatua. Tämän aukon ylittämiseksi tarkastajat turvautuvat muihin tarkastusmenetelmiin, joissa analysoidaan metallin raakakemiaa ja mekaanisia ominaisuuksia.
Kemiallisen koostumuksen tutkiminen
Kemiallisen koostumuksen analyysissa tarkistetaan, että valu vastaa seoksen spesifikaatioita. Labsit mittaavat keskeisiä elementtejä, kuten hiiltä, piitä, kromia tai nikkeliä, käyttämällä työkaluja, kuten spektroskopiaa tai röntgenfluoresenssia. Näissä testeissä havaitaan virheitä, joita visuaalinen tarkastus ei pysty havaitsemaan.
Pienet muutokset kemiassa voivat alentaa lujuutta, vähentää kulumiskestävyyttä tai aiheuttaa halkeamia. Tästä syystä tarkastajat vertaavat tuloksia määriteltyihin rajoihin, eivät pelkästään tavoitearvoihin.
Kemiallinen analyysi vahvistaa, että seos täyttää vaatimukset. Poikkeamat näistä spesifikaatioista voidaan sitten korreloida tarkastuksen aikana havaittujen tunnettujen vikamekanismien kanssa. Nämä testit eivät vahingoita osaa ja tukevat johdonmukaista prosessinhallintaa.
Kovuus- ja iskutestit
Kovuustestit tarkistavat pinnan sisennys- ja kulumiskestävyyden. Yleisiä menetelmiä ovat Brinellin kovuustesti ja Rockwellin kovuustesti. Brinellin kovuus toimii hyvin karkeiden tai karkeiden valukappaleiden osalta, kun taas Rockwell sopii nopeampiin ostostarkastuksiin.
Kovuusluvut liittyvät läheisesti seoksen koostumukseen ja lämpökäsittelyyn. Monet kovuustestit aiheuttavat minimaalisia vaurioita, mutta ne kuitenkin joutuvat mekaanisten ominaisuuksien testaukseen. Iskutestit menevät pidemmälle iskemällä lohkaistuun näytteeseen, jolla mitataan murtuman aikana imeytyvää energiaa.
Iskutestit paljastavat, kuinka valu käyttäytyy äkillisen kuormituksen alla. Tällä tiedolla on merkitystä iskulle, värähtelylle tai alhaisille lämpötiloille alttiille osille.
Palvelun kuormituksen ja paineen testaus
Käyttökuorman testaus käyttää todellisia tai simuloituja kuormia käytön tehokkuuden varmistamiseksi. Kuormitustestaukseen voi liittyä staattista painoa, syklistä voimaa tai yhdistettyjä rasituksia. Tällä menetelmällä mitataan jäykkyyttä, muodonmuutoksia ja vikapisteitä valvotuissa olosuhteissa.
Painetestit ovat yleisiä nesteitä tai kaasuja kuljettaville valukappaleille. Osa on suljettu ja paineistettu vuotojen tai repeämien havaitsemiseksi.
Huoltokuormatestaus tukee turvallisuuskriittisten osien lopullista hyväksyntää. Se auttaa vahvistamaan, että valu toimii suunnitellusti todellisissa käyttöolosuhteissa.
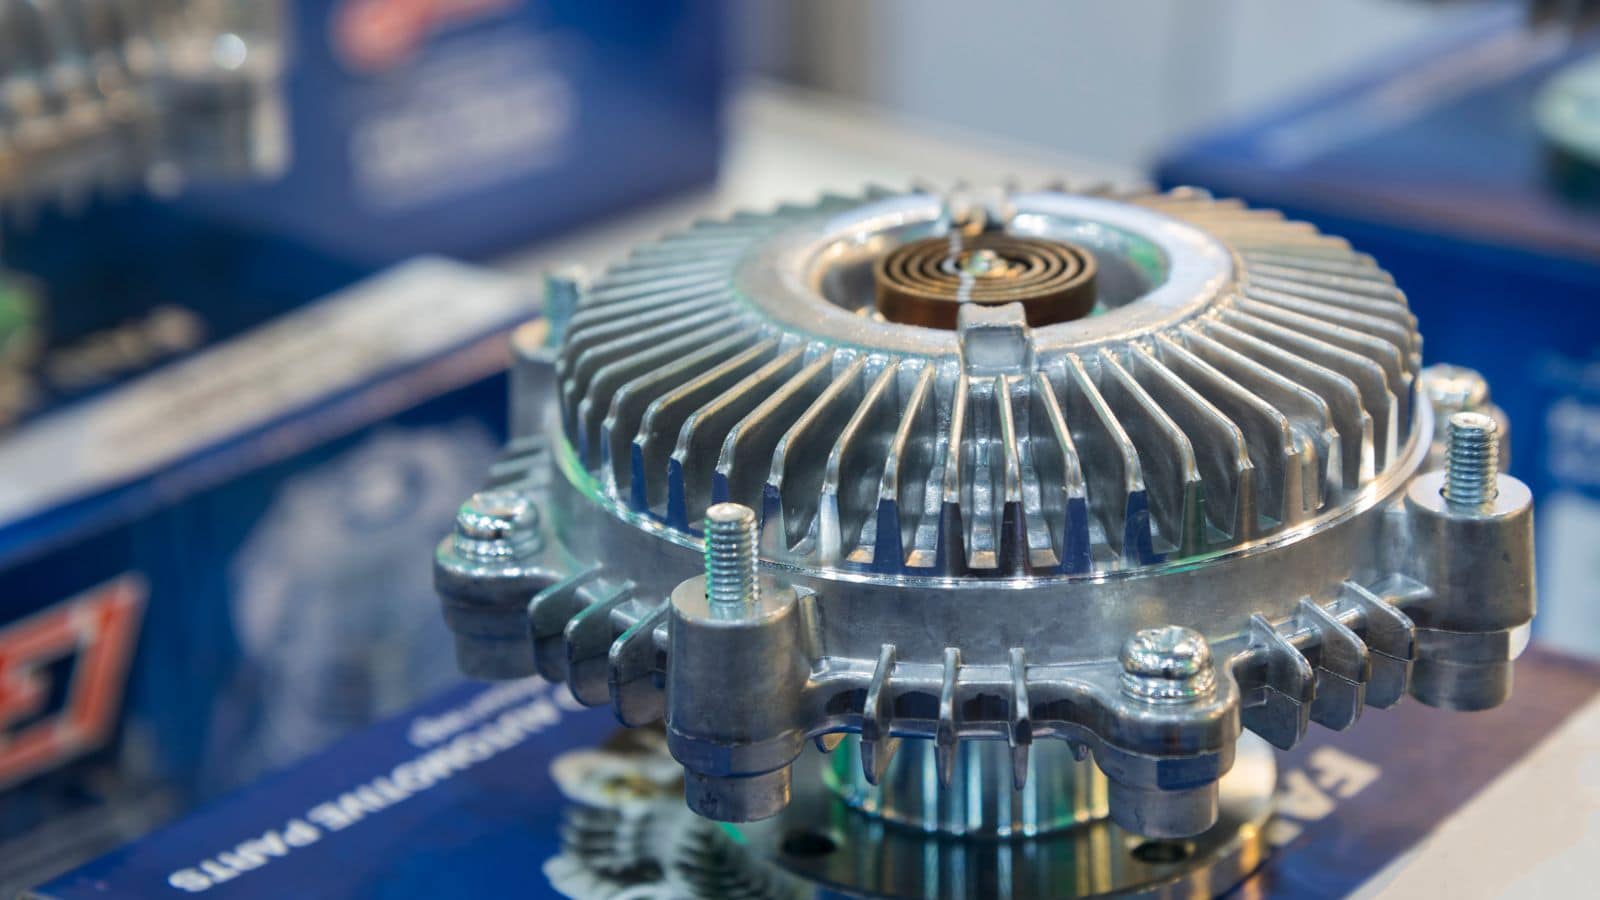
Esimerkki kuolevien tarkastuksista
Usein kysytyt kysymykset
Miten valmistajat päättävät, mikä NDT-menetelmä sopii osiini?
Valinta riippuu materiaalista, osan kritiikistä ja todennäköisistä vioista. Esimerkiksi turvakriittiset osat, kuten ohjausrystyset, vaativat usein ultraääni- tai röntgentarkastusta sisäisen äänenvoimakkuuden takaamiseksi.
Suurikokoisten, muiden kuin rakenneosien osalta riittää yleensä silmämääräinen tarkastus ja mittatarkastus. Päätös perustuu riskiarvioon siitä, missä ja miten osa voi epäonnistua.
Miten painevaluprototyypin tarkastus eroaa tuotantokappaleen tarkastuksesta?
Prototyyppitarkastus keskittyy validointiin ja prosessin kehittämiseen, joten se on tyypillisesti intensiivisempää, usein CT-skannaukseen ja yksityiskohtaiseen mitta-analyysiin. Tuotantotarkastus siirtyy kohti tehokkuutta ja nopeutta käyttäen menetelmiä, kuten go/not-go-mittareita ja näytteenottosuunnitelmia, joilla varmistetaan nopeasti, että nyt vakaa prosessi tuottaa edelleen hyviä osia.







