
Как следует из названия " зондировочной инспекции " , процесс обнаружения поверхностных, внутренних и габаритных дефектов представляет собой процесс, в соответствии с которым откидные части функционируют безопасно в соответствии с конструкцией.
Здесь, в этой статье, мы сосредоточимся на проверке запчастей для отсевов и построим четкий путь от основных принципов инспекции к специализированным видам использования и общим вопросам.
Три основных этапа инспекции металлоотстойников
Дистанционная проверка обеспечивает надежность промывки и обеспечивает гарантии качества на всем протяжении производства и предотвращает дефекты, вызванные различными дефектами.
[Полную разбивку типов дефектов и их коренных причин см. в нашем справочнике по кастинговым дефектам.]
Задачи инспекции возникают в нескольких точках процесса и могут быть разделены на три этапа, причем каждый из них направлен на устранение различных рисков и проблем до того, как они передвигаются вниз или доставляются клиентам.
- Входящие проверки материалов: Проверка химического состава сплава и качества заряда.
- Инпроцессивная проверка: мониторинг форм, образцов и условий разлива.
- Посткастовая проверка: размеры, поверхности и внутреннее качество.
В следующей главе мы подробно опишем эти методы проверки и проверки смерти по их характеристикам и приведем пример того, как проверяется та или иная часть.
Методы неразрушающего испытания (НТТ) при диетической кастинге
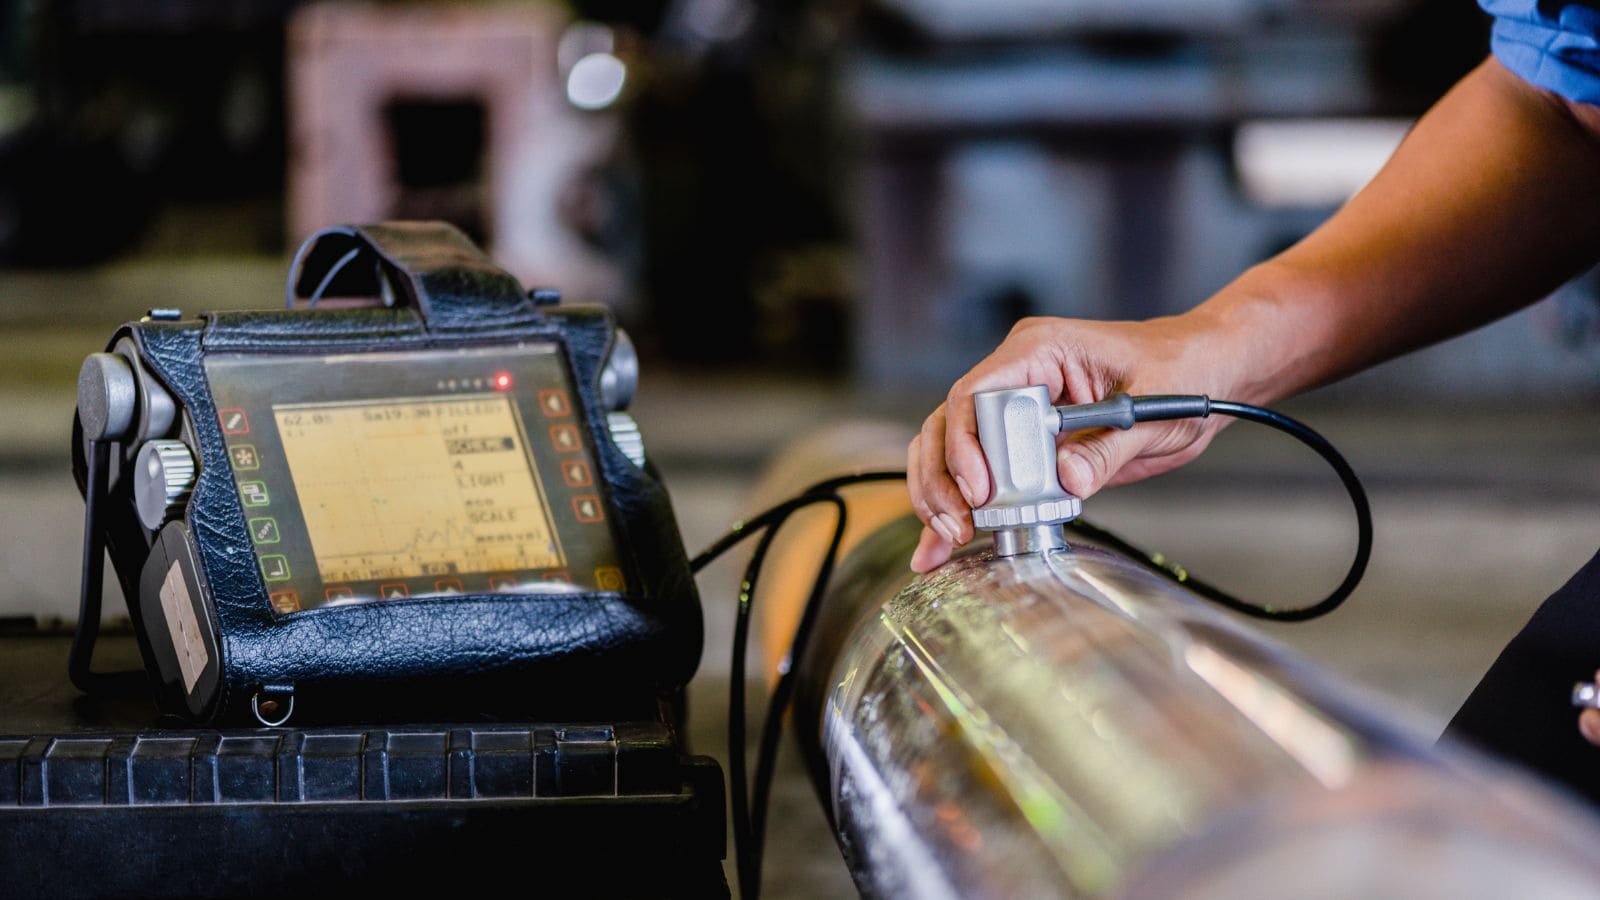
Неразрушающий контроль, или NDT, позволяет проверять качество отливки, не разрезая и не разрушая деталь. Инспекторы используют эти методы для обнаружения трещин, пористости и включений, способных ухудшить эксплуатационные характеристики.
Производители часто сочетают несколько методов NDT, поскольку каждый из них выявляет разные типы дефектов. Одни методы лучше подходят для поверхностей, а другие позволяют исследовать внутренние особенности детали по всему объёму.
В число общих методов анализа NDT для кастингов входят визуальный осмотр, ультразвуковые испытания (UT) и радиографические испытания (RT). Выбор зависит от размера, материала и требований к качеству.
Методы визуального осмотра
Визуальный осмотр является первым шагом в большинстве проверочных проверок. Инспекторы ищут видимые дефекты путем прямого просмотра, увеличения или простых инструментов, таких, как зеркала и болота.
Визуальный осмотр позволяет лучше всего выявлять дефекты поверхности, но не позволяет обнаружить внутренние трещины или подповерхностные отверстия.
Радиографические испытания и цифровая радиография
Традиционная радиография создает радиографические фильмы, в то время как цифровая радиография производит электронные изображения.
Рентгенографический контроль (RT) хорошо показывает внутреннюю структуру и обеспечивает надёжное исследование детали по всему объёму. К передовым вариантам относится контроль методом компьютерной томографии (CT), который формирует 3D-изображение отливки. Некоторые системы также объединяют рентгенографию с рентгенофлуоресцентным анализом для проверки материала.
Ультразвуковые испытания
Для обнаружения внутренних дефектов в ходе ультразвуковых испытаний (UT) используется высокочастотный ультразвуковой аппарат. Инспектор направляет звук в откидную систему и принимает соответствующие меры. Он хорошо работает на толстых участках и плотных металлах, где рентгеновский доступ может быть ограничен.
Однако этот метод требует наличия подготовленных технических специалистов и надлежащей калибровки испытательного оборудования, и во многих случаях ЮТ плохо обнаруживает поверхностные дефекты, что вновь подчеркивает важность комбинированного подхода.
Размерная и геометрическая проверка
При размерном и геометрическом контроле проверяют, соответствует ли отливка заданным размерам, форме и допускам. Особое внимание уделяется измерению характеристик, влияющих на сопряжение, функциональность и последующие этапы механической обработки.
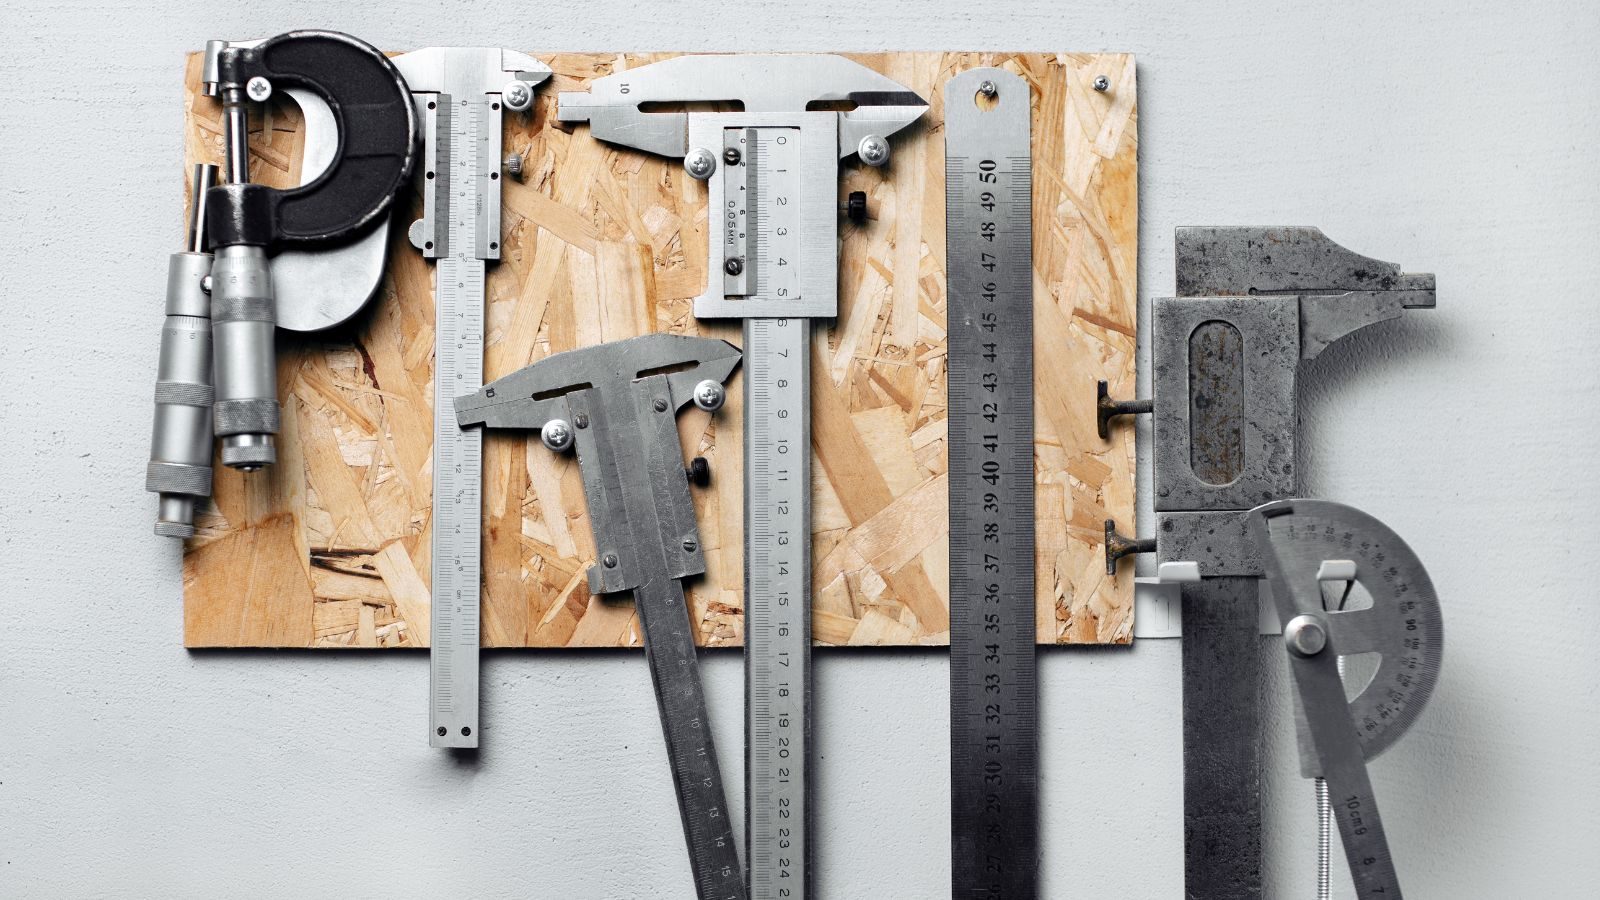
Методы масштабной инспекции
Инспекторы сравнивают результаты с предельными значениями и допусками.
Общая инспекционная аппаратура включает в себя калиперы, микрометры, датчики высоты и дорожные/недвижимые измерительные приборы.
Для сложных отливок инспекторы используют приспособления и поверочные плиты, чтобы контролировать положение детали. Правильная установка важна, поскольку неточное выравнивание может привести к ложным результатам. Чистые поверхности и стабильная температура также повышают надёжность измерений.
Типичные проверки включают:
- Общая длина и ширина
- Диаметр и расположение отверстия
- Толщина и плоскость стенок
- Параллелизм и перпендикулярность
Применение машины для измерения координат (CMM)
Машина для измерения координат, или ШМ, измеряет геометрию в трех измерениях.
Системы ШМ проверяют сложные формы, которые не могут хорошо измерять ручные инструменты, проверяют подлинное положение, профиль, плоскость и другие геометрические допуски.
Многие координатно-измерительные машины (CMM) загружают модели CAD, чтобы сравнить фактические результаты с номинальной геометрией. Затем система выводит отклонения в понятном числовом виде. Это помогает выявлять смещение рисунка, износ пресс-формы и проблемы с припуском на механическую обработку.
Проверка ШМ является наиболее эффективной в контролируемых средах.
Анализ параметров и точность
Анализ размеров проверяет инспекционные данные, с тем чтобы подтвердить, что откидка соответствует конструкционным целям.
Точность зависит от нескольких факторов:
- Калибровка и разрешение инструмента
- Техника и установка оператора
- Состояние поверхности пятна
- Экологический контроль, особенно температура
Инспекторы документируют результаты с использованием отчетов об инспекциях или цифровых систем.
При подходе к предельным значениям допустимых результатов анализ размеров помогает определить, остается ли кастинг пригодным для использования или нуждается в корректировке.
Проверка и испытания материалов
В то время как методы измерения и НДР подтверждают геометрию части (Геометрию) и конструкционную устойчивость, они не проверяют качество самого материала. Для устранения этого пробела инспекторы прибегают к другим методам проверки, в рамках которых анализируются химические и механические свойства металла.
Экзамен химического состава
Анализ химического состава проверяет, соответствует литье спецификациям сплава. Лаборатории измеряют ключевые элементы, такие как углерод, кремний, хром или никель, с использованием таких инструментов, как спектроскопия или рентгеновская флуоресцентная система.
Небольшие изменения в химии могут привести к снижению прочности, снижению сопротивления износу или вызвать трещины. По этой причине инспекторы сравнивают результаты с установленными предельными значениями, а не только с целевыми значениями.
Химический анализ подтверждает соответствие сплава техническим требованиям. Затем отклонения от этих требований можно сопоставить с известными механизмами образования дефектов, выявленными при контроле. Такие испытания не повреждают деталь и помогают поддерживать стабильность процесса.
Испытание на твердость и удар
К числу общих методов относятся испытание на твердость Бринелл и испытание на твердость Роквелла. < < Бринелл > > . < < Бринелл > > хорошо подходит для резьбовых или резиновых литей, в то время как < < Роквелл > > обеспечивает более быструю проверку магазинов.
Показатели твёрдости тесно связаны с составом сплава и термообработкой. Многие испытания на твёрдость почти не повреждают образец, но всё же относятся к испытаниям механических свойств. При испытании на удар образец с надрезом подвергают удару, чтобы измерить энергию, поглощённую при разрушении.
Тестирование воздействия показывает, как ведёт себя кастинг в условиях внезапных нагрузок.
Испытание на рабочую нагрузку и давление
Испытание рабочей нагрузкой предусматривает приложение реальных или смоделированных нагрузок для подтверждения эксплуатационных характеристик. Оно может включать статический вес, циклическое усилие или сочетание напряжений. В контролируемых условиях этот метод проверяет жёсткость, деформацию и точки разрушения.
Испытание под давлением обычно проводится для литьев, перевозящих жидкости или газы, причем эта часть герметизируется и подвергается давлению для обнаружения утечек или разрывов.
Испытания рабочей нагрузки подтверждают окончательное утверждение в отношении важнейших элементов безопасности, что помогает подтвердить, что отливка будет осуществляться в соответствии с фактическими условиями эксплуатации.
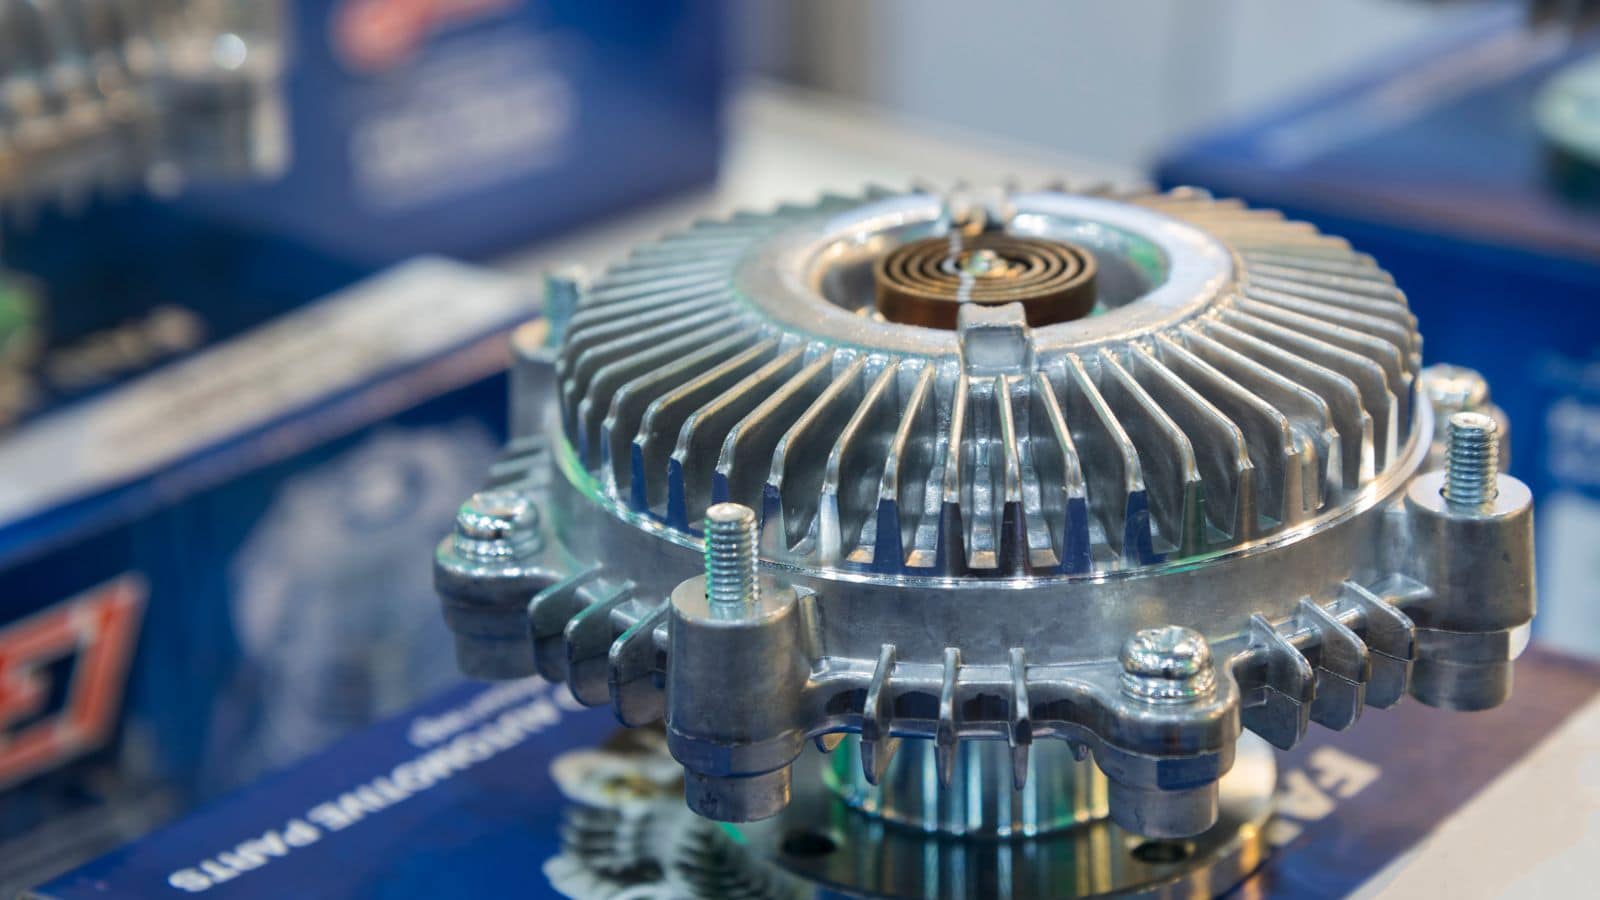
Пример выборочной инспекции смерти
Часто задаваемые вопросы
Как производители решают, какой метод NDT подходит для моих частей?
Выбор метода зависит от материала, критичности детали и вероятных дефектов. Например, для критически важных с точки зрения безопасности компонентов, таких как поворотные кулаки, часто требуется ультразвуковой или рентгеновский контроль, чтобы гарантировать внутреннюю целостность.
Для высокообъемных, неструктурных частей, визуального осмотра и проверки размеров, как правило, достаточно принять решение на основе оценки риска того, где и каким образом эта часть может не сработать.
Каким образом проверка опытного литья отличается от производственной части?
При проверке прототипов основное внимание уделяется подтверждению конструкции и разработке процесса, поэтому такой контроль обычно более интенсивен и часто включает компьютерную томографию (CT) и подробный размерный анализ. При контроле серийного производства на первый план выходят эффективность и скорость: используют, например, проходные/непроходные калибры и планы выборочного контроля, чтобы быстро подтвердить, что уже стабильный процесс по-прежнему обеспечивает выпуск качественных деталей.







