
Дефект литья — это несовершенство или отклонение, возникшее в металле в ходе процесса литья и влияющее на качество и функцию готового изделия. Такие дефекты могут проявляться в виде отверстий, трещин, излишков металла или шероховатых участков; каждый из них может быть вызван проблемами с формой, металлом или условиями в литейном цехе.
Понимая причины этих проблем и способы их обнаружения, производители могут экономить время, сокращать отходы и повышать прочность и внешний вид изделий. Читатели узнают о наиболее распространённых видах дефектов литья, их причинах и простых мерах профилактики.
Обычные типы кастинговых дефектов
Дефекты литья бывают разных видов и возникают из-за различных проблем в процессе литья. Понимание этих дефектов помогает выявить их причины и повысить качество отливок.
Порожние и связанные с газом дефекты
Пористость — это небольшие отверстия или пустоты внутри отливки. Они ослабляют металл и могут привести к отказу изделия. Газовая пористость возникает, когда газы оказываются заперты в расплавленном металле и не успевают выйти до его затвердевания.
Существует несколько форм пористости:
- Газовая пористость: Как правило, в виде круглых отверстий внутри металла.
- Блокс: более крупные газовые карманы вблизи поверхности или внутри.
- Крошечные, часто неглубокие отверстия на поверхности.
Причинами могут быть высокая влажность формы, слишком быстрая заливка или загрязнение металла. Частые источники проблемы — захваченный воздух и такие газы, как водород.
Стринкаж и образование кривизны
По мере того как металлические охлаждения и сжимаются, происходят дефекты кренажа, поскольку металл изменяет размер по мере его затвердевания, если во время охлаждения он не получает достаточного количества подаваемого металла, он образует пустые пространства, известные как кривые упадка.
- Кринкажная полость: большая внутренняя пористость, часто неровная по форме.
- Кринкажная пористость: маленькая, разбросанная пустота.
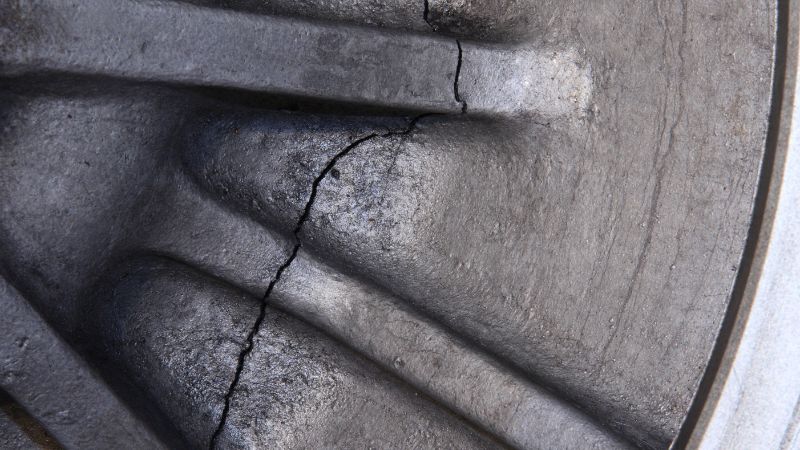
- Горячие надрывы/горячие трещины: трещины, образующиеся, пока металл ещё мягкий, из-за неравномерного охлаждения или проблем с конструкцией формы.
Свободный материал и дефекты поверхности
Эти дефекты возникают из-за проблем с песком или химическими материалами, используемыми для изготовления формы.
- Размывы и промоины: выступающие или желобчатые участки, возникающие, когда быстро движущийся металл размывает часть формы.
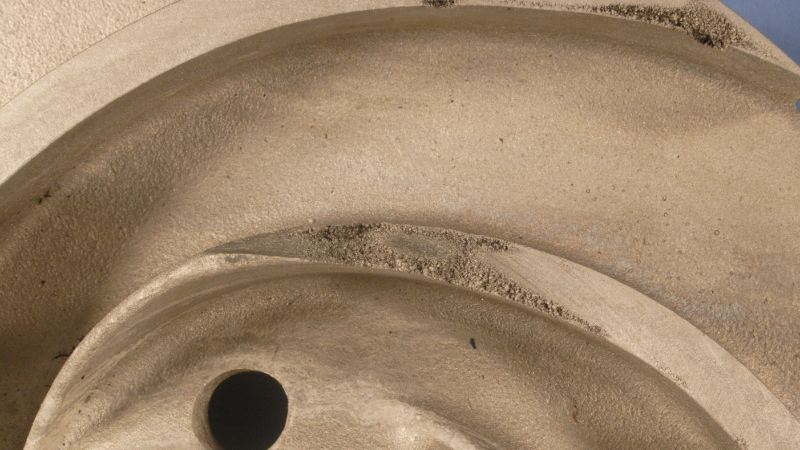
- Металлическая инфильтрация: мольтен-металл попадает в песчаные зерновые пространства, делая неровную поверхность.
- Пригарные капли: выступы или наплывы, вызванные попаданием в форму отслоившихся частиц песка.
- Флэш/финал: тонкие слои лишнего металла на промежутках линий.
- Хвосты, складки и прожилки: волнистые линии, выпуклости или гребни на поверхности, возникающие из-за расширения формы.
- Вздутия: выпуклости на поверхности, возникающие, когда форма деформируется под давлением металла.
- Смещение или несоответствие: нарушение соосности частей формы, приводящее к образованию уступа на отливке.
Холодный затвор и неполная заправка
Холодные спаи и недоливы возникают, когда расплавленный металл не может полностью заполнить полость формы.
- Холодный замок: два потока металла не полностью сливаются, что создает слабую линию или шов.
- Неисправность: металл затвердевает до того, как он достигает всех районов, что приводит к неполной кастингу.
- Неполная отливка: Отсутствуют части или края из-за низкой температуры потока или медленного потока.
- Дефект сплавления: металл не соединяется должным образом с формой, в результате чего образуются слабые зоны.
К числу причин относятся низкая температура металлов, медленное разливка, плохой дизайн глянцев или слишком тонкие участки в литье.
Причины и факторы, оказывающие влияние
Дефекты литья часто возникают из-за способа подготовки формы, заливки металла, конструкции систем и выбора материалов. Каждый из этих факторов напрямую влияет на структуру, поверхность и свойства готовой отливки.
Дизайн и подготовка мягких изделий
Конструкция и подготовка формы определяют, насколько хорошо расплавленный металл заполнит её полость и затвердеет. Неудачная конструкция может привести к неполному заполнению, пористости и даже трещинам.
Геометрия формы, в том числе острые углы и резкие изменения толщины, повышает вероятность возникновения горячих или твёрдых участков. Такие зоны охлаждаются с разной скоростью, что иногда приводит к усадочным раковинам или остаточным напряжениям. Важен и материал формы: форма низкого качества или с неправильной подготовкой может привести к дефектам материала формы или создать изъяны на поверхности отливки.
Качественная чистовая обработка поверхности формы помогает свести к минимуму шероховатость отливок и включения песка. Тщательная очистка и проверка полости формы перед использованием, а также применение высококачественных материалов снижают риск попадания посторонних частиц и смещения стержня.
Металлические параметры
Способ заливки металла, включая температуру и скорость заливки, — критически важный этап. Если температура слишком низкая, металл может плохо течь, что приведёт к недоливам или холодным спаям. Если она слишком высокая, возможно чрезмерное поглощение газа или эрозия формы.
Скорость заливки необходимо тщательно контролировать. Слишком быстрая заливка может вызвать турбулентность, из-за которой захватываются газы и окисляется сплав; это приводит к газовой пористости или включениям. При слишком медленной заливке возрастает риск неравномерного затвердевания металла или неполного заполнения полости формы.
Предварительный нагрев форм до нужной температуры и точный контроль температуры металла уменьшают термические удары и дефекты заливки. Поддержание стабильных условий при заливке помогает получать отливки с меньшим количеством дефектов.
Системы стравливания и вентиляции
Грамотно спроектированная литниковая система направляет поток расплавленного металла в полость формы. Системы с прибылями, литниковыми каналами и впускными литниками, размещёнными в стратегически выбранных точках, способствуют направленной кристаллизации и снижают вероятность усадки и пористости.
Вентиляция также необходима. При недостаточном отводе воздуха газы остаются внутри формы, что приводит к пористости или неполному заполнению. Венты, фильтры и сбалансированная литниковая система помогают обеспечить плавное течение металла и выход газов.
Сплав и металлургические факторы
Химический состав сплава влияет на литейные свойства, прочность и устойчивость к дефектам. Некоторые составы более склонны к металлургическим дефектам, таким как ликвация, горячие надрывы или неоднородная структура зёрен.
Загрязненный или ненадлежащим образом смешанный металл может привнести газ или неметаллические соединения. < < Шлаг > > , < < Оксиды > > и другие примеси могут попадать в литьевую систему, если чистота плавления не регулируется.
Для улучшения структуры сплава и уменьшения нежелательных реакций при литье часто используют модификаторы и рафинирующие добавки. Чтобы ограничить металлургические дефекты и обеспечить равномерное затвердевание без остаточных напряжений, важно контролировать состав сплава, проводить дегазацию и поддерживать чистоту систем обработки металла.
Обнаружение, предупреждение и повышение качества
Точное выявление и предупреждение дефектов литья — ключевое условие производства прочных и надёжных металлических изделий. Правильные методы контроля и системы управления качеством снижают риск таких проблем, как включения шлака и другие несовершенства.
Методы осмотра и обнаружения
Проверка — первый этап выявления дефектов отливок. На литейных предприятиях используют как визуальный осмотр, так и передовые методы неразрушающего контроля (NDT). При визуальной проверке обнаруживают поверхностные трещины, шлак и включения. Она выполняется быстро, но небольшие или скрытые дефекты могут остаться незамеченными.
Неразрушающие методы испытаний, такие, как рентгеновское или ультразвуковое испытание, позволяют инспекторам заглянуть внутрь литья, не повредив его. Эти испытания позволяют выявить такие подповерхностные проблемы, как пористость газа или внутренние вставки, которые не видны снаружи.
Автоматизированные системы контроля, включая камеры и датчики, могут проверять качество прямо во время производства. Такой мониторинг в реальном времени позволяет выявлять продольные трещины, недоливы и другие дефекты до перехода изделия на следующий этап.
Стратегии предупреждения в практике создания фундамента
Профилактика начинается с тщательного планирования и соблюдения правил литейного производства. Использование чистого металла, удаление шлака и правильное проектирование формы снижают риск включений и других распространённых дефектов литья. Снижение турбулентности при заливке помогает предотвратить попадание посторонних веществ в форму.
Важное значение имеет также регулирование температуры. < < Металлоподъемный > > при надлежащей температуре устраняет такие дефекты, как холодные затворы или пропуски. < < Надлежащая обработка расплавленного металла > > и регулярная очистка оборудования не позволяют образовать шлак и попасть в конечный продукт.
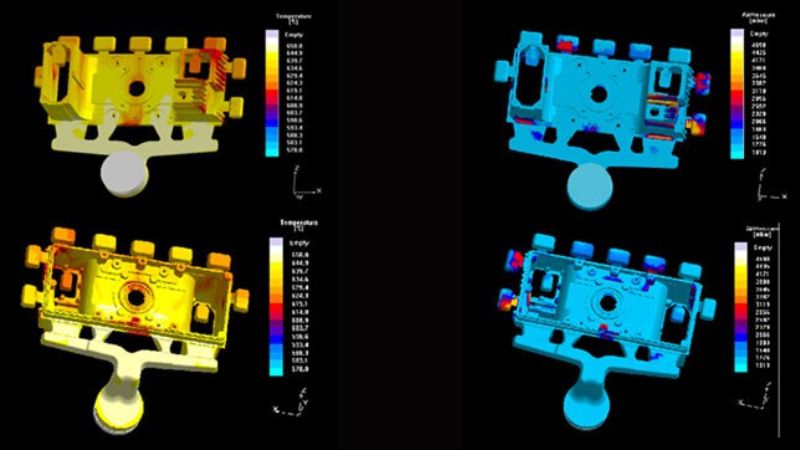
Сотрудничество между проектными командами и работниками литейного цеха часто необходимо. Небольшие изменения геометрии формы и литниковой системы, а также применение фильтров могут значительно сократить количество дефектов. Ведение записей и анализ прошлых ошибок помогают совершенствовать процессы.
Контроль качества и постоянное совершенствование
Группы контроля качества на литейных предприятиях стремятся поддерживать высокие стандарты литья. Они используют данные проверок, чтобы отслеживать долю дефектов и выявлять тенденции. Для контроля отклонений температуры, состава и скорости заливки обычно применяют статистическое управление процессами (SPC).
Постоянное совершенствование предполагает регулярный пересмотр производственных этапов и постепенное внесение небольших изменений. Обратная связь помогает применять уроки, извлечённые из дефектов, чтобы предотвратить повторение тех же проблем в новых партиях. Регулярное обучение позволяет персоналу осваивать новейшие методы выявления и предупреждения дефектов.
[Если вы хотите узнать больше о том, как производители контролируют и оценивают качество забрасываемых частей, вы можете посетить наш блог о методах инспекции «Die Casting Methods»]
Часто задаваемые вопросы
Какие средства наиболее эффективны для устранения недостатков в песчаных литьях?
Несовершенства песчаных литьев, такие, как дыры от дыхательных путей и включение песка, можно уменьшить за счет лучшей подготовки песка.
Использование песка с надлежащей влажностью и прочностью повышает целостность формы. Достаточная вентиляция и правильное уплотнение песка уменьшают образование газов. Очистка форм и песка перед заливкой также помогает предотвратить многие из этих проблем.
Какие пять самых распространенных видов дефектов, обнаруженных в листьевых материалах?
Пять наиболее часто встречающихся дефектов в кастинге — пористость, упадок, промахи, холодные затворы и включение песка.
Поросятость появляется в виде крошечных дыр в литье. Кринкаж образует внутренние проемы или канавы. Промахи и холодные затворы — это проблемы с потоком, которые приводят к неполной начинке или слабому суставу. Песчаные соединения возникают, когда частицы песка застревают в металле.
Какие процедуры рекомендуются для выявления дефектов в кастинге с использованием изображений?
Визуальный осмотр является первым шагом к обнаружению дефектов поверхности.
Для выявления внутренних дефектов широко используют рентгенографию и ультразвуковой контроль. Передовое программное обеспечение, работающее с цифровыми изображениями или системами машинного зрения, автоматически обнаруживает трещины, поры и другие поверхностные дефекты, анализируя изображения на наличие отклонений.







