
Литье в керамические формы — это производственный процесс, в котором из керамических материалов изготавливают детальные и точные формы для формования металлических деталей. Этот процесс выделяется способностью производить детали со сложной геометрией, четко проработанными элементами и гладкой поверхностью.
В отличие от многих других способов литья, при литье в керамические формы используют разовые формы и можно обрабатывать металлы, требующие очень высоких температур. Эта технология ценна как для массового производства, так и для изготовления изделий по индивидуальному заказу, поэтому подходит для самых разных продуктов. Тем, кто интересуется изготовлением повседневных предметов и сложных промышленных компонентов, знакомство с литьём в керамические формы покажет уникальное сочетание искусства и науки в современном производстве.
" Керамический обзор "
При литье в керамические формы из керамики изготавливают детализированные и точные формы для производства металлических деталей. Этот процесс сочетает особенности литья в гипсовые формы и литья по выплавляемым моделям. Его применяют для изделий, которым необходимы мелкие детали и гладкие поверхности.
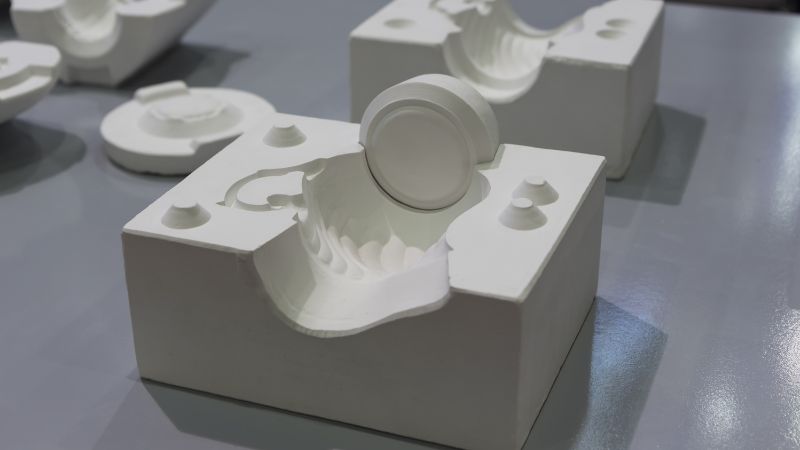
Что такое кастинг керамики
Литьё в керамические формы — это процесс литья металла, при котором форму изготавливают из специального керамического материала. Метод позволяет получать детали сложной формы, изготовление которых было бы затруднительно с использованием традиционных песчаных или гипсовых форм.
Существует два основных вида литья в керамические формы: процесс Шоу и процесс Unicast. В обоих случаях керамическую суспензию заливают вокруг модели, формируя оболочку. После затвердевания формы её обжигают при высокой температуре, чтобы повысить прочность.
Этот тип литья полезен для того, чтобы сделать такие части, как подделка сбрасывания, срезание инструментов, передач, подшипников и импеллеров. Он выбирается, когда гладкая поверхностная финиша и жесткий размерный контроль важны.
Ключевые материалы и компоненты
Керамические формы изготавливают из смеси огнеупорных материалов и связующих. Огнеупорные материалы, например кремнезём или оксид алюминия, делают форму термостойкой и позволяют ей выдерживать контакт с расплавленным металлом. Для повышения прочности и снижения стоимости иногда добавляют наполнители.
Многоразовая модель задаёт форму будущей отливки. Керамическую суспензию, содержащую наполнители и связующее, заливают поверх этой модели. В процессе Шоу в качестве связующего могут использовать гидролизованный этилсиликат и спирт; после заливки смесь образует гель.
После схватывания керамики форму подвергают дополнительному отверждению. Предварительный нагрев помогает контролировать усадку при заливке металла. Керамический материал не вступает в реакцию с большинством металлов, поэтому его можно использовать для сплавов как на основе железа, так и без железа.
Керамический процесс " пластов "
При литье в керамические формы используют разовые керамические формы, чтобы получать металлические детали с мелкими элементами и точными размерами. Процесс включает тщательную подготовку формы, смешивание керамической суспензии, отверждение при высокой температуре и заливку расплавленного металла.
Изготовительные материалы и образцы
Процесс начинается с создания модели, соответствующей точной форме конечной металлической части.
Модели проектируют многоразовыми, чтобы по одной модели можно было изготовить несколько керамических форм. Для получения качественной формы поверхность модели должна быть гладкой и чистой. На модель часто наносят разделительный состав, чтобы её можно было легко извлечь, не повредив новую керамическую оболочку.
Существует несколько способов подготовки моделей, включая процесс Шоу и методы, основанные на литье по выплавляемым моделям. Оба способа позволяют воспроизводить мелкие детали. Модель помещают в опоку, которая поддерживает форму на последующих этапах производственного процесса. Тщательная подготовка на этом этапе помогает избежать дефектов в дальнейшем.
Смещение и размывание керамического сияния
Керамическая навозная навозная жижа представляет собой жидкую смесь, изготовленную путем смешивания мелких керамических порошков (таких, как силика, циркон или алюмина) с связующим материалом и водой.
Модель погружают в керамическую суспензию, покрывают ею или заливают суспензией. Изначально слой очень тонкий. Чтобы увеличить толщину и прочность оболочки, наносят несколько слоёв. После нанесения каждого слоя форму оставляют сушиться, чтобы керамические частицы схватились.
Для получения единообразных результатов необходимо, чтобы коэффициент смешивания и время сушки были одинаковыми.
Стрелять и избивать моллюсков
Когда керамическое покрытие высохнет, его снимают с модели, образуя внутри оболочки пустую полость формы. Затем оболочку помещают в печь для обжига.
Обжиг упрочняет керамику и выжигает оставшиеся связующие вещества или остатки модели. Температура обжига обычно высокая — до примерно 1,000°C. Сначала форму можно нагреть до более низкой температуры, чтобы удалить летучие вещества, а затем обжечь при более высокой температуре для полного упрочнения.
Для предварительного нагрева можно использовать печь или газовую горелку. Правильное отверждение имеет ключевое значение: недожжённая форма может разрушиться во время литья, а чрезмерный обжиг может сделать её слишком хрупкой. После обжига форму контролируемо охлаждают, чтобы избежать трещин.
Влагообразные металлы
Когда керамическая форма отверждена и готова, её часто собирают, если она состоит из нескольких частей, например верхней и нижней полуформ. Следующий этап — заливка расплавленного металла в полость формы.
К наиболее распространённым металлам относятся алюминий, сталь, бронза, медь и специальные сплавы. Перед аккуратной подачей в форму металл нагревают до нужной температуры заливки в тигле или печи.
Линия должна выдерживать как жару, так и вес металла. По мере охлаждения и затвердевания металла она принимает форму детализированной полости. После охлаждения керамическая скорлупа сломается, чтобы обнаружить готовый литье.
Этот этап процесса критически важен, поскольку ошибки в температуре, скорости заливки или выборе момента могут повлиять на качество детали. Правильное обращение с металлом помогает сохранить мелкие элементы и отделку поверхности, заданные исходной моделью, в готовой отливке.
Соображения, касающиеся свойств, приложений и конструкции
Литьё в керамические формы обладает особыми характеристиками, которые влияют на качество и виды получаемых деталей. Этот процесс подходит для заливки при высоких температурах и позволяет создавать компоненты сложной формы.
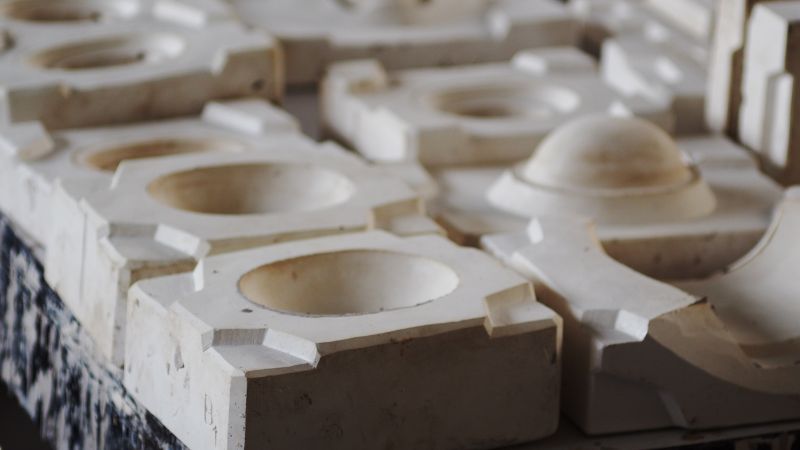
Точность измерения и поверхностная окраска
При литье в керамические формы получают детали с гладкой поверхностью; её шероховатость часто составляет 2.5–3.2 мкм Ra. Высокое качество поверхности снижает необходимость в дополнительной механической обработке и полировке.
Процесс обеспечивает точный контроль размеров, особенно для тонких участков и сложных форм. Керамические формы воспроизводят мелкие детали восковой модели и поэтому подходят для изделий сложной геометрии.
Керамические формы обладают низкой газопроницаемостью. Это ограничивает прохождение газов во время литья, но помогает добиться более высокого качества поверхности. Поскольку формы выдерживают высокие температуры, они подходят для таких сплавов, как нержавеющая сталь и бронза.
Виды " кастовых " компонентов и промышленных видов использования
Керамические литья используются для создания широкого круга деталей, включая кухонные блюда, такие, как кеттлы, промышленные продукты, как импеллеры, снаряды и подшипники, а также сложные режущие инструменты.
К общим видам применения относятся:
- Турбинные лезвия
- Сложные инструменты резки
- Импеллеры
- Точные передачи и подшипники
Такие отрасли, как аэрокосмическая промышленность, автомобильная промышленность и общее производство, часто отбирают керамические личинки для частей, которые требуют жестких допусков и высокого качества поверхности.
Конструкторам следует учитывать геометрию детали: керамические формы позволяют получать острые кромки, сложные отверстия и минимальные углы уклона. Можно стабильно изготавливать участки толщиной до 1.5 мм, что расширяет диапазон возможных конструкций.
Часто задаваемые вопросы
Каковы преимущества и недостатки литья в керамические формы?
Литьё в керамические формы позволяет получать детализированные конструкции, гладкие поверхности и жёсткие допуски. Этот процесс хорошо подходит для деталей с тонкими сечениями и сложной формой. Его часто применяют как для небольших инструментов, так и для крупных промышленных компонентов.
Главные преимущества — возможность повторно использовать модель и высокое качество поверхности отливки. Однако керамические формы нельзя использовать повторно, а при крупных сериях процесс может обходиться дороже. Из-за этих ограничений метод лучше всего подходит для малых и средних партий.
Где можно купить личинки для керамики?
Формы для шликерного литья керамики в основном продаются в художественных магазинах, специализированных магазинах керамики и интернет-магазинах. Некоторые местные магазины товаров для керамики предлагают гипсовые формы для любителей и профессионалов.
Интернет-площадки и специализированные поставщики предлагают множество вариантов разных форм и размеров. Перед покупкой важно проверить отзывы покупателей, стоимость доставки и правила возврата.
На что прежде всего обратить внимание при выборе производителя керамических форм?
При выборе производителя керамических форм ключевыми факторами являются качество продукции, точность и долговечность материала. Производитель должен предоставлять ясную информацию о методах изготовления и контроле качества.
Надежные производители предлагают поддержку клиентов, прозрачные цены и сроки поставки, соответствующие графику проекта. Проверка рекомендаций или отзывов поможет подтвердить надежность производителя и стабильность качества его продукции.







