
Chyba odliatku je nedokonalosť alebo nekonzistentnosť kovu, ktorá vzniká počas odlievania a ovplyvňuje kvalitu a funkciu konečného výrobku. Môže sa prejaviť ako dutiny, praskliny, prebytočný kov alebo drsný povrch. Každú z týchto chýb môžu spôsobiť odlišné problémy s formou, kovom alebo podmienkami v zlievarni.
Ak výrobcovia poznajú príčiny týchto problémov a vedia ich odhaliť, môžu ušetriť čas, znížiť odpad a zlepšiť pevnosť aj vzhľad výrobkov. V článku sa dozviete o najbežnejších typoch chýb odliatkov, ich príčinách a jednoduchých krokoch na ich prevenciu.
Bežné typy chýb odlievania
Chyby odliatkov majú rôzne podoby a vznikajú z rôznych problémov pri odlievaní. Ich pochopenie pomáha určiť príčiny a zlepšiť kvalitu odliatkov.
Porózne a plynárenské chyby
Pórovitosť označuje drobné otvory alebo dutiny v odliatku. Oslabujú kov a môžu viesť k zlyhaniu výrobku. Plynová pórovitosť vzniká, keď sa plyny zachytia v roztavenom kove a pred jeho stuhnutím nemôžu uniknúť.
Existuje niekoľko foriem pórovitosti:
- Plynová pórovitosť: Vo vnútri kovu sa zvyčajne objavujú okrúhle otvory.
- Blowholes: Väčšie plynové vrecká v blízkosti povrchu alebo vo vnútri.
- Pinholes: Malé, často plytké diery na povrchu.
Medzi príčiny patrí vysoká vlhkosť formy, príliš rýchle liatie alebo znečistenie kovu. Častým vinníkom je zachytený vzduch alebo plyny, ako je vodík.
Zmršťovanie a tvorba dutín
Chyby spôsobené zmršťovaním vznikajú, keď kov chladne a zmenšuje svoj objem. Keďže kov pri tuhnutí mení rozmery, nedostatočný prísun kovu počas chladenia vedie k vzniku prázdnych priestorov nazývaných zmršťovacie dutiny.
- Zmršťovacia dutina: Veľké vnútorné prázdne priestory, často nepravidelného tvaru.
- Poróznosť zvratkov: Menšia, rozptýlená prázdnota.
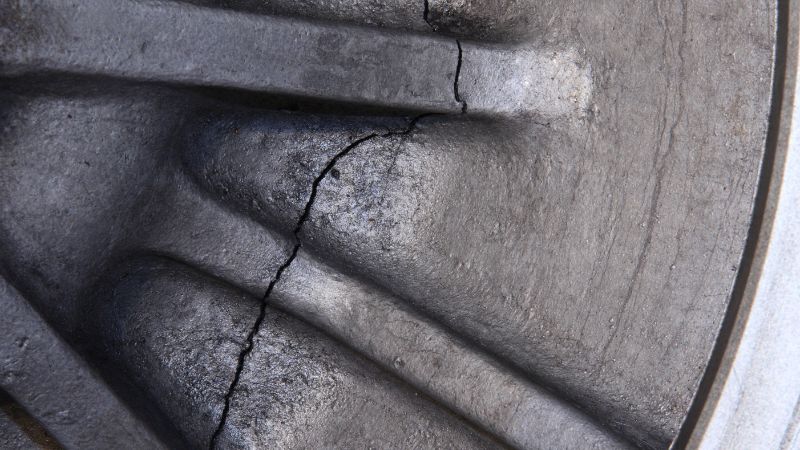
- Horúce trhliny: Praskliny vznikajúce ešte počas mäknutia kovu v dôsledku nerovnomerného chladenia alebo problémov s konštrukciou formy.
Chyby spôsobené materiálom formy a povrchové chyby
Tieto chyby vznikajú v dôsledku problémov s pieskom alebo chemikáliami používanými pri výrobe formy.
- Vymyté a erodované miesta: Vystúpené alebo ryhované oblasti, kde rýchlo prúdiaci kov narúša časť formy.
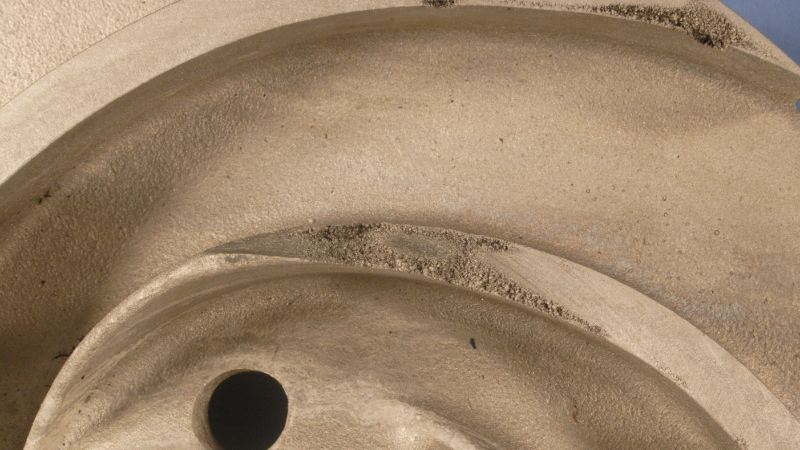
- Kovová penetrácia: Molten metal vstupuje do pieskových zrniek, čím sa vytvára drsný povrch.
- Vypadnutý piesok: Hrčky alebo výstupky spôsobené uvoľneným pieskom, ktorý spadol do formy.
- Flash/fin: Tenké vrstvy extra kovu v deliacich líniách.
- Chvosty, záhyby a žilky: Vlnité čiary, vydutiny alebo vyvýšené línie na povrchu spôsobené rozťažnosťou formy.
- Vydutiny: Vypuklé povrchy vznikajúce, keď forma povolí pod tlakom kovu.
- Posun alebo nesúososť: Nesprávne zarovnanie častí formy, ktoré spôsobuje schody na odliatku.
Chladné zatvorenie a nedokončené plnenie
Studené spoje a neúplné odliatie vznikajú, keď roztavený kov úplne nevyplní dutinu formy.
- Za studena zatvorené: Dva toky kovu sa úplne nezlučujú, čím sa vytvára slabá čiara alebo šev.
- Misrun: Kov stuhne pred dosiahnutím všetkých oblastí, čo vedie k neúplnému odlievaniu.
- Neúplný odliatok: Chýbajúce časti alebo hrany spôsobené nízkou teplotou liatia alebo pomalým tokom.
- Chyba spojenia: Kov sa správne nespojí s formou, a vznikajú tak oslabené oblasti.
Medzi príčiny patrí nízka teplota kovu, pomalé liatie, nevhodná konštrukcia vtokového systému alebo príliš tenké časti odliatku.
Príčiny a vplyv faktorov
Chyby odliatkov často súvisia s prípravou formy, liatím kovu, návrhom systémov a použitými materiálmi. Každý z týchto faktorov priamo ovplyvňuje štruktúru, povrch a vlastnosti konečného odliatku.
Konštrukcia a príprava formy
Konštrukcia a príprava formy určujú, ako dobre roztavený kov vyplní dutinu formy a stuhne. Nevhodná forma môže spôsobiť neúplné plnenie, pórovitosť alebo dokonca praskliny.
Geometria formy vrátane ostrých rohov alebo náhlych zmien hrúbky zvyšuje pravdepodobnosť vzniku horúcich alebo tvrdých miest. Tieto oblasti chladnú rôznou rýchlosťou a niekedy vytvoria zmršťovacie dutiny alebo zvyškové napätie. Dôležitý je aj materiál formy: nekvalitná alebo nesprávne pripravená forma môže spôsobiť chyby materiálu formy alebo nedokonalosti na povrchu odliatku.
Dôsledná úprava povrchu formy pomáha minimalizovať drsný povrch odliatkov a zachytený piesok. Dôkladné čistenie a kontrola dutiny formy pred použitím spolu s kvalitnými materiálmi znižujú riziko zanesených nečistôt alebo posunu jadra.
Pouring Metal Parametrie
Kritickým krokom je liatie kovu vrátane riadenia teploty a rýchlosti. Pri príliš nízkej teplote kov nemusí dobre tiecť, čo spôsobuje neúplné odliatie alebo studené spoje. Príliš vysoká teplota môže viesť k nadmernej absorpcii plynov alebo erózii formy.
Rýchlosť liatia treba dôsledne regulovať. Príliš rýchle liatie môže vytvoriť turbulencie, ktoré zachytia plyny a oxidujú zliatinu, čo vedie k plynovej pórovitosti alebo vmestkom. Pri príliš pomalom liatí hrozí, že kov stuhne nerovnomerne alebo nedosiahne všetky časti dutiny formy.
Predhriatie foriem na vhodnú teplotu a presné monitorovanie teploty kovu znižujú tepelné šoky aj chyby súvisiace s liatím. Konzistentné podmienky počas liatia pomáhajú vyrábať odliatky s menším počtom chýb.
Garážové a vetracie systémy
Správne navrhnutý vtokový systém usmerňuje tok roztaveného kovu do dutiny formy. Systém s nálievkou, vtokovými kanálmi a vtokmi, strategicky umiestnenými na vhodných miestach, podporuje smerové tuhnutie a znižuje riziko zmršťovania a pórovitosti.
Nevyhnutné je aj odvzdušnenie. Nedostatočné odvzdušnenie zachytáva plyny vo forme, čo vedie k pórovitosti alebo neúplnému naplneniu. Odvzdušňovacie kanály, filtre a vyvážený vtokový systém pomáhajú plynulo viesť kov a umožňujú únik plynov.
Zliatiny a Metallurgické faktory
Chemické zloženie zliatiny ovplyvňuje zlievateľnosť, pevnosť a odolnosť proti chybám. Niektoré zloženia sú náchylnejšie na metalurgické chyby, ako sú segregácia, horúce trhliny alebo nerovnomerná štruktúra zŕn.
Kontaminovaný alebo nesprávne zmiešaný kov môže zaviesť plyn alebo nekovové inklúzie. Troska, oxidy a iné nečistoty môžu vstúpiť do odlievania, ak sa nekontroluje čistota tavenia.
Na zlepšenie štruktúry zliatiny a obmedzenie nežiaducich reakcií počas odlievania sa často používajú prísady a rafinačné činidlá. Dôležité je sledovať zloženie zliatiny, vykonať odplynenie a udržiavať čisté manipulačné systémy. Tým sa obmedzia metalurgické chyby a zabezpečí rovnomerné tuhnutie bez zvyškového napätia.
Detekcia, prevencia a zlepšovanie kvality
Presné odhalenie a prevencia chýb odliatkov sú kľúčové pri výrobe pevných a spoľahlivých kovových výrobkov. Správne kontrolné metódy a riadenie kvality znižujú riziko problémov, ako sú vmestky trosky a ďalšie nedokonalosti.
Metódy inšpekcie a detekcie
Kontrola je prvým krokom pri odhaľovaní chýb odliatkov. Zlievarne využívajú vizuálne kontroly aj pokročilé metódy nedeštruktívneho testovania (NDT). Vizuálna kontrola pomáha odhaliť povrchové praskliny, trosku alebo vmestky. Je rýchla, no môže prehliadnuť malé alebo skryté chyby.
Metódy nedeštruktívneho testovania, napríklad röntgenové alebo ultrazvukové skúšanie, umožňujú kontrolovať vnútro odliatku bez jeho poškodenia. Odhaľujú podpovrchové chyby, ako sú plynová pórovitosť alebo vnútorné vmestky, ktoré zvonka nie sú viditeľné. Magnetická prášková skúška pomáha nájsť praskliny alebo švy na povrchu železných kovov.
Automatizované kontrolné systémy vrátane kamier a senzorov môžu počas výroby preverovať kvalitu. Monitorovanie v reálnom čase dokáže zachytiť chyby, ako sú pozdĺžne praskliny alebo neúplné odliatie, ešte pred presunom výrobku do ďalšej fázy.
Stratégie prevencie v zlievarenskej praxi
Prevencia sa začína dôkladným plánovaním a kvalitnými zlievarenskými postupmi. Používanie čistého kovu, odstraňovanie trosky a správna konštrukcia formy znižujú riziko vmestkov a ďalších bežných chýb odliatkov. Obmedzenie turbulencie počas liatia pomáha zabrániť prenikaniu cudzích častíc do formy.
Dôležitá je aj regulácia teploty. Liatie kovu pri správnej teplote predchádza chybám, ako sú studené spoje alebo neúplné odliatie. Správna manipulácia s roztaveným kovom a pravidelné čistenie zariadení zabraňujú tvorbe a zachytávaniu trosky v konečnom výrobku.
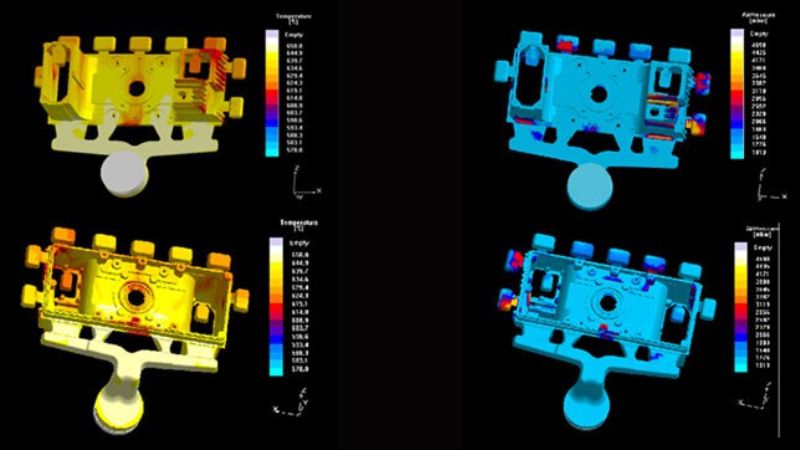
Často je potrebná spolupráca konštrukčných tímov a pracovníkov zlievarne. Aj malé zmeny geometrie formy, vtokového systému alebo použitie filtrov môžu výrazne znížiť počet chýb. Evidencia údajov a poučenie sa z minulých chýb pomáhajú zlepšovať procesy.
Kontrola kvality a neustále zlepšovanie
Tímy kontroly kvality v zlievarňach sa zameriavajú na dodržiavanie vysokých štandardov odlievania. Pomocou údajov z kontrol sledujú mieru chýb a hľadajú trendy. Na monitorovanie zmien teploty, zloženia a rýchlosti liatia sa bežne používa štatistické riadenie procesu (SPC).
Neustále zlepšovanie znamená pravidelne kontrolovať výrobné kroky a postupne vykonávať menšie zmeny. Spätná väzba zabezpečuje, že poznatky získané z chýb pomáhajú predchádzať rovnakým problémom v nových sériách. Pravidelné školenia zabezpečujú, že pracovníci poznajú najnovšie metódy zisťovania a prevencie.
[Ak sa chcete dozvedieť viac o tom, ako výrobcovia kontrolujú a hodnotia kvalitu dielov vyrobených tlakovým liatím, prečítajte si na našom blogu článok o metódach kontroly tlakového liatia.]
Často kladené otázky
Ktoré prostriedky sú najúčinnejšie na riešenie nedokonalostí odlievania piesku?
Pieskové odlievanie nedokonalosti, ako sú fúkacie otvory a pieskové inklúzie, sa môže znížiť prostredníctvom lepšej prípravy piesku.
Použitie piesku so správnou vlhkosťou a pevnosťou zlepšuje integritu formy. Dostatočné odvzdušnenie a správne zhutnenie znižujú tvorbu plynov. Pred liatím pomáha predísť mnohým problémom aj čistenie foriem a piesku.
Aké je päť najrozšírenejších typov chýb nájdených v liatinových materiáloch?
K piatim najčastejším vadám v odliatkoch patrí porosita, zmršťovanie, zlé behy, studené uzávery a pieskové inklúzie.
Pórovitosť sa prejavuje drobnými otvormi v odliatku. Zmršťovanie vytvára vnútorné medzery alebo dutiny. Neúplné odliatie a studené spoje sú chyby toku, ktoré vedú k neúplnému naplneniu alebo slabým spojom. Pieskové vmestky vznikajú, keď sa čiastočky piesku zachytia v kove.
Aké postupy sa odporúčajú na detekciu chýb v odliatkoch pomocou obrázkov?
Vizuálna kontrola je prvým krokom pri hľadaní defektov povrchu.
Pri vnútorných chybách sa široko využívajú metódy, ako je röntgenové zobrazovanie alebo ultrazvukové skúšanie. Pokročilý softvér dokáže pomocou digitálnych snímok alebo strojového videnia automaticky odhaliť praskliny, póry a ďalšie povrchové problémy analýzou nepravidelností na zachytených obrazoch.







