
Wada odlewania jest niedoskonałością lub niespójnością, która tworzy się w metalu podczas procesu odlewania, wpływającą na jakość i funkcję produktu końcowego. Wady te mogą pojawić się jako dziury, pęknięcia, dodatkowe metalowe lub szorstkie plamy – każdy spowodowany przez różne problemy z formą, metal, lub warunki w odlewni.
Wiedząc, co powoduje te problemy i jak ich dostrzec, producenci mogą zaoszczędzić czas, ograniczyć odpady, a także poprawić wytrzymałość i wygląd swoich produktów. Czytelnicy odkryją najpopularniejsze typy wad odlewania, ich przyczyny, i proste kroki, aby im zapobiec.
Powszechne typy zaburzeń odlewu
Wady odlewnicze występują w wielu postaciach, a każda z nich może wynikać z innych problemów w procesie odlewania. Zrozumienie tych wad pomaga znaleźć ich przyczyny i poprawić jakość odlewów.
Porozpuszczalność i zaburzenia związane z gazem
Porosytność odnosi się do małych otworów lub pustki wewnątrz odlewania. Te dziury osłabiają metal i mogą prowadzić do niepowodzenia produktu. Porozpuszczalność gazu występuje, gdy gaz utknie w stopionym metalu i nie może uciec przed utwardzaniem metalu.
Istnieje kilka form porosłości:
- Porost gazu: Ogólnie pojawia się jako okrągłe dziury wewnątrz metalu.
- Dźwignie: większe kieszenie gazu w pobliżu powierzchni lub wewnątrz.
- Otwory: Małe, często płytkie dziury na powierzchni.
Do przyczyn należą zbyt duża wilgotność formy, zbyt szybkie zalewanie lub zanieczyszczenie metalu. Częstym źródłem wad jest uwięzione powietrze albo gazy, takie jak wodór.
Formacja pomostu i kawitacji
Wady pomostowe zdarzają się, gdy metal chłodzi i kontrakty. Ponieważ metal zmienia rozmiar, ponieważ utrwala się, jeśli nie ma dostatecznie dużo metalu paszowego podczas chłodzenia, tworzy puste przestrzenie znane jako kurczące się zasłony.
- Dupa jama: Duże wewnętrzne pustki, często nieregularne w kształcie.
- Zmniejszanie porowatości: Mniejsze, rozproszone pustki.
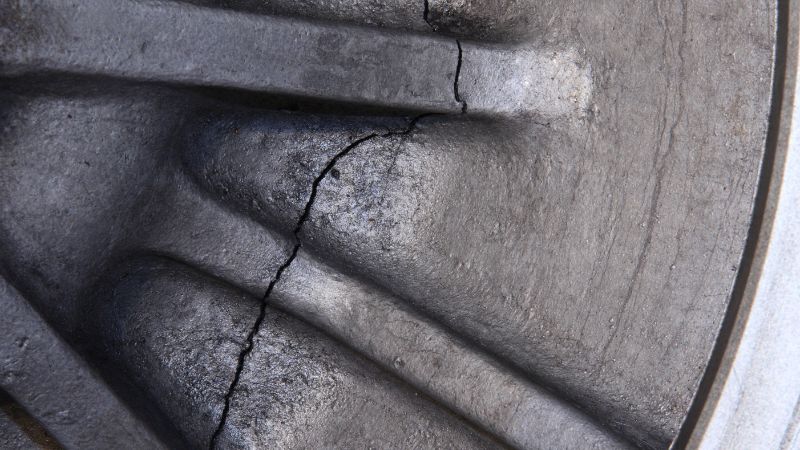
- Pęknięcia na gorąco: pęknięcia powstające, gdy metal jest jeszcze miękki, wskutek nierównomiernego chłodzenia lub problemów z konstrukcją formy.
Materiały łodygowe i zanieczyszczenie powierzchni
Wady te wynikają z problemów z piaskiem lub chemikaliów używanych do produkcji formy.
- Cięcia i mycia: tereny podnoszone lub rowkowane, gdzie szybko poruszające się metale wyrywa część formy.
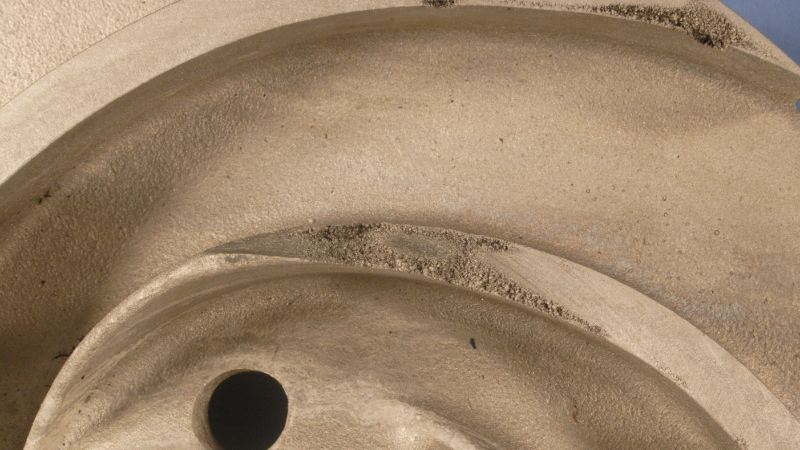
- Przenikanie metalem: Metal molen wchodzi do przestrzeni ziaren piasku, co tworzy szorstką powierzchnię.
- Krople: Lumpy lub grudki spowodowane luźnym piaskiem wpadającym do formy.
- Flash/fin: Cienkie warstwy dodatkowego metalu na liniach rozdzielających.
- Ogony szczura, zaczepy i żyły: linie wędkarskie, łuski, lub grzbiety na powierzchni od rozszerzania pleśń.
- Obrzęki: Powierzchnie bułgujące spowodowane przez pleśń uchodząca pod ciśnieniem metalowym.
- Przesunięcie lub niedopasowanie: Niedopasowanie między częściami formy, prowadzące do kroków w odlewaniu.
Zamknięte i niekompletne wypełnianie zimne
Zimne szczeliny i błędne biegi zdarzają się, gdy roztopiony metal nie wypełnia całkowicie jamy pleśń.
- Zimne zamknięcie: Dwa przepływy metalu nie w pełni się łączą, tworząc słabą linię lub szwy.
- Misrun: Metal utrwala się przed dotarciem do wszystkich obszarów, co prowadzi do niekompletnego odlewania.
- Niekompletne odlewanie: Brakujące części lub krawędzie ze względu na niską temperaturę nalewania lub powolny przepływ.
- Usterka fuzji: Metal nie wiąże się prawidłowo z formą, powodując słabe strefy.
Przyczyny obejmują niską temperaturę metalu, powolne wylewanie, słabe wzornictwo podaży, lub zbyt cienkie sekcje w castingu.
Przyczyny i czynniki wpływające
Wady odlewania często wynikają z tego, jak jest przygotowywany, metal jest nalany, systemy są projektowane, i które materiały są używane. Każdy czynnik bezpośrednio wpływa na strukturę, powierzchnię i właściwości końcowego produktu odlewniczego.
Projektowanie i przygotowanie mold
Konstrukcja i przygotowanie łodygi określa, jak dobrze rozpuszczalny metal wypełnia jamę pleśń i utrwala. Słaba konstrukcja pleśń może powodować problemy, takie jak niekompletne wypełnienie, porowatość, a nawet pęknięcia.
Geometria pleśń, w tym obecność ostrych rogów lub nagłej grubości, zwiększa szanse na gorące plamy lub twarde miejsca. Obszary te schładzają w różnych tempach, czasami powodują kurczliwości lub naprężenie resztki. Materiał płatkowy ma również znaczenie — niską jakość lub niewłaściwie przygotowany pleśń może prowadzić do wad z materii lub wprowadzić wady na powierzchni odlewania.
Dbałość o właściwe wykończenie powierzchni formy pomaga ograniczyć chropowatość odlewów i wtrącenia piasku. Dokładne czyszczenie i kontrola gniazda formy przed użyciem oraz stosowanie materiałów wysokiej jakości zmniejszają ryzyko uwięzienia zanieczyszczeń i przesunięcia rdzenia.
Parametry nalania metalu
Sposób, w jaki metal jest nalany, w tym temperatura i prędkość wlewania, jest krytycznym krokiem. Jeśli temperatura jest zbyt niska, metal może nie płynąć dobrze, powodując błędne biegi lub zimne zamknięcie. Jeśli jest zbyt wysoka, nadmierna wchłanianie gazu lub erozja pleśń może spowodować.
Szybkość nalewania musi być dobrze kontrolowana. Nalewanie zbyt szybko może powodować turbulencje, które chwytają gazy i utlenia stopu, co prowadzi do porowatości gazu lub włączenia. Nalanie zbyt powoli zwiększa ryzyko, że metal utrwali się nieregularnie lub nie dociera do wszystkich obszarów jamy formowej.
Formy do rozgrzewania do odpowiednich temperatur i monitorowania temperatury metalu właśnie zmniejsza zarówno wstrząsy termiczne, jak i wady nalewania metalu. Utrzymanie konsystencji podczas wlewu pomaga w produkcji odlewów o mniejszych wadach.
Systemy gazowania i wentylacji
Prawidłowo zaprojektowany układ wlewowy kieruje strumień stopionego metalu do gniazda formy. Układ zasilający, w którym nadlewy, kanały wlewowe i wlewy umieszczono w odpowiednich miejscach, sprzyja kierunkowemu krzepnięciu i ogranicza ryzyko skurczu oraz porowatości.
Wenting jest również niezbędny. Niewystarczająca wentylacja gazów w formie, prowadząca do porowatości lub niekompletnego napełnienia. Korzystanie z wentylacji, filtrów i wyważonego systemu gazowania pomaga bezpośrednio metalować i pozwala uciec gazom.
Czynniki hutnicze i metaliczne
Skład chemiczny stopu wpływa na kastalność, wytrzymałość i odporność na wady. Niektóre kompozycje są bardziej podatne na wady metalurgiczne, takie jak segregacja, gorąca łza, czy nierówne struktury ziarna.
Zanieczyszczony lub niewłaściwie mieszany metal może wprowadzać gaz lub niemetaliczny włączenie. Ślizg, tlenki i inne zanieczyszczenia mogą wejść do odlewu, jeśli topnienie czystość nie jest kontrolowane.
Adiuty i środki rafinacji są często wykorzystywane do poprawy struktury stopu i zmniejszenia niepożądanych reakcji podczas odlewania. Monitoring składu stopu, odgazowania obróbki, i utrzymanie czystych systemów manipulacji są ważne w celu ograniczenia wad metalurgicznych i zapewnienia jednolitej utwardzania bez formowania naprężeń pozostałości.
Wykrywanie, zapobieganie i poprawa jakości
Dokładne wykrycie i zapobieganie wadom odlewania jest kluczem do produkcji silnych, niezawodnych produktów metalowych. Korzystanie z odpowiednich metod kontroli i kontroli jakości może zmniejszyć ryzyko problemów, takich jak włączenie żużli i innych niedoskonałości.
Metody inspekcji i wykrywania
Inspekcja jest pierwszym krokiem w wykrywaniu wad w odlewach. Założycielnie wykorzystują zarówno techniki wizualne, jak i zaawansowane testy niedestrukcyjne (NDT) do sprawdzenia wad. Kontrola wizualna pomaga znaleźć pęknięcia powierzchni, strug, lub włączenie. Jest to szybkie, ale może przegapić małe lub ukryte wady.
Niedestrukcyjne metody badań, takie jak rentgen lub ultradźwiękowe testy, pozwalają inspektorom spojrzeć wewnątrz odlewu bez jego uszkodzenia. Badania te mogą wykrywać problemy z podłożem, takie jak porowatość gazu lub włączenie wewnętrzne, które nie są widoczne z zewnątrz. Badania cząstek magnetycznych są przydatne do znalezienia pęknięć lub szwów na powierzchni metali żelaznych.
Zautomatyzowane systemy kontroli, w tym kamery i czujniki, mogą sprawdzać jakość podczas produkcji. Ten monitoring w czasie rzeczywistym może złapać wady, takie jak pęknięcia wzdłużne lub błędne uruchomienie przed przesunięciem produktu do następnego etapu.
Strategie profilaktyki w praktykach w zakresie płodu
Zapobieganie zaczyna się od uważnego planowania i dobrych praktyk odlewniczych. Korzystanie z czystego metalu, usuwanie żużla, i prawidłowe projektowanie formy zmniejsza ryzyko włączenia lub innych wspólnych wad odlewu. Obniżenie turbulencji podczas wlewania pomaga w utrzymaniu materii obcej przed wejściem do formy.
Ważna jest również kontrola temperatury. Wylewanie metalu we właściwej temperaturze zatrzymuje wady, takie jak zimne zamknięcia lub pomyłki. Właściwa obsługa roztapianego metalu i regularne czyszczenie sprzętu nie pozwala na formowanie i utkwienie w produkcie końcowym.
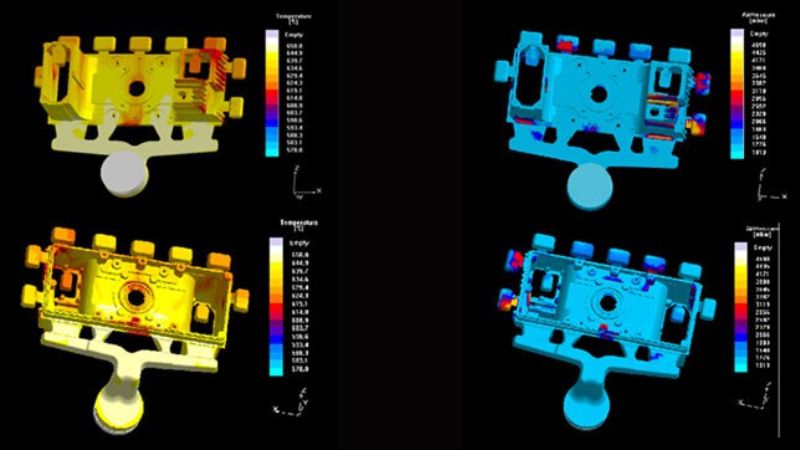
Współpraca między zespołami projektowymi i pracownikami odlewniczymi jest często konieczna. Niewielkie zmiany w geometrii form, układach gazowych lub za pomocą filtrów mogą znacznie zmniejszyć wady. Zachowanie zapisów i uczenia się z przeszłości błędów pomaga poprawić procesy.
Kontrola jakości i ciągła poprawa
Zespoły kontroli jakości w odlewniach koncentrują się na utrzymaniu wysokich standardów odlewu. Używają one danych kontrolnych do śledzenia wad i identyfikacji trendów. Kontrola procesu statystycznego (SPC) jest powszechnie używany do monitorowania zmian temperatury, składu i szybkości wlewania.
Ciągła poprawa oznacza przegląd etapów produkcji i wprowadzanie niewielkich zmian w czasie. Pętle zwrotne zapewniają, że wnioski wyciągnięte z wad są wykorzystywane do zapobiegania tym samym problemom w nowych partiach. Regularne szkolenie zapewnia pracownikom wiedzę na temat najnowszych technik wykrywania i profilaktyki.
[Jeśli chcesz wiedzieć więcej o tym, jak producentzy kontrolują i oceniają jakość odlewów odlewanych, możesz odwiedzić nasz blog na Die Casting metody inspekcji]
Najczęściej zadawane pytania
Jakie środki zaradcze są najskuteczniejsze w rozwiązywaniu niedoskonałości wyrzucanych piaskiem?
Niedoskonałości odlewania piasku, takie jak dziury ciosowe i włączenie piasku, można zmniejszyć poprzez lepsze przygotowanie piasku.
Korzystanie z piasku o odpowiedniej wilgotności i wytrzymałości poprawia integralność form. Odpowiednie wentylowanie i prawidłowe ramowanie zmniejsza tworzenie gazu. Zachowanie form i piasek czyści przed wlewaniem również pomaga zapobiec wielu z tych problemów.
Jakie są najlepsze pięć najbardziej rozpowszechnionych typów wad występujących w materiałach odlewniczych?
Pięć najczęstszych wad w odlewach to porowatość, kurczenie się, pomyłka, zimne zamknięcie i włączenie piasku.
Zapora pojawia się jako drobne dziurki w odlewie. Zmniejszanie tworzy wewnętrzne luki lub jamy. Błędy i zimne zamknięcia to problemy z przepływem, które powodują niekompletne napełnianie lub słabe stawy. Włączenie piasku pojawiają się, gdy cząstki piasku utkną w metalu.
Jakie procedury zaleca się do wykrywania wad w odlewaniach przy użyciu obrazów?
Kontrola wzrokowa jest pierwszym krokiem w poszukiwaniu wad powierzchniowych.
W przypadku wad wewnętrznych powszechnie stosowane są metody, takie jak obrazowanie rentgenowskie lub ultradźwiękowe. Dzięki obrazom cyfrowym lub wizji maszyny, zaawansowane oprogramowanie może wykrywać pęknięcia, pory, lub inne problemy powierzchniowe automatycznie analizując obrazy znalezione dla nieprawidłowości.







