
Грешка при ливењу је неправилност или неуједначеност која настаје у металу током ливења и утиче на квалитет и функцију готовог производа. Може се појавити као рупа, пукотина, вишак метала или храпаво место; сваки такав недостатак може бити последица проблема са калупом, металом или условима у ливници.
Знајући шта узрокује ова питања и како да их уочи, произвођачи могу уштедети време, смањети губитак и побољшати снагу и изглед својих производа. Читаоци ће открити најчешће типове дефекта ливања, њихове узроке и једноставне кораке који ће им помоћи да се спрече.
Уобичајени типови дефекта кастила
Дефекти кастрирања долазе у многим облицима, који су проузроковани различитим питањима у процесу ливања. Разумевање ових мана помаже у проналажењу својих узрока и побољшању квалитета ливања.
Порозитет и гасни дефекти
Порозитет се односи на мале рупе или празнине унутар ливаде. Ове рупе ослабљавају метал и могу довести до неусп› јеха производа. Појављивање гаса се дешава када се гасови заробе у истопљеном металу и не могу побећи пре него што се метал стврдни.
Постоји неколико облика агитације:
- Појављује се као округле рупе унутар метала.
- Бушење: већи гасни џепови близу површине или унутра.
- Мале, често плитке рупе на површини.
Узроци укључују високу количину влаге у калупу, брзо сипање или контаминацију метала.
Смањење и обликовање кавијата
Зато што метал мења величину како се стиша, ако не добије довољно метала током хлађења, формира празан простор познат као смањење шупљина.
- Смањивање шупљине: велике унутрашње празнине, често неправилно у облику.
- Смањивање пристојности: мање, разбацане празнине.
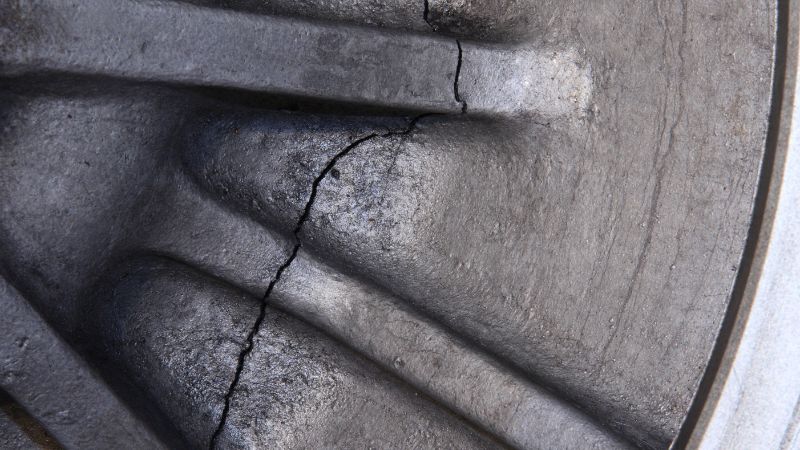
- Вруће сузе / вруће пукотине: пукотине које се дешавају док је метал још увек мека због неравномерног хлађења или проблема са дизајном мувла.
Материјални и површни дефекти
Ови дефекти потичу од проблема са песком или хемикалијама који се користе за прављење калуп.
- Резове и перања: подигнуте или изгребане области где брзо креће метал еродира део калупа.
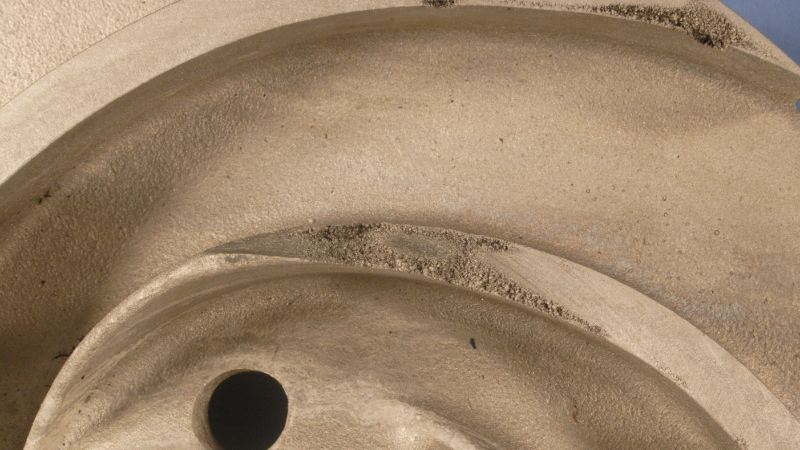
- Метална пенетрација: молтен метал улази у просторе пешчаног зрна, правећи грубу површину.
- Дропс: лумпс или бумпс изазван лабав песак пада у калуп.
- Флеш/фин: танки слојеви екстра метала на линијама раздвајања.
- Штакорски репови, копчи и вене: влажне линије, избубе, или гребена на површини од експанзије калупа.
- Бушење површина изазвано калуп давање пут под металним притиском.
- Пом› ијени или неслагање: неисправно поравнање између д› ијелова калупа, што доводи до корака у литању.
Хладно затварање и непотпуно попуњавање
Хладни затварачи и неисправни покрети се дешавају када истопљени метал не испуни у потпуности шупљину.
- Хладно затворено: два протока метала се у потпуности не стапају, стварајући слабу линију или шив.
- Метал се стиче пре него што стигне до свих области, што резултира непотпуним ливањем.
- Недовршено ливање: недостају делови или ивице због ниске температуре сипања или спорог протока.
- Фузијски дефект: метал се не повезује правилно са калупом, изазивајући слабе зоне.
Узроци укључују ниску температуру метала, споро сипање, лош гетинг дизајн, или сувише танке секције у ливаду.
узроци и утиче на факторе
Грешке при ливењу често зависе од припреме калупа, начина уливања метала, дизајна система и коришћених материјала. Сваки од ових фактора директно утиче на структуру, површину и својства готовог одливка.
дизајн и припрема за м› јешање
Дизајн и припрема калупа одређују колико добро растопљени метал испуњава шупљину и скрућује се. Лош дизајн калупа може изазвати непотпуно пуњење, порозност или чак пукотине.
Геометрија калупа, укључујући оштре углове или нагле промене дебљине, повећава могућност настанка жаришта или тврдих места. Ова подручја хладе се различитом брзином, што понекад изазива шупљине услед скупљања или заостала напрезања. Важан је и материјал калупа: неквалитетан или неправилно припремљен калуп може изазвати недостатке у материјалу калупа или оштећења површине одливка.
Пажња на исправну површину мувла помаже да се минимизирају грубе површине и укључивање песка, док чишћење и инспекција шупљине мувла пре коришћења, уз коришћење квалитетних материјала, смањује ризик од уграђеног остатка или премештања језгра.
Сипам металне параметре
Начин на који се метал сипа, укључујући сипајућу температуру и брзину, је критичан корак. Ако је температура прениска, метал можда неће добро протећи, што изазива погрешне или хладне затвараче. Ако је превисока, може доћи до прекомерне апсорпције гаса или ерозије муљаже.
Брзина уливања мора се пажљиво контролисати. Пребрзо уливање може изазвати турбуленцију која заробљава гасове и оксидује легуру, што доводи до гасне порозности или укључака. Преспоро уливање повећава ризик да се метал неуједначено скрутне или не стигне до свих делова шупљине калупа.
Предгревање калупа на одговарајућу температуру и прецизно праћење температуре метала смањују и термичке шокове и недостатке при уливању. Одржавање уједначених услова током уливања помаже у производњи одливака са мање грешака.
Гаттинг и вентинг системи
Добро пројектован уливни систем усмерава ток растопљеног метала у шупљину калупа. Системи са хранилицима, разводним каналима и уливним отворима на стратешким местима подстичу усмерено скрућивање и смањују могућност скупљања и порозности.
Вентилација је такође неопходна. Недовољне замке гасова унутар калуп, који доводе до осветљености или непотпуне пуњења. Коришћење отвора, филтера и избалансираног гајтинг система помаже да се метал глатко изравна и да гасови избегну.
Додатни и психички фактори
Хемијски састав легуре утиче на ливљивост, чврстоћу и отпорност на недостатке. Неки састави подложнији су металуршким грешкама, као што су сегрегација, вруће пукотине или неуједначена структура зрна.
Контаминирани или неправилно мешани метал може увести гас или неметално укључивање. Слаг, оксиди и друге нечистоће могу ући у ливаду ако се не контролише топити чистоћу.
Додатци и прерађивачки агенти често се користе за побољшање структуре легура и смањење нежељених реакција током ливања. Мониторинг састава легура, дегазинг третмана и одржавање система за чисту руковање су важни за ограничавање металуршких дефекта и осигурање уједињене тврђавања без формирања преосталог стреса.
Откривање, превенција и побољшање квалитета
Прецизно откривање и спречавање грешака при ливењу кључно је за производњу чврстих и поузданих металних производа. Одговарајуће методе контроле и провере квалитета смањују ризик од проблема попут укључака шљаке и других неправилности.
Начини инспекције и откривања
Инспекција је први корак у уочавању недостатака у одливању. Оснивачи користе и технике визуелног и напредног недеструктивног тестирања (НДТ) за пров› јеру мана. Визуална инспекција помаже да се нађу површинске пукотине, слагалице или укључења. То је брзо, али можда пропуштају мале или скривене грешке.
Неуништивачке методе тестирања, као што су рендгенски или ултразвучни тестови, омогућавају инспекторима да гледају унутар ливада без оштећења. Ови тестови могу да открију проблеме подповршне површине, као што су подвидљивост гаса или унутрашње укључивање који нису видљиви споља.
Аутоматски контролни системи, укључујући камере и сензоре, могу да пров› јере квалитет током производње. Ово праћење у реалном времену може да ухвати недостатке, као што су дужне пукотине или погрешне пре него што се производ пресели у следећу фазу.
Спречавање стратегија за праксу слања
Превенција почиње пажљивим планирањем и добрим ливарским праксама. Коришћењем чистог метала, уклањањем слагалице и правилног дизајна муљажем, смањење ризика од укључења или других уобичајених дефекта ливања. Смањивање турбуленције током изливања помаже да страна материја не уђе у калуп.
Управљање температуром је такође важно. Сипање метала на правој температури престаје препреке као што су хладни затварачи или неисправни покрети. Исправно руковање истопљеним металом и редовно чишћење опреме спречава слаг да се формира и буде заробљен у коначном производу.
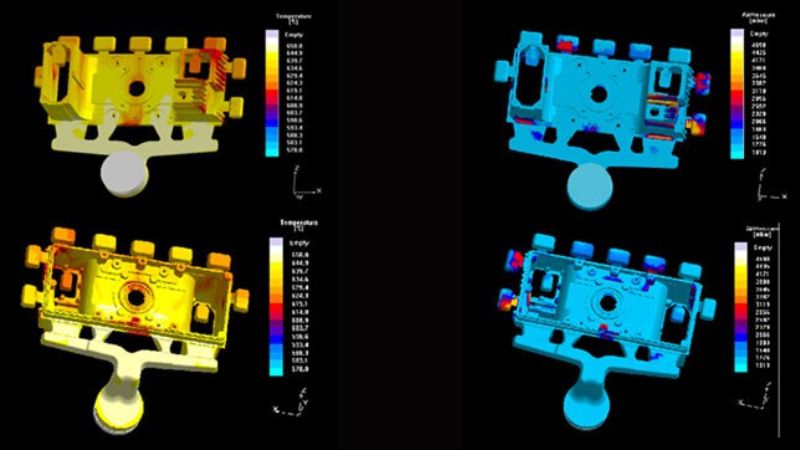
Често је потребна сарадња између дизајнерског тима и ливарских радника. Мање измене геометрије муљажа, гатинг система, или коришћење филтера могу значајно да смањују дефекте. Вођење евиденције и учење из претходних грешака помаже у побољшању процеса.
Контрола квалитета и континуирано побољшање
Тимови за контролу квалитета у лењивцима фокусирају се на одржавање високих стандарда ливања. Користили су податке о инспекцији да прате стопе дефекта и идентификују трендове. Статистичка контрола процеса се обично користи за праћење варијација температуре, композиције и брзине сипања.
Стално унапређење значи преглед производних корака и прављење малих промена током времена. Повратне петље осигуравају коришћење лекција научих из дефекта за спречавање истих проблема у новим серијама. Редовна обука обезбеђује да особље зна најновије технике откривања и спречавања.
[Ако желите да знате више о томе како произвођачи контролишу и процењују квалитет умиру од бачених делова, можете посетити наш блог на Дие Кастинг Инспекција Методс]
Често постављана питања
Који лекови су најефикаснији за решавање несавршености песка?
Песак баца несавршености, као што су ударне рупе и укључивање песка, могу се смањити кроз бољу припрему песка.
Песак са одговарајућим садржајем влаге и чврстоћом побољшава целовитост калупа. Довољно одзрачивање и правилно збијање песка смањују стварање гасова. Чишћење калупа и песка пре уливања такође помаже у спречавању многих проблема.
Који су првих пет најпревасходнијих типова дефекта нађених у ливадним материјалима?
Пет најчешћих недостатака у одливању су подморница, смањење, погрешна руна, хладна затварања и укључивање песка.
Порозите се појављују као сићушне рупе у ливади. Смањивање формира унутрашње јазове или шупљине. Грешке и хладни затвори су проблеми са протоком који резултирају непотпуним пуњењем или слабим зглобовима.
Које се поступке препоручују за откривање недостатака у одлицима користећи слике?
Визуална инспекција је први корак у проналажењу површинских недостатака.
За унутрашње мане, методе као што су рендгенско или ултразвучно тестирање широко се користе. Са дигиталним сликама или машинским видом, напредни софтвер може да открије пукотине, поре или друге површинске проблеме аутоматски анализирањем заробљених слика за нерегуларности.







