
Појам високог притиска умри од кастинга
Високи притисак уливање (ХПДЦ) је процес ливања метала који се користи за масовну производњу комплекса, високо-интегритетних и скоро-мрежних металних делова. Процес укључује убризгавање истопљеног метала у предпројектован калуп под високим притиском, обично између 1000 до 25000 ПСИ (плине по квадратном инчу). Високи притисак се одржава све док се истопљени метал не стврдне и уклони из калуп.
Овај процес се извршава користећи или врућу комору или хладну комору за ливање. Врућа комора се користи за материјале ниске тачке топљења, као што је цинк, док се машина за хладну комору користи за материјале за високо топљење, попут алуминијума и магнезија. ХПДЦ се широко користи у индустрији као што су аутомобили, аеропростор и медицински производња висококвалитетних делова са уским толеранцијама и сложеним облицима.
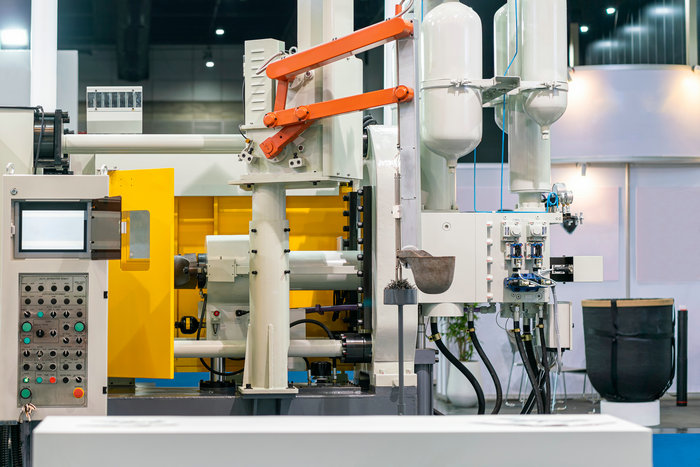
Вaжнoст вaжнoг притискa Умрeти кaстингoвoм пoчeтку у рaзним индустриjaмa
Високи притисак на утапање (ХПДЦ) је важан концепт у различитим индустријама због бројних предности.
Потрошачка електроника, као што су паметни телефони, лаптопи и таблете, захтевају мале, лаке делове који се лако могу произвести кроз ХПДЦ процес. Овај процес омогућава производњу сложених дизајна и прецизних компонента са високом прецизношћу.
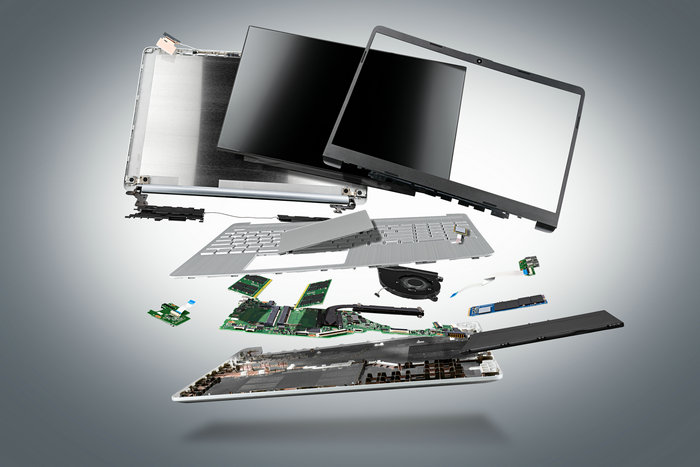
Медицинска опрема: медицинска индустрија такође користи HPDC за производњу лаганих и прецизних компоненти за медицинске уређаје и опрему. Поступак обезбеђује висококвалитетне компоненте са одличном завршном обрадом површине, што га чини погодним за строге захтеве ове индустрије.
Одбрамбена индустрија: ХПДЦ је предност у одбрамбеној индустрији омогућавајући производњу комплексних, високо-јаких компонента са одличним димензионалном тачношћу, који су кључни за војна возила, авионе и оружане системе. То омогућава настављање иновација и развој да задовољавају напредне технологије захтева војне опреме.
Следећи кратак преглед сагласних материјала помоћи ће вам да одредите да ли је ХПДЦ одговарајући производни процес или да ли треба користити алтернативну методу.
Алуминијум: ово је широко коришћен материјал у високом притиску умиру од ливада због његових карактеристичних својства као што су лака, димензионална стабилност, електрична преводљивост, отпор корозије и топлотни отпор.
Материјал има добар проток када се топи под високим притиском, али захтева хладни систем за производњу висококвалитетних ливада. Уобичајене алуминијумске легуре које се користе у процесу су 380, 390, 412, 443 и 518.
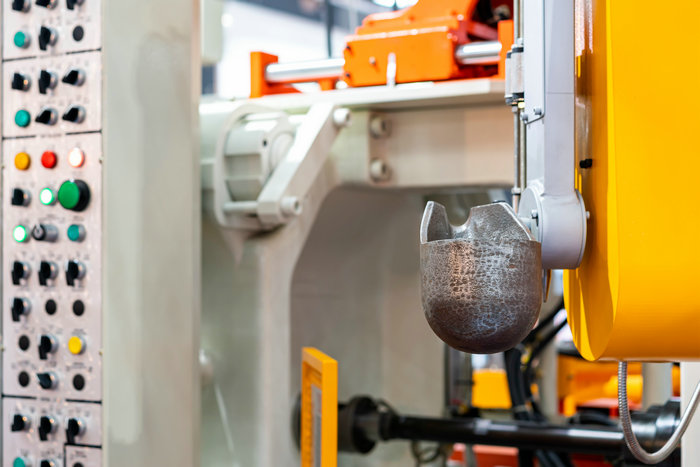
Магнезиј: ово је још један лак материјал који се често користи у процесу ХПДЦ-а. Има високу сплетљивост и погодан је за врућу комору, због доње тачке топљења. Уобичајене магнезијске легуре које се користе у том процесу укључују АЗ91Д, АМ60, АС41Б и АЕ42.
Цинк: ово је најпогоднији материјал за произвођаче три заједничка ХПДЦ материјала. Погодан је и за вруће и хладне коморе. Уобичајене сплаве високог притиска цинк умирања обухватају Замак, 2, 3 и 5.
Шта је алуминијум, висок притисак, умри кастинг
Алуминијум високог притиска умирућа (ХПДЦ) је процес ливања метала који укључује убризгавање истопљеног алуминијума под високим притиском у предпројектован калуп да би се створили висококвалитетни метални делови. Алуминијум се притиска на нивоима од 1.000 до 25,000 ПСИ да би се попунила шупљина калупа и копира облик жељеног дела. Спроводи се користећи или машину за ливање топлог или хладног комора, у зависности од тачке топљења алуминијума.
Када да изаберем процес ХПДЦ‐ а?
Постоје две врсте опреме које се користе за ливање високог притиска: хладна комора и врућа комора за ливање. За висок притисак алуминијума, неопходно је да се користе хладне коморе.
Високи притисак Дие Цастинг (ХПДЦ) је брза и трошковито ефикасна производња техника погодна за ливање нежељених метала. Идеална је за високе производње захтева и може да произведе танке зидове са бољим квалитетом површине. Међутим, постоји ризик од одливања унутар ливаде, што може да угрози структурни интегритет и учини га неприкладним за топлотну обраду.
Компоненти високог притиска Умрете машина за кастинг
Ако произвођач намерава да набави ХПДЦ машину, ево неких компонента машине и њихових функција.
Умри у лицу
Ово је главна компонента машине, обично израђена од челика. Пројектована је према жељеном производу и обликује растопљени метал у тражени облик. Кокила за ливење под притиском састоји се од две половине, покретне и непокретне, које се стежу силом када оператер убризга растопљени метал.
пинови избацивача
Ове компоненте помажу при избацивању одливка након очвршћавања. Углавном се налазе на покретној половини кокиле и олакшавају вађење одливених делова из калупа.
Пистон
Производи притисак који убризгава истопљени метал из ударне коморе у калуп, у зависности од типа машине, може бити аутоматски.
грејачке компоненте
Они се састоје од елемента грејања, термоклопа и коморе за дување (локација истопљеног метала). Функционишу за грејање метала док се складиште и одржавање температуре истопљеног метала.
Ово служи као пролаз за истопљени метал у калуп.
Високи притисак Умири од кастрирања корака
С‹ љедеће информације пружају свеобухватно разумевање како функционишу процеси одливања високог притиска:
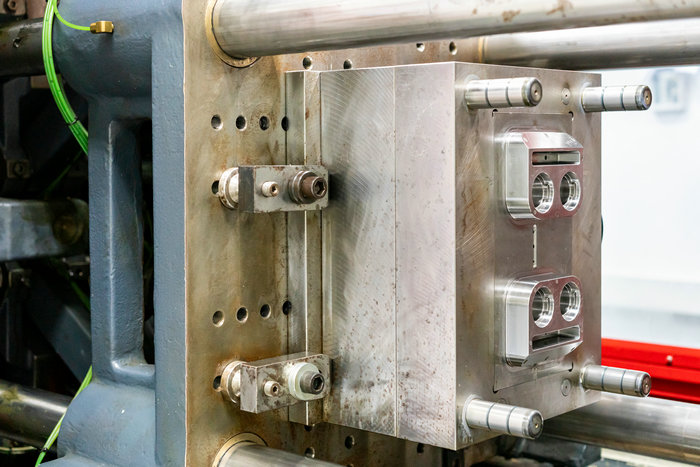
Први корак је припрема калупа: укључује чишћење мувла и подмазвање њених унутрашњих зидова за лакше избацивање и регулацију температуре.
Други корак је убризгавање: може се урадити или помоћу топлог комора или система за убризгавање хладне коморе, у зависности од типа коришћеног материјала. Систем вруће коmore је погодан за метале ниске тачке топљења као што су цинк и магнезиј, док се хладна комора користи за метале високе тачке топљења као што су алуминиум и месинг.
Трећи корак је уклањање дела: укључује коришћење шипке за избацивање шупљине калупове и избацивање чврстих одлитака.
Последњи корак је сечење: укључује уклањање додатних материјала нађених на ливади и калуп користећи различите методе, као што су трим умирање или пила.
Предности и ограничења високог притиска умру кастинг
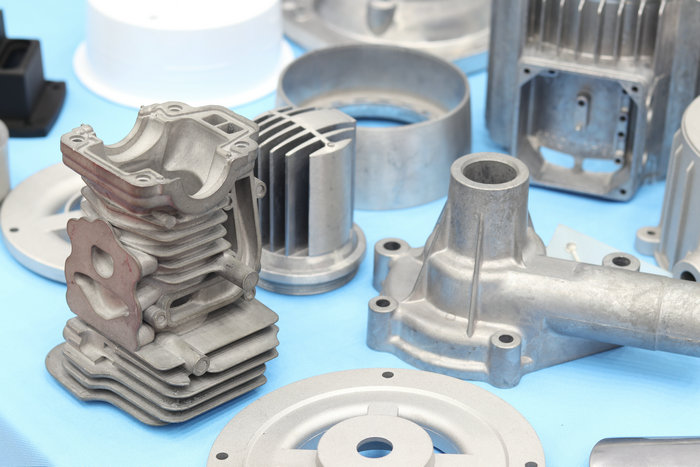
предности
Виши продукциони проток
Фаза убризгавања у ХПДЦ-у је виталан корак и завршена је брзо, што резултира високим количинама производње. То чини процес корисним за брзо прототиповање, посебно за производњу високих волана, и брже у поређењу са другим методама ливања као што је ЛПДЦ.
Високи притисак на квалитет умрлих кастинга
Дијелови који се производе користе ХПДЦ имају високу димензионалност, одличну уједначеност и добро завршетак површине. Такође задржавају механичка својства родитељског материјала и обично захтевају минимално машинирање.
Производи танких зидова
ХПДЦ може да постигне тану дебљину зида мању од 0,40мм, а процес омогућава додавање уноса или супротних делова. Ова могућност умањује број неопходних компонента током скупа.
Достигнућа комплексног дизајна
ХПДЦ је погодан за стварање производа са сложеним обликом умирања због флексибилности у дизајну умирућег калупа. Ова флексибилност олакшава састављање производње делова.
Трајни умири
Калапи који се користе у ХПДЦ‐ у веома су издржљиви, што омогућава њихову употребу у вишепродукционим циклусима. Овим се смањује трошкови одбијања по јединици.
Ограничења
Присуство ваздуха
Ово је уобичајен проблем у ХПДЦ-у, који доводи до ваздушних џепова у коначном производу. То чини ХПДЦ-ом неприкладним за производе који захтевају држљивост, јер замка ваздуха може изазвати повлачење и површне блистере при лечењу топлоте. У таквим случајевима, ниски притисак уливање може бити боља алтернатива.
Почетни трошкови покретања
Трошкови покретања личне ХПДЦ машине могу бити значајни, што је разлог зашто многи појединци и предузећа одлучују да избаце своје потребе за ливањем умируће за давање услуга.
Минимизовање дефекта смрти у ХПДЦ
Испод су неки од најпревасходнијих типова дефекта и како да их минимизирамо:
Порозитет
Ово је уобичајено питање на које се налази током процеса ХПДЦ-а. Иако је изазовно у потпуности елиминисати подршку, можете га минимизирати уграђивањем вакуумске технологије у опрему.
Флеш
Фласх је још једна уобичајена појава високог притиска алуминијума, што је вишак материјала који цури дуж линија за раздвајање. То је обично изазван када притисак убризгавања превазилази стиснуту силу. Један начин да се спрече флеш дефекти је да се користи опрема за ливање умирућа са довољно тонаже.
Вруће кидање
Ово може да резултира неуниформним хлађењем и може да изазове покидање врућих тачака ваших делова. Неуниформно хлађење често се појављује због варијације дебљине зида у лијању, али се може решити побољшањем дизајна.
Неиспуњени делови
Неиспуњени делови у умрлој шупљини могу се догодити због разних фактора. Овај проблем може се спречити праћењем јачине, брзине и сипања температуре.
Прим› јена високог притиска кастинг процеса
Медицинска индустрија: у медицини се HPDC често користи за производњу великих серија опреме за снимање, инфузионих пумпи и других медицинских делова. Висока продуктивност поступка, компатибилност са различитим материјалима и могућност израде сложених дизајна чине га популарним избором у овој индустрији.
Аутомобилска индустрија: ослања се на HPDC за производњу кључних делова возила, као што су блокови мотора, носачи мотора, кућишта мењача и други структурни делови. Компатибилност поступка са материјалима као што су алуминијум и магнезијум, могућност постизања високе тачности и израде сложених дизајна чине га пожељним избором у овом сектору.
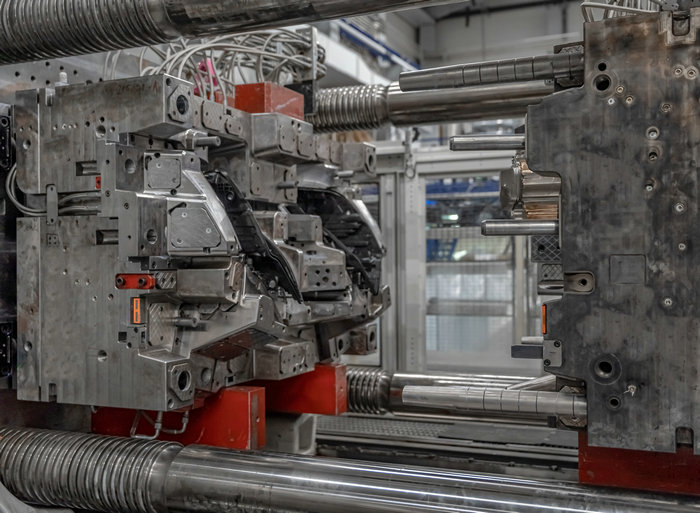
Ваздухопловна индустрија: користи HPDC и за производњу делова мотора од материјала као што су цинк, магнезијум и алуминијум. Ови метали имају јединствена својства погодна за ливење под високим притиском, а могућност израде сложених дизајна чини овај поступак идеалним за ваздухопловну индустрију.
Упоредба између ХПДЦ‐ а и ЛПДЦ‐ а
А. Високи притисак алуминијум умре лијевање
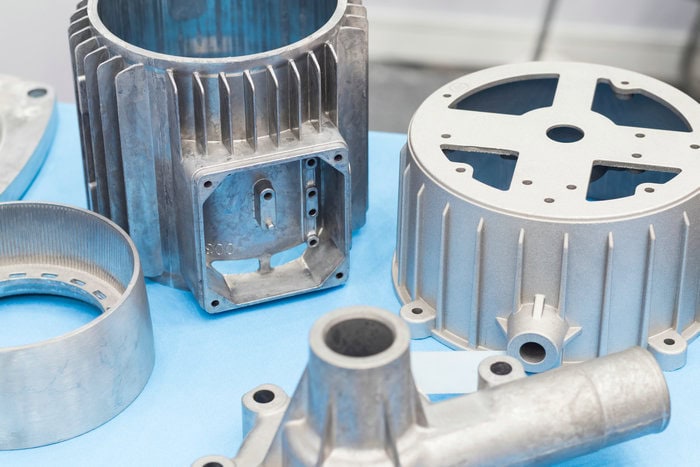
Високи притисак алуминијума уливање (ХПДЦ) је широко коришћен производни процес широм света, са око 70% литања произвођача који користе овај процес. Кораци који су укључени у процес литања алуминијума су следећи:
Прво, алуминијумске легуре топе се у засебној пећи. Следеће, истопљени алуминијум се пребацује у рукав опреме за ливање умирућих руку, ручно или ручно. Затим, истопљени метал гурне у калуп клизањем под високим притиском. Ливљење се препушта да се охлади и учврсти у смртном периоду пре него што се раздвоје половине, а завршено ливање се извуче.
Б. Ниски притисак умиру од ливада
Алуминијумске машине за ниски притисак имају другачију структуру у поређењу са високом опремом за ливање алуминијума, а процес ниског притиска је описан испод:
Прво, алуминијумска легура се истопи у пећи која је запечаћена. Умируће половине су на врху пећи и повезане помоћу цеви за подизање. Онда се ниски притисак ваздуха примењује из пећи, што доводи до издизања истопљеног алуминијума кроз цев и испуњавања шупљине. Притисак ваздуха се одржава док се не зачврсти.
Ц. Када изабрати ХПДЦ или ЛПДЦ процес
Одабир између високог притиска одливања (ХПДЦ) и ниског притиска одливања (ЛПДЦ) зависи од различитих фактора као што су сложеност дизајна дела, жељени обем производње, неопходна материјална својства и трошкови.
ХПДЦ је пожељнији за комплексне делове са танким зидовима и замршеним детаљима, јер омогућава сложену флексибилност дизајна калупа. Идеално је и за производњу високих количина јер је то брз процес са високим производњама. ХПДЦ производи делове са високодимензионалном тачношћу, добром површином и одличном уједначеношћу. Међутим, ХПДЦ не може бити погодан за делове који не могу имати ваздушне џепове или дефекте.
С друге стране, ЛПДЦ је погодан за производњу делова са дебљим зидовима и мање сложеношћу. Идеална је за делове са високим механичким особинама и за оне који захтевају топлотну обраду, као што су компоненте мотора. ЛПДЦ такође може произвести делове са мањим дефектима и мањим привлачностима. Међутим, ЛПДЦ можда није толико брз као ХПДЦ и можда није погодан за производњу високих волонта.
Често постављана питања (FAQ)
Зашто користити ЦНЦ мацхининг за умирање лијевање калуп?
ЦНЦ механизам је широко пожељни производни процес за ливање умирућих калупа због своје прецизности, прецизности и могућности да се постигне висока толеранција. Пошто су калупи за ливање умирућих захтевају високе нивое детаља, ЦНЦ машење је пожељни процес производње.
Да ли је то за пластику?
Важно је напоменути да се за пластику не користи ливање високог притиска. Ињекција је пожељни процес за пластичне полимере, док се за метале користи ливање.
Како разликујете високог притиска и гравитације?
Главна разлика између високог притиска и гравитационог лијања лежи у методу који се користи за попуњавање калупа истопљеним металом. Високи притисак укључује убризгавање метала под високим притиском, док се гравитација лијева ослања на силу гравитације да би се калуп напунио истопљеним металом.







