
Понятие за висок натиск Умри от кастинг
Леенето под високо налягане (HPDC) е процес за леене на метали, използван за масово производство на сложни метални детайли с висока цялостност и форма, близка до окончателната. Разтопеният метал се впръсква под високо налягане в предварително проектирана форма, обикновено между 1000 и 25000 PSI (паунда на квадратен инч). Налягането се поддържа до втвърдяването на разтопения метал, след което той се изважда от формата.
Този процес се извършва с помощта на гореща камера или студена камера за изливане машина. Горещата камера се използва за материали с ниска точка на топене, като цинк, докато студената камера се използва за материали с висока топлинна точка, като алуминий и магнезий. HPDC се използва широко в индустрии като автомобил, аеропространство и медицинска способност за производство на висококачествени части с тесни толерантни и сложни форми.
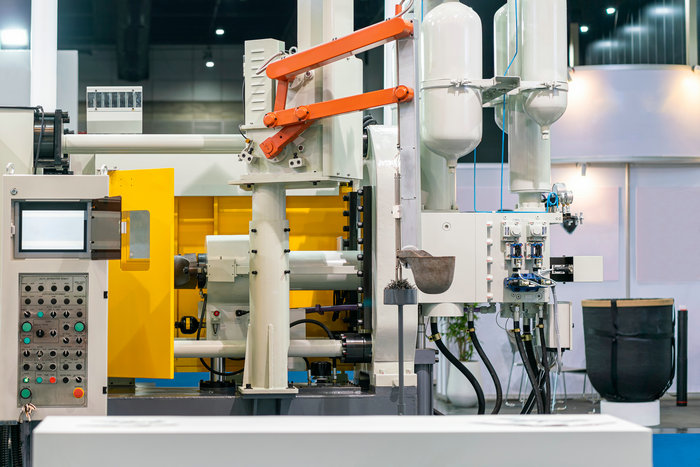
Значението на високото налягане Умрете Кастинг Концепция в различни индустрии
Високото налягане отливане (HPDC) е важна концепция в различните индустрии поради многобройните си ползи. Ето някои от отраслите, които се възползват от концепцията HPDC:
Потребителска електроника: Потребителска електроника като смартфони, лаптопи и таблети изискват малки, леки части, които могат лесно да бъдат произведени чрез HPDC процес. Този процес позволява производството на сложни дизайни и точни компоненти с висока точност.
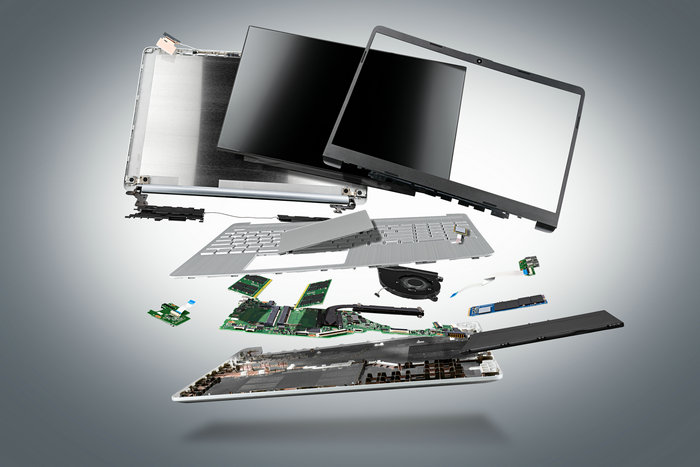
Медицинско оборудване: Медицинската индустрия също се възползва от концепцията HPDC, която позволява производството на леки, точни компоненти за използване в медицински изделия и оборудване. Процесът осигурява висококачествени компоненти с отлични повърхностни завършеци, което го прави идеален за строгите изисквания на промишлеността.
Отбранителна промишленост: HPDC е полезно за отбранителния сектор, тъй като позволява производство на сложни, високоякостни компоненти с отлична точност на размерите — характеристики, изключително важни за военни превозни средства, самолети и оръжейни системи. Това дава възможност за непрекъснати иновации и развитие, за да се отговори на изискванията на усъвършенстващите се военни технологии. Материали, съвместими с леенето под високо налягане
Следният кратък преглед на съвместимите материали ще ви помогне да определите дали HPDC е подходящият производствен процес или дали трябва да се използва алтернативен метод.
Алуминий: това е широко използван материал при леенето под високо налягане заради присъщите му свойства, като ниско тегло, стабилност на размерите, електропроводимост, устойчивост на корозия и топлоустойчивост.
Материалът има добър поток, когато се разтопи при високо налягане, но изисква студена камера система за производство на висококачествени отливки. Общи алуминиеви сплави, използвани в процеса, включват 380, 390, 412, 443, и 518. Този материал обикновено се използва в индустрии като автомобил и аеропространство.
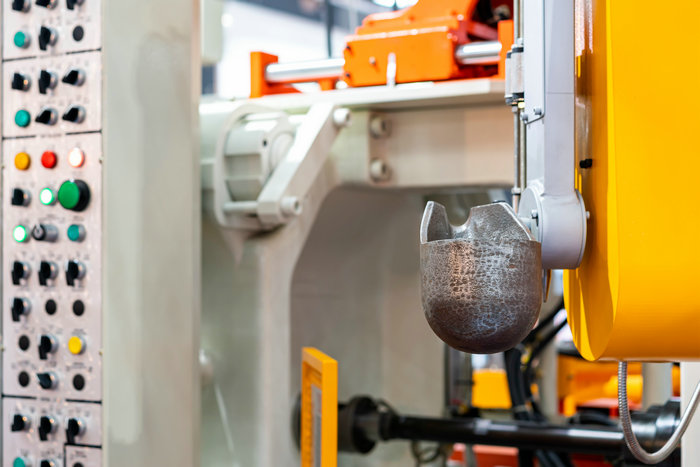
Магнезий: това е друг лек материал, често използван при леене под високо налягане. Обработва се лесно и е подходящ за леене в гореща камера заради по-ниската си температура на топене. Често използваните магнезиеви сплави в процеса включват AZ91D, AM60, AS41B и AE42.
Цинк: това е най-лесният за производство от трите често използвани материала за HPDC. Подходящ е както за системи с гореща камера, така и за системи със студена камера. Често използваните цинкови сплави за леене под високо налягане включват Zamak 2, 3 и 5. Отливките от цинк са здрави, издръжливи и лесни за механична обработка.
Какво представлява алуминий с високо налягане Умри от кастинг
Леенето на алуминий под високо налягане (HPDC) е процес за леене на метал, при който разтопеният алуминий се впръсква под високо налягане в предварително проектирана матрица за производство на висококачествени метални детайли. Налягането върху алуминия е от 1,000 до 25,000 PSI, за да запълни кухината на матрицата и да възпроизведе формата на желания детайл. Процесът се извършва с машина за леене под налягане с гореща или студена камера в зависимост от температурата на топене на алуминиевата сплав.
Кога трябва да избера HPDC процес?
Налице са два вида оборудване, използвано за високо налягане отливане: студена камера и гореща камера за изливане на камина. За високо налягане алуминиево отливане, е необходимо да се използват студените камера машини.
Леенето под високо налягане (HPDC) е бърза и икономически ефективна производствена технология за леене на цветни метали. Подходяща е за големи производствени обеми и позволява изработването на тънкостенни детайли с по-добро качество на повърхността. Съществува обаче риск от порьозност в отливката, която може да компрометира структурната цялост и да направи детайла неподходящ за термична обработка.
Компоненти на високо налягане Умрете кастинг машина
Ако производител възнамерява да придобие HPDC машина, ето някои компоненти на машината и съответните им функции.
Умрете с мълда
Това е основният компонент на машината, обикновено изработен от стомана. Конструкцията му съответства на предвидения продукт и оформя разтопения метал в желаната форма. Матрицата за леене под налягане се състои от подвижна и неподвижна половина, които се затварят със сила, когато операторът впръсква разтопения метал.
Изхвърлени пини
Тези компоненти подпомагат изтласкването на отливката след втвърдяването. Обикновено са разположени в подвижната половина на матрицата и помагат за изваждането на отлетите детайли от нея.
Пистън
Той произвежда налягането, което инжектира разтопения метал от тръбопроводната камера в мухла. В зависимост от вида на машината, тя може да бъде автоматизирана.
Компоненти за отопление
Те се състоят от отоплителния елемент, термоспорта и отоплителната камера (локация на разтопения метал). Те функционират за загряване на метала, докато съхраняват и поддържат температурата на разтопения метал.
Възходяща тръба: Това служи като пътека за разтопения метал в мъхъла.
Стъпки в процеса на кастинг с високо налягане
Следната информация осигурява всеобхватно разбиране за това как работят процесите на ливане на високо налягане:
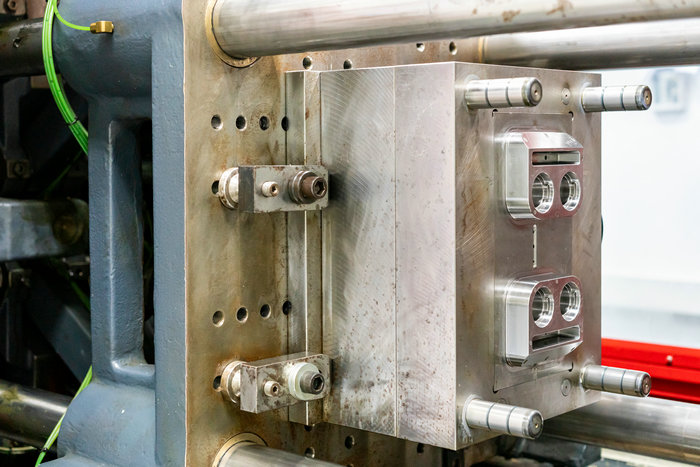
Първата стъпка е подготовката на матрицата: почистване и смазване на вътрешните стени за по-лесно изваждане и регулиране на температурата.
Втората стъпка е инжектиране: Тя може да се направи чрез гореща камера или студена камера за инжектиране система, в зависимост от вида на използвания материал. Горещата камера е подходяща за ниски топилни точки метали като цинк и магнезий, докато студената камера се използва за метали с висока топлинна точка като алуминий и месинг.
Третата стъпка е отстраняване на частта: Тя включва използване на щифт за изтласкване, за да се освободи кухината на мухията и изхвърляне на затвърдени отливки.
Последната стъпка е подрязването: излишният материал по отливката и матрицата се отстранява чрез различни методи, например с подрязваща матрица или трион.
Предимства и ограничения на леенето под високо налягане
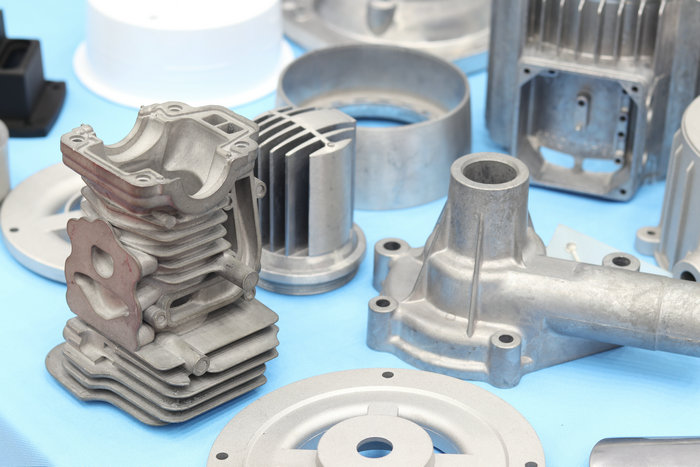
Предимства
По-високи нива на производство
Инжекционният етап в HPDC е жизненоважна стъпка и е завършен бързо, което води до високи нива на производство. Това прави процеса полезен за бързото прототипиране, особено за производство с висок обем, и по-бързо в сравнение с други методи на кастинг като LPDC.
Висок качествен натиск Умрете кастинг
Детайлите, произведени чрез HPDC, имат висока точност на размерите, отлична еднородност и добро повърхностно покритие. Те запазват и механичните свойства на основния материал и обикновено изискват минимална механична обработка.
Продукти от тънка стена
HPDC може да постигне тънка дебелина на стената по-малка от 0,40mm, а процесът позволява добавяне на вложки или кокасти части. Тази функция намалява броя на компонентите, необходими по време на монтажа.
Постижения на комплексния дизайн
HPDC е подходящо за производство на изделия със сложна геометрия на матрицата благодарение на гъвкавостта при проектирането ѝ. Тази гъвкавост улеснява сглобяването на произведените детайли.
Издръжливи матрици
Матриците, използвани при HPDC, са изключително издръжливи и могат да се използват в множество производствени цикли. Тази издръжливост намалява себестойността на единица отливка.
Ограничения
Наличието на въздух
Това е често срещан проблем при HPDC, който води до въздушни кухини в крайния продукт. Поради това процесът не е подходящ за изделия, които трябва да са херметични: задържаният въздух може да причини порьозност и повърхностни мехури при термична обработка. В такива случаи леенето под ниско налягане може да бъде по-добра алтернатива.
Разходите за първоначално стартиране
Началната инвестиция в лична машина за HPDC може да бъде значителна, затова много хора и компании възлагат услугите за леене под налягане на външен доставчик.
Намаляване на дефектите в матриците при HPDC
По-долу са някои от най-разпространените видове дефекти и как да ги минимизира:
Порозитет
Това е честен проблем, който се среща по време на HPDC процес. Въпреки че е предизвикателство да се елиминира изцяло художественост, можете да го минимизирате чрез включване на вакуум технология в оборудването.
Светкавица
Флаш е друго често срещано в високо налягане алуминиево кастинг, което е излишък материал, който тече по разделянето линии. Това обикновено се причинява, когато инжектирането налягане надминава стегането сила. Един от начините за предотвратяване на флаш дефекти е да се използва умртво кастинг оборудване с достатъчно тонажа.
Горещо разкъсване
Това може да доведе до не-униформно охлаждане и може да предизвика разкъсване в горещи точки на вашите части. Неуниформното охлаждане често възниква поради вариация на дебелината на стената в кастинг, но тя може да бъде адресирана чрез подобряване на дизайна.
Неизпълнени части
Различни фактори могат да доведат до незапълнени участъци в кухината на матрицата. Този проблем може да се предотврати чрез наблюдение на обема и скоростта на дозата, както и на температурата при наливане.
Прилагане на високото налягане на кастинг процес
Медицинска индустрия: В медицинската индустрия HPDC обикновено се използва за производство на високопроизводствено оборудване за изображения, инфузионни помпи и други медицински части. Високата производителност на процеса, съвместимостта с различни материали и способността за производство на сложни дизайни го правят популярен избор в тази индустрия.
Автомобилна промишленост: Автомобилната индустрия разчита на HPDC да произвежда ключови въздушни компоненти, като например двигателни блокове, монтажи на двигатели, гилзи и други структурни части. Компатибилността на метода с материали като алуминий и магнезий, способността му да постигне висока точност и способността му за производство на комплексни дизайни го правят предпочитан избор в този сектор.
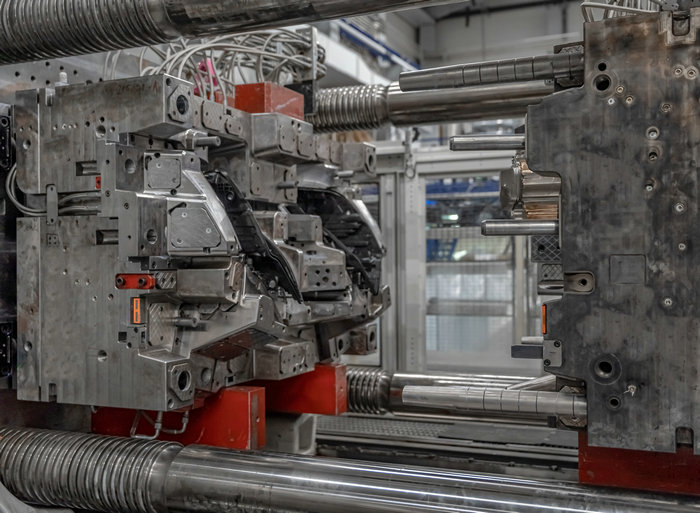
Авиационна и космическа промишленост: този сектор също използва HPDC за производство на детайли за двигатели от материали като цинк, магнезий и алуминий. Тези метали имат уникални свойства, които ги правят подходящи за леене под високо налягане, а възможността на метода да произвежда сложни конструкции го превръща в идеален избор за авиационната и космическата индустрия.
Сравнение между HPDC и LPDC
A. Леене на алуминий под високо налягане
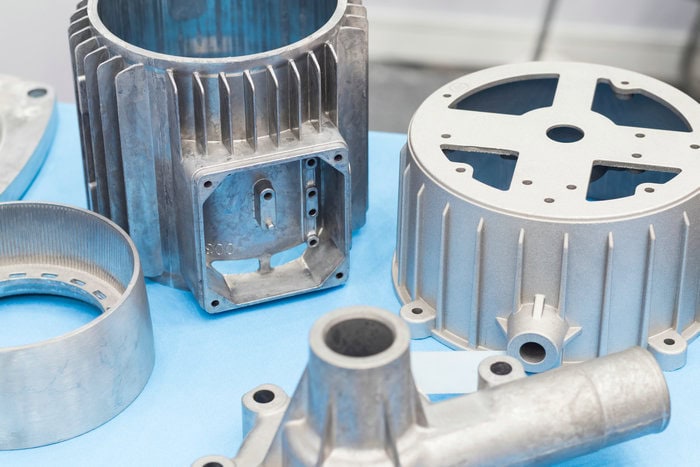
Леенето на алуминий под високо налягане (HPDC) е широко използван производствен процес в световен мащаб; приблизително 70% от производителите на отливки под налягане го използват. Етапите на процеса са следните:
Първо алуминиевите сплави се разтопяват в отделна пещ. След това разтопеният алуминий се прехвърля в инжекционната камера на оборудването за леене под налягане — ръчно или с роботизирана ръка. После бутало вкарва разтопения метал във формата под високо налягане. Отливката се оставя да се охлади и втвърди във формата за определено време, след което двете половини на формата се разделят и готовата отливка се изважда.
Б. Леене под ниско налягане
Машините за леене на алуминий под ниско налягане имат различна конструкция от оборудването за леене на алуминий под високо налягане. По-долу е описан процесът на леене под ниско налягане:
Първо алуминиевата сплав се разтопява в затворена пещ. Половините на матрицата се поставят над пещта и се свързват с подаваща тръба. След това в пещта се подава въздух под ниско налягане, който кара разтопения алуминий да се издигне по тръбата и да запълни кухината на матрицата. Налягането се поддържа, докато отливката се втвърди. Накрая матрицата се отваря и отливката се изважда.
В. Кога да се избере HPDC или LPDC процес
Изборът между високото налягане да умре кастинг (HPDC) и ниското налягане отливане (LPDC) зависи от различни фактори, като сложността на частния дизайн, желания обем на производството, необходимите материални свойства и съображения за разходите.
HPDC е предпочитан за сложни детайли с тънки стени и фини елементи, тъй като позволява гъвкавост при проектирането на сложни матрици. Подходящ е и за големи производствени серии, защото процесът е бърз и осигурява висока производителност. При HPDC се получават детайли с висока точност на размерите, добро качество на повърхността и отлична еднородност. Този метод обаче може да не е подходящ за детайли, при които не се допускат въздушни кухини или дефекти.
LPDC, от друга страна, е подходящ за производство на части с по-дебели стени и по-малко сложност. Той е идеален за части с високи механични свойства и тези, които се нуждаят от топлинна обработка, като компоненти на двигателя. LPDC може също да произвежда части с по-малко дефекти и по-малко подвижност. Въпреки това, LPDC не може да бъде толкова бързо, колкото HPDC и може да не е подходяща за високообхватни производствени течения.
Често задавани въпроси (FAQ)
Защо да използвам CNC механизъм за кастинг?
CNC обработката е широко предпочитан производствен процес за матрици за леене под налягане заради прецизността, точността и възможността за постигане на тесни допуски. Тъй като матриците за леене под налягане изискват висока степен на детайлност, CNC обработката е предпочитаният метод за изработването им.
Леене под високо налягане: подходящо ли е за пластмаси?
Важно е да се отбележи, че високото налягане отливане не се използва за пластмаса. Инжектирането е предпочитания процес за пластмасови полимери, а за метали.
Как се разграничава високото налягане и гравитацията?
Основната разлика между леенето под високо налягане и гравитационното леене е в начина, по който разтопеният метал запълва формата. При леенето под високо налягане металът се впръсква под високо налягане, докато при гравитационното леене формата се запълва под действието на гравитацията.







