
Käsitys korkeasta paineesta kuolee
Korkeapainevalu (HPDC) on metallivaluprosessi, jota käytetään monimutkaisten, korkea-arvoisten ja lähes verkon muotoisten metalliosien massatuotantoon. Prosessiin kuuluu sulan metallin ruiskuttaminen korkeapaineessa esivalmistettuun muottiin, yleensä 1000–25000 PSI:n välillä (painoa neliötuumaa kohti). Korkeapaine säilyy, kunnes sula metalli kiinteytyy ja poistetaan muotista.
Tämä prosessi toteutetaan joko kuumakammion tai kylmäkammion die valukoneella. Kuumakammiokonetta käytetään matalan sulamispisteen materiaaleihin, kuten sinkkiin, kun taas kylmäkammiokonetta käytetään korkea sulamispisteen materiaaleihin, kuten alumiiniin ja magnesiumiin. HPDC:tä käytetään laajalti auto-, ilmailu- ja lääkintäteollisuudessa, koska se pystyy tuottamaan korkealaatuisia osia tiukoilla toleransseilla ja monimutkaisilla muodoilla.
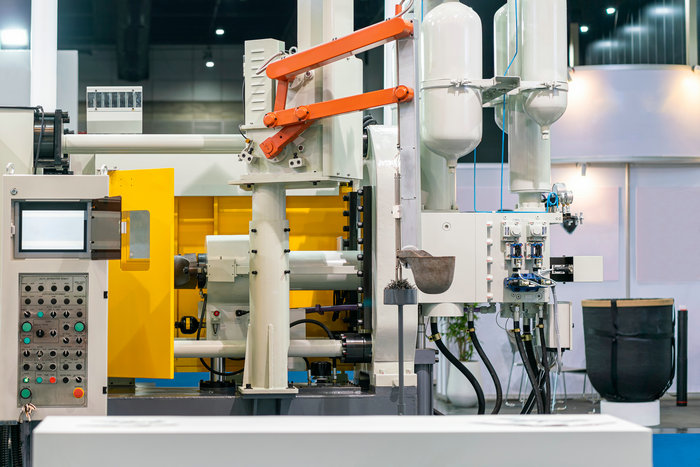
Korkean paineen kuolonuhrikonseptin merkitys eri teollisuudenaloilla
Korkeapainevalu (HPDC) on tärkeä konsepti eri toimialoilla sen lukuisten hyötyjen vuoksi. Tässä muutamia teollisuudenaloja, jotka hyötyvät HPDC-konseptista:
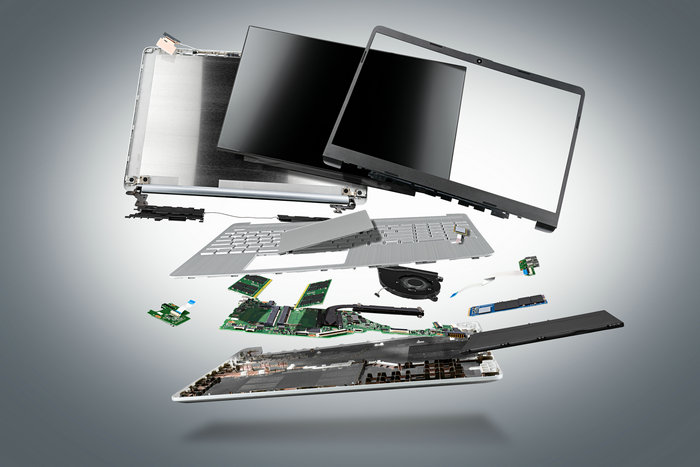
Consumer Electronics: Kuluttajaelektroniikka, kuten älypuhelimet, kannettavat tietokoneet ja tabletit, vaatii pieniä, kevyitä osia, jotka voidaan valmistaa helposti HPDC-prosessin avulla. Tämä prosessi mahdollistaa monimutkaisten mallien ja tarkkojen komponenttien tuotannon suurella tarkkuudella.
Medical Equipment: Lääketieteellinen ala hyötyy myös HPCC-konseptista, joka mahdollistaa kevyiden ja tarkkojen komponenttien valmistamisen lääkinnällisissä laitteissa ja laitteissa käytettäväksi. Prosessi tarjoaa laadukkaita komponentteja, joissa on erinomaiset pintakäsittelyt, mikä tekee siitä ihanteellisen alan tiukkojen vaatimusten kannalta.
Defense Industry: HPDC on puolustusteollisuudessa edullinen, koska se mahdollistaa sotilaallisten ajoneuvojen, ilma-alusten ja asejärjestelmien kannalta tärkeiden monimutkaisten, erittäin vahvojen komponenttien tuotannon.Tämä mahdollistaa jatkuvan innovaation ja kehityksen vastaamaan puolustuskaluston edistyksellisiä teknologiavaatimuksia.Materiaalit sopivat yhteen korkeapaineen valun kanssa.
Seuraavassa lyhyt katsaus yhteensopiviin materiaaleihin auttaa selvittämään, onko HPDC sopiva valmistusprosessi vai pitäisikö käyttää vaihtoehtoista menetelmää.
Alumiini: Tämä on korkeapainevalussa yleisesti käytetty materiaali, joka johtuu sen luontaisista ominaisuuksista, kuten kevyestä, ulotteisesta vakaudesta, sähkönjohtavuudesta, korroosionkestävyydestä ja lämpövastuksesta.
Materiaalissa on hyvä virtaus, kun se sulatetaan korkeassa paineessa, mutta se vaatii kylmäkammiojärjestelmän korkealaatuisten valukappaleiden tuottamiseksi. Prosessissa käytettyjä alumiiniseoksia ovat 380, 390, 412, 443 ja 518. Tätä materiaalia käytetään yleisesti auto- ja avaruusteollisuudessa.
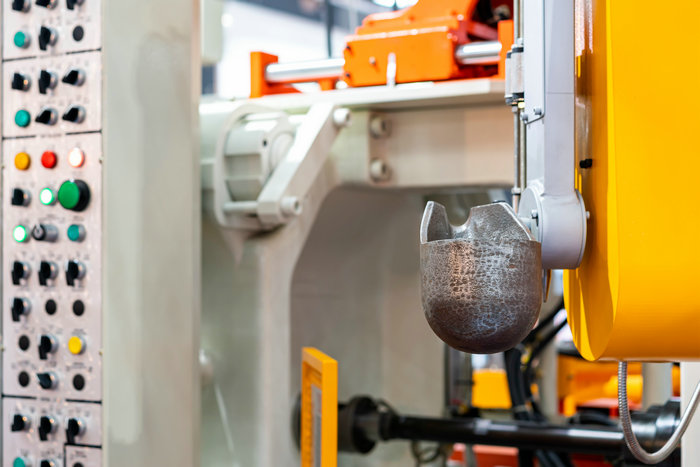
Magnesium: Tämä on toinen kevyt materiaali, jota käytetään yleisesti hpdc-prosessissa. Se on erittäin vehreä ja soveltuu kuumakammion die valuun sen alemman sulamispisteen vuoksi. Prosessissa käytetään tavallisia magnesiumseoksia kuten AZ91D, AM60, AS41B ja AE42.
Sinkki: Tämä on kaikkien kolmen HPDC-materiaalin valmistajaystävällisin materiaali. Se soveltuu sekä kuuma- että kylmäkammioihin. Tavallisia korkeapainesinkkivaluseoksia ovat Zamak, 2, 3, ja 5. Sinkkivalumateriaalit ovat vahvoja, kestäviä ja koneistettavia.
Mitä on alumiinin korkeapaineen valuminen
Alumiini korkeapainevalu (HPDC) on metallivaluprosessi, johon kuuluu sulan alumiinin ruiskuttaminen korkeassa paineessa valmiiksi suunniteltuun muottiin, jolla luodaan korkealaatuisia metalliosia. Alumiini paineistetaan 1000–25000 PSI:n tasolle, jotta se täyttää muottiontelon ja jäljittelee halutun osan muotoa. Se toteutetaan joko kuumalla tai kylmällä kammion die valukoneesta riippuen alumiiniseoksen sulamispisteestä.
Milloin minun pitäisi valita HPDC:n prosessi?
Korkeapainevaluun käytetään kahdenlaisia laitteita: kylmäkammio- ja kuumakammiovalulaitteita. Korkeapaineista alumiinivalua varten on käytettävä kylmäkammiokoneita.
Korkeapainevalu (HPDC) on nopea ja kustannustehokas valmistusmenetelmä, joka soveltuu värimetallien valamiseen. Se sopii suuriin tuotantomääriin ja mahdollistaa ohutseinäisten kappaleiden valmistuksen hyvällä pinnanlaadulla. Kappaleen sisään voi kuitenkin muodostua huokosia, jotka heikentävät rakenteellista lujuutta ja voivat estää lämpökäsittelyn.
Korkean paineen valukoneen osat
Jos valmistaja aikoo hankkia HPDC-koneen, tässä on koneen osia ja niiden toimintoja.
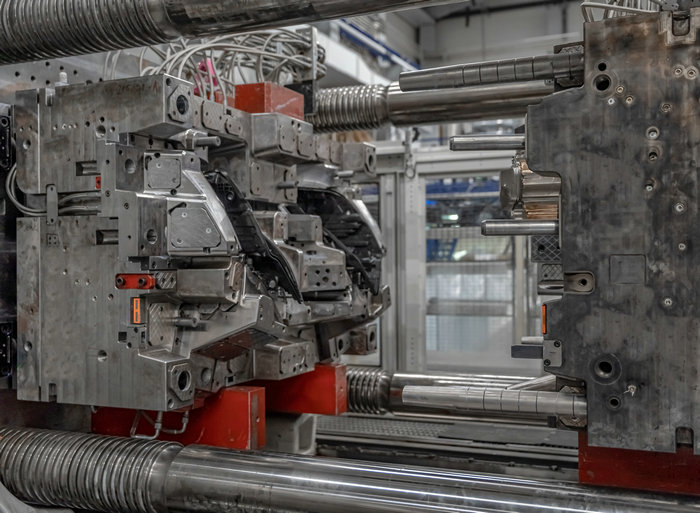
Die Cast Mold
Se edustaa suunniteltua tuotetta, ja se on vastuussa sulan metallin muokkaamisesta haluttuun muotoon. Koneen pääkomponentti, yleensä terästä, on kaksi puolikasta, siirrettävä ja kiinteä puoli, joka on ruuvipuristimessa, kun käyttäjä ruiskuttaa sulaa metallia.
Ejektorineulat
Nämä ovat komponentteja, jotka auttavat valun poistossa kiinteytyksen jälkeen. Ne sijaitsevat lähinnä siirrettävän die-puoliskon päällä ja auttavat poistamaan valetut osat muotista.
Piston
Se tuottaa painetta, joka ruiskuttaa sulaa metallia iskukammiosta muottiin. Konetyypistä riippuen se voidaan automatisoida.
Lämmityskomponentit
Ne koostuvat lämmityselementistä, termoparista ja puhalluskammiosta (sulatetun metallin sijainti). Ne toimivat metallin lämmittämiseksi sulan metallin lämpötilaa säilyttäen ja säilyttäen. Lämmityskomponentteja ei ole kylmäkammiojärjestelmässä.
Riser Tube: Tämä toimii sulan metallin kulkuväylänä valumuottiin.
Korkean paineen valutusprosessivaiheita
Seuraavat tiedot antavat kattavan käsityksen siitä, miten korkeapainevaluprosessit toimivat:
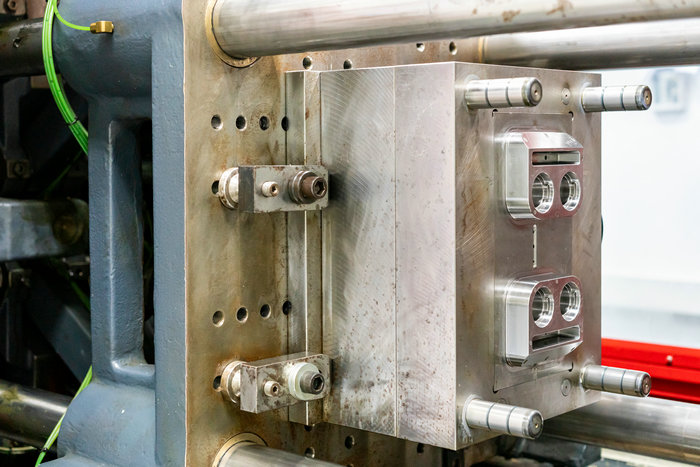
Ensimmäinen vaihe on muotin valmistelu: muotti puhdistetaan ja sen sisäseinämät voidellaan, jotta kappale irtoaa helpommin ja lämpötilaa voidaan säädellä.
Toinen vaihe on injektointi: Se voidaan tehdä joko kuumakammion tai kylmäkammion injektointijärjestelmällä riippuen käytetystä materiaalista. Kuumakammiojärjestelmä soveltuu matalan sulamispisteen metalleille, kuten sinkille ja magnesiumille, kun taas kylmäkammiota käytetään korkean sulamispisteen metalleille, kuten alumiinille ja messinkille.
Kolmas vaihe on osan irrottaminen: ulostyöntötapilla irrotetaan valukappale muotin pesästä ja työnnetään jähmettynyt kappale ulos.
Viimeinen vaihe on trimmaus: Se tarkoittaa valussa ja muotissa olevien lisämateriaalien poistamista eri menetelmillä, kuten leikkaamalla tai sahaamalla.
Korkean paineen edut ja rajoitukset kuolevat
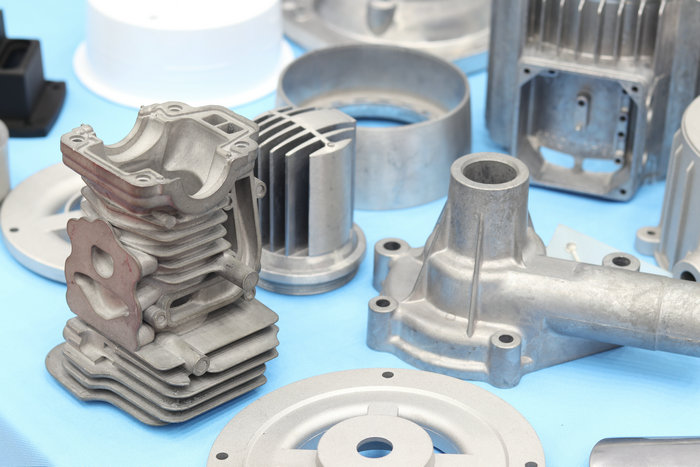
Edut
Suuremmat tuotantomäärät
Ruiskutusvaihe HPDC:ssä on tärkeä askel, ja se valmistuu nopeasti, mikä johtaa korkeisiin tuotantomääriin. Näin prosessista on hyötyä nopealle prototypeille, erityisesti suuritehoiselle tuotannolle, ja nopeammalle verrattuna muihin valumenetelmiin, kuten LPDC:hen.
Korkean paineen laatu sammuu
HPDC:n avulla tuotetut Die valetut osat ovat korkea-ulotteisia, erinomaisia ja pintakäsittely on hyvä. Ne säilyttävät myös emomateriaalin mekaaniset ominaisuudet ja vaativat yleensä minimaalista koneistusta.
Ohutseinäiset tuotteet
HPDC voi saavuttaa ohuen, alle 0,40 mm paksun seinämän, ja prosessi mahdollistaa lisäosien tai lisäosien lisäämisen. Tämä ominaisuus vähentää kokoonpanon aikana vaadittavien osien määrää.
Monimutkaiset suunnittelun saavutukset
HPDC soveltuu monimutkaisten die-muotoisten tuotteiden luomiseen die-muotin muotoilun joustavuuden ansiosta. Joustavuus helpottaa tuotettujen osien kokoamista.
Kestäviä kuolemia
HPDC:ssä käytetyt die valumuotit ovat erittäin kestäviä, ja ne mahdollistavat niiden käytön useissa tuotantojaksoissa. Tämä kestävyys vähentää valumuotia yksikkökustannusta kohden.
Rajoitukset
Ilmaliikenne
Tämä on yleinen ongelma HPDC:ssä, minkä seurauksena lopputuotteessa on ilmataskuja, minkä vuoksi HPDC ei sovellu ilmatiiviyttä vaativiin tuotteisiin, koska ilmaloukku voi aiheuttaa huokoisuutta ja pinta-aukkoja lämpökäsittelyssä. Tällaisissa tapauksissa matalapainekuohu voi olla parempi vaihtoehto.
Alkuvaiheen käynnistyskustannukset
Henkilökohtaisen HPDC-koneen käynnistyskustannukset voivat olla merkittävät, minkä vuoksi monet yksityishenkilöt ja yritykset haluavat ulkoistaa valutustarpeensa palveluntarjoajalle.
HPDC:n kuolemantapausten minimointi
Alla on joitakin yleisimpiä vikoja ja miten ne voidaan minimoida:
Haihtuvuus
Tämä on yleinen ongelma HPDC-prosessin aikana. Vaikka on haastavaa poistaa huokoisuus kokonaan, sen voi minimoida sisällyttämällä tyhjötekniikkaa laitteisiin.
Flash
Salama on toinen yleinen ilmiö korkeapaineisessa alumiinivalussa, joka on ylimääräistä materiaalia, joka vuotaa erkanevien linjojen varrelle. Tämä johtuu yleensä siitä, että ruiskupaine ylittää puristusvoiman. Yksi tapa estää välähdysviat on käyttää riittävän vetoista kuorrutuslaitteistoa.
Kuuma repeämä
Tämä voi johtua epäyhtenäisestä jäähtymisestä ja aiheuttaa repeämiä osien kuumiin kohtiin. Epäyhtenäinen jäähtyminen johtuu usein valun seinämän paksuuden vaihtelusta, mutta siihen voidaan puuttua parantamalla muotoilua.
Täyttämättömät osat
Täyttämättömiä osia die onkalossa voi esiintyä eri tekijöiden vuoksi. Tätä ongelmaa voidaan estää seuraamalla laukaustilavuutta, nopeutta ja kaatolämpötilaa.
Korkean paineen valutusprosessin soveltaminen
Medical Industry: Lääketieteellisellä alalla HPDC:tä käytetään yleisesti valmistamaan korkean tuotannon kuvantamislaitteita, infuusiopumppuja ja muita lääketieteellisiä osia. Prosessin korkea tuottavuus, yhteensopivuus eri materiaalien kanssa ja kyky tuottaa monimutkaisia malleja tekevät siitä suositun valinnan tällä alalla.
Autoteollisuus: Autoteollisuus luottaa siihen, että HPDC valmistaa tärkeitä ajoneuvokomponentteja, kuten moottorilohkoja, moottorikiinnikkeitä, vaihteistokoteloita ja muita rakenneosia. Menetelmän yhteensopivuus alumiinin ja magnesiumin kaltaisten materiaalien kanssa, sen kyky saavuttaa korkea tarkkuus ja sen kyky tuottaa monimutkaisia malleja tekevät siitä parhaan valinnan tällä alalla.
Aerospace Industry: Ilmailu- ja avaruusala työllistää myös HPDC:n valmistamaan koneenosia, joissa käytetään esimerkiksi sinkkiä, magnesiumia ja alumiinia. Näillä metalleilla on ainutlaatuisia ominaisuuksia, jotka tekevät ne sopiviksi korkeapainevaluun, ja menetelmän kyky valmistaa monimutkaisia malleja tekee siitä ihanteellisen vaihtoehdon ilmailu- ja avaruusteollisuudelle.
HPDC:n ja LPDC:n vertailu
A. Korkeapaineinen alumiinilevyvalu
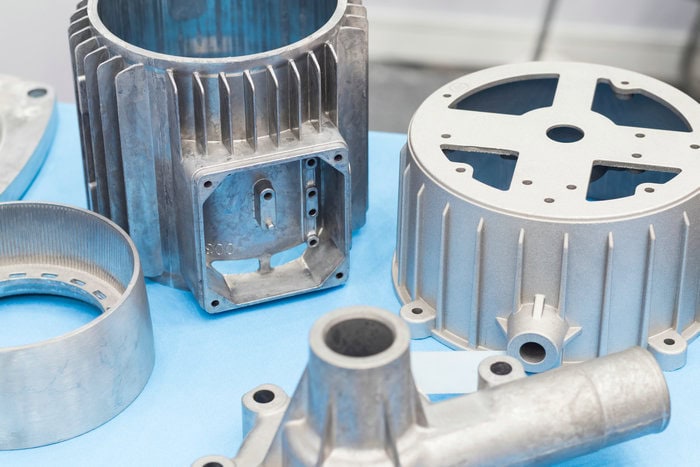
Korkeapaineinen alumiinin painevalu (HPDC) on laajalti käytetty valmistusprosessi eri puolilla maailmaa. Noin 70 % painevalmistajista käyttää tätä menetelmää. Alumiinin painevaluprosessin vaiheet ovat seuraavat:
Ensin alumiiniseokset sulatetaan erillisessä uunissa. Seuraavaksi sula alumiini siirretään die valu -laitteiden suojukseen joko käsin tai robottikäsin. Sitten sulaa metallia työnnetään muottiin männän avulla korkeassa paineessa. Valu jää jäähtymään ja kiinteytymään kuonojen sisälle tietyn ajan ennen kuin die puolikkaat on erotettu toisistaan ja valmis valu on saatu takaisin.
B. Matalapaineen valokeila
Matalapaineisten alumiinivalukoneiden rakenne on erilainen kuin korkeapaineisten alumiinivalulaitteiden, ja matalapainevalun prosessi kuvataan alla:
Ensin alumiiniseos sulatetaan uunissa, joka on suljettu. Puolikkaat asetetaan uunin päälle ja kytketään nousuputkella. Sitten uunista levitetään matala ilmanpaine, mikä saa sulan alumiinin nousemaan putken läpi ja täyttämään dieontelon. Ilmanpaine säilyy, kunnes valu on jähmettynyt. Lopulta dieetit avataan ja valu poistetaan.
C. Milloin valitaan HPDC- tai LPDC-prosessi
Korkeapainevalun (HPDC) ja matalapainevalun (LPDC) valinta riippuu eri tekijöistä, kuten osasuunnittelun monimutkaisuudesta, halutusta tuotantomäärästä, vaadittavista materiaaliominaisuuksista ja kustannusnäkökohdista.
HPDC-menetelmää suositaan monimutkaisissa ohutseinäisissä osissa, joissa on yksityiskohtaisia muotoja, sillä se mahdollistaa joustavan ja yksityiskohtaisen painevalumuotin suunnittelun. Se sopii myös suuriin tuotantoeriin, koska prosessi on nopea ja tuotantonopeus korkea. HPDC:llä valmistetuilla osilla on suuri mittatarkkuus, hyvä pintalaatu ja erinomainen tasalaatuisuus. Menetelmä ei kuitenkaan välttämättä sovi osille, joissa ei saa olla ilmataskuja tai muita virheitä.
LPDC puolestaan soveltuu paksumpien seinien ja vähemmän monimutkaisten osien tuottamiseen. Se sopii hyvin mekaanisiin ja lämpökäsittelyä vaativiin osiin, kuten moottorin komponentteihin. LPDC voi tuottaa myös osia, joissa on vähemmän vikoja ja vähemmän huokoisuutta. LPDC ei kuitenkaan välttämättä ole yhtä nopea kuin HPC eikä sovellu suuritehoisiin tuotantoihin.
Usein kysyttyjä kysymyksiä
Miksi CNC-koneita käytetään muottivalussa?
CNC:n koneistus on erittäin suosittu valmistusprosessi muottimuoteille sen tarkkuuden, tarkkuuden ja korkean toleranssin vuoksi. Koska valumuotit vaativat paljon yksityiskohtia, CNC:n koneistus on paras prosessi niiden valmistamisessa.
Korkeapainekuohu: Onko se muoveja?
On tärkeää huomata, että korkeapaineista valuvalua ei käytetä muoveissa. Muovipolymeerien suosima prosessi on ruiskumuovaus, kun taas metallien valu.
Miten korkeapainevalun ja painovoimavalun välillä tehdään ero?
Suurin ero suurpainevalun ja painovoimavalun välillä on menetelmässä, jolla muotti täytetään sulalla metallilla. Korkeapainevaluun kuuluu metallin ruiskuttaminen korkeassa paineessa, kun taas painovoiman valuttaminen perustuu muotin täyttämiseen sulalla metallilla.







