
Концепция высокого давления угасает
Литье металлов под высоким давлением (HPDC) — это процесс литья металла, используемый для массового производства сложных, высоконадежных металлических деталей, близких к окончательной форме. Расплавленный металл впрыскивается под высоким давлением, обычно от 1000 до 25000 PSI (фунтов на квадратный дюйм), в заранее спроектированную пресс-форму. Высокое давление поддерживается до затвердевания расплавленного металла, после чего деталь извлекают из пресс-формы.
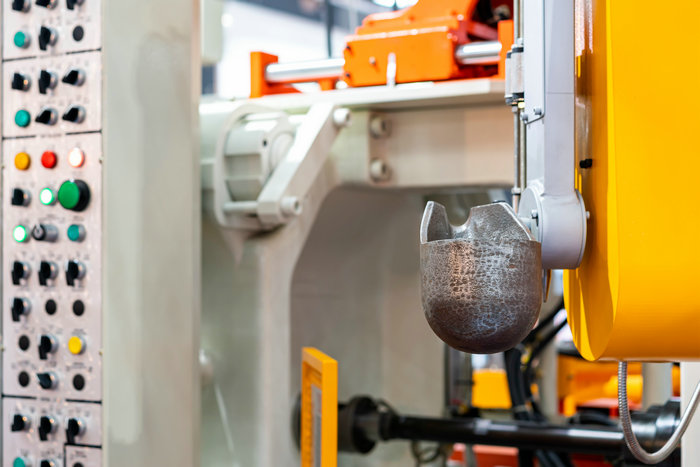
Этот процесс осуществляется либо с помощью теплой камеры, либо с помощью машины для откидки холодных камер, которая используется для производства материалов с низкой температурой плавления, таких, как цинк, в то время как машина для холодных камер используется для производства материалов с высокой температурой плавления, таких, как алюминий и магний.
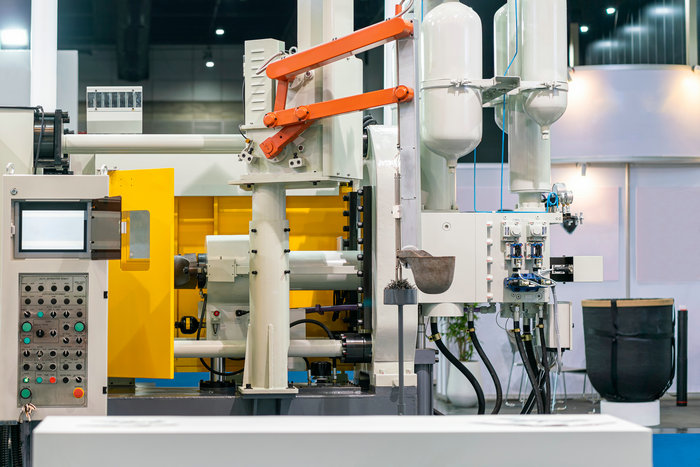
Важность концепции < < кастинг > > в различных отраслях
Существует ряд отраслей, которые пользуются преимуществами концепции ДНПД:
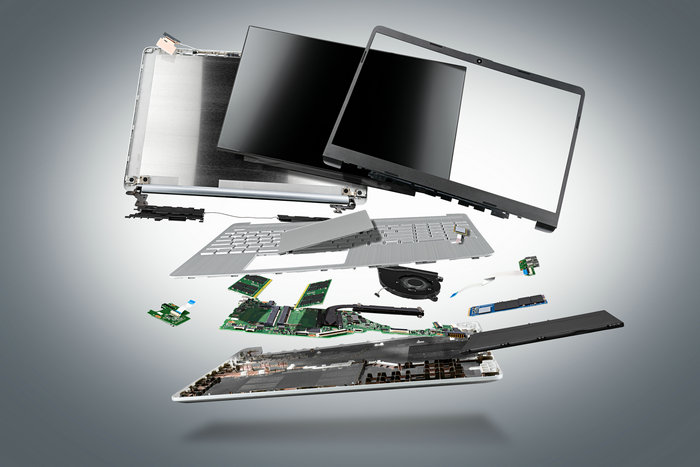
Потребительская электроника: Потребительская электроника, такая, как смартфоны, портативные компьютеры и таблетки, требует небольших легковесных деталей, которые могут быть легко изготовлены с помощью процесса ПДПК. Этот процесс позволяет производить сложные конструкции и точные компоненты с высокой точностью.
Медицинское оборудование: Медицинская индустрия также пользуется преимуществами концепции ПДПК, которая позволяет производить легкие и точные компоненты для использования в медицинских устройствах и оборудовании, обеспечивая высококачественные компоненты с отличными поверхностными финалами, что делает их идеальными для жестких требований отрасли.
Оборонная промышленность: ОВЗП выгодно для оборонной промышленности, поскольку она позволяет производить сложные, высокопрочные компоненты с высокой степенью точности измерений, которые имеют решающее значение для военных транспортных средств, летательных аппаратов и систем вооружений.
Приводимый ниже краткий обзор совместимых материалов поможет вам определить, является ли ДНПД надлежащим производственным процессом или же следует использовать альтернативный метод.
Алюминия: Это широко используемый материал, умирающий при высоком давлении, в силу присущих ему свойств, таких, как легкий вес, стабильность размеров, электропроводимость, коррозия и теплостойкость.
При расплавлении под высоким давлением материал имеет хороший поток, однако для производства высококачественных литей требуется система холодных камер, в которую входят 380, 390, 412, 443 и 518 общих алюминиевых сплавов.
магний: это еще один легковесный материал, обычно используемый в процессе hpdc. Он имеет высокую механическую пригодность и подходит для отлива в горячей камере из-за его более низкой температуры плавления. К общим сплавам магния, используемым в процессе, относятся AZ91D, AM60, AS41B и AE42.
Цинк: Это наиболее удобный для изготовителя материал из трех общих материалов HPDC. Он является пригодным как для систем горячей, так и для холодильной камеры. К общим сплавам для подливания цинка высокого давления относятся Zamak, 2, 3 и 5.
Что такое алюминий с высоким давлением
Литье алюминия под высоким давлением (HPDC) — процесс литья металла, при котором расплавленный алюминий под высоким давлением впрыскивают в заранее спроектированную пресс-форму для изготовления высококачественных металлических деталей. Давление на алюминий составляет от 1,000 до 25,000 PSI, что позволяет заполнить полость и придать материалу форму требуемой детали. В зависимости от температуры плавления алюминиевого сплава используют машины для литья под давлением с горячей или холодной камерой.
Когда мне выбрать процесс ХПК?
Существует два вида оборудования, используемых для отливки литья с высоким давлением: холодная камера и горячая камера — отливное оборудование; для отливки алюминия с высоким давлением необходимо использовать машины холодильной камеры.
Литье металлов под высоким давлением (HPDC) — быстрый и экономичный производственный метод, подходящий для цветных металлов. Он идеален для крупносерийного производства и позволяет изготавливать тонкостенные детали с более качественной поверхностью. Однако внутри отливки могут образоваться поры, ухудшающие структурную целостность и делающие деталь непригодной для термообработки.
Компоненты электромагнитной машины высокого давления
Если завод-изготовитель намеревается приобрести механизм для измерения ПДЦ, то здесь имеются некоторые компоненты этого механизма и их соответствующие функции.
Умереть Жесткой Молоткой
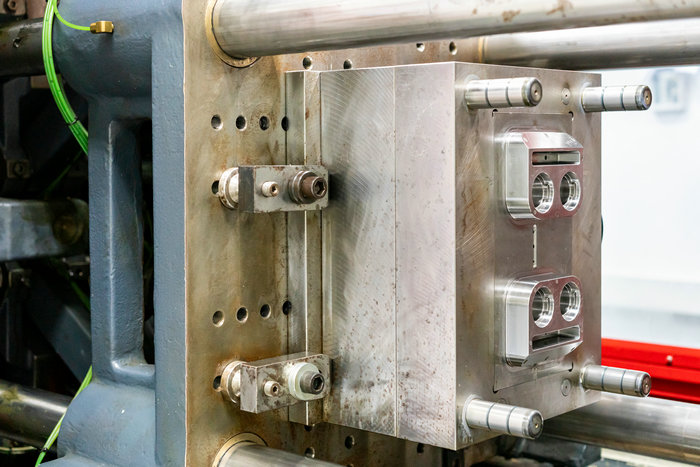
Это основной компонент машины, обычно изготовленный из стали. Его конструкция соответствует форме будущего изделия; он придает расплавленному металлу требуемую форму. Литейная пресс-форма состоит из двух половин — подвижной и неподвижной, — которые зажимаются с усилием, когда оператор впрыскивает расплавленный металл.
Извилители
Эти компоненты помогают выталкивать отливку после затвердевания. Обычно они расположены на подвижной половине формы и помогают извлечь отлитые детали из пресс-формы.
Пистон
Он создает давление, которое подает расплавленный металл из камеры впрыска в пресс-форму. В зависимости от типа машины процесс может быть автоматизирован.
Компоненты отопления
Они состоят из нагревательного элемента, термопары и дыхательной камеры (местоположение расплавленного металла), которые функционируют для нагрева металла при хранении и поддержании температуры расплавленного металла.
Подъемная труба: канал для подачи расплавленного металла в литейную пресс-форму.
Ступень высокого давления
Нижеследующая информация дает полное представление о том, как работают процессы отсеивания высокого давления:
Первый этап — подготовка пресс-формы: ее очищают и смазывают внутренние стенки, чтобы облегчить извлечение изделия и регулировать температуру.
Второй этап — впрыск. В зависимости от используемого материала применяют систему с горячей или холодной камерой. Система с горячей камерой подходит для металлов с низкой температурой плавления, например цинка и магния, а холодная камера используется для металлов с высокой температурой плавления, таких как алюминий и латунь.
Третий этап — извлечение детали: выталкивающий штифт освобождает ее из полости пресс-формы и выталкивает затвердевшую отливку.
Последний этап — обрезка: с отливки и пресс-формы удаляют излишки материала различными способами, например с помощью обрезного штампа или пилы.
Преимущества и ограничения высокого давления умирают
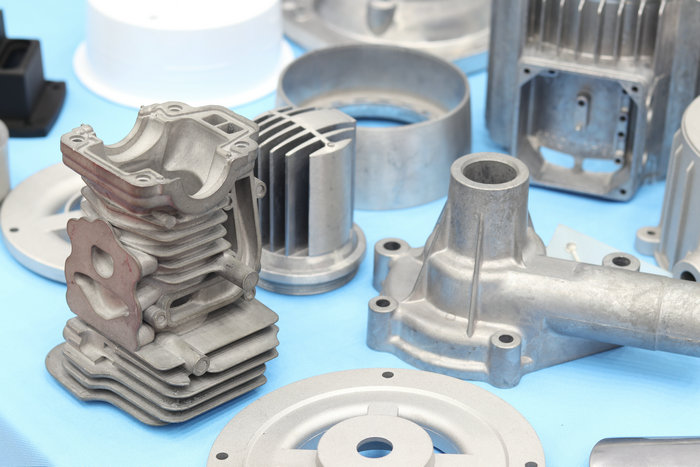
Преимущества
Более высокие темпы производства
Этап впрыска при HPDC — важнейшая часть процесса; он выполняется быстро и обеспечивает высокую производительность. Это делает метод удобным для быстрого создания прототипов, особенно при крупносерийном производстве, и более быстрым по сравнению с другими методами литья, такими как LPDC.
Качество
Запасные части, изготовленные с помощью HPDC, имеют высокую степень точности, превосходную однородность и хорошую поверхность. Они также сохраняют механические свойства исходного материала и, как правило, требуют минимальной обработки.
Тонкая стенка
HPDC позволяет получать стенки толщиной менее 0.40mm, а также добавлять закладные или совместно отлитые компоненты. Благодаря этому для сборки требуется меньше деталей.
Достижения в области комплексного проектирования
Эта гибкость облегчает сборку производных частей.
Долговременные смерти
Литейные пресс-формы, используемые при HPDC, отличаются высокой прочностью и могут служить во многих производственных циклах. Это снижает стоимость литья под давлением в расчете на единицу продукции.
Ограничения
Присутствие воздуха
Это является обычной проблемой в HPDC, в результате чего в конечном продукте образуются карманы воздуха, что делает HPDC непригодным для использования в продуктах, требующих герметичности, поскольку при термической обработке воздухозабор может вызывать пористость и поверхностные волдыри.
Первоначальные начальные расходы
Начальные расходы персональной машины HPDC могут быть значительными, поэтому многие частные лица и предприятия предпочитают передавать свои потребности в смертном объёме поставщику услуг.
Сведение к минимуму уровня смертности в ДКН
Ниже приводятся некоторые наиболее распространенные виды дефектов и способы их сведения к минимуму:
Растительность
Это обычная проблема, с которой приходится сталкиваться в процессе ПДПК. Хотя и трудно полностью устранить пористость, ее можно свести к минимуму путем включения вакуумной технологии в оборудование.
Флэш
Флэш является еще одним распространенным явлением при алюминиевом литье высокого давления, т.е. избытком материала, который протекает вдоль промежутков. Обычно это происходит, когда давление впрыска превышает силу зажима. Один из способов предотвращения вспышечного дефекта заключается в использовании умирающего литьевого оборудования с достаточной тоннажной мощностью.
Горячий разрыв
Это может быть вызвано неравномерным охлаждением и привести к разрывам в горячих точках детали. Неравномерное охлаждение часто возникает из-за различий в толщине стенок отливки, но проблему можно решить, улучшив конструкцию.
Незаполненные секции
Из — за различных факторов могут возникнуть незаполненные участки в умирающей полости, которые можно предотвратить путем контроля за объемом, скоростью и температурой потока.
Применение процесса < < отсеивания > > высокого давления
Медицинская промышленность: в этой отрасли литье под высоким давлением (HPDC) широко применяется для крупносерийного производства оборудования для диагностической визуализации, инфузионных насосов и других медицинских деталей. Высокая производительность процесса, совместимость с различными материалами и возможность создавать сложные конструкции делают его популярным в этой отрасли.
Автомобильная промышленность: Автомобильная промышленность опирается на HPDC для производства таких важнейших транспортных компонентов, как блоки двигателей, установки двигателей, корпусы коробки передач и другие элементы конструкции, причем совместимость этого метода с такими материалами, как алюминий и магний, его способность обеспечивать высокую точность и его способность производить сложные конструкции делает его предпочтительным вариантом в этом секторе.
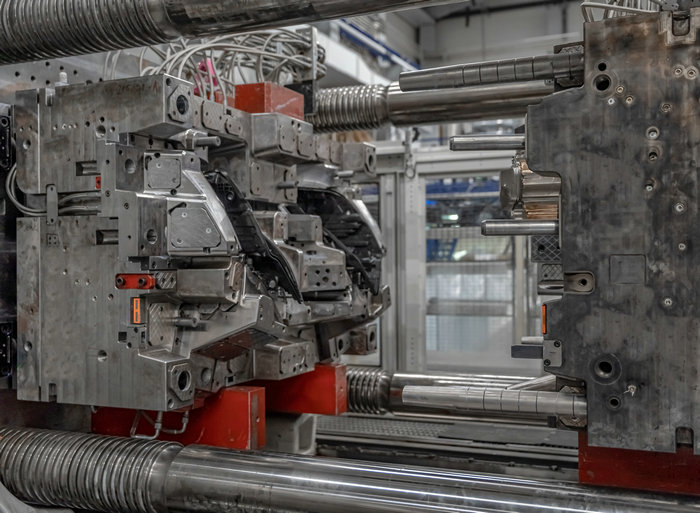
Аэрокосмическая промышленность: Аэрокосмическая промышленность также использует ХПДК для производства деталей двигателей с использованием таких материалов, как цинк, магний и алюминий. Эти металлы обладают уникальными свойствами, которые делают их пригодными для дефлекторного литья высокого давления, и их способность производить сложные конструкции делает их идеальным вариантом для аэрокосмической промышленности.
Сопоставление между ПДПК и ПДСП
A. Отсев алюминия при высоком давлении
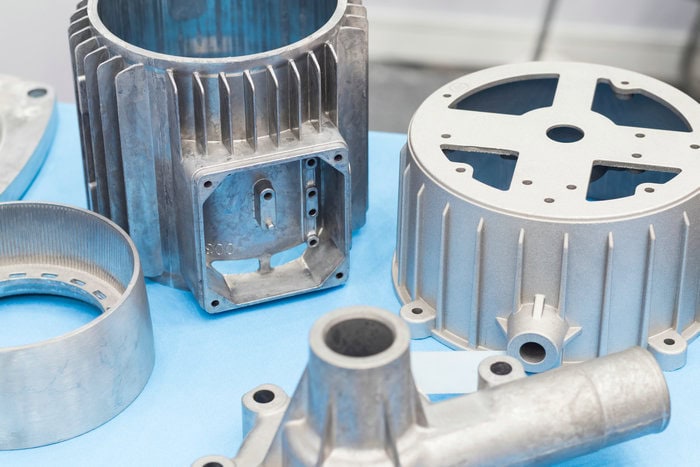
В мире широко используется процесс производства алюминиевой алюминиевой смертной клишки (HPDC), в рамках которого этот процесс используется приблизительно 70% производителей, производящих алюминиевую смертельную клейку.
Сначала алюминиевые сплавы плавят в отдельной печи. Затем расплавленный алюминий вручную или с помощью роботизированной руки переносят в камеру прессования оборудования для литья под давлением. Поршень под высоким давлением проталкивает расплавленный металл в пресс-форму. Отливку оставляют охлаждаться и затвердевать внутри формы на заданное время, затем половины формы разъединяют и извлекают готовую отливку.
B. Отсев при низком давлении
Машины для литья алюминиевого алюминия низкого давления имеют иную структуру по сравнению с оборудованием для литья алюминия высокого давления, и процесс отливки алюминия низкого давления описывается ниже:
Во-первых, алюминиевый сплав расплавляется в запечатанной печи. Наверху печи крепятся половинки, подсоединенные к печи. Затем из печи подается низкое давление воздуха, в результате чего расплавленный алюминий поднимается через трубку и заполняется смертельная полость. Давление воздуха поддерживается до тех пор, пока литье не затвердеет.
С. При выборе процесса ПДПС или ПДПС
Выбор между отсевом высокого давления и отсевом низкого давления зависит от различных факторов, таких, как сложность конструкции детали, желаемый объем производства, необходимые свойства материала и соображения стоимости.
HPDC предпочитают для сложных деталей с тонкими стенками и мелкими элементами, поскольку этот процесс обеспечивает гибкость проектирования сложных литейных пресс-форм. Он также подходит для крупных партий благодаря высокой скорости и производительности. HPDC позволяет получать детали с высокой точностью размеров, качественной поверхностью и отличной однородностью. Однако он может не подойти для деталей, в которых недопустимы воздушные полости и дефекты.
Литье под низким давлением (LPDC), напротив, подходит для изготовления деталей с более толстыми стенками и менее сложной геометрией. Этот процесс идеален для деталей с высокими механическими характеристиками и тех, которым требуется термообработка, например компонентов двигателя. С помощью LPDC также можно производить детали с меньшим количеством дефектов и меньшей пористостью. Однако LPDC может быть медленнее HPDC и не всегда подходит для крупносерийного производства.
Часто задаваемые вопросы (FAQ)
Зачем применять обработку на станках с ЧПУ при изготовлении литейных пресс-форм?
Обработка на станках с ЧПУ широко используется для производства литейных пресс-форм благодаря точности, аккуратности и возможности выдерживать жесткие допуски. Поскольку литейные пресс-формы требуют высокой детализации, обработка на станках с ЧПУ является предпочтительным методом их изготовления.
Это для пластика?
Важно отметить, что для пластмасс не используется литье высокого давления. < < Льготное > > образование является предпочтительным процессом для пластиковых полимеров, а для металлов используется литье.
Как можно проводить различие между литьем высокого давления и литьем гравитации?
Основное различие между литьем под высоким давлением и гравитационным литьем заключается в способе заполнения формы расплавленным металлом. При литье под высоким давлением металл впрыскивается под давлением, а при гравитационном литье форма заполняется под действием силы тяжести.







