
Concepto de la fundición a presión
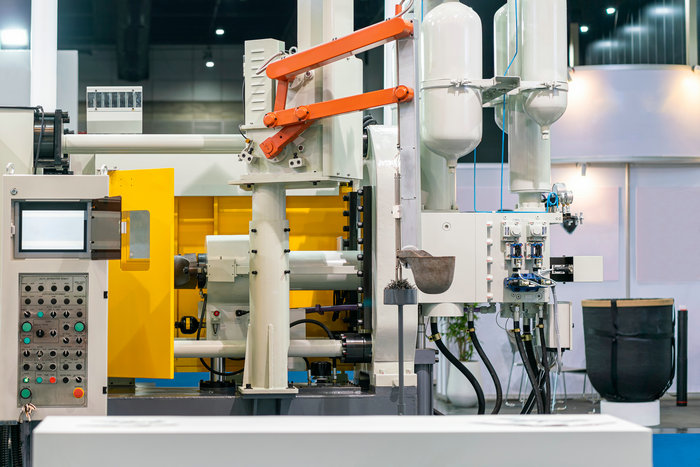
La fundición a alta presión (HPDC) es un proceso de fundición de metales utilizado para producir en masa piezas metálicas complejas, de alta integridad y con forma casi final. Consiste en inyectar metal fundido a alta presión en un molde diseñado previamente, normalmente entre 1000 y 25000 PSI (libras por pulgada cuadrada). La presión se mantiene hasta que el metal fundido se solidifica y se extrae del molde.
Este proceso se realiza con una máquina de cámara caliente o de cámara fría. La máquina de cámara caliente se utiliza para materiales con bajo punto de fusión, como el zinc, mientras que la de cámara fría se emplea para materiales con puntos de fusión más altos, como el aluminio y el magnesio. La HPDC se utiliza ampliamente en las industrias automotriz, aeroespacial y médica porque produce piezas de alta calidad, con tolerancias estrictas y formas complejas.
Importancia de la fundición a alta presión en diversos sectores
La fundición a alta presión (HPDC) es importante en diversos sectores por sus numerosas ventajas. Algunos de los sectores que se benefician de este proceso son:
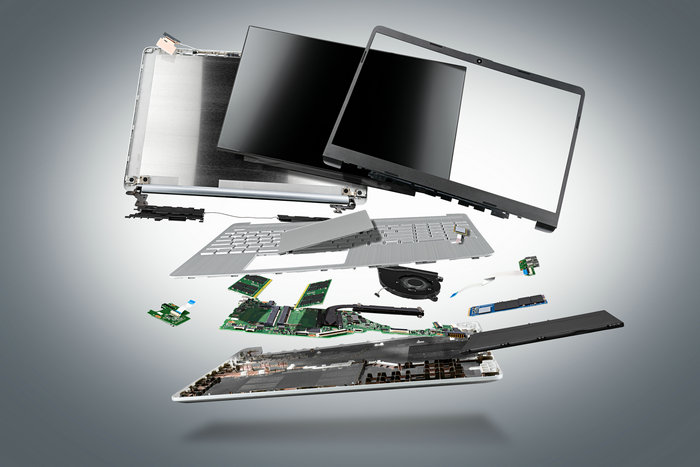
Electrónica de consumo: Los dispositivos electrónicos de consumo, como teléfonos inteligentes, computadoras portátiles y tabletas, requieren piezas pequeñas y ligeras que pueden fabricarse fácilmente mediante HPDC. Este proceso permite producir diseños intrincados y componentes precisos con gran exactitud.
Equipos médicos: El sector médico también se beneficia de la HPDC, que permite fabricar componentes ligeros y precisos para dispositivos y equipos médicos. El proceso proporciona componentes de alta calidad y excelente acabado superficial, por lo que es adecuado para los estrictos requisitos del sector.
Industria de defensa: La HPDC ofrece ventajas para la industria de defensa al permitir fabricar componentes complejos y resistentes con excelente precisión dimensional, fundamentales para vehículos militares, aeronaves y sistemas de armas. Esto favorece la innovación y el desarrollo continuos para satisfacer los requisitos tecnológicos cada vez más exigentes de los equipos militares.Materiales compatibles con la fundición a alta presión
El siguiente resumen de los materiales compatibles le ayudará a determinar si la HPDC es el proceso de fabricación adecuado o si conviene utilizar otro método.
Aluminio: Es un material muy utilizado en la fundición a alta presión por sus propiedades intrínsecas, como bajo peso, estabilidad dimensional, conductividad eléctrica y resistencia a la corrosión y al calor.
El material presenta buena fluidez al fundirse y someterse a alta presión, pero requiere un sistema de cámara fría para producir piezas fundidas de alta calidad. Entre las aleaciones de aluminio utilizadas habitualmente en este proceso se encuentran 380, 390, 412, 443 y 518. Este material se usa comúnmente en los sectores automotriz y aeroespacial.
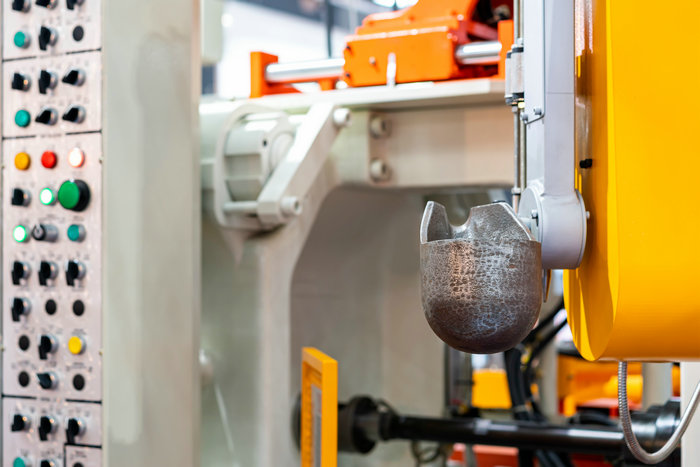
Magnesio: Es otro material ligero que se utiliza habitualmente en el proceso HPDC. Tiene buena maquinabilidad y es adecuado para la fundición en cámara caliente debido a su menor punto de fusión. Entre las aleaciones de magnesio utilizadas habitualmente se encuentran AZ91D, AM60, AS41B y AE42.
Zinc: Es el material más fácil de procesar para los fabricantes entre los tres materiales comunes de HPDC. Es adecuado para sistemas de cámara caliente y fría. Entre las aleaciones habituales de zinc para fundición a alta presión se encuentran Zamak 2, 3 y 5. Las piezas fundidas de zinc son resistentes, duraderas y mecanizables.
¿Qué es la fundición de aluminio a alta presión?
La fundición de aluminio a alta presión (HPDC) es un proceso que consiste en inyectar aluminio fundido a alta presión en un molde prediseñado para fabricar piezas metálicas de alta calidad. El aluminio se somete a una presión de entre 1,000 y 25,000 PSI para llenar la cavidad y reproducir la forma deseada. El proceso se realiza en una máquina de cámara caliente o fría, según el punto de fusión de la aleación de aluminio.
¿Cuándo debo elegir el proceso HPDC?
En la fundición a alta presión se utilizan dos tipos de equipos: máquinas de cámara fría y de cámara caliente. Para fundir aluminio a alta presión es necesario utilizar máquinas de cámara fría.
La fundición a alta presión (HPDC) es una técnica de fabricación rápida y rentable, adecuada para fundir metales no ferrosos. Es ideal para grandes volúmenes de producción y puede fabricar piezas de pared delgada con mejor calidad de acabado superficial. Sin embargo, existe el riesgo de porosidad interna, que puede comprometer la integridad estructural e impedir el tratamiento térmico.
Componentes de una máquina de fundición a alta presión
Si un fabricante tiene previsto adquirir una máquina HPDC, a continuación se describen algunos de sus componentes y sus respectivas funciones.
Molde de fundición a presión
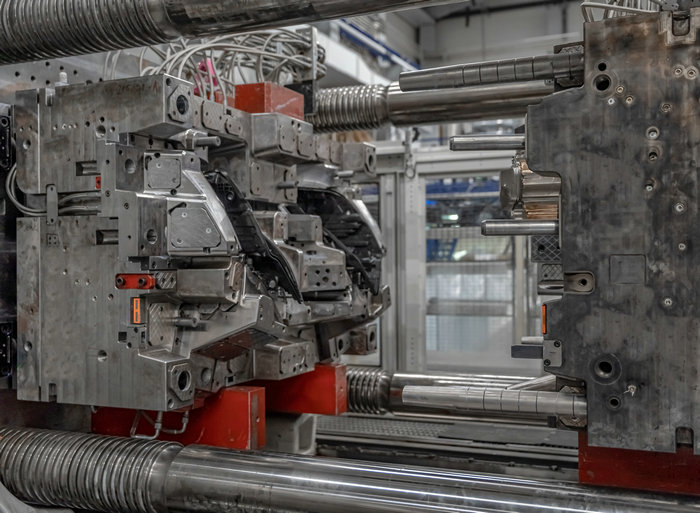
Es el componente principal de la máquina y suele fabricarse en acero. Su diseño reproduce el producto deseado y da al metal fundido la forma requerida. El molde consta de dos mitades —una móvil y otra fija— que se sujetan con fuerza cuando el operario inyecta el metal fundido.
Pines expulsores
Estos componentes facilitan la expulsión de la pieza fundida una vez solidificada. Suelen estar situados en la mitad móvil del molde y ayudan a retirar las piezas fundidas.
Pistón
Genera la presión que inyecta el metal fundido desde la cámara de inyección hasta el molde. Puede ser automatizado, según el tipo de máquina.
Componentes de calentamiento
Estos componentes incluyen el elemento calefactor, el termopar y la cámara de inyección, donde se encuentra el metal fundido. Calientan el metal y mantienen su temperatura. No están presentes en los sistemas de cámara fría.
Tubo ascendente: Sirve de conducto para que el metal fundido llegue al molde de fundición a presión.
Etapas del proceso de fundición a alta presión
La siguiente información explica de forma completa cómo funciona el proceso de fundición a alta presión:
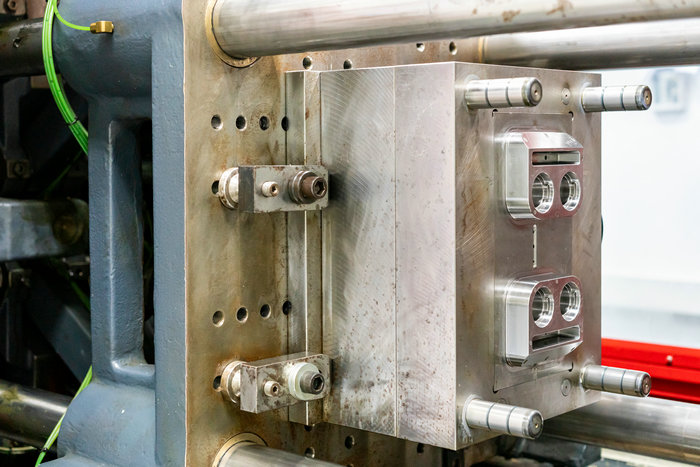
La primera etapa es la preparación del molde: Consiste en limpiar el molde y lubricar sus paredes interiores para facilitar la expulsión de la pieza y regular la temperatura.
La segunda etapa es la inyección: Puede realizarse con un sistema de cámara caliente o fría, según el material utilizado. El sistema de cámara caliente es adecuado para metales con bajo punto de fusión, como el zinc y el magnesio; la cámara fría se utiliza con metales de punto de fusión alto, como el aluminio y el latón.
La tercera etapa es la extracción de la pieza: Consiste en utilizar un pasador expulsor para liberar la pieza de la cavidad del molde y expulsar la fundición solidificada.
La etapa final es el recorte: Consiste en retirar el material sobrante de la pieza fundida y del molde mediante diversos métodos, como un troquel de recorte o una sierra.
Ventajas y limitaciones de la fundición a alta presión
Ventajas
Mayor velocidad de producción
La etapa de inyección es fundamental en la HPDC y se completa rápidamente, lo que permite alcanzar altas tasas de producción. Esto hace que el proceso sea útil para la creación rápida de prototipos, especialmente para la fabricación de grandes volúmenes, y más rápido que otros métodos como la LPDC.
Piezas fundidas a alta presión de calidad
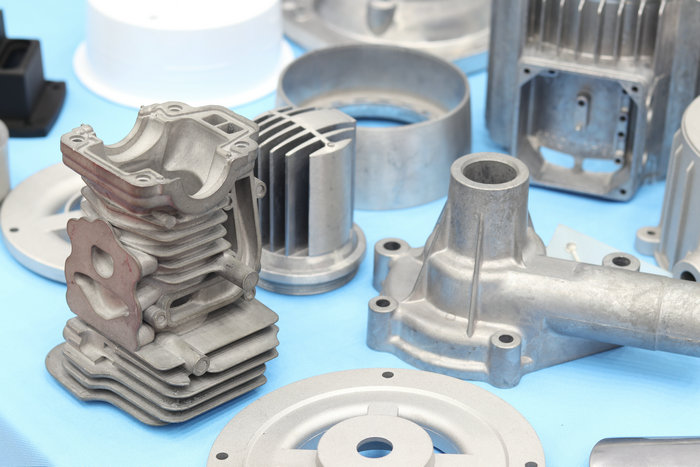
Las piezas producidas mediante HPDC tienen gran precisión dimensional, excelente uniformidad y buen acabado superficial. También conservan las propiedades mecánicas del material base y, por lo general, requieren un mecanizado mínimo.
Productos de pared delgada
La HPDC puede producir paredes de menos de 0.40mm y permite añadir insertos o piezas cofundidas. Esta característica reduce la cantidad de componentes necesarios durante el montaje.
Fabricación de diseños complejos
La HPDC es adecuada para fabricar productos con geometrías complejas gracias a la flexibilidad en el diseño del molde. Esta flexibilidad también facilita el montaje de las piezas.
Moldes duraderos
Los moldes utilizados en HPDC son muy duraderos y pueden emplearse en numerosos ciclos de producción. Esta durabilidad reduce el costo de fundición por unidad.
Limitaciones
Presencia de aire
Este es un problema habitual en HPDC que produce bolsas de aire en el producto final. Por ello, la HPDC no es adecuada para productos herméticos: el aire atrapado puede causar porosidad y ampollas superficiales durante el tratamiento térmico. En estos casos, la fundición a baja presión puede ser una mejor alternativa.
Costos iniciales de puesta en marcha
El costo inicial de una máquina HPDC propia puede ser considerable; por eso, muchas personas y empresas optan por subcontratar la fundición a presión a un proveedor de servicios.
Cómo reducir los defectos de fundición en HPDC
A continuación se describen algunos de los defectos más comunes y cómo reducirlos:
Porosidad
Es un problema frecuente durante el proceso HPDC. Aunque es difícil eliminar por completo la porosidad, puede reducirse incorporando tecnología de vacío al equipo.
Rebaba
La rebaba es otro defecto frecuente en la fundición de aluminio a alta presión y consiste en el exceso de material que se filtra por las líneas de partición. Suele producirse cuando la presión de inyección supera la fuerza de cierre. Una forma de evitarla es utilizar equipos de fundición con tonelaje suficiente.
Desgarro en caliente
Puede deberse a un enfriamiento no uniforme y provocar desgarros en las zonas calientes de las piezas. El enfriamiento desigual suele originarse por variaciones en el espesor de pared de la fundición, pero puede corregirse mejorando el diseño.
Secciones sin llenar
Las secciones sin llenar en la cavidad pueden deberse a diversos factores. Este problema puede prevenirse controlando el volumen y la velocidad de inyección, así como la temperatura de vertido.
Aplicaciones del proceso de fundición a alta presión
Industria médica: En la industria médica, la HPDC se utiliza habitualmente para fabricar equipos de diagnóstico por imagen de gran volumen, bombas de infusión y otros componentes médicos. Su alta productividad, compatibilidad con diversos materiales y capacidad para producir diseños complejos la convierten en una opción popular en este sector.
Industria automotriz: La industria automotriz utiliza HPDC para fabricar componentes esenciales de vehículos, como bloques de motor, soportes de motor, carcasas de cajas de cambios y otras piezas estructurales. La compatibilidad del método con materiales como el aluminio y el magnesio, su gran precisión y la capacidad para producir diseños complejos lo convierten en una opción preferida en este sector.
Industria aeroespacial: El sector aeroespacial también utiliza HPDC para fabricar componentes de motores con materiales como zinc, magnesio y aluminio. Estos metales tienen propiedades que los hacen adecuados para la fundición a alta presión, y la capacidad del método para producir diseños complejos lo convierte en una opción ideal para esta industria.
Comparación entre HPDC y LPDC
A. Fundición de aluminio a alta presión
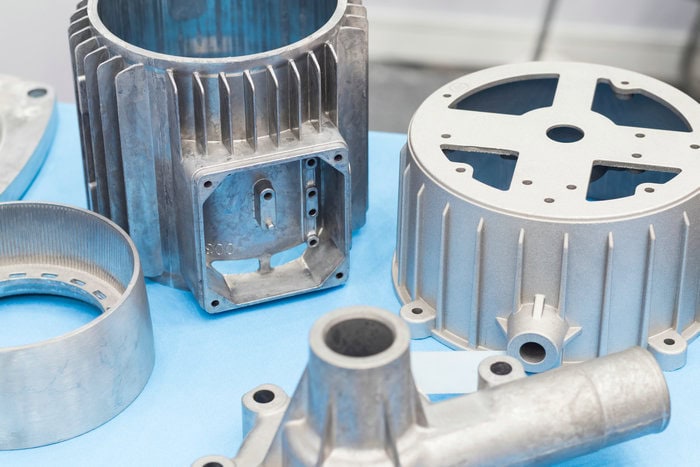
La fundición de aluminio a alta presión (HPDC) es un proceso de fabricación muy utilizado en todo el mundo; aproximadamente el 70% de los fabricantes de piezas fundidas a presión emplean este método. El proceso consta de las siguientes etapas:
Primero, las aleaciones de aluminio se funden en un horno independiente. A continuación, el aluminio fundido se transfiere manualmente o mediante un brazo robótico al cilindro de inyección del equipo de fundición. Luego, un pistón empuja el metal fundido hacia el molde a alta presión. La pieza se deja enfriar y solidificar dentro del molde durante un tiempo determinado; después se separan las mitades y se extrae la pieza terminada.
B. Fundición a baja presión
Las máquinas de fundición de aluminio a baja presión tienen una estructura distinta de los equipos de fundición a alta presión. El proceso de fundición a baja presión se describe a continuación:
Primero, la aleación de aluminio se funde en un horno sellado. Las mitades del molde se colocan sobre el horno y se conectan mediante un tubo ascendente. Luego se aplica una baja presión de aire dentro del horno, lo que hace que el aluminio fundido suba por el tubo y llene la cavidad. La presión se mantiene hasta que la pieza se solidifica. Por último, se abre el molde y se extrae la pieza fundida.
C. Cuándo elegir el proceso HPDC o LPDC
La elección entre la fundición a alta presión (HPDC) y la fundición a baja presión (LPDC) depende de varios factores, como la complejidad del diseño de la pieza, el volumen de producción previsto, las propiedades requeridas del material y los costos.
Se prefiere la HPDC para piezas complejas de paredes delgadas y con detalles intrincados, ya que ofrece flexibilidad en el diseño del molde. También es ideal para series grandes porque es un proceso rápido y con alta productividad. La HPDC produce piezas con gran precisión dimensional, buen acabado superficial y excelente uniformidad. Sin embargo, quizá no sea adecuada para piezas que no admitan bolsas de aire ni defectos.
Por otro lado, la LPDC es adecuada para fabricar piezas de paredes más gruesas y menor complejidad. Es ideal para componentes con propiedades mecánicas elevadas y para piezas que requieren tratamiento térmico, como los componentes de motor. También puede producir piezas con menos defectos y menor porosidad. Sin embargo, puede ser más lenta que la HPDC y no resultar adecuada para series de gran volumen.
Preguntas frecuentes (FAQ)
¿Por qué utilizar mecanizado CNC para un molde de fundición a presión?
El mecanizado CNC es un proceso muy utilizado para fabricar moldes de fundición a presión por su precisión y capacidad para alcanzar tolerancias estrictas. Como estos moldes requieren un alto nivel de detalle, el mecanizado CNC es el método preferido para fabricarlos.
Fundición a alta presión: ¿se utiliza para plásticos?
Es importante señalar que la fundición a alta presión no se utiliza para plásticos. El moldeo por inyección es el proceso preferido para los polímeros plásticos, mientras que la fundición a presión se utiliza para los metales.
¿Cuál es la diferencia entre la fundición a alta presión y la fundición por gravedad?
La diferencia principal entre la fundición a alta presión y la fundición por gravedad radica en el método utilizado para llenar el molde con metal fundido. En la fundición a alta presión, el metal se inyecta a presión; en la fundición por gravedad, se aprovecha la fuerza de la gravedad para llenar el molde.







