
Concetto di pressofusione ad alta pressione
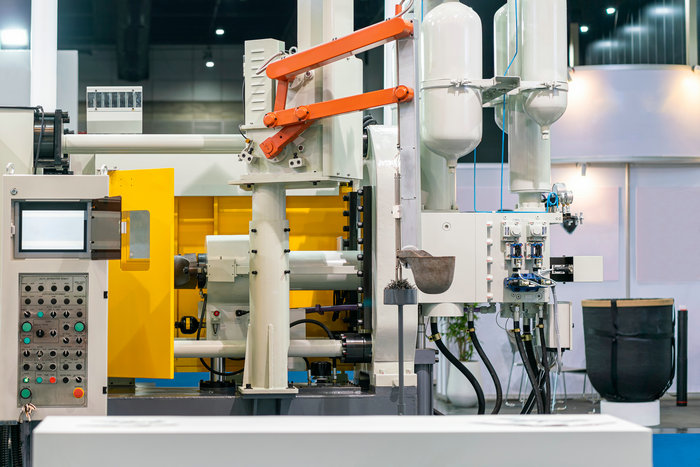
La pressofusione ad alta pressione (HPDC) è un processo di fusione di metalli utilizzato per la produzione in serie di parti metalliche complesse, ad alta integrità e quasi a forma di rete. Il processo prevede l’iniezione di metallo fuso in uno stampo pre-progettato ad alta pressione, in genere tra 1000 e 25000 PSI (libbre per pollice quadrato). L’alta pressione viene mantenuta fino a quando il metallo fuso si solidifica e viene rimosso dallo stampo.
Questo processo viene effettuato utilizzando una macchina per pressofusione a camera calda o a camera fredda. La macchina a camera calda viene utilizzata per materiali a basso punto di fusione come lo zinco, mentre la macchina a camera fredda viene utilizzata per materiali ad alto punto di fusione come alluminio e magnesio. HPDC è ampiamente utilizzato in settori come automobilistico, aerospaziale e medico grazie alla sua capacità di produrre parti di alta qualità con tolleranze strette e forme complesse.
Importanza del concetto di pressofusione ad alta pressione in vari settori
La pressofusione ad alta pressione (HPDC) è un concetto importante in vari settori grazie ai suoi numerosi vantaggi. Ecco alcuni settori che beneficiano del concetto HPDC:
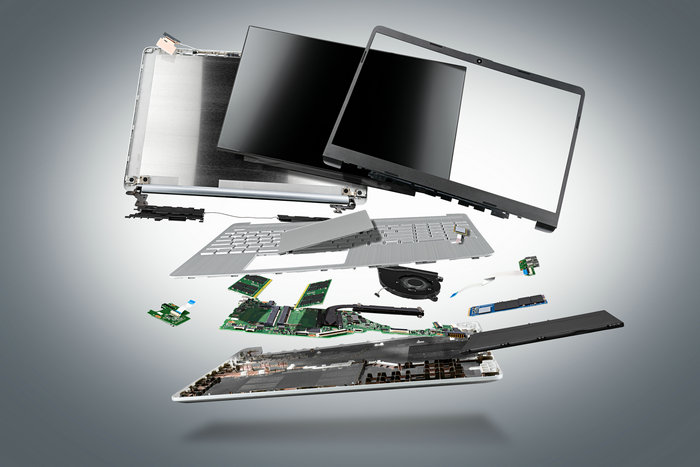
Elettronica di consumoL’elettronica di consumo come smartphone, laptop e tablet richiede piccole parti leggere che possono essere facilmente prodotte utilizzando il processo HPDC. Questo processo consente la produzione di progetti complessi e componenti precisi con elevata precisione.
Attrezzatura medicat: L’industria medica beneficia anche del concetto HPDC, che consente la produzione di componenti leggeri e precisi per l’uso in dispositivi e apparecchiature mediche. Il processo fornisce componenti di alta qualità con finiture superficiali eccellenti, che lo rendono ideale per i requisiti rigorosi del settore.
Industria della difesaHPDC è vantaggioso nel settore della difesa consentendo la produzione di componenti complessi e ad alta resistenza con un’eccellente precisione dimensionale, che sono cruciali per veicoli militari, aerei e sistemi di armi. Ciò consente una continua innovazione e sviluppo per soddisfare i requisiti tecnologici avanzati delle attrezzature militari.Materiali compatibili con la pressofusione ad alta pressione
La seguente breve panoramica dei materiali compatibili ti aiuterà a determinare se HPDC è il processo di produzione appropriato o se deve essere utilizzato un metodo alternativo.
Alluminio: Questo è un materiale ampiamente utilizzato nella pressofusione ad alta pressione grazie alle sue proprietà intrinseche come leggerezza, stabilità dimensionale, conducibilità elettrica, resistenza alla corrosione e resistenza termica.
Il materiale ha un buon flusso quando viene fuso ad alta pressione, ma richiede un sistema a camera fredda per produrre getti di alta qualità. Le leghe di alluminio comuni utilizzate nel processo includono 380, 390, 412, 443 e 518. Questo materiale è comunemente utilizzato in settori come quello automobilistico e aerospaziale.
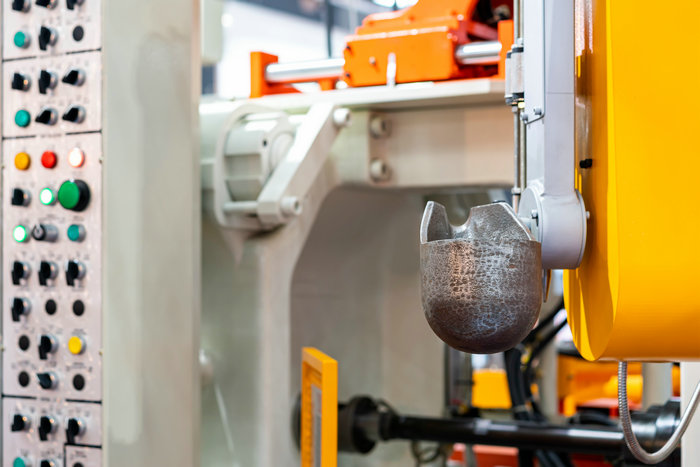
Magnesio: Questo è un altro materiale leggero comunemente usato nel processo hpdc. Ha alta lavorabilità ed è adatto per la pressofusione a camera calda a causa del suo punto di fusione più basso. Le leghe comuni di magnesio utilizzate nel processo includono AZ91D, AM60, AS41B e AE42.
Zinco: Questo è il materiale più adatto al produttore dei tre materiali HPDC comuni. È adatto sia per sistemi a camera calda che fredda. Le leghe comuni di pressofusione di zinco ad alta pressione includono Zamak, 2, 3 e 5. I materiali pressofusi allo zinco sono forti, durevoli e lavorabili.
Che cosa è alluminio ad alta pressione pressofusione
La pressofusione ad alta pressione in alluminio (HPDC) è un processo di fusione metallica che prevede l’iniezione di alluminio fuso ad alta pressione in uno stampo pre-progettato per creare parti metalliche di alta qualità. L’alluminio viene pressurizzato a livelli che vanno da 1.000 a 25.000 PSI per riempire la cavità dello stampo e replicare la forma della parte desiderata. Viene eseguita utilizzando una macchina di pressofusione a camera calda o fredda, a seconda del punto di fusione della lega di alluminio.
Quando devo scegliere il processo HPDC?
Ci sono due tipi di attrezzature utilizzate per la pressofusione ad alta pressione: camera fredda e camera calda pressofusione attrezzature. Per la colata in alluminio ad alta pressione, è necessario utilizzare le macchine a camera fredda.
La pressofusione ad alta pressione (HPDC) è una tecnica di produzione rapida ed economica adatta per la fusione di metalli non ferrosi. È ideale per elevate esigenze di produzione e può produrre parti a parete sottile con una migliore qualità della finitura superficiale. Tuttavia, vi è il rischio di porosità all’interno della colata, che può compromettere l’integrità strutturale e renderlo inadatto per il trattamento termico.
Componenti di una macchina per pressofusione ad alta pressione
Se un produttore intende acquistare una macchina HPDC, ecco alcuni componenti della macchina e le loro rispettive funzioni.
Stampo pressofuso
È il componente principale della macchina, di solito in acciaio. Ha un design che rappresenta il prodotto previsto ed è responsabile della sagomatura del metallo fuso nella forma desiderata. Lo stampo pressofuso ha due metà, una mobile e una metà fissa, che morsetto sotto forza quando l’operatore inietta metallo fuso.
Ejector Pins
Questi sono componenti che aiutano nell’espulsione della pressofusione dopo la solidificazione. Si trovano per lo più sulla metà mobile e aiutano a rimuovere le parti in fusione dallo stampo.
Pistone
Produce la pressione che inietta il metallo fuso dalla camera di soffiaggio nello stampo. A seconda del tipo di macchina, può essere automatizzata.
Componenti di riscaldamento
Questi consistono dell’elemento riscaldante, della termocoppia e della camera del colpo (posizione del metallo fuso). Funzionano per riscaldare il metallo durante la conservazione e il mantenimento della temperatura del metallo fuso. I componenti riscaldanti sono assenti nel sistema a camera fredda.
Tubo Riser: Questo serve come passaggio per il metallo fuso nello stampo pressofuso.
Passi del processo di pressofusione ad alta pressione
Le seguenti informazioni forniscono una comprensione completa di come funzionano i processi di pressofusione ad alta pressione:
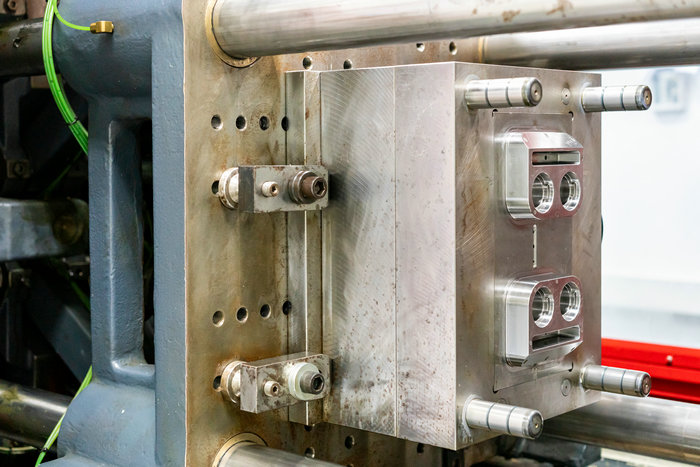
Il primo passo è la preparazione della stampo: Si tratta di pulire lo stampo e lubrificare le pareti interne per facilitare l’espulsione e la regolazione della temperatura.
Il secondo passo è l’iniezione: Può essere fatto utilizzando la camera calda o il sistema di iniezione a camera fredda, a seconda del tipo di materiale utilizzato. Il sistema a camera calda è adatto per metalli a basso punto di fusione come zinco e magnesio, mentre la camera fredda viene utilizzata per metalli ad alto punto di fusione come alluminio e ottone.
Il terzo passo è la rimozione della parte: Si tratta di utilizzare un perno eiettore per rilasciare la cavità dello stampo e spingere fuori i getti solidificati.
Il passo finale è tagliare: Si tratta di rimuovere i materiali extra trovati sulla colata e lo stampo utilizzando vari metodi, come un trim die o sega.
Vantaggi e limitazioni delle pressofusioni ad alta pressione
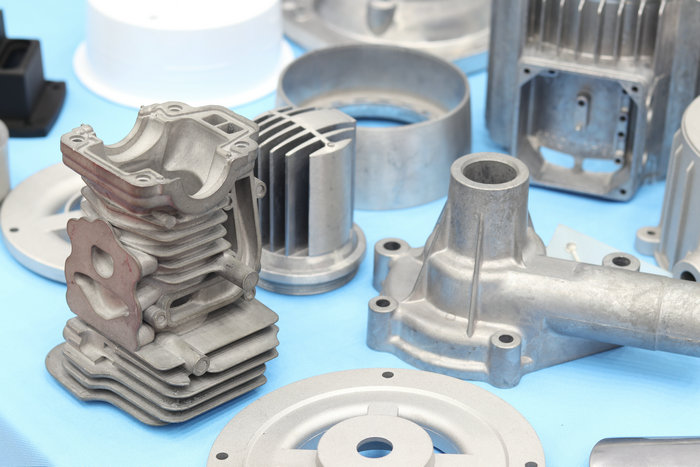
Vantaggi
Tassi di produzione più elevati
La fase di iniezione in HPDC è un passaggio vitale e viene completata rapidamente, con conseguente elevati tassi di produzione. Questo rende il processo vantaggioso per la prototipazione rapida, in particolare per la produzione ad alto volume, e più veloce rispetto ad altri metodi di fusione come LPCC.
Castings di alta pressione di qualità
Le parti in pressofusione prodotte utilizzando HPDC hanno un’elevata precisione dimensionale, un’eccellente uniformità e una buona finitura superficiale. Mantengono anche le proprietà meccaniche del materiale principale e di solito richiedono una lavorazione minima.
Prodotti a parete sottile
HPDC può raggiungere uno spessore della parete sottile inferiore a 0,40 mm e il processo consente l’aggiunta di inserti o parti co-cast. Questa caratteristica riduce il numero di componenti richiesti durante l’assemblaggio.
Realizzazioni progettuali complesse
HPDC è adatto per la creazione di prodotti con forme di stampo intricate grazie alla flessibilità nella progettazione dello stampo. Questa flessibilità rende più facile assemblare le parti prodotte.
Muori durevoli
Gli stampi pressofusi utilizzati in HPDC sono altamente durevoli, consentendo il loro utilizzo in più cicli di produzione. Questa durata riduce la pressofusione per costo unitario.
Limitazioni
Presenza di aria
Questo è un problema comune in HPDC, con conseguente sacche d’aria nel prodotto finale. Ciò rende HPDC inadatto per i prodotti che richiedono ermeticità, poiché l’intrappolamento dell’aria può causare porosità e vesciche superficiali quando trattato termicamente. In questi casi, la pressofusione a bassa pressione può essere un’alternativa migliore.
I costi iniziali di avvio
I costi di avvio di una macchina HPDC personale possono essere significativi, motivo per cui molte persone e aziende scelgono di esternalizzare le loro esigenze di pressofusione a un fornitore di servizi.
Minimizzare i difetti di matrice in HPDC
Di seguito sono riportati alcuni dei tipi più diffusi di difetti e come ridurli al minimo:
Porosità
Questo è un problema comune riscontrato durante il processo HPDC. Sebbene sia difficile eliminare completamente la porosità, è possibile minimizzarla incorporando la tecnologia del vuoto nell’apparecchiatura.
Flash
Il flash è un altro evento comune nella fusione di alluminio ad alta pressione, che è il materiale in eccesso che perde lungo le linee di separazione. Questo di solito è causato quando la pressione di iniezione supera la forza di serraggio. Un modo per prevenire difetti di flash è quello di utilizzare attrezzature di pressofusione con tonnellaggio sufficiente.
Lacerazione a caldo
Ciò può derivare dal raffreddamento non uniforme e può causare lacerazione nei punti caldi delle parti. Il raffreddamento non uniforme spesso si verifica a causa della variazione dello spessore della parete in una colata, ma può essere affrontato migliorando il design.
Sezioni non riempite
Le sezioni non riempite nella cavità dello stampo possono verificarsi a causa di vari fattori. Questo problema può essere evitato monitorando il volume di iniezione, la velocità e la temperatura di versamento.
Applicazione del processo di pressofusione ad alta pressione
Industria medicaNell’industria medica, HPDC è comunemente usato per produrre apparecchiature di imaging ad alta produzione, pompe per infusione e altre parti mediche. L’elevata produttività del processo, la compatibilità con vari materiali e la capacità di produrre disegni complessi lo rendono una scelta popolare in questo settore.
Industria automobilistica: L’industria automobilistica si basa su HPDC per la produzione di componenti veicolari cruciali come blocchi motore, supporti motore, involucri del cambio e altre parti strutturali. La compatibilità del metodo con materiali come alluminio e magnesio, la sua capacità di ottenere un’elevata precisione e la sua capacità di produrre disegni complessi lo rendono una scelta preferita in questo settore.
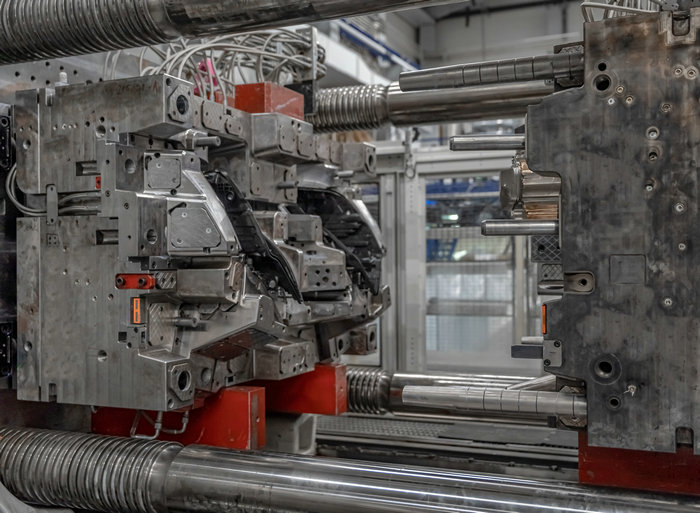
Industria aerospazialeIl settore aerospaziale impiega anche HPDC per produrre parti del motore utilizzando materiali come zinco, magnesio e alluminio. Questi metalli possiedono proprietà uniche che li rendono adatti per la pressofusione ad alta pressione, e la capacità del metodo di produrre disegni complessi lo rende un’opzione ideale per l’industria aerospaziale.
Confronto tra HPDC e LPCC
A. pressofusione di alluminio ad alta pressione
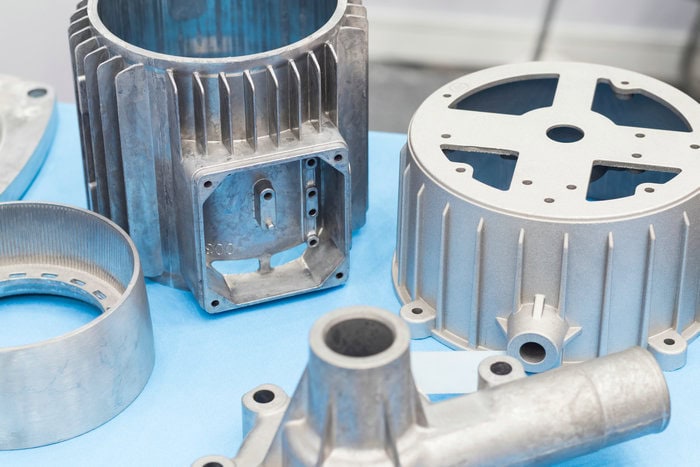
La pressofusione di alluminio ad alta pressione (HPDC) è un processo di produzione ampiamente utilizzato in tutto il mondo, con circa il 70% dei produttori di pressofusione che utilizzano questo processo. I passaggi coinvolti nel processo di pressofusione di alluminio sono i seguenti:
In primo luogo, le leghe di alluminio vengono fuse in un forno separato. Successivamente, l’alluminio fuso viene trasferito nella manica di tiro dell’attrezzatura di pressofusione, manualmente o da un braccio robot. Quindi, il metallo fuso viene spinto nello stampo da un pistone ad alta pressione. La colata viene lasciata raffreddare e solidificare all’interno degli stampi per un periodo specifico prima che le metà dello stampo siano separate e la colata finita venga recuperata.
B. pressofusione a bassa pressione
Le macchine di fusione in alluminio a bassa pressione hanno una struttura diversa rispetto alle attrezzature di fusione in alluminio ad alta pressione e il processo di pressofusione a bassa pressione è descritto di seguito:
In primo luogo, la lega di alluminio viene fusa in un forno sigillato. Le metà dello stampo sono posizionate sulla parte superiore del forno e collegate utilizzando un tubo alzante. Quindi, la bassa pressione dell’aria viene applicata dall’interno del forno, causando l’alluminio fuso a salire attraverso il tubo e riempire la cavità dello stampo. La pressione dell’aria viene mantenuta fino a quando la colata non si è solidificata. Infine, gli stampi vengono aperti e il getto viene estratto.
C. Quando scegliere il processo HPDC o LPDC
La scelta tra pressofusione ad alta pressione (HPDC) e pressofusione a bassa pressione (LPDC) dipende da vari fattori come la complessità della progettazione del pezzo, il volume di produzione desiderato, le proprietà del materiale richieste e le considerazioni sui costi.
HPDC è preferito per parti complesse con pareti sottili e dettagli intricati, in quanto consente una intricata flessibilità di progettazione dello stampo. È anche ideale per produzioni ad alto volume poiché è un processo veloce con elevati tassi di produzione. HPDC produce parti con elevata precisione dimensionale, buona finitura superficiale ed eccellente uniformità. Tuttavia, HPDC potrebbe non essere adatto per parti che non possono avere sacche d’aria o difetti.
LPDC, d’altra parte, è adatto per la produzione di parti con pareti più spesse e meno complessità. È ideale per parti con elevate proprietà meccaniche e per quelle che richiedono un trattamento termico, come i componenti del motore. LPDC può anche produrre parti con meno difetti e meno porosità. Tuttavia, LPDC potrebbe non essere veloce come HPDC e potrebbe non essere adatto per produzioni ad alto volume.
Domande frequenti (FAQ)
Perché utilizzare la lavorazione CNC per la pressofusione di stampi?
La lavorazione CNC è un processo di produzione ampiamente preferito per stampi pressofusione grazie alla sua precisione, precisione e capacità di raggiungere tolleranze elevate. Poiché gli stampi per pressofusione richiedono elevati livelli di dettaglio, la lavorazione CNC è il processo preferito per la loro produzione.
Pressofusione ad alta pressione: è per la plastica?
È importante notare che la pressofusione ad alta pressione non viene utilizzata per la plastica. Lo stampaggio a iniezione è il processo preferito per i polimeri plastici, mentre la pressofusione viene utilizzata per i metalli.
Come fai a distinguere tra colata ad alta pressione e colata a gravità?
La principale differenza tra colata ad alta pressione e colata a gravità risiede nel metodo utilizzato per riempire lo stampo con metallo fuso. La colata ad alta pressione comporta l’iniezione del metallo ad alta pressione, mentre la colata a gravità si basa sulla forza di gravità per riempire lo stampo con metallo fuso.







