
Un defecto de fundición es una imperfección o inconsistencia que se forma en el metal durante la fundición. proceso de fundición, afectando a la calidad y función del producto final. Estos defectos pueden aparecer como agujeros, grietas, metal adicional o puntos ásperos, cada uno causado por diferentes problemas con el molde, el metal o las condiciones en la fundición.
Al saber qué causa estos problemas y cómo detectarlos, los fabricantes pueden ahorrar tiempo, reducir el desperdicio y mejorar la resistencia y la apariencia de sus productos. Los lectores descubrirán los tipos más comunes de defectos de fundición, sus causas y pasos simples para ayudar a prevenirlos.
Tipos comunes de defectos de fundición
Los defectos de fundición vienen en muchas formas, cada una causada por diferentes problemas en el proceso de fundición. La comprensión de estos defectos ayuda a encontrar sus causas y mejorar la calidad de la fundición.
Porosidad y defectos relacionados con el gas
La porosidad se refiere a pequeños agujeros o vacíos dentro de una fundición. Estos agujeros debilitan el metal y pueden conducir a la falla del producto. La porosidad del gas ocurre cuando los gases quedan atrapados en el metal fundido y no pueden escapar antes de que el metal se solidifique.
Hay varias formas de porosidad:
- Porosidad del gas: Generalmente aparece como agujeros redondos dentro del metal.
- Blowholes: Bolsas de gas más grandes cerca de la superficie o en el interior.
- Agujeros: Agujeros pequeños, a menudo poco profundos en la superficie.
Las causas incluyen alto contenido de humedad en el molde, vertido rápido o contaminación en el metal. El aire atrapado o gases como el hidrógeno son culpables comunes.
Encogimiento y formación de la cavidad
Los defectos de contracción ocurren a medida que el metal se enfría y se contrae. Debido a que el metal cambia de tamaño a medida que se solidifica, si no obtiene suficiente metal de alimentación durante el enfriamiento, forma espacios vacíos conocidos como cavidades de contracción.
- Cavidad de contracción: Grandes vacíos internos, a menudo de forma irregular.
- Porosidad de contracción: Vacíos más pequeños y dispersos.
- Lágrimas calientes/grietas calientes: Grietas que ocurren mientras el metal todavía está blando debido a problemas de diseño de molde o enfriamiento desigual.
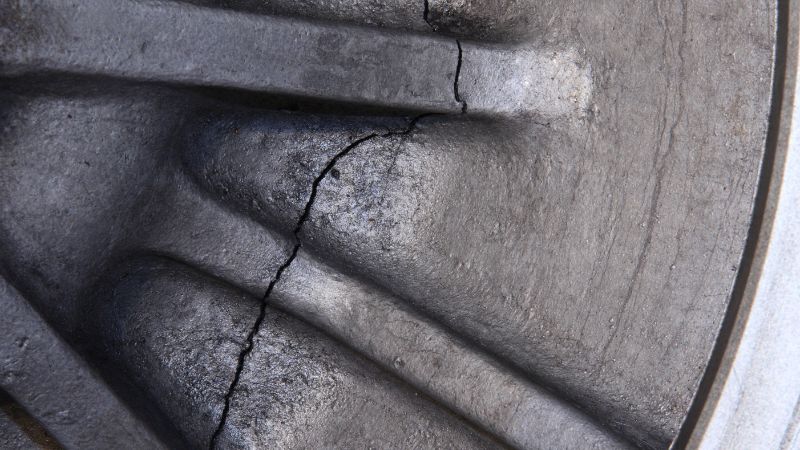
Material del molde y defectos de la superficie
Estos defectos provienen de problemas con la arena o los productos químicos utilizados para hacer el molde.
- Cortes y lavados: Áreas elevadas o ranuradas donde el metal que se mueve rápidamente erosiona parte del molde.
- Penetración del metal: El metal fundido entra en los espacios de grano de arena, haciendo una superficie rugosa.
- Inclusiones de arena: Trozos o protuberancias causadas por arena suelta que cae en el molde.
- Flash/fin: Capas finas de metal extra en las líneas de separación.
- Colas, hebillas y venas de rata: Líneas onduladas, protuberancias o crestas en la superficie de la expansión del molde.
- Abultamientos: Superficies abultadas causadas por el molde que cede bajo presión de metal.
- Cambio o desajuste: Desalineación entre las partes del molde, lo que lleva a pasos en la fundición.
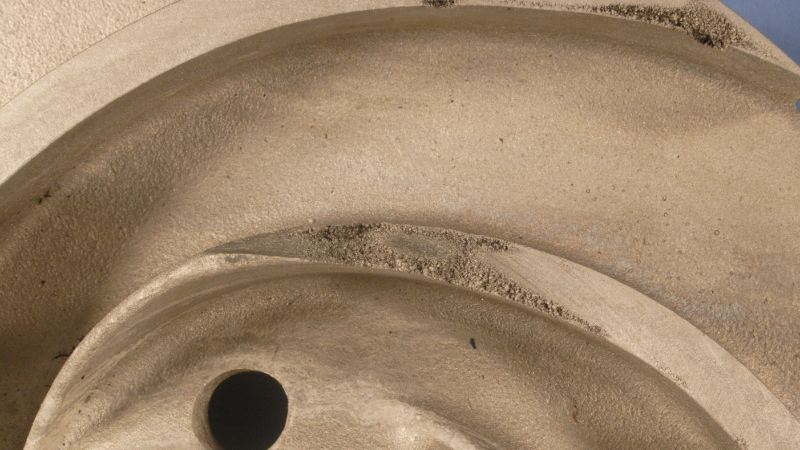
Cierre en frío y llenado incompleto
Los cierres en frío y los malos funcionamientos ocurren cuando el metal fundido no llena completamente la cavidad del molde.
- Frío cerrado: Dos flujos de metal no se fusionan completamente, creando una línea o costura débil.
- Misrun: El metal solidifica antes de llegar a todas las áreas, lo que resulta en una fundición incompleta.
- Fundición incompleta: Faltan partes o bordes debido a la baja temperatura de vertido o flujo lento.
- Defecto de fusión: El metal no se adhiere correctamente con el molde, causando zonas débiles.
Causas incluyen baja temperatura del metal, vertido lento, mal diseño de entrada o secciones demasiado delgadas en la fundición.
Causas y factores de influencia
Los defectos de fundición a menudo resultan de cómo se prepara el molde, se vierte el metal, se diseñan los sistemas y qué materiales se usan. Cada factor afecta directamente a la estructura, superficie y propiedades del producto colado final.
Diseño y preparación de moldes
El diseño y la preparación del molde determinan qué tan bien llena el metal fundido el molde. cavidad de molde y se solidifica. El mal diseño del molde puede causar problemas como llenado incompleto, porosidad o incluso grietas.
La geometría del molde, incluida la presencia de esquinas afiladas o cambios repentinos de grosor, aumenta la posibilidad de puntos calientes o puntos duros. Estas áreas se enfrían a diferentes velocidades, a veces produciendo cavidades de contracción o tensión residual. El material del molde también importa: un molde de baja calidad o mal preparado puede provocar defectos en el material del molde o introducir defectos en la superficie de fundición.
La atención al acabado adecuado de la superficie del molde ayuda a minimizar las superficies de fundición ásperas y la inclusión de arena. La limpieza e inspección exhaustivas de la cavidad del molde antes del uso, junto con el uso de materiales de alta calidad, reduce el riesgo de desechos incrustados o cambio de núcleo.
Parámetros de metal de vertido
La forma en que se vierte el metal, incluida la temperatura y la velocidad de vertido, es un paso crítico. Si la temperatura es demasiado baja, es posible que el metal no fluya bien, causando errores de funcionamiento o cierres en frío. Si es demasiado alto, puede resultar en una absorción excesiva de gases o erosión del molde.
La velocidad de vertido debe estar bien controlada. El vertido demasiado rápido puede causar turbulencias que atrapan los gases y oxidan la aleación, lo que resulta en porosidad de gas o inclusiones. Verter demasiado lentamente aumenta el riesgo de que el metal se solidifique irregularmente o no llegue a todas las áreas de la cavidad del molde.
Precalentar los moldes a temperaturas adecuadas y monitorear la temperatura del metal reduce con precisión tanto los choques térmicos como los defectos del metal de vertido. Mantener la consistencia durante el vertido ayuda a producir piezas fundidas con menos defectos.
Sistemas de entradas y ventilación
Un sistema de entrada bien diseñado guía el flujo de metal fundido en la cavidad del molde. Los sistemas de entradas que utilizan elevadores, canales y entradas colocados en ubicaciones estratégicas promueven la solidificación direccional y reducen las posibilidades de encogimiento y porosidad.
La ventilación también es esencial. La ventilación insuficiente atrapa los gases dentro del molde, lo que conduce a la porosidad o al llenado incompleto. El uso de respiraderos, filtros y un sistema de entrada equilibrado ayuda a dirigir el metal sin problemas y permite que los gases escapen.
Aleación y factores metalúrgicos
La composición química de la aleación afecta la moldeabilidad, la resistencia y la resistencia a los defectos. Algunas composiciones son más propensas a defectos metalúrgicos tales como segregación, desgarros calientes o estructuras de grano desiguales.
El metal contaminado o mal mezclado puede introducir inclusiones de gas o no metálicas. La escoria, los óxidos y otras impurezas pueden entrar en la fundición si no se controla la limpieza de la masa fundida.
Los aditivos y los agentes de refinado se utilizan a menudo para mejorar la estructura de la aleación y reducir las reacciones no deseadas durante la fundición. Vigilancia composición de la aleación, el tratamiento de desgasificación y el mantenimiento de sistemas de manipulación limpios son importantes para limitar los defectos metalúrgicos y garantizar una solidificación uniforme sin formar tensión residual.
Detección, prevención y mejora de la calidad
Encontrar y prevenir con precisión los defectos de fundición es clave para producir productos metálicos fuertes y confiables. Utilizar los métodos de inspección adecuados y controles de calidad puede reducir el riesgo de problemas tales como inclusiones de escoria y otras imperfecciones.
Inspección y Detección Métodos
La inspección es el primer paso para detectar defectos en las piezas fundidas. Las fundiciones utilizan técnicas de pruebas no destructivas (NDT) tanto visuales como avanzadas para verificar fallas. Inspección visual ayuda a encontrar grietas superficiales, escoria o inclusiones. Es rápido, pero puede pasar por alto defectos pequeños u ocultos.
Ensayos no destructivos métodos, como rayos X o pruebas ultrasónicas, permiten a los inspectores mirar dentro de la fundición sin dañarla. Estas pruebas pueden detectar problemas subsuperficiales como la porosidad del gas o inclusiones internas que no son visibles desde el exterior. Prueba de partículas magnéticas es útil para encontrar grietas o costuras en la superficie de los metales ferrosos.
Los sistemas de inspección automatizados, incluyendo cámaras y sensores, pueden verificar la calidad durante la producción. Este monitoreo en tiempo real puede detectar defectos como grietas longitudinales o errores de funcionamiento antes de que el producto pase a la siguiente etapa.
Estrategias de prevención en la práctica de fundición
La prevención comienza con una planificación cuidadosa y buena prácticas de fundición. Usando metal limpio, la eliminación de escoria y el diseño adecuado del molde reducen el riesgo de inclusiones u otros defectos comunes de fundición. La reducción de la turbulencia durante el vertido ayuda a mantener materia extranjera de entrar en el molde.
El control de la temperatura también es importante. Verter metal a la temperatura adecuada detiene defectos como cierres en frío o funcionamientos incorrectos. El manejo adecuado del metal fundido y la limpieza regular del equipo evitan que la escoria se forme y quede atrapada en el producto final.
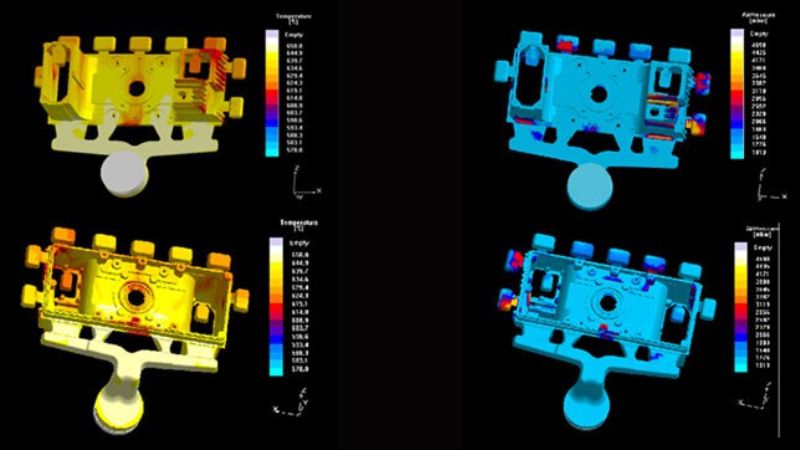
A menudo es necesaria la colaboración entre los equipos de diseño y los trabajadores de fundición. Pequeños cambios en la geometría del molde, en los sistemas de compuerta o en el uso filtros puede reducir significativamente los defectos. Mantener registros y aprender de errores pasados ayuda a mejorar los procesos.
Control de calidad y mejora continua
Los equipos de control de calidad en fundiciones se centran en mantener estándares de fundición Alto. Utilizan los datos de inspección para rastrear las tasas de defectos e identificar tendencias. Control estadístico de procesos (SPC) se usa comúnmente para observar variaciones en la temperatura, la composición y la velocidad de vertido.
La mejora continua significa revisar los pasos de producción y hacer pequeños cambios con el tiempo. Los bucles de retroalimentación aseguran que las lecciones aprendidas de los defectos se utilicen para evitar los mismos problemas en nuevos lotes. La capacitación regular asegura que el personal conozca las últimas técnicas de detección y prevención.
[Si desea saber más sobre cómo los fabricantes controlan y evalúan la calidad de las piezas fundidas a presión, puede visitar nuestra Blog sobre métodos de inspección de fundición a presión]
Preguntas frecuentes
¿Qué remedios son más efectivos para abordar las imperfecciones de la arena?
Las imperfecciones de fundición de arena, como los orificios de soplado y las inclusiones de arena, se pueden reducir a través de una mejor preparación de la arena.
El uso de arena con el contenido de humedad adecuado y la fuerza mejora integridad del molde. Una ventilación adecuada y un apisonamiento adecuado reducen la formación de gas. Mantener los moldes y la arena limpios antes de verterlos también ayuda a prevenir muchos de estos problemas.
¿Cuáles son los cinco principales tipos de defectos que se encuentran en los materiales fundidos?
Los cinco defectos más comunes en las piezas fundidas son la porosidad, la contracción, los funcionamientos incorrectos, los cierres en frío y las inclusiones de arena.
La porosidad aparece como pequeños agujeros en la fundición. La contracción forma huecos o cavidades internas. Los malos funcionamientos y los cierres en frío son problemas de flujo que resultan en un llenado incompleto o articulaciones débiles. Las inclusiones de arena se producen cuando las partículas de arena se atascan en el metal.
¿Qué procedimientos se recomiendan para detectar defectos en piezas fundidas utilizando imágenes?
La inspección visual es el primer paso para encontrar defectos en la superficie.
Para defectos internos, se utilizan ampliamente métodos como imágenes de rayos X o pruebas ultrasónicas. Con imágenes digitales o visión artificial, el software avanzado puede detectar grietas, poros u otros Problemas superficiales automáticamente mediante el análisis de las imágenes capturadas para detectar irregularidades.







