
Дефектът при леене е несъвършенство или отклонение, което възниква в метала по време на леярския процес и влияе върху качеството и функцията на крайния продукт. Дефектите може да се проявят като отвори, пукнатини, излишен метал или грапавини — всеки от тях може да е причинен от различни проблеми с формата, метала или условията в леярната.
Като знаете какво причинява тези въпроси и как да ги забележите, производителите могат да спестят време, да намалят отпадъците, и да подобрят силата и външния вид на техните продукти. Читателите ще открият най-често срещаните видове кастинг дефекти, техните каузи, както и прости стъпки, за да ги предотврати.
Общи видове кастингови дефекти
Кастинг дефекти идват в много форми, всеки причинен от различни проблеми в процеса на кастинг. Разбирането на тези дефекти помага за намиране на причините и подобряване на качеството на кастинг.
Дефекти, свързани с порозите и газа
Тези дупки отслабват метала и могат да доведат до неуспешен продукт. Порозите се отнасят до малки дупки или празнини в метала и не могат да избягат, преди металът да се затвърди.
Има няколко форми на подражание:
- Газова прозрачност: Обикновено се появява като кръгли дупки в метала.
- Духове: По-големи газови джобове близо до повърхността или вътре.
- дупки: Малки, често плитки дупки на повърхността.
Причините включват високо съдържание на влага във формата, бързо заливане или замърсяване на метала. Чести виновници са задържаният въздух и газове като водорода.
Съкращаване и формация на кавитията
Тъй като металът променя размера, тъй като той затвърди, ако не получава достатъчно фуражни метали по време на охлаждането, формира празни пространства, известни като свиване на каюти.
- Смалена кухина: Големи вътрешни празнини, често неправилно във форма.
- Намаляване на подбиването: по-малки, разпръснати празнини.
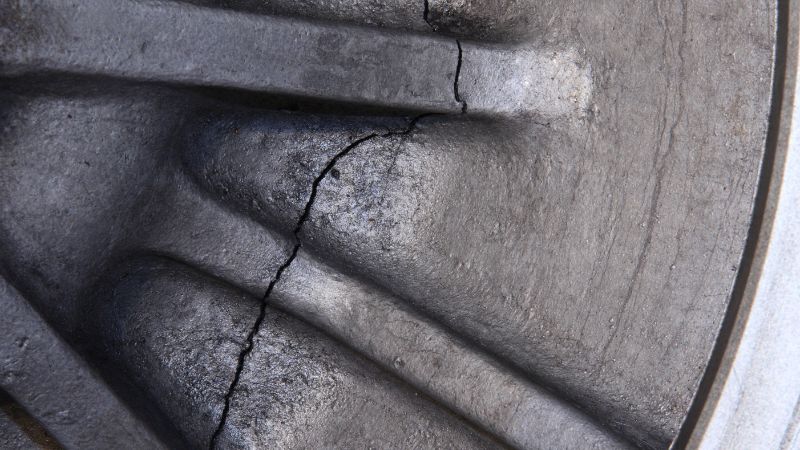
- Горещи разкъсвания/пукнатини: Пукнатини, които се образуват, докато металът е още мек, поради неравномерно охлаждане или проблеми в конструкцията на формата.
Материали и повърхностни дефекти
Тези дефекти се дължат на проблеми с пясъка или химикалите, използвани за изработване на формата.
- Разфасовки и мивки: Издигнати или извити площи, където бързоподвижният метал еродира част от мухла.
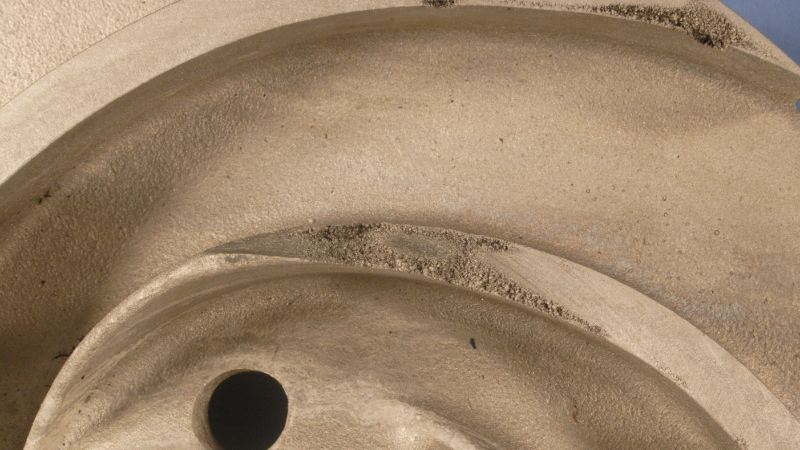
- Метално проникване: Молтен метал влиза в помещенията на пясъчните зърна, което прави груба повърхност.
- Паднали песъчинки: Издатини или бучки, причинени от ронлив пясък, попаднал във формата.
- Флаш/фин: Тънки слоеве от допълнителен метал при разделяне на линии.
- Опашки, гънки и жилки: Вълнообразни линии, издутини или ръбове по повърхността, причинени от разширяването на формата.
- Издутини: Изпъкнали повърхности, причинени от деформация на формата под налягането на метала.
- Изместване или разминаване: Неправилно подравняване на частите на формата, което води до стъпалообразно разместване на отливката.
Студено затваряне и непълно запълване
Студени спойки и недоливи се получават, когато разтопеният метал не запълни напълно кухината на формата.
- Студено затваряне: Два потока от метал не се сливат напълно, създавайки слаба линия или шев.
- Грешка: Металът се затвърди преди достигането на всички области, което води до непълно кастинг.
- Непълно кастинг: липсващи части или ръбове поради ниска температура или бавен поток.
- Дефект на спояването: Металът не се свързва правилно с формата и се образуват слаби зони.
Причините включват ниска температура на метала, бавно изливане, лош дизайн на гатинг, или твърде тънки секции в кастинг.
Причини и фактори за влияние
Дефектите при леене често произтичат от подготовката на формата, начина на наливане на метала, конструкцията на системите и използваните материали. Всеки фактор пряко влияе върху структурата, повърхността и свойствата на крайния отливък.
Проектиране и подготовка
Проектирането и подготовката на формата определят доколко добре разтопеният метал запълва кухината и се втвърдява. Неправилната конструкция на формата може да причини непълно запълване, порьозност или дори пукнатини.
Геометрията на формата, включително наличието на остри ъгли или внезапни промени в дебелината, увеличава вероятността от горещи или твърди зони. Те се охлаждат с различна скорост и понякога образуват усадъчни кухини или остатъчни напрежения. Материалът на формата също има значение — нискокачествена или неправилно подготвена форма може да доведе до дефекти от материала на формата или до несъвършенства по повърхността на отливката.
Правилната обработка на повърхността на формата помага да се намалят грапавините по отливката и включванията на пясък. Щателното почистване и проверка на кухината преди употреба, заедно с използването на качествени материали, намалява риска от попаднали замърсявания или изместване на сърцевината.
Изливане на метални параметри
Начинът на наливане на метала, включително температурата и скоростта, е критично важен. Ако температурата е твърде ниска, металът може да не тече добре и да се получат недоливи или студени спойки. Ако е твърде висока, може да настъпи прекомерно поглъщане на газове или ерозия на формата.
Скоростта на наливане трябва да се контролира добре. Прекалено бързото наливане може да предизвика турбулентност, която задържа газове и окислява сплавта, водейки до газова порьозност или включвания. Прекалено бавното наливане увеличава риска металът да се втвърди неравномерно или да не достигне всички зони на кухината.
Предварителното нагряване на формите до подходяща температура и прецизният контрол на температурата на метала намаляват както термичните удари, така и дефектите при наливане. Поддържането на постоянни условия по време на наливането помага да се произвеждат отливки с по-малко несъвършенства.
Системи за гаринг и вентилиране
Добре проектираната леякова система насочва потока на разтопения метал към кухината на формата. Системите с правилно разположени подхранващи глави, литникови канали и ливници подпомагат насоченото втвърдяване и намаляват вероятността от усадъчни кухини и порьозност.
Обезвъздушаването също е от съществено значение. Недостатъчното отвеждане на въздуха задържа газове във формата и води до порьозност или непълно запълване. Вентилационни канали, филтри и балансирана леякова система помагат металът да се насочва плавно и газовете да излизат.
Съединителни и хидравлични фактори
Химичният състав на сплавта влияе върху леярските свойства, якостта и устойчивостта на дефекти. Някои състави са по-податливи на металургични дефекти като сегрегация, горещи пукнатини или неравномерна зърнеста структура.
Замърсени или неправилно смесени метали могат да въведат газ или неметални вграждания. Сладки, оксиди, и други примеси могат да влязат в кастинг, ако не се топи чистота.
Добавки и рафиниращи агенти често се използват за подобряване на сплавовата структура и намаляване на нежеланите реакции по време на кастинг. Мониторинг на състава на сплавовете, дегазирането на лечението и поддържането на системите за чист обработка са важни за ограничаване на металургическите дефекти и гарантират единно стабилизиране без образуване на остатъчен стрес.
Откриване, предотвратяване и подобряване на качеството
Именно намирането и предотвратяването на дефекти при кастинг е от ключово значение за производството на силни, надеждни метални продукти. Използването на правилните методи за инспекция и контрол на качеството може да намали риска от проблеми като включването на жилетки и други несъвършенства.
Методи за инспекция и откриване
Инспекцията е първата стъпка в сядане на дефекти в отливки. Основателите използват както визуални, така и напреднали неразрушителни техники за изпитване (НДТ) за проверка на недостатъци. Визуалната инспекция помага за намиране на повърхностни пукнатини, жилетка, или включвания. Тя е бърза, но може да пропусне малки или скрити дефекти.
Неразрушителни методи за изпитване, като рентгеново или ултразвуково изпитване, позволяват на инспекторите да гледат вътре в кастинга, без да го увредят. Тези тестове могат да открият подповърхностни проблеми, като газова подразделение или вътрешно включване, които не са видими отвън. Магнетното изследване на частици е полезно за намиране на пукнатини или шевове на повърхността на черепните метали.
Автоматизирани системи за инспекции, включително камери и сензори, могат да проверят за качество по време на производството. Този мониторинг в реално време може да улови дефекти като надлъжни пукнатини или неправилни, преди продуктът да премине към следващия етап.
Стратегии за превенция в практиката на морската раса
Предотвратяването започва с внимателно планиране и добри леярски практики. Използването на чист метал, отстраняването на шлаката и правилното проектиране на формата намаляват риска от включвания и други често срещани дефекти при леене. Намаляването на турбулентността при наливане помага да се предотврати попадането на чужди частици във формата.
Температурният контрол също е важен. Сипването на метал при правилната температура спира дефекти като студени затваряния или неправилни. Правилната обработка на разтопения метал и редовното почистване на оборудването предпазва от образуване и капан в крайния продукт.
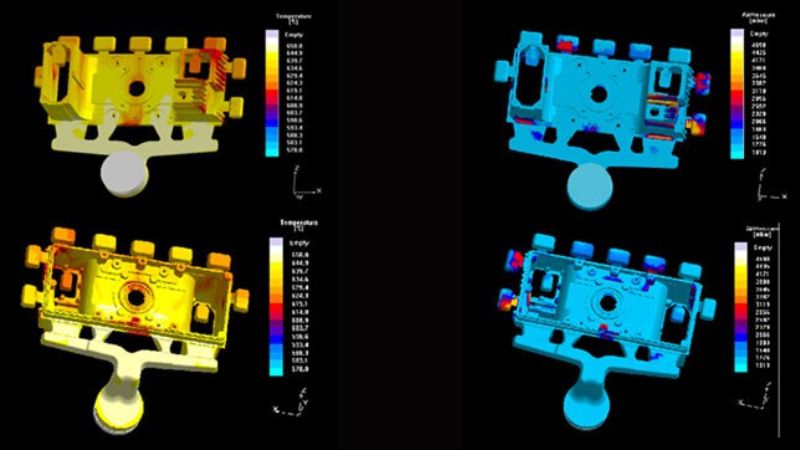
Често е необходимо сътрудничество между проектантските екипи и леярските работници. Малки промени в геометрията на формата и леяковата система или използването на филтри могат значително да намалят дефектите. Воденето на записи и извличането на поуки от минали грешки помагат за подобряване на процесите.
Контрол на качеството и непрекъснато подобряване
Те използват данни за инспекции, за да проследят дефектите и идентифицират тенденциите. Статистическият процес контрол (SPC) обикновено се използва за наблюдение на промените в температурата, състава и скоростта на изливане.
Непрекъснато подобрение означава преразглеждане на производствените стъпки и вземане на малки промени с течение на времето. Относни петни гарантират, че се използват уроци, научени от дефекти, за да се предотвратят същите проблеми в новите партиди. Редовното обучение гарантира, че персоналът знае най-новите техники за откриване и превенция.
[Ако искате да научите повече за начина, по който производителите контролират и оценяват качеството на отливките под налягане, посетете нашия блог за методите за инспекция на отливки.]
Често задавани въпроси
Кои средства са най-ефективни за справяне с пясъчните несъвършенства?
Пясъчни хвърляне несъвършенства като удари дупки и пясъчни инклузии могат да бъдат намалени чрез по-добра подготовка на пясъка.
Използването на пясък с подходяща влажност и якост подобрява целостта на формата. Достатъчното обезвъздушаване и правилното трамбоване намаляват образуването на газове. Почистването на формите и пясъка преди наливане също помага за предотвратяване на много от тези проблеми.
Какви са първите пет най-разпространени видове дефекти, намерени в хвърляни материали?
Петте най-често срещани дефекти в отливки са ревност, свиване, грешки, студени затваряния и включването на пясък.
Порозите се появяват като малки дупки в кастинга. Съкращаването формира вътрешни дупки или дупки. Грешки и студени затваряния са проблеми с потока, които водят до непълно запълване или слаби стави. Пясъчните включвания се появяват, когато пясъчни частици се залепват в метала.
Какви процедури се препоръчват за откриване на дефекти в отливки с помощта на изображения?
Визуалната проверка е първата стъпка в намирането на повърхностни дефекти.
С цифрови изображения или машинно виждане, напреднал софтуер може да открие пукнатини, пори или други повърхностни проблеми автоматично чрез анализ на заловените изображения за нередности.







