
Ein Gussfehler ist eine Unvollkommenheit oder Unregelmäßigkeit, die während des Gießprozessesim Metall entsteht und die Qualität sowie Funktion des Endprodukts beeinträchtigt. Diese Fehler können als Löcher, Risse, überschüssiges Metall oder raue Stellen auftreten. Sie werden durch unterschiedliche Probleme mit der Form, dem Metall oder den Bedingungen in der Gießerei verursacht.
Wenn Hersteller die Ursachen kennen und wissen, wie sich solche Fehler erkennen lassen, können sie Zeit sparen, Abfall reduzieren sowie Festigkeit und Erscheinungsbild ihrer Produkte verbessern. In diesem Artikel erfahren Sie mehr über die häufigsten Gussfehler, ihre Ursachen und einfache Maßnahmen zu ihrer Vermeidung.
Häufige Arten von Gussfehlern
Gussfehler treten in vielen Formen auf und entstehen durch unterschiedliche Probleme im Gießprozess. Wenn Sie diese Fehler verstehen, können Sie ihre Ursachen finden und die Gussqualität verbessern.
Porosität und gasbedingte Fehler
Porosität bezeichnet kleine Löcher oder Hohlräume im Gussstück. Diese schwächen das Metall und können zum Versagen des Produkts führen. Gasporosität entsteht, wenn Gase im geschmolzenen Metall eingeschlossen werden und vor dessen Erstarrung nicht entweichen können.
Es gibt verschiedene Formen der Porosität:
- Gasporosität: Zeigt sich im Allgemeinen als runde Löcher im Metall.
- Gasblasen: Größere Gaseinschlüsse nahe der Oberfläche oder im Inneren.
- Nadelstiche: Winzige, häufig flache Löcher auf der Oberfläche.
Zu den Ursachen zählen ein hoher Feuchtigkeitsgehalt der Form, zu schnelles Gießen oder Verunreinigungen im Metall. Häufig sind eingeschlossene Luft oder Gase wie Wasserstoff verantwortlich.
Schwindung und Lunkerbildung
Schwindungsfehler entstehen, wenn das Metall abkühlt und schrumpft. Da sich die Größe des Metalls bei der Erstarrung verändert, bilden sich Hohlräume, sogenannte Lunker, wenn während der Abkühlung nicht genügend flüssiges Metall nachgespeist wird.
- Schwindungslunker: Große innere Hohlräume, häufig mit unregelmäßiger Form.
- Schwindungsporosität: Kleinere, verstreut auftretende Hohlräume.
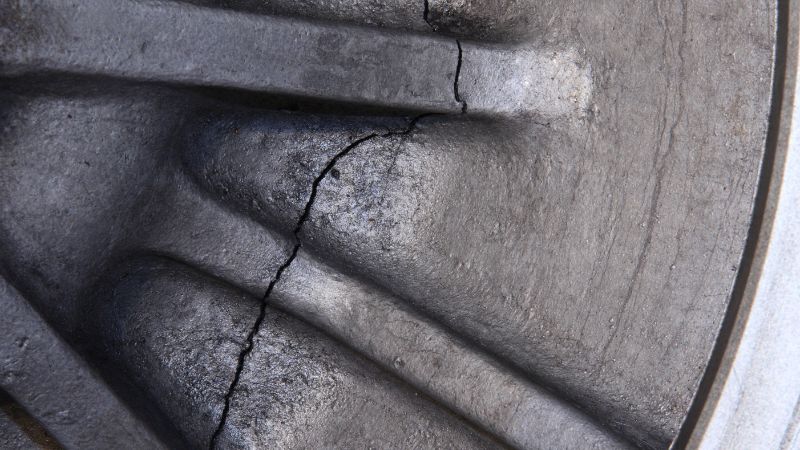
- Heißrisse: Risse, die aufgrund ungleichmäßiger Abkühlung oder Problemen mit der Formenkonstruktion entstehen, solange das Metall noch weich ist.
Fehler durch Formmaterial und Oberflächen
Diese Fehler entstehen durch Probleme mit dem Sand oder den Chemikalien, die zur Herstellung der Form verwendet werden.
- Auswaschungen und Erosion: Erhabene oder gerillte Bereiche, an denen schnell fließendes Metall Teile der Form abträgt.
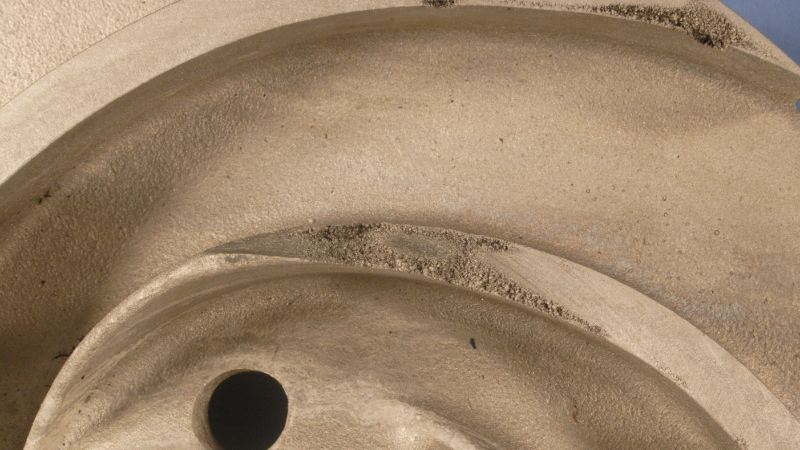
- Metallpenetration: Geschmolzenes Metall dringt in die Zwischenräume der Sandkörner ein und erzeugt eine raue Oberfläche.
- Sandabfall: Klumpen oder Erhebungen, die entstehen, wenn loser Sand in die Form fällt.
- Grat: Dünne Schichten überschüssigen Metalls an den Trennfugen.
- Schülpen, Knicke und Adern: Wellenlinien, Ausbuchtungen oder Erhebungen auf der Oberfläche durch Ausdehnung der Form.
- Auswölbungen: Ausgewölbte Oberflächen, die entstehen, wenn die Form dem Metalldruck nachgibt.
- Versatz oder Fehlanpassung: Fehlausrichtung von Formteilen, die zu Stufen im Gussstück führt.
Kaltlauf und unvollständige Formfüllung
Kaltläufe und Fehlgüsse entstehen, wenn geschmolzenes Metall den Formhohlraum nicht vollständig füllt.
- Kaltlauf: Zwei Metallströme verschmelzen nicht vollständig und bilden dadurch eine schwache Linie oder Naht.
- Fehlguss: Das Metall erstarrt, bevor es alle Bereiche erreicht, sodass das Gussstück unvollständig bleibt.
- Unvollständiger Guss: Fehlende Bereiche oder Kanten aufgrund einer zu niedrigen Gießtemperatur oder zu langsamen Fließens.
- Bindefehler: Das Metall verbindet sich nicht richtig mit der Form, wodurch Schwachstellen entstehen.
Zu den Ursachen zählen eine niedrige Metalltemperatur, langsames Gießen, eine schlechte Angusssystemauslegung oder zu dünne Abschnitte im Gussstück.
Ursachen und Einflussfaktoren
Gussfehler entstehen häufig durch die Vorbereitung der Form, das Gießen des Metalls, die Auslegung der Systeme und die verwendeten Materialien. Jeder dieser Faktoren wirkt sich unmittelbar auf Struktur, Oberfläche und Eigenschaften des fertigen Gussprodukts aus.
Formenkonstruktion und Vorbereitung
Die Konstruktion und Vorbereitung der Form bestimmen, wie gut geschmolzenes Metall den Formhohlraum füllt und erstarrt. Eine schlechte Formenkonstruktion kann zu Problemen wie unvollständiger Füllung, Porosität oder sogar Rissen führen.
Die Geometrie der Form, einschließlich scharfer Ecken oder plötzlicher Änderungen der Wandstärke, erhöht das Risiko von Wärmenestern oder harten Stellen. Diese Bereiche kühlen unterschiedlich schnell ab und können dadurch Schwindungslunker oder Restspannungen verursachen. Auch das Formmaterial spielt eine Rolle: Eine minderwertige oder unsachgemäß vorbereitete Form kann Materialfehler verursachen oder Mängel auf der Gussoberfläche hervorrufen.
Eine sorgfältige Oberflächenbearbeitung der Form hilft, raue Gussoberflächen und Sandeinschlüsse zu vermeiden. Eine gründliche Reinigung und Prüfung des Formhohlraums vor dem Einsatz sowie hochwertige Materialien verringern das Risiko eingeschlossener Fremdkörper oder eines Kernversatzes.
Parameter beim Metallgießen
Die Art des Gießens, einschließlich Temperatur und Geschwindigkeit, ist ein entscheidender Schritt. Ist die Temperatur zu niedrig, fließt das Metall möglicherweise nicht ausreichend, was zu Fehlgüssen oder Kaltläufen führt. Ist sie zu hoch, kann das Metall übermäßig viel Gas aufnehmen oder die Form erodieren.
Die Gießgeschwindigkeit muss sorgfältig geregelt werden. Zu schnelles Gießen kann Turbulenzen verursachen, die Gase einschließen und die Legierung oxidieren lassen. Dadurch entstehen Gasporosität oder Einschlüsse. Bei zu langsamem Gießen besteht ein erhöhtes Risiko, dass das Metall ungleichmäßig erstarrt oder nicht alle Bereiche des Formhohlraums erreicht.
Das Vorwärmen der Formen auf geeignete Temperaturen und die präzise Überwachung der Metalltemperatur verringern sowohl Temperaturschocks als auch Gießfehler. Gleichbleibende Bedingungen während des Gießens helfen, fehlerärmere Gussteile herzustellen.
Anguss- und Entlüftungssysteme
Ein gut ausgelegtes Angusssystem leitet das geschmolzene Metall in den Formhohlraum. Anguss- und Speisersysteme mit strategisch angeordneten Speisern, Angusskanälen und Anschnitten fördern eine gerichtete Erstarrung und verringern das Risiko von Schwindung und Porosität.
Auch die Entlüftung ist entscheidend. Eine unzureichende Entlüftung schließt Gase in der Form ein und führt zu Porosität oder unvollständiger Füllung. Entlüftungskanäle, Filter und ein ausgewogenes Angusssystem helfen, das Metall gleichmäßig zu leiten und Gase entweichen zu lassen.
Legierungs- und metallurgische Faktoren
Die chemische Zusammensetzung der Legierung beeinflusst Gießbarkeit, Festigkeit und Fehleranfälligkeit. Bestimmte Zusammensetzungen neigen stärker zu metallurgischen Fehlern wie Entmischung, Heißrissen oder ungleichmäßigen Kornstrukturen.
Verunreinigtes oder unsachgemäß gemischtes Metall kann Gas oder nichtmetallische Einschlüsse einbringen. Schlacke, Oxide und andere Verunreinigungen können in das Gussstück gelangen, wenn die Schmelzereinheit nicht kontrolliert wird.
Zusätze und Raffinationsmittel werden häufig verwendet, um die Legierungsstruktur zu verbessern und unerwünschte Reaktionen während des Gießens zu verringern. Die Überwachung der Legierungszusammensetzung, Entgasungsbehandlung und ein sauberer Umgang mit dem Material sind wichtig, um metallurgische Fehler zu begrenzen und eine gleichmäßige Erstarrung ohne Restspannungen sicherzustellen.
Erkennung, Vorbeugung und Qualitätsverbesserung
Gussfehler präzise zu erkennen und zu vermeiden, ist entscheidend für die Herstellung fester und zuverlässiger Metallprodukte. Geeignete Prüfverfahren und Qualitätskontrollen können das Risiko von Problemen wie Schlackeneinschlüssen und anderen Unregelmäßigkeiten senken.
Prüf- und Erkennungsverfahren
Die Prüfung ist der erste Schritt, um Fehler in Gussteilen zu erkennen. Gießereien nutzen sowohl Sichtprüfungen als auch fortschrittliche zerstörungsfreie Prüfverfahren (ZfP), um Mängel festzustellen. Sichtprüfung hilft, Oberflächenrisse, Schlacke oder Einschlüsse zu erkennen. Sie ist schnell, kann jedoch kleine oder verborgene Fehler übersehen.
Zerstörungsfreie Prüfverfahren wie Röntgen- oder Ultraschallprüfungen ermöglichen es, das Gussstück von innen zu untersuchen, ohne es zu beschädigen. Damit lassen sich unter der Oberfläche liegende Probleme wie Gasporosität oder innere Einschlüsse erkennen, die von außen nicht sichtbar sind. Magnetpulverprüfung eignet sich zur Erkennung von Rissen oder Nähten auf der Oberfläche ferromagnetischer Metalle.
Automatisierte Prüfsysteme mit Kameras und Sensoren können die Qualität während der Produktion kontrollieren. Durch diese Echtzeitüberwachung lassen sich Fehler wie Längsrisse oder Fehlgüsse erkennen, bevor das Produkt in den nächsten Arbeitsschritt gelangt.
Vorbeugungsmaßnahmen in der Gießereipraxis
Vorbeugung beginnt mit sorgfältiger Planung und guten Gießereipraktiken. Durch den Einsatz sauberen Metalls, das Entfernen von Schlacke und eine geeignete Formenkonstruktion sinkt das Risiko von Einschlüssen und anderen häufigen Gussfehlern. Weniger Turbulenzen beim Gießen helfen, das Eindringen von Fremdkörpern in die Form zu verhindern.
Auch die Temperaturregelung ist wichtig. Wird das Metall bei der richtigen Temperatur gegossen, lassen sich Fehler wie Kaltläufe oder Fehlgüsse vermeiden. Ein sachgemäßer Umgang mit geschmolzenem Metall und die regelmäßige Reinigung der Ausrüstung verhindern, dass sich Schlacke bildet und im Endprodukt eingeschlossen wird.
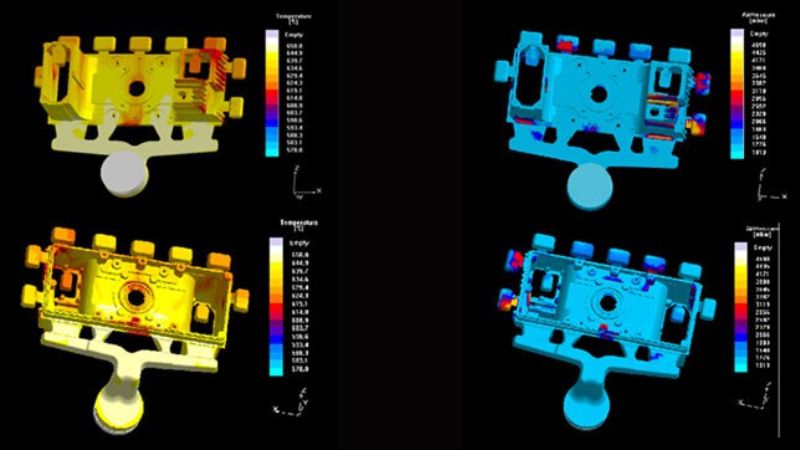
Häufig ist die Zusammenarbeit zwischen Konstruktionsteams und Gießereimitarbeitern erforderlich. Kleine Änderungen an der Formgeometrie oder am Angusssystem sowie der Einsatz von Filtern können Fehler erheblich reduzieren. Dokumentation und die Auswertung früherer Fehler helfen, die Prozesse zu verbessern.
Qualitätskontrolle und kontinuierliche Verbesserung
Qualitätskontrollteams in Gießereien sorgen dafür, dass die Gussstandards eingehalten werden. Sie nutzen Prüfdaten, um Fehlerquoten zu verfolgen und Trends zu erkennen. Die statistische Prozessregelung (SPC) wird häufig eingesetzt, um Abweichungen bei Temperatur, Zusammensetzung und Gießgeschwindigkeit zu überwachen.
Kontinuierliche Verbesserung bedeutet, Produktionsschritte regelmäßig zu überprüfen und im Laufe der Zeit kleine Änderungen vorzunehmen. Rückkopplungsschleifen stellen sicher, dass Erkenntnisse aus Fehlern genutzt werden, um dieselben Probleme in neuen Produktionsläufen zu vermeiden. Regelmäßige Schulungen sorgen dafür, dass die Mitarbeiter mit den neuesten Erkennungs- und Vorbeugungsverfahren vertraut sind.
[Wenn Sie mehr darüber erfahren möchten, wie Hersteller die Qualität von Druckgussteilen kontrollieren und bewerten, besuchen Sie unseren Blog über Prüfverfahren für Druckgussteile]
Häufig gestellte Fragen
Welche Maßnahmen sind am wirksamsten, um Fehler beim Sandguss zu beheben?
Fehler beim Sandguss, etwa Gasblasen und Sandeinschlüsse, lassen sich durch eine bessere Sandaufbereitung verringern.
Sand mit geeignetem Feuchtigkeitsgehalt und ausreichender Festigkeit verbessert die Formstabilität. Eine ausreichende Entlüftung und sachgemäßes Verdichten reduzieren die Gasbildung. Auch saubere Formen und sauberer Sand vor dem Gießen helfen, viele dieser Probleme zu vermeiden.
Welche fünf Gussfehler treten am häufigsten auf?
Die fünf häufigsten Gussfehler sind Porosität, Schwindung, Fehlgüsse, Kaltläufe und Sandeinschlüsse.
Porosität zeigt sich als kleine Löcher im Gussstück. Schwindung verursacht innere Lücken oder Hohlräume. Fehlgüsse und Kaltläufe sind Fließfehler, die zu unvollständiger Formfüllung oder schwachen Verbindungen führen. Sandeinschlüsse entstehen, wenn Sandpartikel im Metall eingeschlossen werden.
Welche Verfahren werden empfohlen, um Gussfehler anhand von Bildern zu erkennen?
Die Sichtprüfung ist der erste Schritt zur Erkennung von Oberflächenfehlern.
Bei inneren Fehlern kommen häufig Röntgenaufnahmen oder Ultraschallprüfungen zum Einsatz. Mit digitalen Bildern oder maschineller Bildverarbeitung kann fortschrittliche Software Risse, Poren oder andere Oberflächenfehler automatisch erkennen, indem sie die aufgenommenen Bilder auf Unregelmäßigkeiten untersucht.







