
Valmistus ja kokoonpano ovat kaksi keskeistä askelta modernissa teollisessa tuotannossa; tiimit joutuvat usein valitsemaan tuotesuunnittelun aikana: keskity siihen, miten osat tehdään tai miten ne yhdistyvät. Siksi DFM ja DFA otetaan käyttöön.
Tässä artikkelissa paitsi selitetään, mitä kukin menetelmä tekee ja vertaillaan, myös näytetään, miten DFM ja DFA yhdistetään todellisiin valmistusprosesseihin.
Mitä on Design for Manufacturing?
Design for Manufacturing (DFM) on malli, jonka avulla tehtaat voivat tuottaa sitä vakiotyökaluilla ja -prosesseilla. Siinä tarkastellaan, kuinka osat siirtyvät piirustuksista valmiisiin tuotteisiin.
DFM ottaa huomioon myös valmistuskumppanin tarpeet. Jokaisessa tehtaassa on erilaisia koneita, työkaluja ja taitotasoja. Näille rajoille sopiva muotoilu vähentää virheitä, rekonstruktioita ja viivästyksiä tuotannon aikana.
DFM:n keskeiset periaatteet
DFM-periaatteet kattavat tuotantoketjun kaikki merkittävät vaiheet, jotka tukevat laadunvalvontaa ja lyhentävät käyttöaikaa välttämällä räätälöityjä asetelmia. Ne koostuvat pääasiassa seuraavista vaiheista:
- Sovita suunnittelu prosessiin ja materiaaliin
- Käytä todistettuja valmistusprosesseja
- Standardoi ominaisuudet ja komponentit
- Minimoi osien monimutkaisuus
- Suunnittelu helppoon työkalustukseen ja kiinnitykseen
- Rajaa tiukat toleranssit kriittisiin ominaisuuksiin
- Määrittele realistiset pinnan viimeistelytasot
Hyödyt ja vaikutukset tuotekehitykseen
DFM alentaa tuotantokustannuksia vähentämällä romu-, remontti- ja käsityökustannuksia. Vähemmän suunnittelumuutoksia julkaisun jälkeen säästää sekä aikaa että rahaa.
DFM myös parantaa tuotteiden laatua. Osat tulevat johdonmukaisemmiksi, kun suunnittelu vastaa prosessin rajoja. Johdonmukaisuus tukee tarkastuksia ja toistettavia tuloksia.
Tuotekehityksen aikana DFM auttaa tiimejä tekemään päätöksiä aiemmin. Selkeä palaute valmistuskumppanilta opastaa työkalusuunnitelmista ja aikatauluista. Tämä varhainen linjaus johtaa nopeisiin rampiin, parempiin kustannussäästöihin ja pienempiin yllätyksiin täydessä tuotannossa.
Mikä on kokoonpanon suunnittelu?
Design for Assembly (DFA) on menetelmä, jota käytetään kokoonpanosuunnittelun aikana, jotta tuotekokoonpanosta tulisi yksinkertaisempi ja toistettavampi. Siinä tarkastellaan, miten työntekijät tai koneet sijoittavat, kohdistavat, kiinnittävät ja tarkastavat osia.
DFA koskee sekä manuaalisia että automaattisia kokoonpanoprosesseja. Se kattaa elektroniikan, mekaaniset tuotteet ja sekajärjestelmät.
DFA:n keskeiset periaatteet
DFA noudattaa useita selkeitä periaatteita, jotka ohjaavat kokoonpanosuunnittelua.
- Pienennä osamäärää yhdistämällä toimintoja mahdollisuuksien mukaan. Pienemmät osat tarkoittavat vähemmän kokoonpanovaiheita.
- Käytä vakiokomponentteja, kuten yhteisiä kiinnittimiä ja pakkauksia. Vakioosat laskevat käsittelyaikaa ja virheitä.
- Yksisuuntaisen kokoonpanon suunnittelu siten, että osia ei voi asentaa taaksepäin. Tämä tukee virheiden ehkäisyä.
- Sovella modulaarista suunnittelua ryhmäkohtaisiin osiin osakokoonpanoissa. Moduulit yksinkertaistavat tuotteiden kokoonpanoa ja testausta.
- Pidä orientaatio johdonmukaisena, niin että samanlaiset osat kohtaavat samaan suuntaan.
Hyödyt ja vaikutukset kokoontumisprosessiin
DFA:lla on suora vaikutus kokoonpanokustannuksiin ja tuotoksen laatuun. Nopeampi kokoonpano vähentää työaikaa ja vähentää uudelleentyötä.
Selkeät asennusvaiheet parantavat kokoonpanotehokkuutta automaattisilla linjoilla. Nouto- ja paikkakoneet, robotit ja kalusteet toimivat luotettavammin, kun välit ja suunta pysyvät johdonmukaisina.
DFA parantaa myös tarkastusta ja testausta. Teknikot pääsevät testipisteisiin ja liitoksiin ilman osien poistoa.
DFM vs. DFA: Tärkeimmät erot
DFM ja DFA ohjaavat molemmat parempaa tuotesuunnittelua, mutta ne kohdistuvat eri osiin tuotantoprosessia. Toinen keskittyy siihen, miten osa tehdään, toinen taas siihen, miten osat yhdistyvät.
Painopisteet ja tavoitteet
DFM keskittyy tuotannon helppouteen ja opastaa suunnittelijoita muotoilemaan osia, jotka vastaavat todellisia valmistusominaisuuksia.
DFA keskittyy kokoonpanon helppouteen. Sen tavoitteena on vähentää osien määrää, yksinkertaistaa käsittelyä ja lyhentää kokoonpanoaikaa.
Keskeisin ero DFM:n ja DFA:n välillä on siinä, mihin ponnistelut menevät. DFM parantaa osien valmistustapaa, kun taas DFA parantaa osien sopivuutta. Molemmat vaikuttavat tuotteen koko elinkaareen varhaisesta suunnittelusta massatuotantoon.
Menestyksen avainmetrejä
DFM:n menestys näkyy kustannusten vähentämisessä valmistuksen aikana. Yhteisiä mittareita ovat muun muassa romutusaste, sykliaika, työkalukustannukset ja materiaalijäte. Vahva DFM parantaa tuotannon tehokkuutta vähentämällä rekonstruktiota ja prosessien vaihtelua.
DFA-menestys näkyy kokoonpanon suorituskyvyssä. Keskeisiä mittareita ovat kokoonpanoaika, kiinnittimien määrä, työvoimakustannukset ja virhetaso. Pienemmät osat johtavat usein nopeampaan rakentamiseen ja parempaan laatuun.
Molemmilla menetelmillä tuetaan kustannussäästöjä, mutta eri tavoin. DFM laskee kunkin osan tekemisen kustannuksia. DFA laskee osien kokoamisen kustannuksia. Tiimi seuraa usein molempia mittarisarjoja nähdäkseen täyden vaikutuksen.
DFM:n ja DFA:n sovellukset kuonovalussa ja ruiskumuokkauksessa
DFM ja DFA muokkaavat, kuinka osat muodostuvat, sopivat ja toimivat tuotannossa. Valu- ja ruiskumuotituksessa nämä menetelmät vähentävät vikoja, ohjauskustannuksia ja tukevat luotettavaa kokoonpanoa selkeillä suunnitteluvalinnoilla.
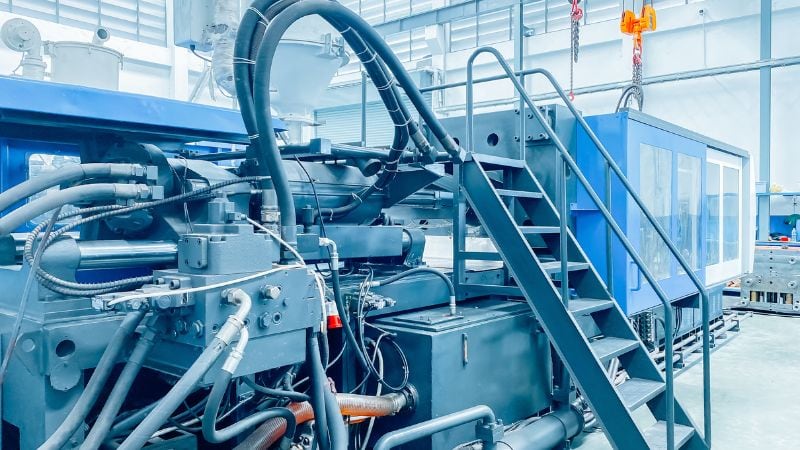
Valmistettavuuden huomioiva suunnittelu (DFM) painevalussa
Die valussa DFM keskittyy osageometriaan, joka tukee vakaata metallivirtaa ja kiinteytymistä. Suunnittelijat hallitsevat seinän paksuutta, välttävät teräviä kulmia ja lisäävät fileitä vähentääkseen huokoisuutta ja vääristymiä. Yhdenmukaiset osat vähentävät sisäistä stressiä ja pienentävät uudelleen työskentelyn riskiä.
Ribsit ja pomot parantavat voimaa lisäämättä ylimääräistä massaa. Ne myös ohjaavat metallin virtausta ja parantavat tuuletusta. Vetokulmat mahdollistavat puhtaan ulostulon ja suojaavat kuonoa kulumiselta.
Pintakäsittelyllä on merkitystä die valussa. Sileät siirtymät vähentävät nieluja ja parantavat pinnoitustuloksia. DPM tukee lämmönhallintaa tasapainottamalla ohuita seiniä, joissa on tarpeeksi materiaalia lämmönsiirtoon.
Tiivis työ valmistuskumppaneiden kanssa auttaa vahvistamaan työkalujen rajat varhain. Tämä vaihe estää kalliit muutokset myöhemmin.
Kokoonpanon suunnittelu (DFA) injektiomuokkauksessa
Ruiskumuovauksessa DFA lyhentää asennusaikaa ja -virhettä. Suunnittelijat rajoittavat osien määrää ja yhdistävät ominaisuuksia mahdollisuuksien mukaan. Snap-istuimet korvaavat usein ruuvit pika-asennuksiin ja välttävät lisälaitteita.
Osasuuntaus on tärkeää. Selkeä asennussuunta vähentää käsittelyä ja virheellistä asennoitumista. Johdonmukainen luonnos ja yksinkertaiset alileikkaukset auttavat osia istumaan oikein kokoonpanon aikana.
DFA tukee myös pintakäsittelyä. Suunnittelijat pitävät kosmeettiset pinnat poissa porteista vähentääkseen jälkiä ja tehdäkseen töitä. Teksteissä piilotellaan jatkuvasti pieniä puutteita.
DFA varmistaa, että lämmönhallintaa tukevissa muottikoteloissa on metallilevyjen kanssa linjassa muotti. Oikea istuvuus parantaa lämmönsiirtoa ja välttää stressiä kiinnityksen aikana.
Komponentti Sijoittaminen ja standardointi Die Castingissa, Moldingissa ja CNC:ssä
Komponenttien sijoittelu vaikuttaa sekä valmistukseen että kokoonpanoon. Suunnittelijat sijoittavat reikiä, pomoja ja työnnöksiä, joissa on tarpeeksi väliä työkalujen ja muottien suojaamiseen. Hyvä väli parantaa myös tuuletusta ja vähentää loukkuun jäänyttä ilmaa.
Standardointi alentaa kustannuksia ja riskejä. Yhteisten kiinnikkeiden, seinän paksuuden ja ominaisuuksien kokojen käyttö yksinkertaistaa työkaluja ja tarkastusta. Se vähentää myös asennusaikaa eri tuotelinjoilla.
Selkeät sijoittelusäännöt auttavat valmistuskumppaneita suunnittelemaan kalusteet ja kokoonpanovaiheet. Johdonmukaiset asettelut vähentävät koulutustarpeita ja rajoittavat kokoonpanovirheitä. Nämä valinnat vähentävät suoraan romutusta, uudelleentyötä ja tuotannon viivästyksiä.
DFM:n ja DFA:n integroiminen: DFMA kuorrutus- ja muoviruiskutusmuokkaus
DFMA kytkee osan suunnittelun ja kokoonpanosuunnittelun yhdeksi prosessiksi. Dee valu- ja muoviruiskutusmuotituksessa tämä lähestymistapa alentaa kustannuksia, parantaa laatua ja vähentää myöhäismuotoilun muutoksia.
Yhdistetty täytäntöönpano hyödyttää
Designtiimit yhdistyvät usein DFMA:ksi. Tämä lähestymistapa tasapainottaa valmistusrajat ja kokoonpanotarpeet. Se auttaa tiimiä välttämään myöhäissuunnittelun muutoksia ja suojaa tuotannon tehokkuutta.
Dee valussa tämä tarkoittaa seinämän paksuuden, vetojen, kylkiluiden ja fileoiden hallintaa, samalla kun suunnitellaan osien paikantamista ja kiinnittämistä kokoonpanon aikana. Muoviruiskumuotituksessa se tarkoittaa muotin virtauksen, kutistumisen ja työkalurajojen tasapainottamista osalasku- ja kokoonpanovaiheilla.
Yhdistetty lähestymistapa tuottaa selkeitä tuloksia:
- Kustannussäästöjä harvemmista osista, yksinkertaisemmista muoteista ja lyhyemmistä sykliajoista
- Laatu paranee yhtenäisten seinien, vakaiden mittojen ja vähemmän vikojen avulla
- Toiminnallisten vaatimusten ja todellisten tuotantorajojen parempi yhteensovittaminen
DFMA auttaa tiimiä välttämään mallit, jotka näyttävät hyvältä ruudulla mutta epäonnistuvat tehtaassa.
Parhaita käytäntöjä DFMA:lle
Tehokas DFMA käynnistyy aikaisin ja pysyy käytännöllisenä. Suunnittelijoiden tulisi ensin vähentää osien määrää, sitten muokata kukin osa valittua prosessia varten. Kuolleen valun osalta heidän tulisi välttää paksuja osioita, tukea kylkiluilla varustettuja pomoja ja käyttää seosta vastaavia vetokulmia. Ruiskumuotituksessa tulee pitää seinämän paksuus yhtenäisenä ja välttää syviä tai ohuita ominaisuuksia.
Yhteisiä parhaita käytäntöjä ovat:
- Käytä vakiokomponentteja, kuten kiinnittimiä ja lisälaitteita
- Muodosta osat, jotka voidaan asentaa itse kokoonpanon aikana
- Salli väljät toleranssit silloin, kun funktio sallii
- Suunnittele sekundääritoimintoja vain tarvittaessa
Suunnitteluarvioinnit ja monitoiminen yhteistyö
Vahva DFMA riippuu strukturoidusta suunnitteluarvioinnista, jonka tulisi sisältää suunnittelu, valmistus, laatu ja valmistuskumppani. Jokainen ryhmä tarkistaa mallin työkalurajojen, asennusvaiheiden ja tarkastustarpeiden perusteella.
Säännölliset arvioinnit vähentävät remonttia, suojaavat työkaluinvestointeja ja pitävät muotoilun linjassa todellisten tuotanto-olosuhteiden kanssa.
Haasteita ja optimointistrategioita
DFM ja DFA epäonnistuvat usein, kun tiimit eivät huomioi pieniä yksityiskohtia, jotka ajavat kustannuksia, laatua ja rakentavat aikaa. Suurimmat haasteet liittyvät toleransseihin, prosessivalintaan ja tuotteiden suorituskykyyn ja kokoonpanon nopeuteen vaikuttaviin hintakompromisseihin.
Toleranssien ja spesifikaatioiden hallinta
Toleranssien hallinta sopii, toimii ja kokoonpano onnistuu, mutta tiukat toleranssit nostavat kustannuksia nopeasti. Esimerkiksi CNC:n koneistus muuttuu hitaammaksi ja kalliimmaksi toleranssien kutistuessa. Suunnittelijoiden tulisi soveltaa tiukkoja toleransseja vain silloin, kun toiminta todella riippuu niistä.
Löyhät toleranssit vaikuttavat usein ei-kriittisiin ominaisuuksiin. Tämä valinta alentaa romun määrää ja nopeuttaa koneistusta.
Hyviin toleranssikäytäntöihin kuuluvat:
- Levitä tiukkoja toleransseja vain parittelu- tai toiminnallisille pinnoille
- Käytä prosessin tukemia vakiotoleranssialueita
- Vältä useiden osien toleranssien pinoamista
DFA hyötyy myös sietokyvyn suunnittelusta. Itseään tasapainottavat ominaisuudet, kiharat ja lyijyt vähentävät tarkkuuden tarvetta kokoonpanon aikana. Nämä ominaisuudet heikentävät työtä ja parantavat tuottoa.
Valmistusprosessien valinta
Valmistusprosessi muokkaa sekä osasuunnittelua että kokoonpanotyötä. CNC:n koneistukseen sopiva muotoilu voi epäonnistua ruiskumuotituksessa luonnoskulmien, seinän paksuuden tai työkalujen käytön vuoksi.
Varhainen prosessivalinta estää uudelleensuunnittelun. Suuret osat suosivat usein ruiskumuokkausta, kun taas pienet tai monimutkaiset osat sopivat paremmin CNC-koneisiin.
Tärkeimmät arvioitavat prosessitekijät:
- Odotettu tuotantomäärä
- Aineellinen käyttäytyminen muodostumisen tai leikkaamisen aikana
- Työkalujen kustannukset ja käyttöaika
Prosessitietoinen suunnittelu tukee DFA:n tavoitteita. Kun osat sopivat prosessiin, tiimit voivat minimoida osien laskemisen ja vähentää toissijaisia toimintoja. Pienemmät askeleet tarkoittavat nopeampaa rakentamista ja vähemmän vikoja.
Tuotantokustannusten ja tuotantokyvyn tasapainottaminen
Kustannusten alentaminen ei saa heikentää tuotteen suorituskykyä. Yliyksinkertaistetut osat saattavat epäonnistua kuormituksessa, lämmössä tai kulumisessa. Suunnittelijoiden on tasapainotettava lujuutta, kestävyyttä ja kokoonpanonopeutta.
Osamäärän vähentäminen tuo usein suurimmat säästöt. Pienemmät osat merkitsevät vähemmän kiinnittimiä, vähemmän käsittelyä ja lyhyempää kokoonpanoaikaa.
Tehokkaita kustannus-hyöty-kauppoja ovat:
- Osien yhdistäminen lisäämättä stressiriskiä
- Valintamateriaalit, jotka täyttävät tai eivät ylitä vaatimuksia
- Liittimiä tai säätöjä poistavien ominaisuuksien suunnittelu
Vahvat DFM- ja DFA-päätökset mukauttavat kustannustavoitteet todellisiin käyttöehtoihin. Tämä tasapaino suojaa luotettavuutta ja pitää tuotannon tehokkaana.
Yhteenveto
Integroitu Design for Manufacturability (DFM) ja Design for Assembly (DFA) yhtenäiseksi DFMA-lähestymistavaksi muuttaa tuotesuunnittelun tuotantovalmiiksi strategioiksi eikä teoreettiseksi harjoitukseksi.
DFMA soveltaa varhaista valutusta, ruiskumuokkausta ja siihen liittyvää toimintaa, vähentää uudelleensuunnittelua, linjaa tekniikan todellisiin tehtaan rajoihin ja varmistaa, että tuotteet toimivat kentällä ja virtaavat sujuvasti myös valmistuslinjan läpi.
Usein kysyttyä: DFM ja DFA tuotannossa
Voinko soveltaa DFM:ää ja DFA:ta, jos valmistusprosessini on jo valittu?
Kyllä. Vaikka prosessi on valittu, DFM voi hioa geometriaa, toleransseja ja materiaaleja, jotta prosessi sopisi paremmin, kun taas DFA voi yksinkertaistaa osien liitäntöjä ja asennusvaiheita. Varhaisesta DFMA:sta ei välttämättä ole kaikkea hyötyä, mutta rekonstruktiota, kokoonpanoaikaa ja vikoja voidaan silti vähentää iteroimalla nykyistä muotoilua.
Mistä tiedän, onko suunnittelussani hyvää DFMA:ta?
Katso mitattavia mittareita sekä valmistus- että kokoonpanopuolella. DFM:n puolella matala romutus, vakaat sykliajat ja minimaaliset mukautetut työkalumuutokset ovat positiivisia merkkejä; DFA:n puolella pienempi osamäärä, lyhyet kokoonpanoajat ja matalat virhe- tai työnopeudet ovat keskeisiä signaaleja. Jos tuotannon ramppi on tasaista ja tekniikan muutospyynnöt ovat rajallisia, DFMA-käytännöt ovat todennäköisesti tehokkaita.
Kenen pitäisi olla mukana DFMA:n päätöksissä?
DFMA toimii parhaiten monitoimisesti. Design-insinöörien, valmistusinsinöörien, laatutiimien ja avaintoimittajien tai valmistuskumppaneiden tulisi tarkastella suunnittelua yhdessä. Näin varmistetaan, että prosessirajat, tarkastustarpeet ja asennustavat otetaan huomioon varhaisessa vaiheessa, mikä estää kalliit myöhäisen vaiheen muutokset ja työkalumuutokset.







