
Pentru a obține cele mai bune rezultate în proiectele dumneavoastră de turnare, este esențial să alegeți poarta de injecție potrivită. Poarta îndeplinește o funcție simplă, dar esențială, în procesul de turnare prin injecție. Acest articol prezintă diferite tipuri de porți de injecție și modul în care sunt utilizate.
Înainte de a alege tipul porții, trebuie luați în considerare câțiva factori. De exemplu, proiectarea matriței și poziția porții sunt esențiale pentru reușita turnării prin injecție. Printre aspectele de proiectare se numără alegerea materialului, dimensiunea și funcția piesei în producție. Și alți factori, precum poziția suprafeței vizibile, orientarea piesei în matriță și pozițiile mecanismelor de acționare, pot limita opțiunile de amplasare a porții.
Unele materiale plastice sunt mai predispuse la supraîncălzire, fenomen cunoscut drept încălzire prin forfecare. Umplerea unei piese mari cu plastic printr-o poartă mică poate degrada materialul. Unele proiecte de porți au și limite de dimensiune, ceea ce le face nepotrivite pentru piesele mari: poarta poate îngheța înainte ca piesa să fie umplută.
Înghețarea porții este o etapă esențială a procesului de turnare. De aceea, poarta trebuie să fie suficient de mare pentru a umple cavitatea și suficient de mică pentru a o etanșa. În timpul umplerii prin poartă, aceasta ar trebui să înghețe numai după umplerea completă a cavității, când urmează să înceapă răcirea.
O poartă mică permite răcirea să se desfășoare rapid în raport cu piesa turnată. În general, înghețarea porții separă piesa de sistemul de alimentare. Astfel, mașina de turnare prin injecție poate trece la etapa de răcire.
Funcționarea matriței este un alt factor de luat în calcul. Unele porți se desprind automat de piesa turnată, în timp ce altele trebuie debavurate. În producția de volum mare, tăierea manuală poate fi dificilă. O soluție mai bună poate fi tăierea robotizată a porților sau modificarea proiectului acestora. Iată tipurile obișnuite de porți utilizate la turnarea prin injecție:
● poartă pe muchie
● poartă în formă de caju
● poartă directă prin canalul de turnare
● poartă-diafragmă
● poartă tunel/submarină
● canal cald – poartă termică
● canal cald – poartă cu supapă
Poartă pe muchie
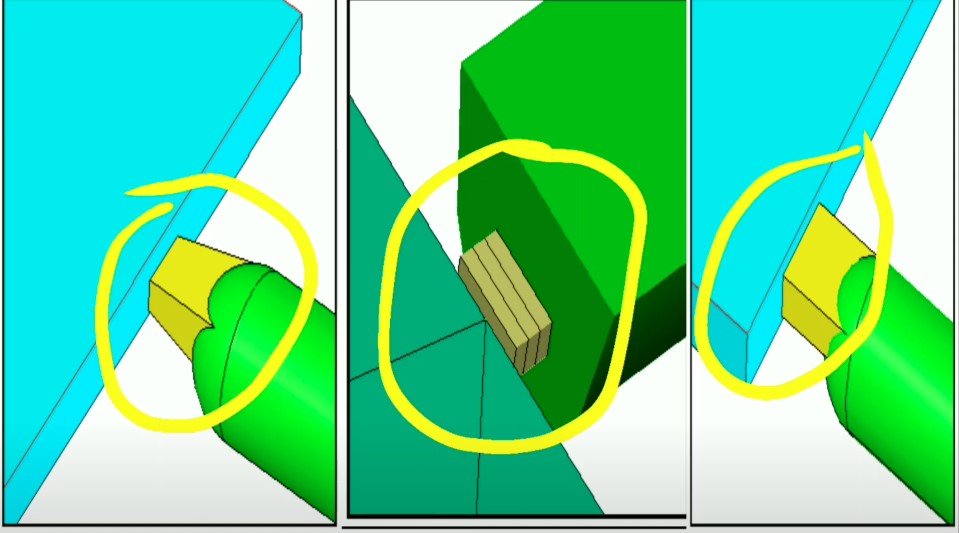
Acesta este folosit popular datorită caracteristicilor sale simple în procesul de turnare injecție. Este ușor de a produce și modifica, ceea ce face ideal pentru părți mai mari. porțile de margine pot avea o zonă mai mare secțiune transversală, permițând fluxul de plastic și timpi mai lungi de așteptare în comparație cu alte porți. Tab și porțile ventilatorului sunt destul de similare cu porțile de margine. Cu toate acestea, ele au o grosime mai consistentă pentru o distanță scurtă care duce în partea turnată. Se utilizează pe părți plate sau subțiri pentru a reduce stresul de forfecare.
Poartă tunel/submarină
Această poartă este prelucrată sub linia de separație, astfel încât debavurarea are loc automat în timpul ejectării. Este potrivită pentru producția pieselor mici, când este necesară îndepărtarea automată a bavurii.
O limitare importantă a unei porți tunel de dimensiuni mari este că forfecarea automată poate provoca fisuri sau defecte estetice nedorite.
Poartă în formă de caju
Această poartă de injecție este asemănătoare unei porți tunel: este amplasată sub linia de separație și se forfecă automat în timpul injecției. Se utilizează pentru a plasa punctul de injecție în spatele sau sub o suprafață vizibilă.
Porțile în formă de caju au limitări de dimensiune similare celor ale porților tunel. În plus, plasticul trebuie tras în jurul unui arc, ceea ce poate duce la ruperea porții. O poartă detașabilă îi permite operatorului matriței să îndepărteze rapid plasticul rupt, fără intervenții majore.
Poartă-diafragmă
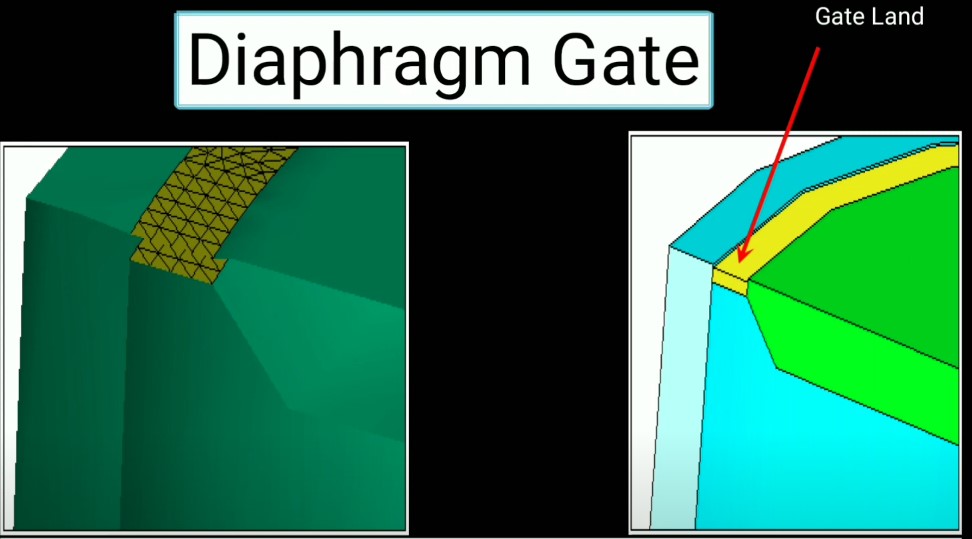
Este ideală pentru turnarea pieselor cu o deschidere centrală de diametru mare, atunci când se dorește o curgere uniformă a plasticului. Operatorul matriței poate asigura o contracție uniformă a pieselor și poate permite pătrunderea unui volum mare de plastic în cavitate, cu o curgere uniformă.
Poartă termică pentru canal cald
Această poartă de injecție oferă mai multe avantaje față de sistemele cu canal rece. Este proiectată să mențină materialul de turnare în stare topită între cilindrul mașinii și piesă. Uneori se pot adăuga canale reci scurte la sistemul cu canal cald.
În general, poarta termică funcționează ca celelalte porți: materialul este injectat în cavitate și menținut acolo până când are loc o răcire suficientă.
Poartă cu supapă pentru canal cald
Are aceleași avantaje ca poarta termică pentru canal cald, dar oferă un nivel suplimentar de control. Știftul mobil din ansamblul vârfului canalului cald permite plasticului topit să curgă în cavitate când este retras. Când este împins înainte, oprește curgerea plasticului. Astfel se poate controla complet sistemul de alimentare, se pot utiliza porți mai mari și se pot reduce urmele porții.
Cum poate influența calitatea pieselor proiectarea porții de injecție
Toate tipurile de porți au aceeași funcție: împing plasticul topit în cavitate, îi accelerează curgerea și îi măresc temperatura pe măsură ce acesta înaintează. Modul de funcționare al porților poate afecta piesa din plastic, inclusiv prin următoarele defecte:
Jetting
Dacă poarta este prea mică, presiunea scade pe măsură ce plasticul topit pătrunde în cavitate. Rezultatul poate fi un defect numit jetting. Acesta apare când plasticul este pulverizat în miez în loc să curgă lin. Se formează astfel distorsiuni pe care producătorii le numesc urme de vierme.
Producătorii pot remedia problema reducând presiunea sau mărind poarta.
Supraîncălzire
Supraîncălzirea apare din cauza vitezei mari cu care plasticul este injectat prin poartă. Căldura excesivă poate degrada rășinile, adesea prin distrugerea legăturilor moleculare din plastic.
Reducerea vitezei de injecție pentru a preveni degradarea poate provoca alte defecte de turnare, precum linii de sudură și rezistență mecanică redusă a produsului. O viteză prea mică poate prelungi și ciclurile de producție, crescând în cele din urmă costurile.
Pentru rezultate optime, distribuiți rășina plastică între mai multe urme de poartă. Astfel, presiunea poate fi controlată mai bine, iar supraîncălzirea evitată. Este recomandat să evitați fronturile multiple de curgere, care pot cauza pungi de gaz și linii de sudură.
Am prelucrat sute de matrițe, astfel că vă puteți aștepta la un control al calității riguros și la producția unor piese turnate superioare. Contactați-ne astăzi.







