
Parhaiden tulosten saavuttamiseksi muovausprojekteissa on tärkeää valita oikea portti. Portilla on ruiskuvaluprosessissa yksinkertainen mutta ratkaiseva tehtävä. Tässä artikkelissa käsitellään erilaisia ruiskuvalun porttityyppejä ja niiden käyttöä.
Ennen ruiskuvalun porttityypin valitsemista on syytä ottaa huomioon muutamia tekijöitä. Esimerkiksi muotin suunnittelupaikka ja portin sijainti ovat ruiskuvalun onnistumisen kannalta ratkaisevia. Suunnittelussa on huomioitava esimerkiksi materiaalin valinta, koko ja tuotannon toiminnalliset vaatimukset. Myös näkyvän pinnan sijainti sekä osan suunta muotissa ja muotin liikesuunnat voivat rajoittaa portin sijoitusvaihtoehtoja.
On hyvä huomata, että jotkin muovit ovat muita alttiimpia ylikuumenemiselle eli niin sanotulle leikkauslämpenemiselle. Suuren muoviosan täyttäminen pienellä portilla voi johtaa muovin hajoamiseen. Joidenkin porttirakenteiden kokoa on myös rajoitettu, joten ne eivät sovellu suurille osille. Tällöin portti voi jäätyä ennen kuin osa on täynnä.
Portin jäätyminen on olennainen osa muovausprosessia. Siksi portin on oltava riittävän suuri pesän täyttämiseen mutta samalla riittävän pieni tiivistymiseen. Ruiskuvalun aikana portin pitäisi jäätyä vasta, kun pesä on täynnä ja jäähdytysvaihe on alkamassa.
Pieni portti mahdollistaa jäähdytyksen nopeammin kuin muovattu osa. Yleensä portin jäätyminen erottaa osan syöttöjärjestelmästä. Tämän jälkeen ruiskuvalukone voi siirtyä muovausprosessin jäähdytysvaiheeseen.
Myös muotin toiminta on otettava huomioon. Jotkin portit irtoavat muovatusta osasta automaattisesti, kun taas toiset on leikattava irti. Suurten tuotantomäärien yhteydessä käsin leikkaaminen voi olla hankalaa. Parempi vaihtoehto on ottaa käyttöön robottikäyttöinen portin katkaisu tai muuttaa porttirakennetta. Seuraavassa esitellään ruiskuvalun yleisimmät porttityypit.
●Reunaportti
●Cashew-portti
●Suora syöttökanavan portti
●Kalvoportti
●Tunnel portti / sukellusportti
●Kuumakanava – lämpöportti
●Kuumakanava – venttiiliportti
Reunasyöttöaukko
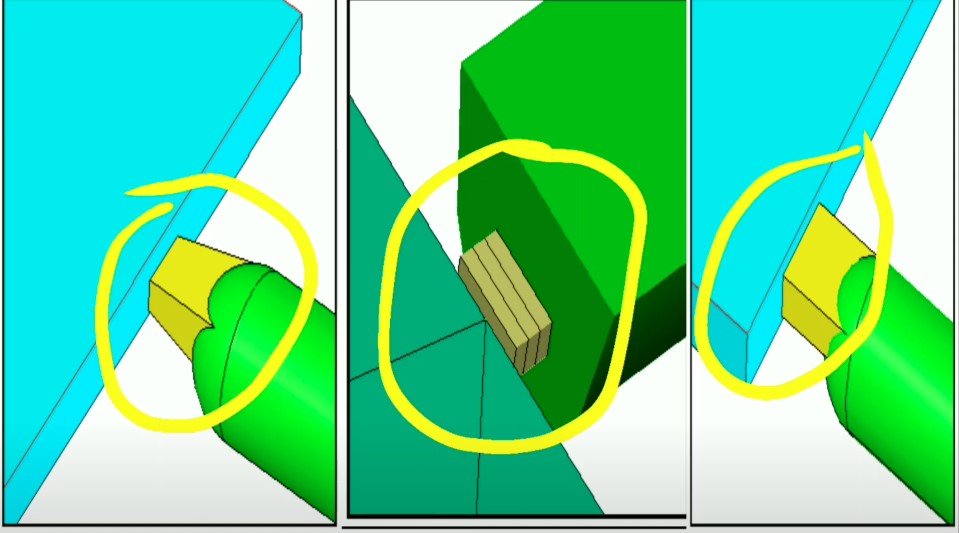
Sitä käytetään yleisesti ruiskutusmuovauksen yksinkertaisten ominaisuuksien vuoksi. Sitä on helppo valmistaa ja muokata, mikä tekee siitä ihanteellisen suuremmille osille. Edge-porteissa voi olla suurempi poikkileikkauspinta-ala, joka mahdollistaa muovin virtaamisen ja pidemmät pitoajat muihin portteihin verrattuna. Tab- ja tuuletinportit ovat melko samanlaisia kuin reunaportit. Niiden paksuus on kuitenkin johdonmukaisempi lyhyemmälle etäisyydelle, joka johtaa muottiin. Sitä käytetään litteissä tai ohuissa osissa leikkausstressin vähentämiseksi.
Tunnelisyöttöaukko / sukellusvenesyöttöaukko
Tämä syöttöaukko koneistetaan jakopinnan alapuolelle, joten se katkeaa automaattisesti kappaleen ulostyönnön yhteydessä. Se sopii pienten kappaleiden valmistukseen, kun syöttöaukon automaattinen katkaisu on tärkeää.
Suuren tunnelisyöttöaukon haittana on, että automaattinen leikkaus voi aiheuttaa halkeamia tai muita pinnan ulkonäköä heikentäviä virheitä.
Cashew-tyyppinen syöttöaukko
Tämä ruiskuvalun syöttöaukko muistuttaa tunnelisyöttöaukkoa. Se sijaitsee jakopinnan alapuolella ja katkeaa automaattisesti ruiskutuksen aikana. Näin ruiskutuskohta voidaan sijoittaa näkyvän pinnan taakse tai alle.
Cashew-tyyppisen syöttöaukon kokoon liittyvät haitat ovat samanlaisia kuin tunnelisyöttöaukossa. Muovin on vedettävä kaaren ympäri, mikä voi irrottaa syöttöaukon hallitsemattomasti. Irrotettava rakenne antaa muotin käyttäjälle mahdollisuuden poistaa katkenneen muovin nopeasti ilman suuria toimenpiteitä.
Kalvosyöttöaukko
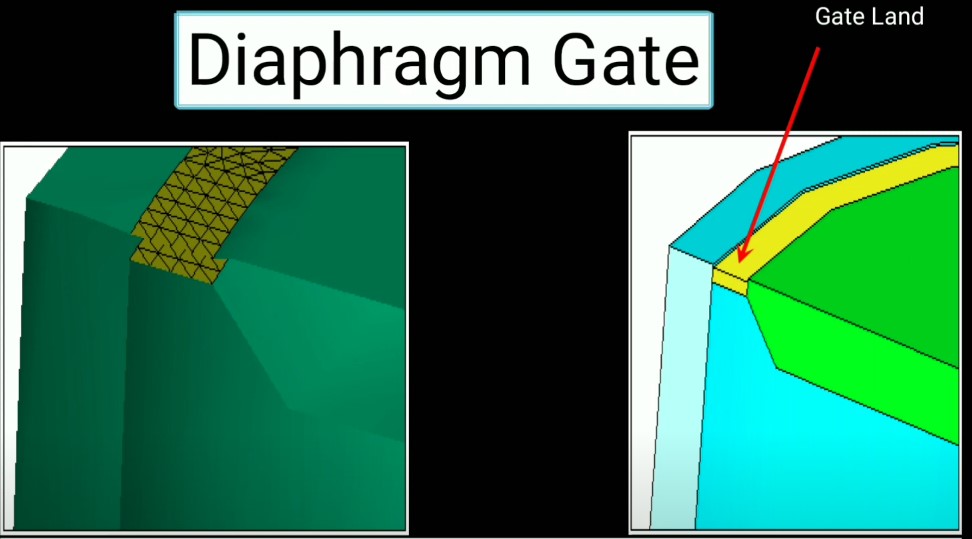
Ihanteellinen muottiosiin, joiden suuri avoin halkaisija osan keskellä ja jopa muovivirtaus on toivottu. Muotinkäyttäjä voi varmistaa, että osat kutistuvat johdonmukaisesti ja että suuri osa muovia virtaa reikään tasaisella muovivirralla.
Kuumakanava – lämpösyöttöaukko
Tällä ruiskuvalun syöttöaukolla on useita etuja kylmäkanavajärjestelmään verrattuna. Se pitää materiaalin sulana koneen sylinterin ja kappaleen välisessä kanavassa. Kuumakanavaan voidaan tarvittaessa yhdistää lyhyt kylmäkanava.
Lämpösyöttöaukko toimii muiden syöttöaukkojen tavoin: materiaali ruiskutetaan muottipesään, jossa se viipyy, kunnes se on jäähtynyt riittävästi.
Kuumakanava – venttiilisyöttöaukko
Tässä ratkaisussa kuumakanavan lämpösyöttöaukon etuihin yhdistyy tarkempi ohjaus. Kuumakanavan kärjen sisällä liikkuva tappi päästää sulan muovin muottipesään, kun se vetäytyy, ja pysäyttää virtauksen, kun se siirtyy eteenpäin. Näin voidaan ohjata jakokanavan syöttöä, käyttää suurempia syöttöaukkoja ja vähentää jäljelle jäävää syöttöjälkeä.
Näin ruiskuvalun syöttöaukon rakenne vaikuttaa kappaleiden laatuun
Kaikilla syöttöaukkorakenteilla on sama perustoiminto: ne johtavat sulan muovin muottipesään. Rakenne vaikuttaa virtaukseen, paineeseen ja kappaleeseen monin tavoin.
**Suihkuvirtaus**
Jos syöttöaukko on liian pieni, paine voi laskea muovin virratessa muottipesään. Tällöin voi syntyä suihkuvirtaukseksi kutsuttu virhe: muovi suihkuaa ydinosaa vasten tasaisen virtauksen sijaan. Seurauksena voi olla matomainen jälki tai muu pinnan vääristymä. Ongelmaa voidaan vähentää alentamalla painetta tai suurentamalla syöttöaukkoa.
**Ylikuumeneminen**
Muovin liian suuri ruiskutusnopeus syöttöaukon läpi voi aiheuttaa ylikuumenemista ja hajottaa hartsia. Hajoaminen johtuu usein muovin molekyylisidosten rikkoutumisesta. Nopeuden alentaminen voi kuitenkin synnyttää muita virheitä, kuten hitsauslinjoja ja heikentää kappaleen mekaanista lujuutta. Liian hidas nopeus voi myös pidentää tuotantoa ja nostaa kustannuksia.
Parhaaseen tulokseen päästään jakamalla muovivirta useille syöttöaukoille sopivalla tavalla. Näin painetta on helpompi hallita ja ylikuumenemista ehkäistä. Useita virtausrintamia kannattaa välttää, sillä ne voivat aiheuttaa kaasuloukkuja ja hitsauslinjoja.
Olemme valmistaneet satoja muotteja ja tarjoamme laadunvalvottuja, korkeatasoisia muovikappaleita. Ota yhteyttä jo tänään.







