
Да бисте постигли најбоље резултате у пројектима обликовања, неопходно је изабрати одговарајући уливни канал. Он има једноставну, али кључну функцију током бризгања. Овај текст разматра различите врсте уливних канала за бризгање и њихову примену.
Пре избора типа уливног канала треба размотрити неколико фактора. На пример, место на ком ће се калуп пројектовати и положај уливног канала кључни су за успех бризгања. Разматрања при пројектовању обухватају избор материјала, величину и функционалност производње. Додатни фактори су положај видљиве површине и оријентација дела у калупу; положаји механизама могу ограничити избор уливних канала.
Треба напоменути да су неке пластике подложније прегревању које се назива смицајно загревање. Пуњење великог пластичног дела малим уливним каналом може довести до деградације пластике. Неки дизајни уливних канала имају и ограничења величине, због чега се не могу користити за веће делове. Тада се уливни канал може замрзнути пре него што се део напуни.
Замрзавање уливног канала важан је део поступка обликовања. Зато канал мора бити довољно велик да напуни шупљину, а довољно мали да се затвори. При бризгању до замрзавања треба да дође тек када је шупљина пуна и почиње хлађење.
Мали уливни канал омогућава да се хлађење одвија брзо у односу на обликовани део. Уопштено, замрзавање канала одваја део од система за довод материјала. Тако машина за бризгање може да пређе на фазу хлађења.
Функција калупа је још један фактор који треба узети у обзир. Неки уливни канали се сами одвајају од обликованог дела, док је код других потребно обрезивање. Ручно сечење у производњи великих серија може бити захтевно. Боље решење је роботско сечење уливног канала или измена његовог дизајна. У наставку су наведени уобичајени типови уливних канала за бризгање.
● Ивични уливни канал
● Уливни канал типа индијски орах
● Директни главни уливни канал
● Мембрански уливни канал
● Тунелски/подводни уливни канал
● Топли канал — термички уливни канал
● Топли канал — вентилни уливни канал
ивица
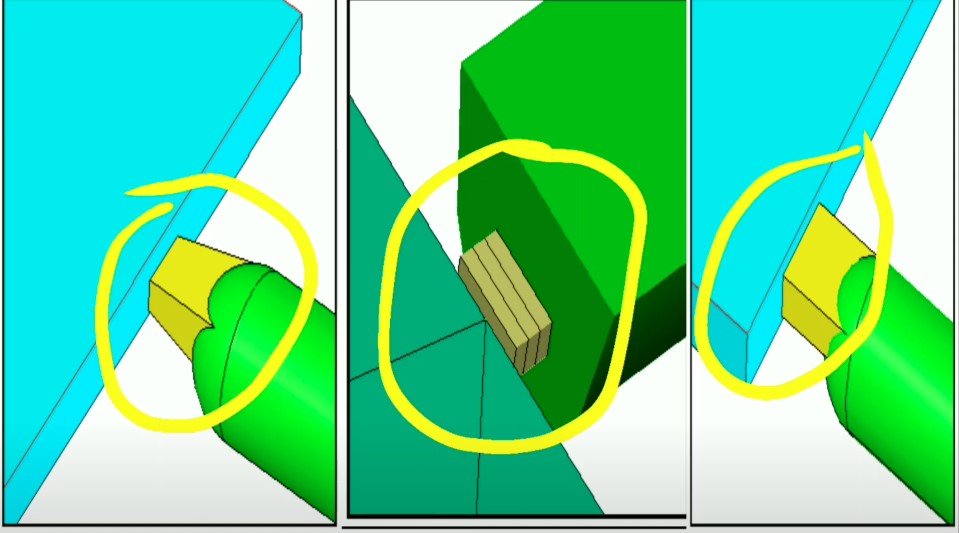
Популарно се користи због једноставних могућности обликовања убризгавања. Лако се производи и мења, што га чини идеалним за веће делове. Ивичне капије могу имати веће пресечне површине, што омогућава пластични проток и дуже задржавање у поређењу са другим капијама. Таб и капије вентилатора су прилично слични ивицама. Међутим, имају доследнију дебљину за кратко растојање које води у обликовани део. Користи се на раван или танким деловима за смањење стреса.
тунел/ подморница
Ова капија је машинисана испод раздвајачке линије, тако да се сечење аутоматски појављује током процеса избацивања. Ова капија обликовања убризгавања је одлична за производњу малих делова где је аутоматско тријање неопходно. Једна значајна ограничења велике капије тунела је да изазива разбијање или непожељне козметичке проблеме које произилазе из аутоматског стрижења.
Кашевска капија
Овај уливни канал за бризгање сличан је тунелском и налази се испод линије раздвајања; аутоматски се одсеца током убризгавања. Користи се да би место убризгавања било иза или испод видљиве површине.
Уливни канали типа индијски орах имају недостатке сличне тунелским, укључујући ограничења величине. Пластика мора да се извуче дуж лука, због чега се канал може одломити. Одвојиви уливни канал омогућава оператеру калупа да брзо уклони одломљену пластику без већих захвата.
Дијафрагма
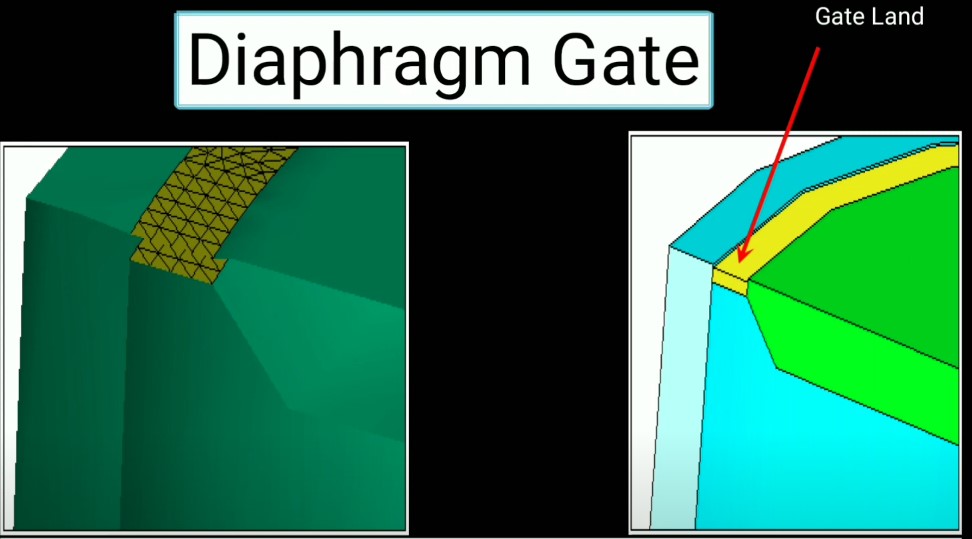
Идеално за обликовање делова са великим отвореним пречником у средини дела, па чак и пластични проток. Оператер калупа може да осигура континуирано смањење делова и омогућава велики део пластике да тече у шупљину са чак пластичним протоком.
Врућа тркачка — топлотна капија
Ова капија обликовања убризгавања нуди неколико предности над системима хладних тркача. Намењена је тако да се материјал за обликовање истопи између машинског бурета и дела. Понекад се краткотрајни системи могу додати врућем тркачу. Термална капија обично функционише попут других капија где се материјал убризгава у шупљину и држи док не дође до довољног хлађења.
Хот бегунац — капија вентил
Има исте предности као врућа термална капија тркача са другим нивоом контроле. Покретна игла унутар скупштине врелих врхова тркача дозвољава истопљеној пластици да протече у шупљину када се окрену према назад. Када се окрену према напред, пластични проток се искључује. Ово може обезбедити потпуну контролу система за нахрану тркача, веће величине капија и мање капије.
Дизајн убризгавања капије може да утиче на квалитет ваших делова
Различити дизајни уливних канала имају исту функцију: потискују растопљену пластику у шупљину, убрзавају је и повећавају њену топлоту док улази у калуп. Рад уливних канала може утицати на пластични део, између осталог на следеће начине.
Млазно течење
Ако је уливни канал премали, притисак опада док растопљена пластика улази у шупљину. Последица је недостатак који се назива млазно течење. Уместо глатког протока пластика се распршује у језгро. То изазива деформације које произвођачи називају вијугавим траговима.
Произвођачи проблем могу решити смањењем притиска или повећањем уливног канала.
Прегревање
До прегревања долази због велике брзине убризгавања пластике кроз уливни канал. Прекомерна топлота може деградирати смоле, најчешће услед пуцања молекулских веза у пластици.
Смањење брзине убризгавања ради спречавања деградације може изазвати друге недостатке, као што су линије завара и мала механичка чврстоћа производа. Мала брзина може продужити производњу и повећати трошкове.
За најбоље резултате распоредите количину пластичне смоле између различитих трагова уливних канала. Тиме се боље контролише притисак и избегава прегревање. Најбоље је избећи вишеструке фронтове протока који могу изазвати заробљавање гаса и линије завара.
Обрадили смо стотине калупа, па можете очекивати висок ниво контроле квалитета и врхунске обликоване делове. Контактирајте нас данас.







