
Para obter os melhores resultados nos seus projetos de moldação, é essencial escolher o ponto de injeção adequado. Este componente desempenha uma função simples, mas essencial, durante a moldação por injeção. Neste artigo, analisamos os diferentes tipos de pontos de injeção e a sua utilização.
Antes de escolher um tipo, considere vários fatores. A conceção do molde e a posição do ponto de injeção são determinantes para o sucesso do processo. Entre os aspetos de projeto a ponderar estão a seleção do material, as dimensões e os requisitos de produção. A localização das superfícies visíveis, a orientação da peça no molde e as posições dos mecanismos também podem limitar as opções de alimentação.
Alguns plásticos são mais suscetíveis ao sobreaquecimento por cisalhamento. Encher uma peça grande através de um ponto de injeção pequeno pode degradar o plástico. Alguns projetos também impõem limites às dimensões do ponto, pelo que podem não ser adequados a peças maiores; além disso, o ponto de injeção pode solidificar antes de a peça estar completamente cheia.
A solidificação do ponto de injeção é uma etapa importante do processo. O ponto tem de ser suficientemente grande para encher a cavidade e suficientemente pequeno para vedar. Durante a moldação, só deverá solidificar quando a cavidade estiver cheia e o arrefecimento estiver prestes a começar.
Um ponto de injeção pequeno arrefece mais depressa do que a peça moldada. Em geral, quando solidifica, isola a peça do sistema de alimentação, permitindo que a máquina avance para a fase de arrefecimento.
A configuração do molde também é importante. Alguns pontos separam-se automaticamente da peça, enquanto outros exigem rebarbagem. Em produções de grande volume, o corte manual pode ser difícil; nesse caso, considere o corte robotizado ou uma alteração do projeto do ponto de injeção. Entre os tipos comuns encontram-se:
● Ponto de injeção na borda
● Ponto de injeção tipo caju
● Ponto de injeção direto pelo canal principal
● Ponto de injeção diafragma
● Ponto de injeção em túnel/submarino
● Sistema de canais quentes — ponto térmico
● Sistema de canais quentes — válvula do ponto de injeção
Edge Gate
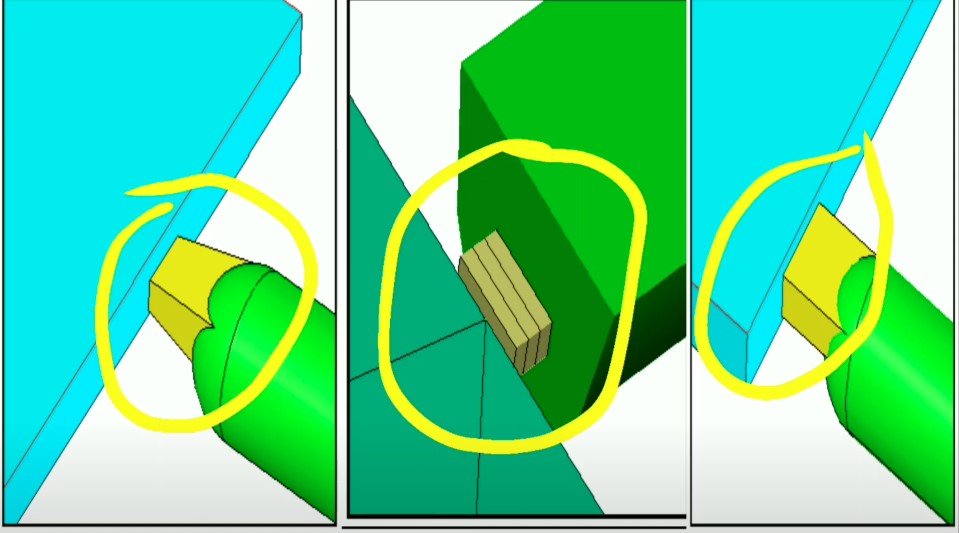
É muito utilizado no processo de moldação por injeção devido à sua simplicidade. É fácil de fabricar e modificar, pelo que é adequado a peças de maiores dimensões. Os pontos de injeção na borda podem ter uma secção transversal maior, permitindo um bom fluxo do plástico e um tempo de compactação mais longo do que outros tipos.
Os pontos tipo aba e leque são semelhantes aos pontos na borda. No entanto, mantêm uma espessura mais uniforme num pequeno troço antes da entrada na peça moldada. São utilizados em peças planas ou finas para reduzir a tensão de cisalhamento.
Ponto de injeção em túnel/submarino
Este ponto de injeção é maquinado abaixo da linha de partição, pelo que é aparado automaticamente durante a extração. É adequado para produzir peças pequenas quando é essencial o corte automático do ponto.
Uma limitação importante de um ponto de injeção em túnel de grandes dimensões é o risco de fissuras ou de defeitos estéticos causados pelo corte automático.
Ponto de injeção tipo caju
Este ponto de injeção é semelhante ao ponto em túnel: fica abaixo da linha de partição e separa-se automaticamente durante a extração. É utilizado para posicionar o ponto de entrada atrás ou abaixo de uma superfície visível.
Tal como os pontos em túnel, os pontos tipo caju têm limitações de dimensão. O plástico tem de ser puxado ao longo de um arco, o que pode fazer com que o ponto se parta. Um ponto removível permite ao operador retirar rapidamente o plástico partido sem uma intervenção significativa.
Ponto de injeção tipo diafragma
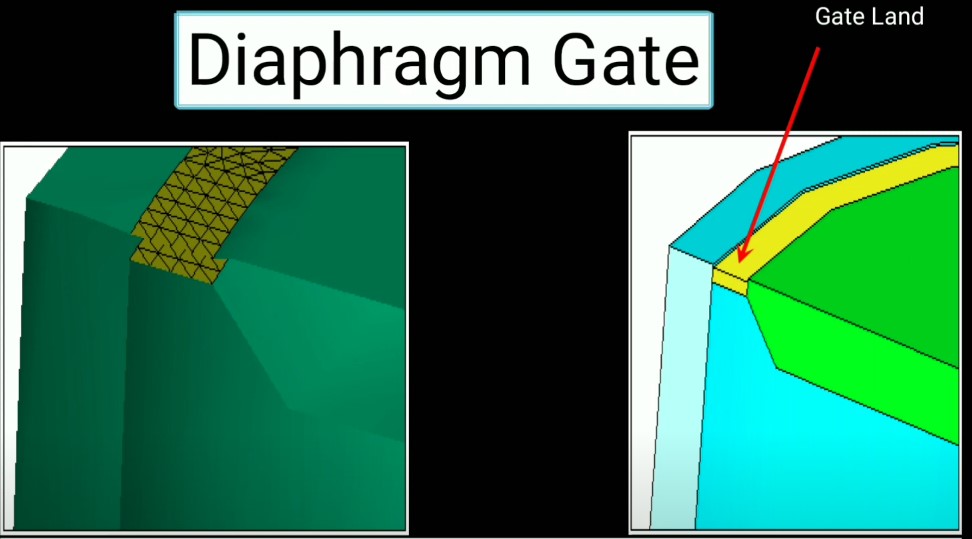
Ideal para moldar peças com um grande diâmetro aberto no meio da peça e até mesmo o fluxo de plástico é desejado. O operador do molde pode garantir que as peças encolhem consistentemente e permitir que uma grande parte do plástico flua para a cavidade com um fluxo de plástico uniforme.
Canal quente – ponto de injeção térmico
Este sistema de canais quentes oferece várias vantagens em relação aos sistemas de canais frios. Mantém o material de moldação fundido entre o cilindro da máquina e a peça. Em alguns casos, podem ser acrescentados canais frios curtos ao sistema de canais quentes.
Em geral, o ponto térmico funciona como os outros pontos de injeção: o material entra na cavidade e permanece sob pressão até arrefecer o suficiente.
Canal quente – válvula do ponto de injeção
Este sistema oferece as mesmas vantagens que um ponto térmico de canais quentes, acrescentando um nível de controlo. O pino móvel no conjunto da ponta abre para permitir a entrada do plástico fundido na cavidade e avança para interromper o fluxo. Isto permite controlar melhor a alimentação pelos canais, utilizar pontos de injeção maiores e reduzir a marca deixada pelo ponto.
Como a conceção do ponto de injeção pode afetar a qualidade das peças
Os diferentes projetos de pontos de injeção têm a mesma função: conduzir o plástico fundido para a cavidade e controlar o fluxo à medida que o material entra. O seu funcionamento pode afetar a peça, nomeadamente nos seguintes aspetos:
Jateamento
Se o ponto de injeção for demasiado pequeno, a pressão do plástico fundido pode cair ao entrar na cavidade. O resultado pode ser um defeito denominado jateamento: o plástico é projetado para o núcleo em vez de fluir de forma contínua. Isto pode produzir marcas onduladas, por vezes descritas como marcas em forma de verme.
Os fabricantes podem corrigir o problema reduzindo a pressão ou aumentando a dimensão do ponto de injeção.
Sobreaquecimento
O plástico pode sobreaquecer quando é injetado a grande velocidade através do ponto. O excesso de calor pode degradar as resinas, nomeadamente pela destruição das ligações moleculares.
Reduzir a velocidade de injeção para evitar a degradação também pode causar outros defeitos, como linhas de soldadura e menor resistência mecânica. Uma velocidade reduzida pode prolongar a produção e aumentar os custos.
Para obter bons resultados, distribua o fluxo da resina por vários pontos de injeção, de modo a controlar melhor a pressão e evitar o sobreaquecimento. Evite também frentes de fluxo múltiplas que possam provocar bolsas de gás e linhas de soldadura.
Já fabricámos centenas de moldes e podemos oferecer um controlo de qualidade rigoroso e peças moldadas de elevada qualidade. Contacte-nos hoje.







