
За да постигнете най-добри резултати при формоването, е важно да изберете подходящ затвор. Той изпълнява проста, но критична функция по време на шприцването. Тази публикация разглежда различните видове затвори за шприцване и тяхното приложение.
Преди да изберете вид затвор, трябва да се вземат предвид няколко фактора. Например мястото, на което ще бъде проектирана формата, и разположението на затвора са от ключово значение за успеха на шприцването. Сред съображенията при проектирането са изборът на материал, размерът и производствената функция. Други фактори включват разположението на видимата повърхност и ориентацията на детайла; зоните на действие във формата могат да ограничат възможностите за разполагане на затвора.
Трябва да се има предвид, че някои пластмаси са по-податливи на прегряване, известно като срязващо нагряване. Запълването на голям пластмасов детайл през малък затвор може да доведе до разграждане на пластмасата. Някои конструкции на затвори имат и ограничения по размер, които не позволяват използването им при по-големи детайли и могат да причинят преждевременно замръзване на затвора, преди детайлът да е напълно запълнен.
Замръзването на затвора е важна част от процеса на формоване. Затова затворът трябва да е достатъчно голям, за да запълни кухината, и достатъчно малък, за да я уплътни. При шприцване затворът трябва да замръзне едва когато кухината е пълна и охлаждането предстои да започне.
Малкият затвор позволява процесът на охлаждане да протече бързо спрямо формования детайл. Обикновено замръзването на затвора изолира детайла от захранващата система. След това машината за шприцване може да премине към фазата на охлаждане.
Функцията на формата е друг фактор, който трябва да се вземе предвид. Някои затвори се отчупват автоматично от формования детайл, а други трябва да бъдат подрязани. При големи производствени обеми ръчното рязане може да е трудно. Най-добрата алтернатива е да се използва роботизирано отрязване на затвора или да се промени конструкцията му. Ето най-често срещаните видове затвори при шприцване:
● Затвор на ръба
● Кашуобразен затвор
● Директен леяков затвор
● Диафрагмен затвор
● Тунелен/подводен затвор
● Термичен затвор за горещ канал
● Клапанен затвор за горещ канал
Краен вход
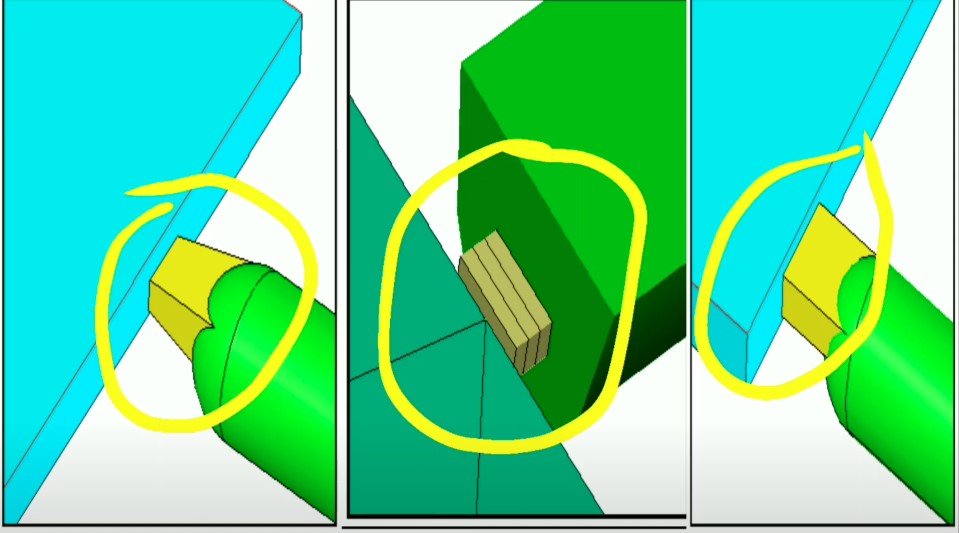
Популярно се използва поради простите му характеристики в процеса на инжектиране. Лесно е да се произвежда и модифицира, което го прави идеален за по-големи части. Едърните порти могат да имат по-голяма напречна секция площ, позволяваща пластмасов поток и по-дълго време в сравнение с други порти. Табовете и вентилаторните порти са доста подобни на ръба порти. Въпреки това, те имат по-конзистентна дебелина за кратко разстояние, водещо към формалираната част. Използва се на равни или тънки части, за да намали стреса на стрийза.
Тунел/ Подморска порта
Тази порта е автоматизирана под разделящата се линия, така че подрязването се случва автоматично по време на процеса на изхвърляне. Тази инжекционна формационна порта е отлична за производството на малки части, където е от съществено значение за автоматичния подрязване. Една от значителните ограничения на една голяма тунелна порта е, че тя причинява напукване или нежелани козметични проблеми, произтичащи от автоматично изстригване.
Кашуобразен затвор
Този затвор за шприцване е подобен на тунелния. Разполага се под разделителната линия и се срязва автоматично по време на впръскването. Използва се, когато точката на впръскване трябва да бъде зад или под видима повърхност.
Кашуобразните затвори имат подобни ограничения по размер като тунелните. Освен това пластмасата трябва да бъде изтеглена по дъга, което може да доведе до отчупване на затвора. Подвижният затвор позволява на оператора бързо да отстрани отчупената пластмаса без сериозна намеса.
Диафрагмовата порта
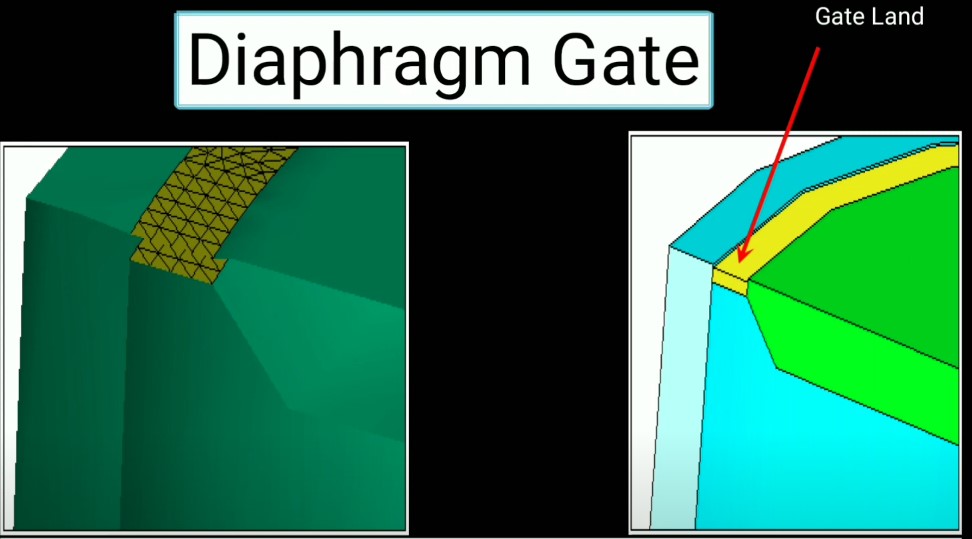
Идеален е за формоване на детайли с голям централен отвор, при които се изисква равномерен поток на пластмасата. Операторът може да осигури равномерно свиване на детайлите и да подаде голямо количество пластмаса в кухината с равномерен поток.
Термичен затвор за горещ канал
Този затвор за шприцване предлага няколко предимства спрямо системите със студен канал. Той поддържа материала за формоване в разтопено състояние между цилиндъра на машината и детайла. Понякога към горещия канал може да се добави къс студен канал.
Обикновено термичният затвор работи като останалите затвори: материалът се впръсква в кухината и остава там, докато се охлади достатъчно.
Клапанен затвор за горещ канал
Той има същите предимства като термичния затвор за горещ канал, но предлага допълнителна степен на контрол. Подвижният щифт във възела на накрайника на горещия канал позволява на разтопената пластмаса да навлезе в кухината, когато е изтеглен назад. При движение напред потокът на пластмаса се спира. Така се осигурява пълен контрол над захранването на леяковата система, възможност за по-големи затвори и по-малка следа от затвора.
Как проектирането на капсулата може да повлияе на качеството на Вашите части
Всички видове конструкции на затвори изпълняват една и съща функция: впръскват разтопена пластмаса в кухината, ускоряват потока и увеличават нагряването при преминаването му във формата. Работата на затворите може да повлияе на пластмасовия детайл по няколко начина, включително:
Струйно формоване
Ако затворът е прекалено малък, при навлизането на стопилката в кухината налягането спада. Това може да доведе до дефект, наречен струйно формоване. При него пластмасата се пръска към сърцевината вместо да тече плавно и се получават деформации, които производителите наричат червеобразни следи.
Производителите могат да отстранят проблема, като намалят налягането или увеличат размера на затвора.
Прегряване
Прегряването се причинява от високата скорост на впръскване на пластмасата през затвора. Прекомерната топлина може да разгради смолата, често поради разрушаване на молекулярните връзки в пластмасата.
Намаляването на скоростта на впръскване, за да се предотврати разграждането, може да доведе до други дефекти, например заваръчни линии и ниска механична якост на продукта. Ниската скорост може също да удължи производството и в крайна сметка да увеличи разходите.
За най-добър резултат разпределете количеството пластмасова смола между различни следи от затвори. Така налягането се контролира по-добре и се избягва прегряване. Най-добре е да се избягват множество фронтове на потока, които могат да доведат до въздушни капани и заваръчни линии.
Обработили сме стотици матрици, затова можете да разчитате на строг контрол на качеството и производство на висококачествени формовани детайли. Свържете се с нас още днес.







