
Pour obtenir les meilleurs résultats dans vos projets de moulage, il est essentiel de choisir le bon point d’injection. Celui-ci remplit une fonction simple, mais cruciale, pendant le moulage par injection. Cet article présente différents types de points d’injection et leurs usages.
Avant de choisir un type de point d’injection, plusieurs facteurs sont à prendre en compte. L’emplacement prévu du moule et la position du point d’injection sont essentiels à la réussite du moulage. La sélection du matériau, les dimensions et les fonctions de production font partie des considérations de conception. D’autres facteurs, tels que la position de la surface visible, l’orientation de la pièce dans le moule et l’emplacement des mécanismes, peuvent limiter les possibilités.
Certains plastiques sont plus sensibles à la surchauffe par cisaillement. Le remplissage d’une grande pièce plastique par un point d’injection étroit peut dégrader la matière. Certains modèles de points d’injection sont aussi soumis à des limites dimensionnelles : ils ne peuvent pas être utilisés pour des pièces plus grandes, car le point risque de geler avant le remplissage complet.
Le gel du point d’injection est une étape essentielle du moulage. Le point doit donc être assez grand pour remplir l’empreinte, mais assez petit pour assurer l’obturation. Le gel ne doit se produire que lorsque l’empreinte est pleine et que le refroidissement est sur le point de commencer.
Un point d’injection de petite taille refroidit plus rapidement que la pièce moulée. En général, son gel isole la pièce du système d’alimentation et permet à la presse de passer à la phase de refroidissement.
Le fonctionnement du moule est également à prendre en compte. Certains points se détachent automatiquement de la pièce moulée, tandis que d’autres doivent être ébarbés. Pour les grandes séries, la découpe manuelle peut être difficile. Il peut être préférable de prévoir une découpe robotisée ou de modifier la conception des points d’injection. Voici les types de points d’injection les plus courants :
●Point d’injection latéral
●Point d’injection en noix de cajou
●Attaque directe par carotte
●Point d’injection à diaphragme
●Point d’injection tunnel/sous-marin
●Canal chaud – point thermique
●Canal chaud – pointeau à obturateur
Point d’injection latéral
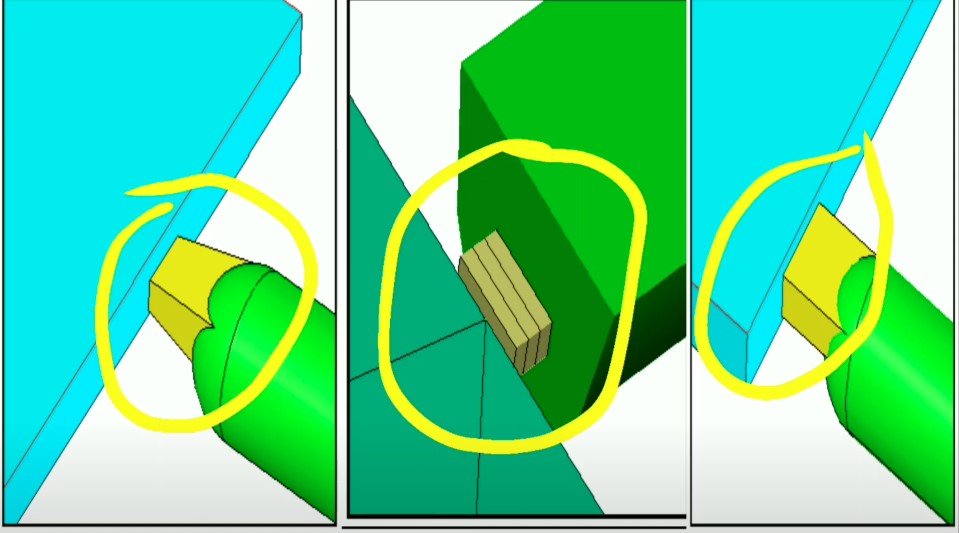
Ce type de point d’injection est très utilisé pour sa simplicité. Facile à fabriquer et à modifier, il convient aux pièces de grande taille. Sa section peut être plus importante, ce qui permet un meilleur écoulement du plastique et une durée de maintien plus longue qu’avec d’autres points d’injection.
Les points d’injection en languette et en éventail sont assez similaires aux points latéraux. Toutefois, leur épaisseur reste plus régulière sur une courte distance avant l’entrée dans la pièce moulée. Ils conviennent aux pièces plates ou minces et réduisent les contraintes de cisaillement.
Point d’injection tunnel/sous-marin
Ce point est usiné sous le plan de joint ; il est donc ébarbé automatiquement lors de l’éjection. Il convient particulièrement à la production de petites pièces pour lesquelles une découpe automatique est essentielle.
L’un des principaux inconvénients d’un grand point tunnel est qu’il peut provoquer des fissures ou des défauts esthétiques lors du cisaillement automatique.
Point d’injection en noix de cajou
Ce point ressemble au point tunnel : il est situé sous le plan de joint et se cisaille automatiquement pendant l’injection. Il permet de placer le point d’injection derrière ou sous une surface visible.
Comme le point tunnel, il est soumis à des contraintes de dimension. Le plastique doit aussi se dégager en suivant un arc, ce qui peut entraîner la rupture du point d’injection. Un point amovible permet à l’opérateur de retirer rapidement le plastique cassé sans intervention importante.
Point d’injection à diaphragme
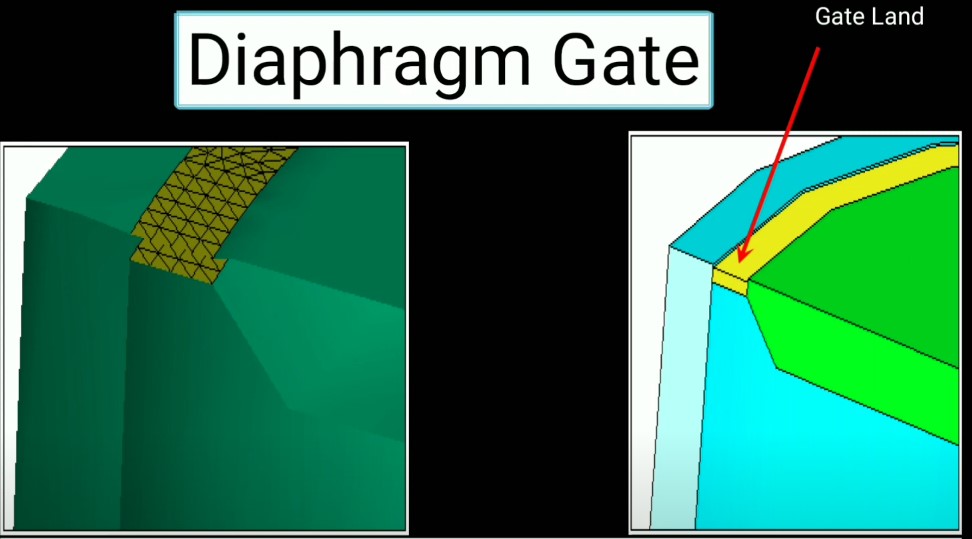
Ce type convient aux pièces présentant une grande ouverture au centre et nécessitant un écoulement uniforme du plastique. L’opérateur peut ainsi favoriser un retrait homogène et faire circuler une grande quantité de plastique dans l’empreinte.
Canal chaud – point thermique
Ce type de point d’injection présente plusieurs avantages par rapport aux systèmes à canaux froids. Il maintient la matière à l’état fondu entre le fourreau de la presse et la pièce. Il est parfois possible d’ajouter de courts canaux froids au système à canaux chauds.
En règle générale, le point thermique fonctionne comme les autres : la matière est injectée dans l’empreinte et y reste jusqu’à ce qu’elle ait suffisamment refroidi.
Canal chaud – pointeau à obturateur
Ce système offre les mêmes avantages que le point thermique à canal chaud, avec un niveau de contrôle supplémentaire. Le pointeau mobile situé dans l’ensemble de la buse à canal chaud permet au plastique fondu de pénétrer dans l’empreinte lorsqu’il recule. Lorsqu’il avance, il coupe l’écoulement. Il permet ainsi de contrôler entièrement l’alimentation par les canaux, d’utiliser des points d’injection plus grands et de réduire les traces de point d’injection.
Comment la conception du point d’injection influe-t-elle sur la qualité des pièces ?
Tous les types de points d’injection ont la même fonction : ils font pénétrer le plastique fondu dans l’empreinte, accélèrent son écoulement et augmentent sa température pendant l’injection. Leur fonctionnement peut avoir des effets sur la pièce plastique, notamment :
Jets
Si le point d’injection est trop petit, la pression chute lorsque le plastique fondu pénètre dans l’empreinte. Cela peut provoquer un défaut appelé jet. Le plastique est alors projeté dans le noyau au lieu de s’écouler régulièrement. Il en résulte des déformations que les fabricants appellent parfois « vermiculures ».
Pour résoudre ce problème, les fabricants peuvent réduire la pression ou augmenter la taille du point d’injection.
Surchauffe
Une vitesse d’injection trop élevée dans le point provoque une surchauffe. Un excès de chaleur peut dégrader les résines, souvent en détruisant les liaisons moléculaires du plastique.
Réduire la vitesse d’injection pour éviter cette dégradation peut entraîner d’autres défauts, comme des lignes de soudure et une résistance mécanique insuffisante. Une vitesse trop faible peut également allonger la production et augmenter les coûts.
Pour obtenir un résultat optimal, répartissez la quantité de résine plastique entre plusieurs traces de point d’injection. Vous maîtriserez mieux la pression et éviterez la surchauffe. Il est préférable d’éviter plusieurs fronts d’écoulement susceptibles de provoquer des pièges à gaz et des lignes de soudure.
Nous avons fabriqué des centaines de moules ; vous pouvez donc compter sur notre contrôle qualité et sur la production de pièces moulées de qualité supérieure. Contactez-nous dès aujourd’hui.







