
Per ottenere i migliori risultati per i tuoi progetti di stampaggio, è essenziale scegliere il punto d’iniezione corretto. Il punto d’iniezione svolge una funzione semplice ma critica durante il processo di stampaggio a iniezione. Questo post si concentrerà su diversi tipi di punto d’iniezione di stampaggio a iniezione e su come viene utilizzato.
Prima di scegliere il tipo di punto d’iniezione nello stampaggio a iniezione, alcuni fattori dovrebbero essere considerati. Ad esempio, dove lo stampo sarà progettato e la posizione del punto d’iniezione sono fattori critici per il successo dello stampaggio a iniezione. Alcune considerazioni di progettazione includono la selezione del materiale, le dimensioni e la funzionalità di produzione. Altri fattori includono la posizione della superficie dello spettacolo, l’orientamento della parte nelle posizioni di azione dello stampo può limitare le opzioni per la gating.
Vale la pena ricordare che alcune materie plastiche sono più soggette a condizioni di surriscaldamento note come riscaldamento a taglio. Riempire una grande parte di plastica con un piccolo punto d’iniezione può portare al degrado della plastica. Alcuni progetti di gate hanno anche limitazioni di dimensioni, rendendo impossibile utilizzare il design del gate per parti più grandi, portando al congelamento del gate prima che la parte sia piena.
Il congelamento dei punti d’iniezione è una parte essenziale del processo di stampaggio. Questo è il motivo per cui il punto d’iniezione deve essere abbastanza grande da riempire la cavità e abbastanza piccolo da sigillarlo. Durante il processo di stampaggio a iniezione, il congelamento del punto d’iniezione dovrebbe avvenire solo quando la cavità è piena e il processo di raffreddamento sta per iniziare.
Un piccolo punto d’iniezione consente al processo di raffreddamento di avvenire rapidamente rispetto alla parte stampata. Generalmente, il gate freeze isola la parte dal sistema di alimentazione. In questo modo, la macchina di stampaggio a iniezione può passare alla fase di raffreddamento del processo di stampaggio.
La funzione dello stampo è un altro fattore da prendere in considerazione. Mentre alcuni punti d’iniezione possono rompersi automaticamente dalla parte stampata, altri richiedono un taglio. Per le produzioni in grandi volumi, il taglio manuale può essere un compito impegnativo. L’alternativa migliore sarà quella di prendere in considerazione il taglio del punto d’iniezione robotico o un cambiamento nei disegni del punto d’iniezione. Ecco i tipi di punto d’iniezione comuni nello stampaggio a iniezione.
Punto d’iniezione sul bordo
Punto d’iniezione a mezzaluna
Punto d’iniezione diretto dal canale principale
Punto d’iniezione a diaframma
Punto d’iniezione a tunnel/sottomarino
canale di colata caldo – punto d’iniezione termico
canale di colata caldo – punto d’iniezione valvola
Punto d’iniezione sul bordo
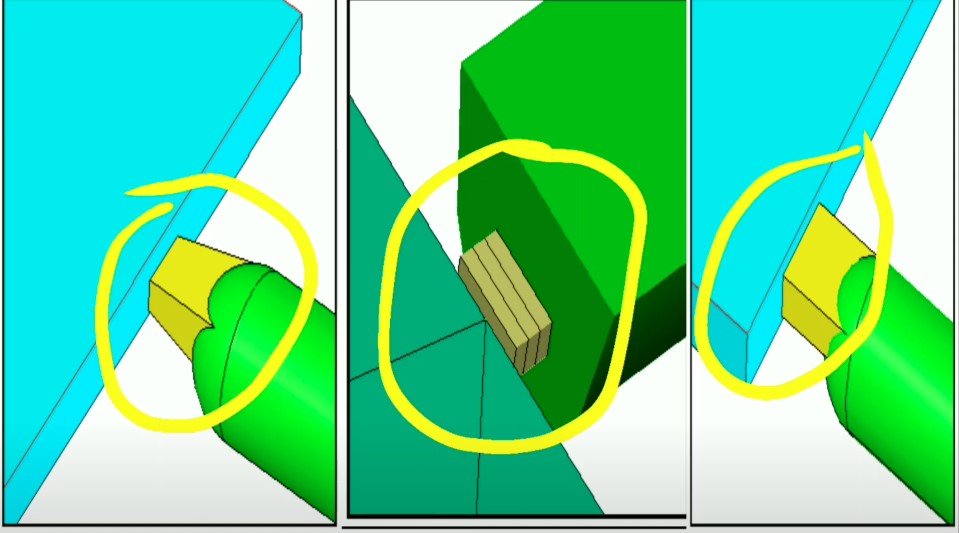
È popolarmente usato grazie alle sue semplici caratteristiche nel processo di stampaggio a iniezione. È facile da produrre e modificare, il che lo rende ideale per parti più grandi. I punti d’iniezione edge possono avere una sezione trasversale più ampia, consentendo un flusso di plastica e tempi di attesa più lunghi rispetto ad altri punti d’iniezione.
Tab e punti d’iniezione ventilatore sono abbastanza simili ai punti d’iniezione di bordo. Tuttavia, hanno uno spessore più coerente per una breve distanza che punto d’iniezione nella parte stampata. Viene utilizzato su parti piatte o sottili per ridurre lo stress da taglio.
Tunnel/ Punto d’iniezione Submarine
Questo punto d’iniezione è lavorato sotto la linea di separazione, quindi il taglio si verifica automaticamente durante il processo di espulsione. Questo punto d’iniezione di stampaggio a iniezione è eccellente per la produzione di piccole parti in cui l’assetto automatico è essenziale.
Una limitazione significativa di un grande punto d’iniezione del tunnel è che provoca crepe o problemi cosmetici indesiderati derivanti dalla cesoia automatica.
punto d’iniezione a mezzaluna
Questo punto d’iniezione di stampaggio ad iniezione è simile a un punto d’iniezione a tunnel e viene posizionato sotto la linea di separazione e cesoie automaticamente durante l’iniezione. Viene utilizzato per ottenere la posizione di iniezione dietro o sotto una superficie di esposizione.
I punti d’iniezione anacardi hanno svantaggi simili a quelli dei punti d’iniezione a tunnel in termini di dimensioni. Richiede anche la plastica per tirare fuori intorno a un arco che può far rompere il punto d’iniezione. Un punto d’iniezione rimovibile consente all’operatore dello stampo di rimuovere rapidamente la plastica rotta senza un intervento importante.
punto d’iniezione a diaframma
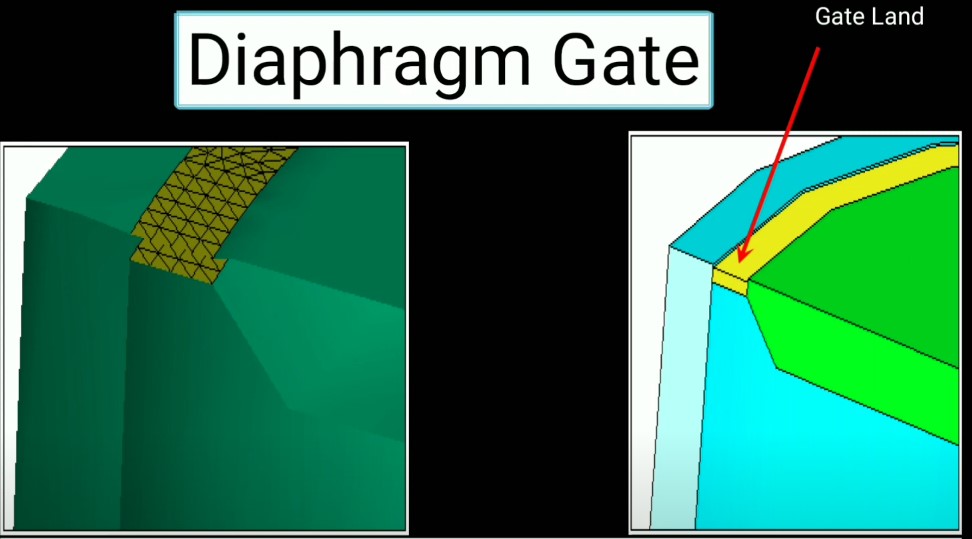
Ideale per lo stampaggio di parti con un grande diametro aperto nel mezzo della parte e si desidera anche il flusso di plastica. L’operatore dello stampo può garantire che le parti si restringano costantemente e consentano a una grande porzione di plastica di fluire nella cavità con un flusso di plastica uniforme.
canale di colata caldo – punto d’iniezione termico
Questo punto d’iniezione di stampaggio a iniezione offre diversi vantaggi rispetto ai sistemi a canale freddo. È progettato per mantenere il materiale di stampaggio fuso tra il barile della macchina e la parte. A volte, i sistemi di canale di colata freddo corto possono essere aggiunti al canale di colata caldo.
Generalmente, il punto d’iniezione termico funziona come altri punti d’iniezione in cui il materiale viene iniettato nella cavità e si blocca fino a quando non si verifica un raffreddamento sufficiente.
canale di colata caldo – punto d’iniezione valvola
Ha gli stessi vantaggi del punto d’iniezione termico a canale caldo con un altro livello di controllo. Il perno mobile all’interno dell’assemblaggio della punta del canale di colata caldo consente alla plastica fusa di fluire nella cavità quando è rivolta indietro. Quando si affronta in avanti, il flusso di plastica viene spento. Ciò può garantire il controllo completo di un sistema di alimentazione del canale di colata, dimensioni del punto d’iniezione più grandi e meno vestigia del punto d’iniezione.
In che modo il design del punto d’iniezione di stampaggio a iniezione può influenzare la qualità delle tue parti
I diversi tipi di gate design hanno tutti la stessa funzione. Forzano la plastica fusa nella cavità, accelerano la plastica e aumentano il calore mentre si muove nella plastica. La lavorazione dei punti d’iniezione può avere qualche effetto sulla parte in plastica, tra cui:
Jetting
Ci sarà un calo di pressione mentre la plastica fusa si sposta nella cavità se il punto d’iniezione è troppo piccolo. La conseguenza di questo è un difetto chiamato getto. Il getto è l’irrorazione della plastica nel nucleo invece del flusso liscio. Questo fa sì che i produttori di distorsioni si riferiscano a come worming.
I produttori possono risolvere questo problema con una diminuzione della pressione o un aumento delle dimensioni del punto d’iniezione.
surriscaldamento
Il surriscaldamento avviene dall’alta velocità di iniezione della plastica attraverso il punto d’iniezione. Troppo calore può portare a un decadimento delle resine. Il decadimento è spesso il risultato di legami molecolari distrutti in plastica.
Ridurre la velocità di iniezione per evitare il decadimento può anche portare ad altri difetti di stampaggio come linee di saldatura e scarsa resistenza meccanica del prodotto. Una velocità lenta può anche portare a lunghe ore di produzione e, in definitiva, ad un aumento dei costi di produzione.
Per ottenere il miglior risultato, condividere la quantità di resine plastiche su diverse vestigia del punto d’iniezione. Ciò garantirà un migliore controllo della pressione e l’evitamento del surriscaldamento nel processo. È meglio evitare più fronti di flusso che possono portare a trappole per gas e linee di saldatura.
Abbiamo gestito centinaia di stampi, quindi ci si può aspettare un controllo di alta qualità e la produzione di parti stampate superiori. Contattaci oggi stesso.







