
成形プロジェクトで最良の結果を得るには、適切なゲートを選ぶことが重要です。ゲートは射出成形工程において、シンプルながらも重要な役割を果たします。この記事では、射出成形ゲートの種類とその用途について解説します。
射出成形ゲートの種類を選ぶ前に、いくつかの要素を検討する必要があります。たとえば、金型の設計場所やゲートの位置は、射出成形を成功させるうえで重要です。設計時には、材料の選択、サイズ、生産機能などを考慮します。また、外観面の位置、金型内での部品の向き、金型の動作位置なども、ゲートの選択肢を制限する要因になります。
一部のプラスチックは、せん断発熱と呼ばれる過熱状態が起きやすい点にも注意が必要です。小さなゲートから大型のプラスチック部品を充填すると、材料が劣化するおそれがあります。また、ゲートの設計によってはサイズに制限があり、大型部品には使用できないことがあります。その場合、部品全体が充填される前にゲートが固化してしまいます。
ゲートの固化は、成形工程において重要な現象です。そのため、ゲートはキャビティを充填できる大きさを確保しつつ、適切に封止できるサイズにする必要があります。射出成形では、キャビティが充填され、冷却工程が始まるタイミングでゲートが固化するのが理想です。
ゲートが小さいと、成形品に比べて冷却が速く進みます。通常、ゲートが固化すると成形品が供給系から切り離され、射出成形機は成形工程の冷却段階へ移行できます。
金型の機能も考慮すべき要素のひとつです。成形品から自動的に切り離されるゲートもあれば、トリミングが必要なゲートもあります。大量生産では、手作業での切断が難しい場合があります。そのため、ロボットによるゲート切断を導入するか、ゲート設計を変更するのが有効です。以下に、射出成形で一般的に使われるゲートの種類を紹介します。
●エッジゲート
●カシューナッツゲート
●ダイレクトスプルーゲート
●ダイヤフラムゲート
●トンネル/サブマリンゲート
●ホットランナー・サーマルゲート
●ホットランナー・バルブゲート
エッジゲート
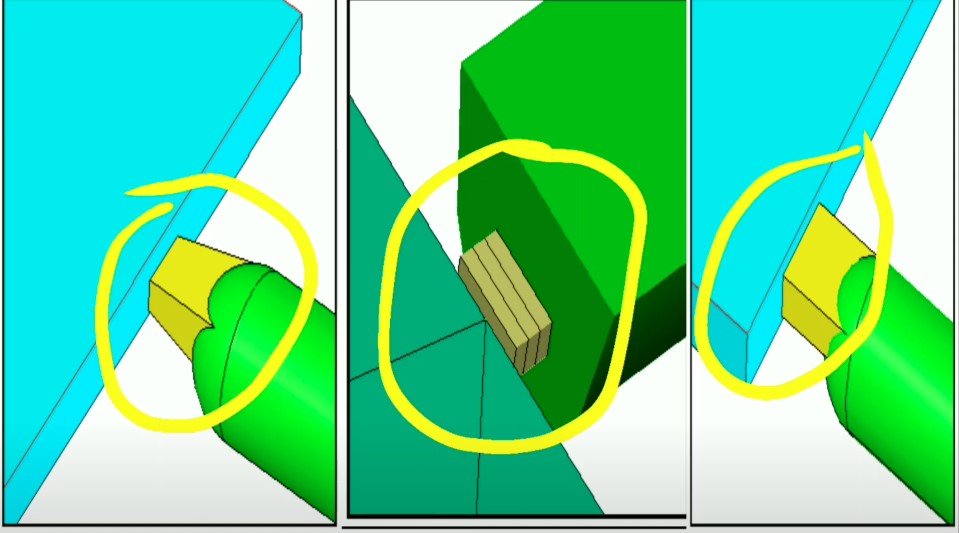
射出成形では、構造がシンプルなため広く使用されています。製作や変更が容易で、大型部品にも適しています。エッジゲートは断面積を大きくできるため、他のゲートより樹脂の流動性を高め、保圧時間を長くできます。
タブゲートとファンゲートは、エッジゲートとよく似ています。ただし、成形品に入る手前の短い区間で、厚みがより均一になるよう設計されています。せん断応力を抑えられるため、平坦な部品や薄肉部品に使用されます。
トンネル/サブマリンゲート
このゲートはパーティングラインの下に加工されるため、突出しの際に自動で切り離されます。トリミングの自動化が不可欠な小型部品の生産に適しています。
大型のトンネルゲートには、切り離し時の自動せん断によって割れや外観上の問題が生じるという大きな制約があります。
カシューナッツゲート
この射出成形ゲートはトンネルゲートに似ており、パーティングラインの下に配置され、射出時に自動で切り離されます。ゲート跡を外観面の裏側や下側に配置したい場合に使用します。
サイズに関しては、トンネルゲートと同様の欠点があります。また、樹脂を弧に沿って引き抜く必要があり、ゲートが折れることがあります。ゲートを取り外せる設計にしておけば、金型オペレーターは大掛かりな作業をせずに、折れた樹脂をすばやく取り除けます。
ダイヤフラムゲート
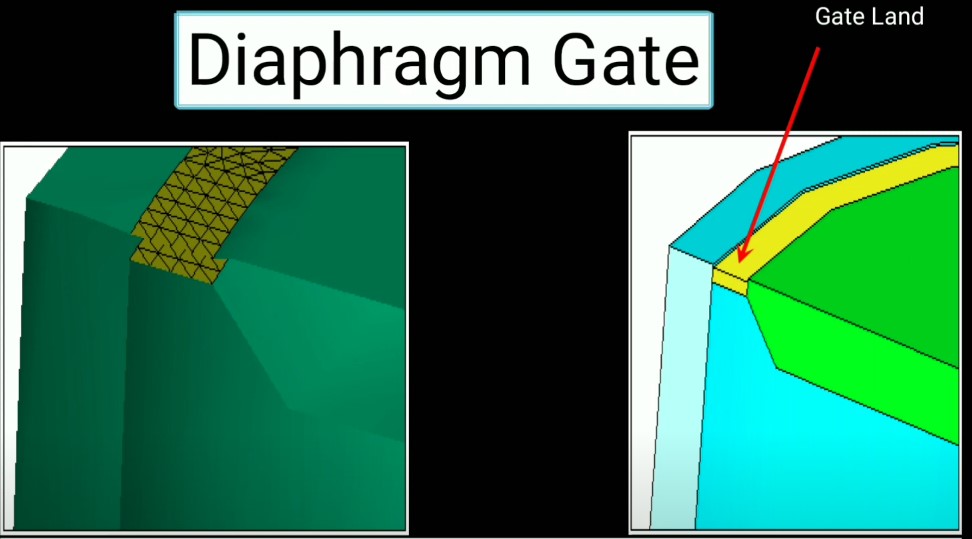
部品中央に大きな開口部がある部品の成形に適しており、樹脂を均一に流したい場合に有効です。金型オペレーターは、部品が均一に収縮するようにしながら、キャビティに大量の樹脂を均一に流し込めます。
ホットランナー・サーマルゲート
この射出成形ゲートには、コールドランナー方式と比べていくつかの利点があります。射出成形機のシリンダーから成形品まで、成形材料を溶融状態に保つ設計です。場合によっては、短いコールドランナーをホットランナーに追加することもできます。
一般に、サーマルゲートは他のゲートと同様に、材料をキャビティへ射出し、十分に冷却されるまで保持します。
ホットランナー・バルブゲート
ホットランナーのサーマルゲートと同じ利点に加え、さらに細かな制御が可能です。ホットランナーチップの内部にある可動ピンを後退させると、溶融樹脂がキャビティに流れ込みます。ピンを前進させると、樹脂の流れが止まります。これにより、ランナー供給系を完全に制御でき、ゲートサイズを大きくし、ゲート跡を小さくできます。
射出成形のゲート設計が部品の品質に与える影響
さまざまなゲート設計には、いずれも溶融樹脂をキャビティへ押し込み、樹脂を加速させ、流入に伴って熱を高める役割があります。ゲートの働きは、次のような成形品の不具合に影響することがあります。
ジェッティング
ゲートが小さすぎると、溶融樹脂がキャビティに流れ込む際に圧力が低下します。その結果、ジェッティングと呼ばれる不具合が発生します。ジェッティングとは、樹脂が滑らかに流れず、コアに向かって噴き出す現象です。これにより、メーカーが「ワーミング」と呼ぶ歪みが生じます。
圧力を下げるか、ゲートサイズを大きくすることで、この問題を解決できます。
過熱
過熱は、ゲートを通過する樹脂の射出速度が速すぎると発生します。過度な熱は樹脂の劣化を招くおそれがあります。劣化は、樹脂の分子結合が破壊されることで起こる場合が多くあります。
劣化を防ぐために射出速度を下げると、ウェルドラインや製品の機械的強度の低下など、別の成形不良につながることがあります。また、速度を下げることで生産時間が長くなり、最終的に生産コストが増加するおそれもあります。
最良の結果を得るには、複数のゲート跡に樹脂を分散させます。これにより、圧力をより適切に制御し、工程中の過熱を防止できます。ガストラップやウェルドラインの原因となる、複数のフローフロントが生じないようにすることも重要です。
当社は数百もの金型を手がけてきた実績があり、高い品質管理のもと、優れた成形部品を製造できます。ぜひお問い合わせください。







