
Za najbolje rezultate u projektima injekcijskog prešanja ključno je odabrati odgovarajući uljevni otvor. On ima jednostavnu, ali važnu funkciju u postupku. U ovom su članku opisane različite vrste uljevnih otvora za injekcijsko prešanje i njihova primjena.
Prije odabira vrste uljevnog otvora razmotrite nekoliko čimbenika. Važni su, primjerice, mjesto projektiranja kalupa i položaj uljevnog otvora. Pri projektiranju treba uzeti u obzir izbor materijala, veličinu i funkciju u proizvodnji. Važni su i položaj vidljive površine te orijentacija dijela u kalupu; raspored dijela i položaj kanala mogu ograničiti izbor.
Neke su plastike sklonije pregrijavanju, odnosno zagrijavanju uslijed smicanja. Punjenje velikog plastičnog dijela kroz malen uljevni otvor može razgraditi plastiku. Neke izvedbe otvora ograničene su veličinom i nisu prikladne za veće dijelove. U tom slučaju može doći do zatvaranja uljevnog otvora prije nego što se dio potpuno napuni.
Zatvaranje uljevnog otvora važna je faza postupka. Otvor mora biti dovoljno velik da ispuni šupljinu, ali dovoljno malen da je zatvori. Tijekom injekcijskog prešanja do zatvaranja bi trebalo doći tek kada je šupljina puna i počinje hlađenje.
Malen uljevni otvor omogućuje brže hlađenje od oblikovanog dijela. Zatvaranjem se dio odvaja od sustava dovoda, pa stroj za injekcijsko prešanje može prijeći na fazu hlađenja.
Treba uzeti u obzir i funkciju kalupa. Neki se uljevni otvori automatski odvajaju od oblikovanog dijela, dok je druge potrebno odrezati. Ručno rezanje može biti teško kod velikih serija. Bolje je predvidjeti robotsko rezanje ili prilagoditi konstrukciju uljevnog otvora. U nastavku su navedene česte vrste uljevnih otvora za injekcijsko prešanje.
● rubni uljevni otvor
● Cashew uljevni otvor
● izravni uljevni otvor kroz čahuru
● membranski uljevni otvor
● tunelski/podmorski uljevni otvor
● toplinski uljevni otvor s toplim razvodnim kanalom
● ventilski uljevni otvor s toplim razvodnim kanalom
Rubni uljevni otvor
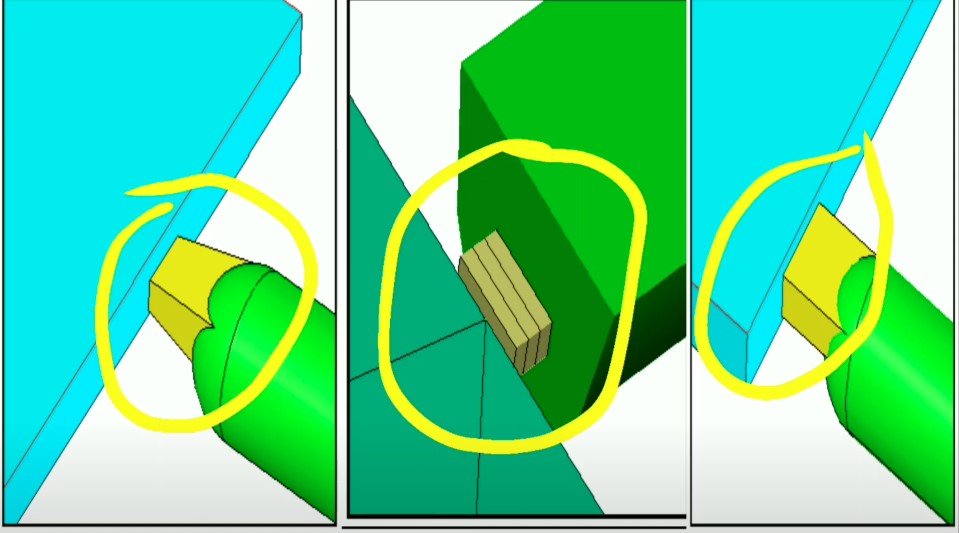
Ova je izvedba popularna zbog jednostavne konstrukcije. Jednostavno se izrađuje i prilagođava pa je prikladna za veće dijelove. Rubni uljevni otvori mogu imati veći poprečni presjek, što omogućuje protok plastike i dulje vrijeme održavanja tlaka u usporedbi s drugim otvorima.
Pločasti i lepezasti uljevni otvori slični su rubnima, ali imaju ujednačeniju debljinu na kratkom dijelu koji vodi do oblikovanog dijela. Upotrebljavaju se za ravne ili tanke dijelove kako bi se smanjilo naprezanje uslijed smicanja.
Tunelski/podmorski uljevni otvor
Ovaj se uljevni otvor strojno izrađuje ispod razdjelne linije, pa se višak automatski odreže pri izbacivanju proizvoda. Prikladan je za male dijelove kod kojih je važno automatsko obrezivanje.
Jedno je od glavnih ograničenja velikog tunelskog uljevnog otvora mogućnost pucanja ili nastanka neželjenih estetskih nedostataka zbog automatskog odvajanja.
Cashew uljevni otvor
Ovaj je uljevni otvor sličan tunelskom, nalazi se ispod razdjelne linije i automatski se odreže tijekom ubrizgavanja. Omogućuje smještaj točke ubrizgavanja iza ili ispod vidljive površine.
Poput tunelskog, i Cashew uljevni otvor ograničen je veličinom. Plastika se mora povući u luku, zbog čega se uljevni otvor može odlomiti. Uklonjiva izvedba omogućuje operateru kalupa da brzo ukloni odlomljeni komad plastike bez većih zahvata.
Membranski uljevni otvor
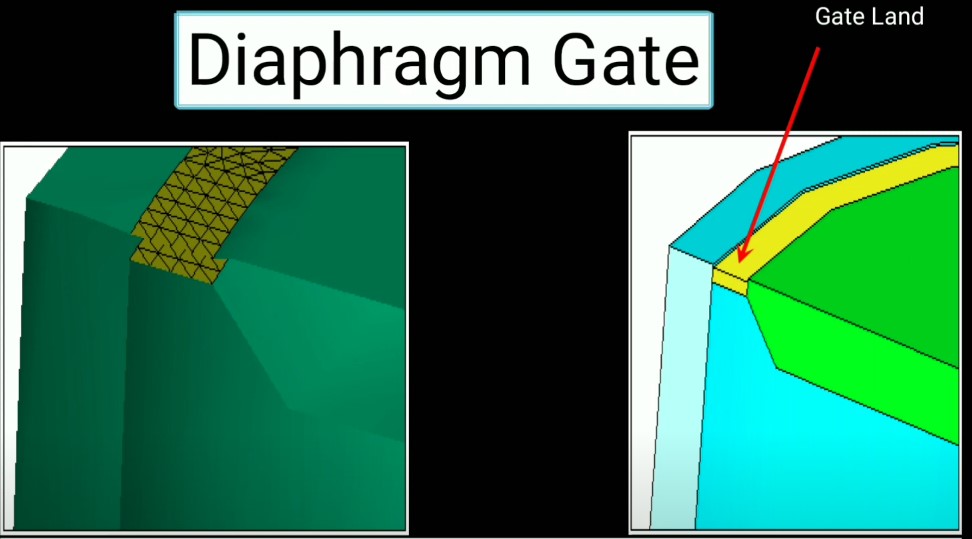
Idealan za oblikovanje dijelova s velikim otvorenim promjerom u sredini dijela, pa čak i plastični protok je željen. Modran operator može osigurati da se dijelovi dosljedno smanjuju i omogućuju veliki dio plastike da proteče u šupljinu s čak plastičnim protokom.
Topli razvodni kanal – toplinski uljevni otvor
Ovaj uljevni otvor za injekcijsko prešanje nudi nekoliko prednosti u odnosu na sustav s hladnim razvodnim kanalima. Projektiran je tako da zadrži rastaljeni materijal između cilindra stroja i dijela. Ponekad se uz topli razvodni kanal može dodati i kratak hladni kanal.
Toplinski uljevni otvor u pravilu funkcionira kao i drugi: materijal se ubrizgava u šupljinu i zadržava dok se dovoljno ne ohladi.
Topli razvodni kanal – ventilski uljevni otvor
Nudi iste prednosti kao toplinski uljevni otvor u sustavu s toplim razvodnim kanalom, uz dodatnu razinu kontrole. Pomični klin unutar vrha toplog razvodnog kanala omogućuje protok rastaljene plastike u šupljinu kada je uvučen. Kada se pomakne prema naprijed, zaustavlja protok. Tako se postiže potpuna kontrola dovoda kroz razvodni kanal, veća veličina uljevnog otvora i manji trag na mjestu ulijevanja.
Kako oblikovanje oblikovanja kapije za injekciju može utjecati na kvalitetu vaših dijelova
Sve vrste konstrukcija uljevnih otvora imaju istu funkciju: potiskuju rastaljenu plastiku u šupljinu, ubrzavaju njezin protok i povećavaju zagrijavanje dok prolazi kroz otvor. Rad uljevnih otvora može utjecati na plastični dio na sljedeće načine.
Mlazno tečenje
Ako je uljevni otvor premalen, tlak se smanjuje dok rastaljena plastika ulazi u šupljinu. Posljedica može biti nedostatak koji se naziva mlazno tečenje. Plastika se tada raspršuje prema jezgri umjesto da teče glatko. Nastaju izobličenja koja proizvođači nazivaju crvolikim tragovima.
Problem se može riješiti smanjenjem tlaka ili povećanjem uljevnog otvora.
Pregrijavanje
Pregrijavanje nastaje kada plastika prolazi kroz uljevni otvor prevelikom brzinom ubrizgavanja. Prekomjerna toplina može razgraditi smole, često zbog pucanja molekularnih veza u plastici.
Smanjenje brzine ubrizgavanja radi sprječavanja razgradnje može uzrokovati druge nedostatke prešanja, kao što su linije spajanja i slaba mehanička čvrstoća proizvoda. Mala brzina može i produljiti proizvodnju te povećati troškove.
Za najbolje rezultate rasporedite obujam plastične smole među različite tragove uljevnih otvora. Tako ćete bolje kontrolirati tlak i spriječiti pregrijavanje. Izbjegavajte više fronti protoka koje mogu uzrokovati zarobljavanje plina i linije spajanja.
Obradili smo stotine kalupa, pa možete očekivati visok stupanj kontrole kvalitete i proizvodnju vrhunskih oblikovanih dijelova. Obratite nam se već danas.







