
Чтобы добиться наилучших результатов в проектах по формованию, необходимо правильно выбрать литник. Во время литья под давлением он выполняет простую, но важную функцию. В этой статье рассматриваются различные типы литников для литья под давлением и их применение.
Перед выбором типа литника следует учесть несколько факторов. Например, важны место проектирования пресс-формы и расположение литника. При проектировании учитывают выбор материала, размер и особенности производства. Кроме того, расположение видимой поверхности и ориентация детали в пресс-форме могут ограничить возможные варианты установки литника.
Некоторые пластики более подвержены перегреву, известному как сдвиговый нагрев. Заполнение крупной пластиковой детали через небольшой литник может привести к деградации пластика. У некоторых литниковых конструкций есть ограничения по размеру: их нельзя использовать для крупных деталей, поскольку литник может замерзнуть до полного заполнения детали.
Замерзание литника — важная часть процесса формования. Поэтому литник должен быть достаточно большим для заполнения полости и достаточно маленьким, чтобы герметично закрыть ее. При литье под давлением замерзание литника должно происходить только после полного заполнения полости, когда начинается охлаждение.
Небольшой литник охлаждается быстрее, чем формуемая деталь. Как правило, после замерзания литник отделяет деталь от системы подачи. Благодаря этому машина для литья под давлением может перейти к этапу охлаждения.
Также необходимо учитывать особенности пресс-формы. Некоторые литники автоматически отделяются от сформованной детали, а другие нужно обрезать. При крупносерийном производстве ручная обрезка может быть затруднительной. В качестве альтернативы можно предусмотреть роботизированную обрезку литников или изменить их конструкцию. Ниже перечислены распространенные типы литников для литья под давлением.
●Кромочный литник
●Литник «кешью»
●Прямой впускной литник
●Диафрагменный литник
●Туннельный/подводный литник
●Горячеканальный термолитник
●Горячеканальный клапанный литник
Кромочный впуск
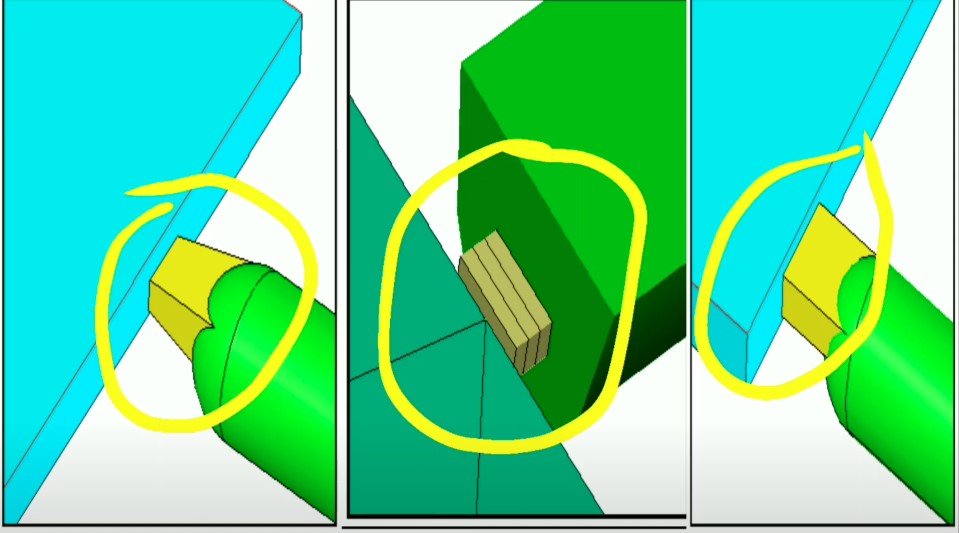
Этот впуск широко применяется при литье под давлением благодаря простой конструкции. Его легко изготовить и изменить, поэтому он хорошо подходит для крупных деталей. У кромочного впуска может быть большая площадь поперечного сечения, благодаря чему он обеспечивает хороший поток пластика и более длительное выдерживание под давлением по сравнению с другими типами впусков.
Язычковые и веерные впуски очень похожи на кромочные. Однако на коротком участке перед входом в формуемую деталь они обеспечивают более равномерную толщину. Их используют для плоских или тонкостенных деталей, чтобы снизить напряжения сдвига.
Туннельный / подводный впуск
Этот впуск вытачивают ниже линии разъёма, поэтому при извлечении детали он автоматически отделяется. Такой впуск для литья под давлением отлично подходит для изготовления небольших деталей, когда требуется автоматическое удаление литника.
Существенный недостаток крупного туннельного впуска состоит в том, что автоматическое срезание может привести к растрескиванию или нежелательным дефектам внешнего вида.
Впуск типа «кешью»
Этот литник похож на туннельный: он расположен ниже линии разъема и автоматически срезается во время впрыска. Его используют, чтобы разместить точку впрыска за видимой поверхностью или под ней.
У литников «кешью» есть такое же ограничение по размеру, как у туннельных. Кроме того, пластик должен вытягиваться по дуге, из-за чего литник может отломиться. Съемный литник позволяет оператору быстро удалить сломанный пластик без серьезного вмешательства.
Диафрагменный впуск
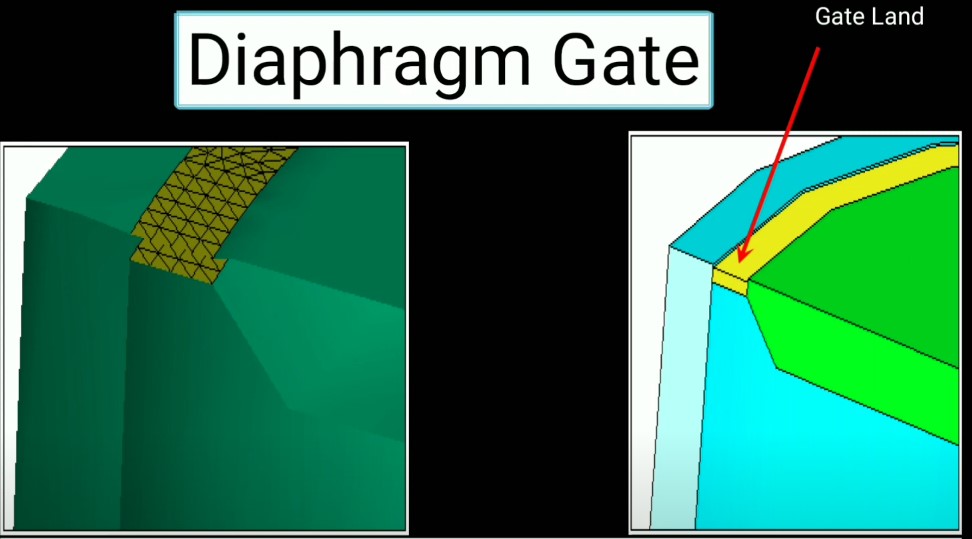
Идеально подходит для формования деталей с большим открытым отверстием в центре, когда требуется равномерное течение пластика. Оператор пресс-формы может обеспечить равномерную усадку деталей и подать большой объем пластика в полость с одинаковой скоростью течения.
Тепловой впуск горячеканальной системы
Этот впуск для литья под давлением имеет ряд преимуществ перед системами с холодными каналами. Он поддерживает материал в расплавленном состоянии на участке между цилиндром машины и деталью. Иногда к горячеканальной системе можно добавить короткие холодные каналы.
В целом тепловой впуск работает, как и другие впуски: материал впрыскивается в полость и удерживается там до достаточного охлаждения.
Клапанный впуск горячеканальной системы
Он обладает теми же преимуществами, что и тепловой впуск горячеканальной системы, но обеспечивает дополнительный контроль. Подвижный штифт в сборке наконечника горячеканальной системы позволяет расплавленному пластику поступать в полость, когда он отведён назад. При движении вперёд штифт перекрывает поток пластика. Это позволяет полностью контролировать подачу по разводящим каналам, использовать впуски большего размера и уменьшать след от впуска.
Как конструкция впуска при литье под давлением влияет на качество деталей
У всех конструкций впусков одна задача: подавать расплавленный пластик в полость, ускорять его и повышать его температуру при движении внутрь формы. Работа впусков может влиять на пластиковую деталь, в том числе вызывать следующие дефекты.
Струйный эффект
Если впуск слишком мал, при поступлении расплавленного пластика в полость давление падает. Это может привести к дефекту, называемому струйным эффектом. При этом пластик не плавно заполняет полость, а распыляется струёй в сторону сердечника. Возникают искажения, которые производители называют червеобразными следами.
Устранить проблему можно, снизив давление или увеличив размер впуска.
Перегрев
Перегрев возникает из-за высокой скорости впрыска пластика через впуск. Избыточное тепло может привести к разрушению смолы, обычно вызванному разрывом молекулярных связей в пластике.
Снижение скорости впрыска для предотвращения разрушения материала также может вызвать другие дефекты формования, например линии спая и недостаточную механическую прочность изделия. Низкая скорость может увеличить длительность производства и, в итоге, повысить затраты.
Для достижения наилучшего результата распределяйте объём пластиковой смолы между разными следами впусков. Это поможет лучше контролировать давление и избежать перегрева в процессе. Старайтесь не допускать образования нескольких фронтов потока, которые могут привести к газовым ловушкам и линиям спая.
Мы изготовили сотни пресс-форм, поэтому вы можете рассчитывать на строгий контроль качества и выпуск первоклассных формованных деталей. Свяжитесь с нами сегодня.







