
Für optimale Ergebnisse bei Spritzgussprojekten muss der richtige Anschnitt gewählt werden. Er erfüllt im Spritzgießprozess eine einfache, aber entscheidende Funktion. Dieser Beitrag stellt verschiedene Anschnitttypen und ihre Verwendung vor.
Vor der Auswahl müssen einige Faktoren berücksichtigt werden. Die Formenkonstruktion und die Position des Anschnitts sind entscheidend für den Erfolg des Spritzgusses. Bei der Konstruktion spielen Materialauswahl, Größe und Produktionsfunktion eine Rolle. Auch die sichtbare Oberfläche und die Ausrichtung des Teils in der Form können die Anschnittoptionen einschränken.
Einige Kunststoffe neigen stärker zur Überhitzung durch Scherwärme. Wird ein großes Kunststoffteil über einen kleinen Anschnitt gefüllt, kann der Kunststoff geschädigt werden. Für manche Anschnitte gibt es außerdem Größenbeschränkungen. Sie eignen sich dann nicht für größere Teile; der Anschnitt kann erstarren, bevor das Teil vollständig gefüllt ist.
Das Erstarren des Anschnitts ist ein wichtiger Teil des Formgebungsprozesses. Der Anschnitt muss groß genug sein, um den Formhohlraum zu füllen, und klein genug, um ihn anschließend abzudichten. Beim Spritzgießen sollte der Anschnitt erst dann erstarren, wenn der Formhohlraum gefüllt ist und die Abkühlung beginnt.
Ein kleiner Anschnitt erstarrt schneller als das Formteil. Dadurch trennt das Erstarren den Formhohlraum vom Zuführsystem und die Spritzgießmaschine kann zur Abkühlphase übergehen.
Auch die Funktion der Form ist zu berücksichtigen. Manche Anschnitte lösen sich automatisch vom Formteil, andere müssen beschnitten werden. Bei großen Produktionsmengen ist manuelles Schneiden aufwendig. Alternativ können Roboter zum Anschnittschneiden eingesetzt oder die Anschnittkonstruktion geändert werden. Zu den gängigen Anschnitttypen im Spritzguss gehören:
● Kantenanschnitt
● Cashew-Anschnitt
● Direktanschnitt
● Membrananschnitt
● Tunnel-/U-Boot-Anschnitt
● Heißkanal – thermischer Anschnitt
● Heißkanal – Nadelverschlussanschnitt
Kantenanschnitt
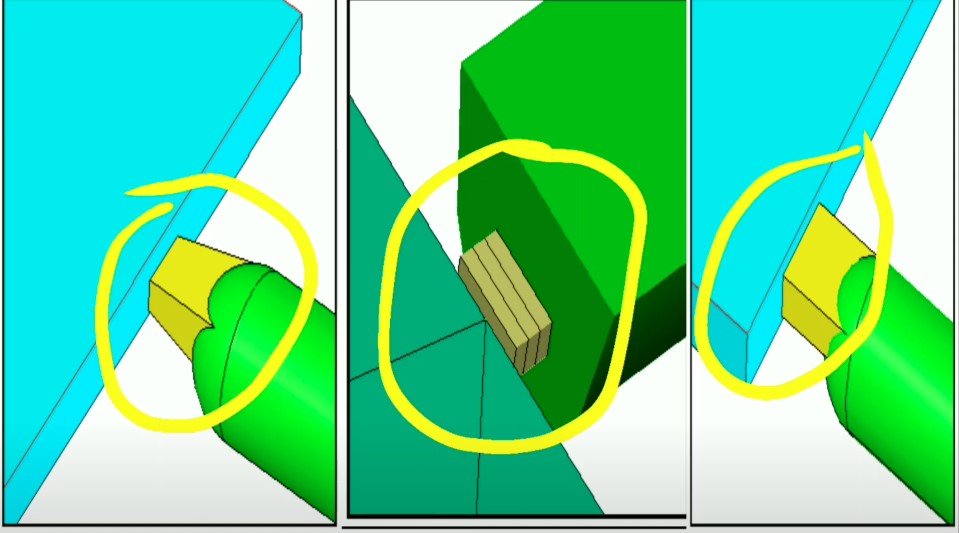
Der Kantenanschnitt ist wegen seiner einfachen Eigenschaften weit verbreitet. Er lässt sich leicht fertigen und anpassen und eignet sich daher für größere Teile. Durch seinen größeren Querschnitt ermöglicht er einen höheren Kunststofffluss und längere Nachdruckzeiten als andere Anschnitte.
Laschen- und Fächeranschnitte ähneln Kantenanschnitten. Sie besitzen jedoch über eine kurze Strecke bis zum Formteil eine gleichmäßigere Stärke. Sie werden bei flachen oder dünnwandigen Teilen eingesetzt, um die Scherspannung zu verringern.
Tunnel-/U-Boot-Anschnitt
Dieser Anschnitt wird unterhalb der Trennebene bearbeitet und beim Auswerfen automatisch abgetrennt. Er eignet sich hervorragend für kleine Teile, bei denen ein automatisches Abtrennen unverzichtbar ist.
Ein großer Tunnelanschnitt kann beim automatischen Abscheren Risse oder unerwünschte optische Fehler verursachen.
Cashew-Anschnitt
Dieser Anschnitt ähnelt dem Tunnelanschnitt. Er liegt unterhalb der Trennebene und wird beim Einspritzen automatisch abgeschert. Er wird eingesetzt, wenn der Anspritzpunkt hinter oder unter einer sichtbaren Oberfläche liegen soll.
Cashew-Anschnitte haben hinsichtlich ihrer Größe ähnliche Nachteile wie Tunnelanschnitte. Außerdem muss der Kunststoff entlang eines Bogens herausgezogen werden, wodurch der Anschnitt abbrechen kann. Mit einem herausnehmbaren Anschnitt kann der Bediener das abgebrochene Kunststoffstück schnell und ohne größeren Eingriff entfernen.
Membrananschnitt
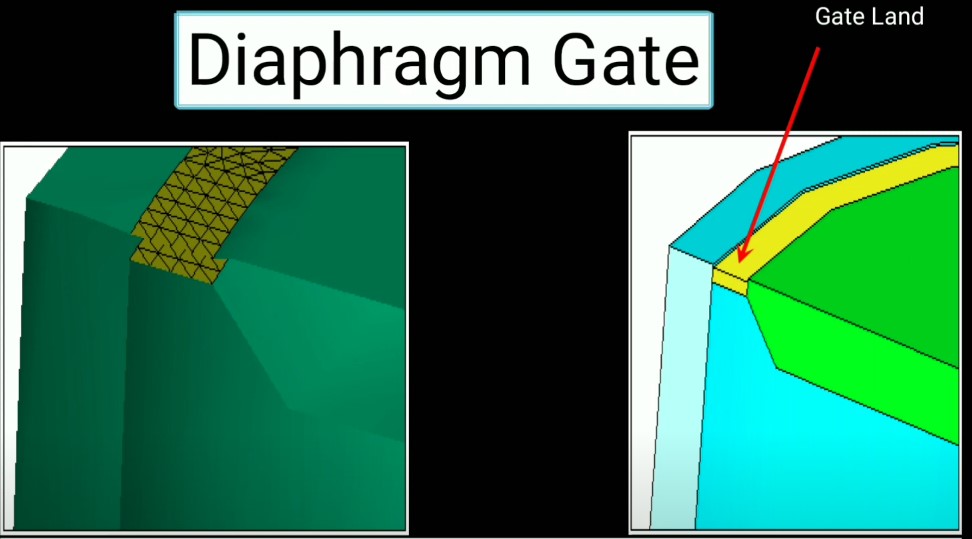
Der Membrananschnitt eignet sich für Teile mit einer großen Öffnung in der Mitte, wenn ein gleichmäßiger Kunststofffluss gefragt ist. Der Bediener kann sicherstellen, dass die Teile gleichmäßig schwinden und eine große Kunststoffmenge gleichmäßig in den Formhohlraum fließt.
Heißkanal – thermischer Anschnitt
Dieser Anschnitt bietet mehrere Vorteile gegenüber Kaltkanalsystemen. Er hält das Formmaterial zwischen Maschinenzylinder und Formteil geschmolzen. Mitunter kann ein kurzer Kaltkanal an den Heißkanal angeschlossen werden.
Wie andere Anschnitte führt der thermische Anschnitt das Material in den Formhohlraum und hält es dort, bis eine ausreichende Abkühlung erreicht ist.
Heißkanal – Nadelverschlussanschnitt
Der Nadelverschlussanschnitt bietet dieselben Vorteile wie der thermische Heißkanalanschnitt, ermöglicht aber eine zusätzliche Steuerung. Ein beweglicher Stift in der Heißkanaldüse lässt Kunststoff in den Formhohlraum fließen, wenn er zurückgezogen ist. Bewegt er sich nach vorn, wird der Kunststofffluss unterbrochen. Dadurch lassen sich das Zuführsystem vollständig steuern, größere Anschnittgrößen einsetzen und Anschnittmarkierungen verringern.
Wie sich die Anschnittkonstruktion auf die Qualität der Formteile auswirkt
Alle Anschnittkonstruktionen erfüllen dieselbe Funktion: Sie führen die Kunststoffschmelze in den Formhohlraum, beschleunigen sie und erhöhen dabei ihre Wärme. Die Anschnitte können sich auf das Kunststoffteil auswirken, unter anderem durch folgende Fehler:
Strahlbildung
Ist der Anschnitt zu klein, fällt der Druck ab, während die Kunststoffschmelze in den Formhohlraum fließt. Dadurch kann Strahlbildung entstehen: Der Kunststoff wird in den Formkern gespritzt, statt gleichmäßig zu fließen. Das führt zu Verformungen, die Hersteller auch als Wurmspuren bezeichnen.
Abhilfe schaffen ein geringerer Druck oder ein größerer Anschnitt.
Überhitzung
Überhitzung entsteht, wenn der Kunststoff mit zu hoher Einspritzgeschwindigkeit durch den Anschnitt fließt. Zu viel Wärme kann Harze zersetzen, häufig indem sie die molekularen Bindungen im Kunststoff zerstört.
Eine geringere Einspritzgeschwindigkeit kann die Zersetzung verhindern, aber auch andere Formfehler wie Bindenähte und eine geringe mechanische Festigkeit verursachen. Außerdem verlängert sie die Produktionszeit und erhöht damit letztlich die Kosten.
Für optimale Ergebnisse sollte die Harzmenge auf mehrere Anschnitte verteilt werden. Dadurch lassen sich Druck und Temperatur besser steuern und eine Überhitzung vermeiden. Vermeiden Sie außerdem mehrere Fließfronten, da sie Gaseinschlüsse und Bindenähte verursachen können.
Wir haben bereits Hunderte Formen gefertigt und bieten Ihnen eine zuverlässige Qualitätskontrolle sowie hochwertige Formteile. Kontaktieren Sie uns noch heute.







