
Para obtener los mejores resultados en sus proyectos de moldeo, es esencial elegir la compuerta adecuada. La compuerta cumple una función sencilla pero fundamental durante el moldeo por inyección. Esta publicación analiza los distintos tipos de compuertas y cómo se utilizan.
Antes de elegir un tipo de compuerta, deben considerarse varios factores. Por ejemplo, el diseño del molde y la ubicación de la compuerta son aspectos decisivos para el éxito del proceso. Entre las consideraciones de diseño se incluyen la selección del material, el tamaño y los requisitos de producción. Otros factores, como la ubicación de la superficie visible, la orientación de la pieza en el molde y las posiciones de movimiento, pueden limitar las opciones de compuerta.
Cabe señalar que algunos plásticos son más propensos al sobrecalentamiento, conocido como calentamiento por cizallamiento. Llenar una pieza grande con una compuerta pequeña puede degradar el plástico. Algunos diseños de compuerta también tienen límites de tamaño que impiden utilizarlos en piezas grandes y pueden provocar que la compuerta se congele antes de llenar la pieza.
El sellado de la compuerta es una parte esencial del proceso de moldeo. Por eso, debe ser lo bastante grande para llenar la cavidad y lo bastante pequeña para sellarla. Durante el proceso de moldeo por inyección, la compuerta solo debe sellarse cuando la cavidad esté llena y vaya a comenzar el enfriamiento.
Una compuerta pequeña permite que se enfríe más rápido que la pieza moldeada. En general, el sellado de la compuerta aísla la pieza del sistema de alimentación. Así, la máquina de moldeo por inyección puede pasar a la fase de enfriamiento.
La función del molde es otro factor que debe tenerse en cuenta. Algunas compuertas se separan automáticamente de la pieza moldeada, mientras que otras deben recortarse. En producciones de gran volumen, el corte manual puede resultar difícil. Una buena alternativa es incorporar el corte robotizado de compuertas o modificar su diseño. Estos son los tipos de compuertas más comunes en el moldeo por inyección:
● Compuerta lateral.
● Compuerta tipo anacardo.
● Compuerta directa de bebedero.
● Compuerta de diafragma.
● Compuerta de túnel o submarina.
● Canal caliente: compuerta térmica.
● Canal caliente: compuerta de válvula.
Compuerta lateral
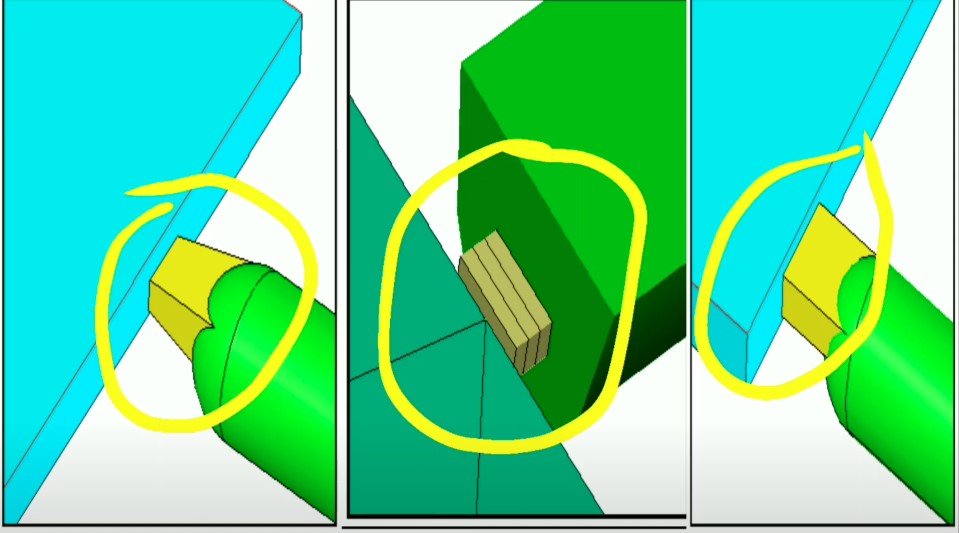
Se utiliza mucho por su sencillez en el proceso de moldeo por inyección. Es fácil de fabricar y modificar, por lo que resulta ideal para piezas grandes. Las compuertas laterales pueden tener una sección transversal amplia, lo que permite un mayor flujo de plástico y tiempos de mantenimiento de presión más largos que otros tipos de compuerta.
Las compuertas de pestaña y de abanico son bastante similares a las laterales. Sin embargo, mantienen un espesor más uniforme en un tramo corto antes de llegar a la pieza moldeada. Se utilizan en piezas planas o delgadas para reducir la tensión de cizallamiento.
Compuerta de túnel o submarina
Esta compuerta se mecaniza por debajo de la línea de partición, por lo que se recorta automáticamente durante la expulsión. Es excelente para producir piezas pequeñas cuando el recorte automático es esencial.
Una limitación importante de las compuertas de túnel grandes es que el corte automático puede provocar grietas o defectos estéticos no deseados.
Compuerta tipo anacardo
Esta compuerta es similar a la de túnel: se coloca por debajo de la línea de partición y se corta automáticamente durante la inyección. Se utiliza para ubicar el punto de inyección detrás o debajo de una superficie visible.
Las compuertas tipo anacardo presentan limitaciones de tamaño similares a las de túnel. Además, el plástico debe extraerse siguiendo un arco, lo que puede hacer que la compuerta se rompa. Una compuerta desmontable permite al operario retirar rápidamente el plástico roto sin una intervención importante.
Compuerta de diafragma
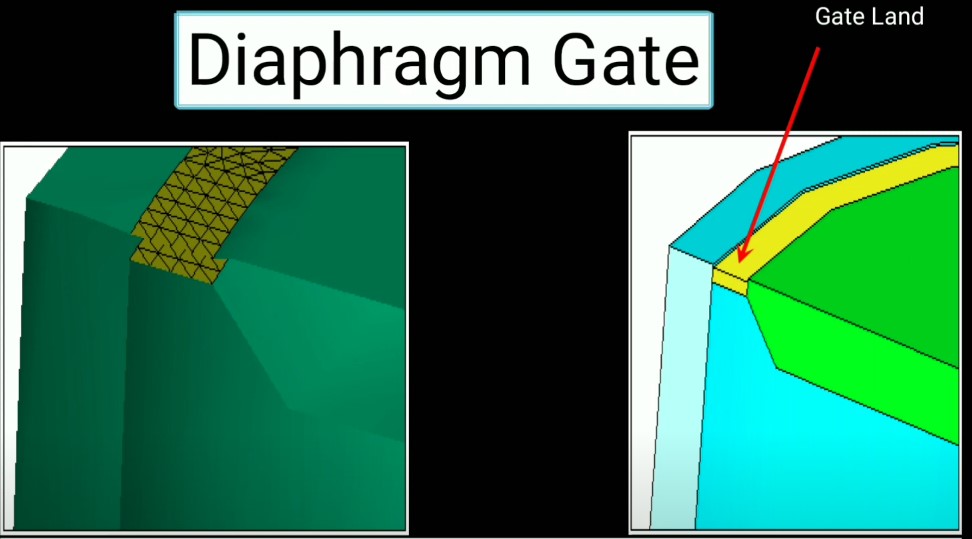
Es ideal para moldear piezas con una abertura central de gran diámetro cuando se desea un flujo uniforme de plástico. El operario puede garantizar que las piezas se contraigan de manera uniforme y que una gran cantidad de plástico entre en la cavidad con un flujo regular.
Canal caliente: compuerta térmica
Este tipo de compuerta ofrece varias ventajas frente a los sistemas de canal frío. Está diseñada para mantener fundido el material de moldeo entre el cilindro de la máquina y la pieza. A veces se pueden añadir canales fríos cortos al sistema de canal caliente.
En general, la compuerta térmica funciona como otras compuertas: el material se inyecta en la cavidad y se mantiene allí hasta que se enfría lo suficiente.
Canal caliente: compuerta de válvula
Ofrece las mismas ventajas que la compuerta térmica de canal caliente, con un nivel adicional de control. El pasador móvil dentro del conjunto de la punta del canal caliente permite que el plástico fundido fluya hacia la cavidad cuando está retraído. Cuando avanza, interrumpe el flujo de plástico. Esto permite controlar por completo el sistema de alimentación, utilizar compuertas más grandes y reducir la marca residual.
Cómo influye el diseño de la compuerta en la calidad de las piezas
Los distintos diseños de compuerta cumplen la misma función: introducen plástico fundido en la cavidad, aceleran su flujo y aumentan su temperatura a medida que avanza. El funcionamiento de las compuertas puede afectar a la pieza de plástico de varias maneras, entre ellas:Chorros
Si la compuerta es demasiado pequeña, la presión disminuye cuando el plástico fundido entra en la cavidad. Esto puede causar un defecto denominado chorro. El chorro se produce cuando el plástico se proyecta hacia el núcleo en vez de fluir suavemente. Esto provoca deformaciones que los fabricantes denominan marcas de gusano.
Se puede corregir reduciendo la presión o aumentando el tamaño de la compuerta.
Sobrecalentamiento
El sobrecalentamiento se produce cuando el plástico circula por la compuerta a una velocidad de inyección elevada. El exceso de calor puede degradar las resinas, normalmente al destruir los enlaces moleculares del plástico.
Reducir la velocidad de inyección para evitar la degradación puede causar otros defectos de moldeo, como líneas de soldadura y una baja resistencia mecánica del producto. Una velocidad lenta también puede prolongar la producción y aumentar los costes.
Para obtener los mejores resultados, distribuya el flujo de resina plástica entre varias marcas de compuerta. Esto permite controlar mejor la presión y evitar el sobrecalentamiento. Conviene evitar varios frentes de flujo que puedan provocar bolsas de gas y líneas de soldadura.
Hemos trabajado con cientos de moldes, por lo que puede esperar un control de calidad riguroso y una producción de piezas moldeadas de primera calidad. Póngase en contacto con nosotros hoy mismo.







