Toleranțele de modelare a injecției definesc limitele permise ale variației dimensionale a pieselor modelate. Înțelegerea și gestionarea acestor toleranțe sunt esențiale pentru a se asigura că piesele îndeplinesc specificațiile și funcția de proiectare, așa cum se intenționează.
În acest ghid cuprinzător, vom explora factorii care influențează toleranțele, importanța menținerii toleranțelor precise și strategii de optimizare a acestora pentru a realiza componente din plastic fără cusur.
Fie că sunteți un designer, inginer, sau producător, acest articol vă va dota cu cunoștințele necesare pentru a naviga complexitatea procesului de turnare injecție și de a spori calitatea și fiabilitatea produselor.
Ce este Toleranțele la topirea injecției?
Toleranțele de turnare prin injecție din plastic sunt exprimate ca valori plus sau minus (±) în milimetri sau inci care specifică abaterea acceptabilă de la dimensiunile nominale ale unei părți. Ele sunt esențiale pentru a se asigura că piesele se potrivesc și funcționează corect, în special atunci când se asamblează mai multe componente.
Există două tipuri de toleranţă: toleranţa la prelucrare şi toleranţa la răşină.
Toleranța de prelucrare se referă la toleranța încorporată chiar în scula matriței. În mod obișnuit, matrițele de injecție sunt prelucrate CNC cu toleranțe de +/- 0.003 inches (0.076 mm). Aceasta reprezintă precizia dimensiunilor cavității matriței.
Toleranţa la răşină se referă la toleranţa părţii modelate finite, care este influenţată de proprietăţile materiale şi de procesul de modelare. Toleranţa la răşină este în general mai mare sau egală cu +/- 0,002 inch pe inch (0,051 mm pe mm).
Împreună, aceste două tipuri de toleranţe determină precizia dimensională totală care poate fi obţinută prin injectarea unor părţi modelate.
Toleranțele reale realizabile pot varia în funcție de diferiți factori. Cu toate acestea, în general, pentru aplicațiile necritice, rata de toleranță tipică este de ±0,1 mm; pentru aplicațiile care necesită toleranțe mai stricte (de exemplu, componente medicale) este de ±0,025 sau mai bună.
De ce sunt importante toleranţele la topirea injecţiei?
Multe industrii, cum ar fi automobilele, aerospaţiale şi dispozitivele medicale, au cerinţe stricte de toleranţă pentru siguranţa şi respectarea reglementărilor.
Toleranţele determină dacă piesele se vor potrivi corect în timpul montării şi funcţionării, aşa cum se intenţionează. Chiar şi micile deviaţii pot cauza probleme cu potrivire, aliniere şi performanţă, în special pentru ansambluri complexe.
Ce afectează toleranţele la topirea injecţiei?
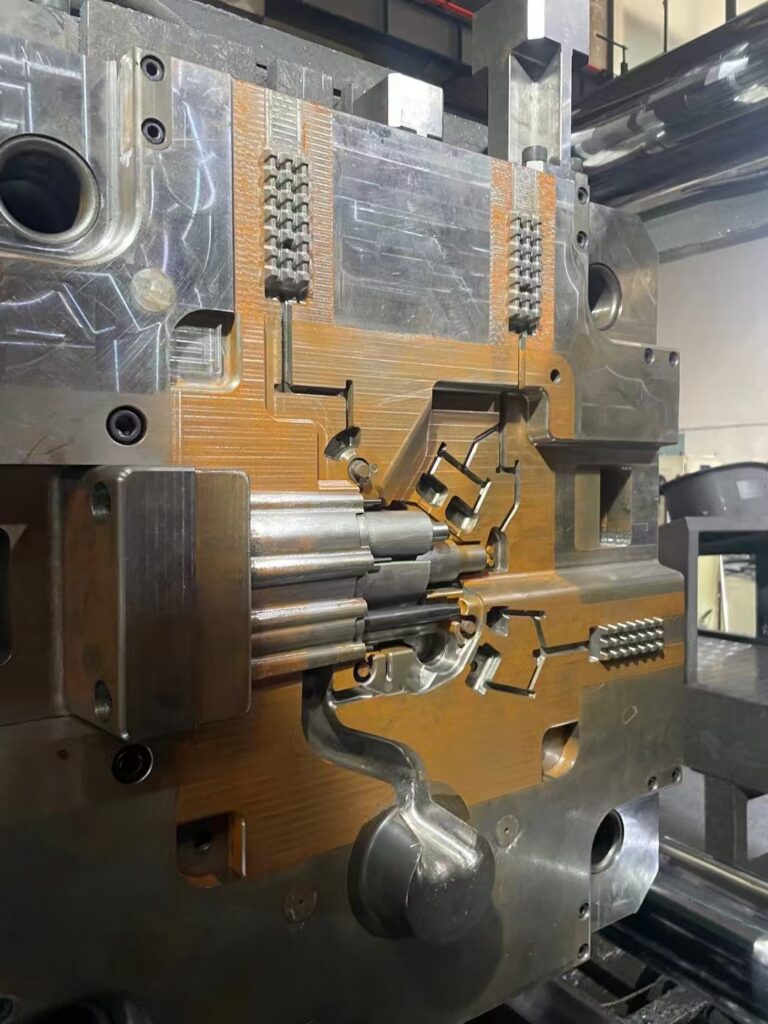
Toleranțele de turnare prin injecție sunt influențate de mai mulți factori, care pot afecta acuratețea dimensională și coerența părților modelate. Aici sunt principalii factori bazați pe:
- Shrinkage: Materiale diferite au rate diferite de micşorare, care au impact asupra capacităţii de a atinge toleranţe strânse. Materialele cristalizate au, în general, rate mai mari de micşorare comparativ cu materialele amorfe datorate schimbărilor de fază în timpul răcirii. Acest lucru afectează volumul şi dimensiunile părţii finale.
- Deformare: pe măsură ce rășina se răcește în matriță, toate piesele se contractă. Piesele cu grosime uniformă a pereților tind să se contracte uniform, ceea ce ajută la prevenirea deformării și a urmelor de contracție. În schimb, piesele cu grosimi neuniforme se răcesc și se contractă la viteze diferite, ceea ce crește riscul de deformare din cauza proiectării.
- Expansiunea termica: Plasticul prezinta in general rate mari de expansiune termica, care pot cauza schimbari dimensionale atunci cand temperaturile fluctueaza. Acest lucru este deosebit de important atunci cand partile sunt folosite in medii cu variatii de temperatura sau sunt combinate cu materiale precum metalele.
- Part Design: Geometria, dimensiunea şi grosimea peretelui unei părţi influenţează semnificativ controlul toleranţei. Piese mai mari sau cele cu secţiuni groase pot experimenta diferite rate de micşorare, ceea ce face mai dificilă menţinerea toleranţelor strânse. Grosimea uniformă a peretelui şi caracteristicile strategice de proiectare pot ajuta la gestionarea acestor probleme.
- Complexitatea piesei: piesele complexe pot influența curgerea materialului și proiectarea sculelor, afectând capacitatea de menținere a toleranțelor strânse. Controlul corect al presiunii de injecție, vâscozității rășinii și timpului de umplere a matriței este esențial pentru asigurarea calității uniforme a pieselor.
- Scule: proiectarea și materialul matriței, precum și numărul de cavități, influențează capacitatea de a obține toleranțele dorite. Răcirea și încălzirea uniforme sunt esențiale pentru menținerea toleranțelor strânse. Sculele multicavitate sau familiale necesită proiectare și susținere atente pentru evitarea erorilor cauzate de variațiile de presiune sau temperatură.
Cum se reduce impactul factorilor care afectează toleranţele la topirea injecţiei
Pentru a reduce impactul factorilor care afectează toleranțele de turnare prin injecție, se pot utiliza mai multe strategii:
- Proiectare pentru manufacturabilitate (DFM):
- Aplicați principiile DFM încă de la începutul proiectării matriței pentru a anticipa variațiile posibile și a evita reproiectările costisitoare. Aceasta presupune proiectarea pieselor cu grosimi uniforme ale pereților și unghiuri de degajare adecvate și luarea în considerare a poziționării elementelor precum proeminențele și nervurile, pentru a minimiza deformarea și contracția.
- Selecție de materiale:
- Alegeți materiale cu rate de contracție potrivite aplicației. Luați în considerare proprietățile de dilatare termică și modul în care interacționează materialele diferite, mai ales în ansamblurile cu mai multe materiale. Dimensionați matrița mai mare pentru a compensa contracția materialului.
- Considerații privind uneltele:
- Proiectați matrițe cu scule precise pentru a asigura dimensiuni uniforme ale pieselor din plastic. Aceasta presupune optimizarea poziției porților pentru curgerea uniformă a materialului, folosirea canalelor de răcire pentru răcire uniformă și amplasarea știfturilor ejectoare astfel încât să minimizeze deformarea și defectele de suprafață.
- Control proces:
- Implementați controale eficiente de proces pentru a gestiona variabile, cum ar fi temperatura, presiunea, și timpul de răcire. Utilizați senzori pentru a monitoriza acești parametri în timp real, permițând ajustări rapide pentru a menține toleranțe coerente.
- Prototipare și testare rapidă:
- Utilizați prototipuri rapide pentru a testa și a rafina modele înainte de producția la scară completă. Acest lucru permite efectuarea de ajustări la proiectare sau proces pentru a îmbunătăți toleranțele și calitatea părților.
Standardele privind toleranţele la topirea injecţiei
Aici este o masă care vizualizează toleranțele dimensionale în milimetri (mm):
| Material | Gamă de dimensiuni | Toleranță comercială | Toleranță de precizie |
| ABS | 1 – 20 | ±0.100 | ±0.050 |
| 21 până la 100 | ±0.150 | ±0.100 | |
| 101-160 | ±0.325 | ±0.100 | |
| Amestec ABS/PC | 1 – 20 | ±0.100 | ±0.050 |
| 21 până la 100 | ±0.150 | ±0.100 | |
| GPS | 1 – 20 | ±0.075 | ±0.050 |
| 21 până la 100 | ±0.150 | ±0.080 | |
| HDPE | 1 – 20 | ±0.125 | ±0.075 |
| 21 până la 100 | ±0.170 | ±0.110 | |
| LDPE | 1 – 20 | ±0.125 | ±0.075 |
| 21 până la 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1 – 20 | ±0.100 | ±0.050 |
| 21 până la 100 | ±0.150 | ±0.100 | |
| PA | 1 – 20 | ±0.075 | ±0.030 |
| 21 până la 100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1 – 20 | ±0.060 | ±0.030 |
| 21 până la 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1 – 20 | ±0.060 | ±0.030 |
| 21 până la 100 | ±0.120 | ±0.100 | |
| PC | 1 – 20 | ±0.060 | ±0.030 |
| 21 până la 100 | ±0.120 | ±0.100 | |
| PC 20% Sticla | 1 – 20 | ±0.050 | ±0.030 |
| 21 până la 100 | ±0.100 | ±0.080 | |
| PMMA | 1 – 20 | ±0.075 | ±0.050 |
| 21 până la 100 | ±0.120 | ±0.070 | |
| POM | 1 – 20 | ±0.075 | ±0.030 |
| 21 până la 100 | ±0.160 | ±0.130 | |
| PP, 20% Talc | 1 – 20 | ±0.100 | ±0.050 |
| 21 până la 100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1 – 20 | ±0.080 | ±0.050 |
| 21 până la 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1 – 20 | ±0.050 | ±0.050 |
| 21 până la 100 | ±0.080 | ±0.080 | |
| SAN | 1 – 20 | ±0.080 | ±0.050 |
| 21 până la 100 | ±0.100 | ±0.080 |
Următorul tabel vizualizează dimensiunile Toleranțelor de Concentricitate/Ovalitate (în mm)
| Material | Gamă de dimensiuni | Toleranță comercială | Toleranță de precizie |
| ABS | până la 100 | ±0.230 | ±0.130 |
| Amestec ABS/PC | până la 100 | ±0.230 | ±0.130 |
| GPS | până la 100 | ±0.250 | ±0.150 |
| HDPE | până la 100 | ±0.250 | ±0.150 |
| LDPE | până la 100 | ±0.250 | ±0.150 |
| PA | până la 100 | ±0.250 | ±0.150 |
| PA, 30% GF | până la 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | până la 100 | ±0.150 | ±0.100 |
| PC | până la 100 | ±0.130 | ±0.080 |
| PC, 20% GF | până la 100 | ±0.130 | ±0.080 |
| PMMA | până la 100 | ±0.250 | ±0.150 |
| POM | până la 100 | ±0.250 | ±0.150 |
| PP | până la 100 | ±0.250 | ±0.150 |
| PP, 20% Talc | până la 100 | ±0.250 | ±0.150 |
| PPO/PPE | până la 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | până la 100 | ±0.130 | ±0.080 |
| SAN | până la 100 | ±0.230 | ±0.130 |
Toleranțe drepte/de vizibilitate (mm)
| Material | Dimensiune caracteristică | Toleranță comercială | Toleranță fină |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| Amestec ABS/PC | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Toleranțe la adâncimile găurilor oarbe (mm)
| Material | Gamă de adâncime | Toleranță comercială | Toleranță fină |
| ABS | până la 100 mm | ±0.200 | ±0.100 |
| Amestec ABS/PC | până la 100 mm | ±0.200 | ±0.100 |
| PA | până la 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | până la 100 mm | ±0.100 | ±0.050 |
| POM | până la 100 mm | ±0.150 | ±0.080 |
| PP | până la 100 mm | ±0.250 | ±0.150 |
| SAN | până la 100 mm | ±0.200 | ±0.100 |
Toleranțe la diametrul găurii (mm)
| Material | Gamă de diameter | Toleranță comercială | Toleranță fină |
| ABS | până la 100 mm | ±0.100 | ±0.050 |
| Amestec ABS/PC | până la 100 mm | ±0.100 | ±0.050 |
| PA | până la 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | până la 100 mm | ±0.050 | ±0.025 |
| POM | până la 100 mm | ±0.080 | ±0.040 |
| PP | până la 100 mm | ±0.120 | ±0.060 |
| SAN | până la 100 mm | ±0.100 | ±0.050 |