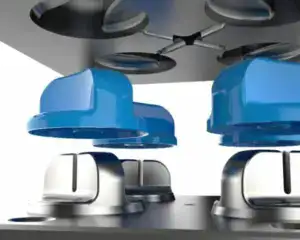
二色成形は、2ショット成形、ダブルショット成形、2K射出成形とも呼ばれ、1回の成形サイクルで2種類の材料または2色を使って1つの部品を製造します。二色成形用金型では、まず基材を成形し、次に金型の半分を回転させるかコアを移動させて第2キャビティへ移し、2つ目の材料を射出して基材に接合します。Moldieは、プラスチック射出成形金型の製造の一環として、二色成形用金型の設計・製造を行っています。
二色成形のプロセス
二色成形では、射出成形機を使用し、1回の成形サイクルで2種類の材料を「オーバーモールド」します。金型キャビティに射出される材料の量は「ショット」と呼ばれます。
二色射出成形では、まず第1の部分を成形し、完成後に第2の材料を射出して成形品の残りの部分を作ります。接合を成立させるには、2つの材料に化学的な適合性が必要です。
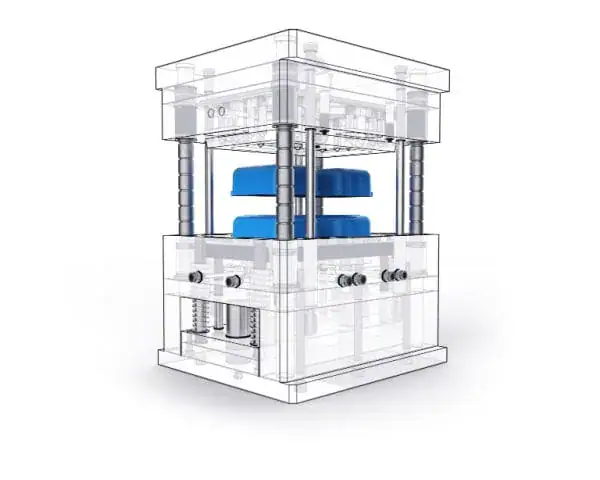
二色射出成形を使うと、硬質材料の部品と軟質材料の部品を組み合わせられます。2キャビティ金型で2つの部品を成形する工程です。手触りや色などを改善し、製品の魅力を大きく高められます。二色成形にはさまざまな設計の可能性があります。
二色射出成形は2段階で行われます。まず、従来の射出成形と同様に樹脂を金型に射出し、冷却して固体の成形品を作ります。
第2段階では、回転プラテンまたはロボットアームを使って、成形品を第2の金型へ移します。設計に応じて、最初の成形品の特定の部分に樹脂を射出し、その内部や表面、周囲に成形します。
2種類のプラスチック樹脂の間に分子結合が形成された後、複数の樹脂からなる成形品を冷却して取り出します。
このため、二色成形はスイッチ、ボタン、歯ブラシ、容器のキャップなどに最適です。
二色成形の用途
複雑な形状、多色、多材料のプラスチック製品、特に大量生産では、二色射出成形が最適な成形方法です。
また、二色成形は自動車業界でも、幅広い製品や部品の製造に使われています。ダブルショット成形で作られるその他の製品には、芝生・園芸用具や農業機器などがあります。
二色成形品は、消費財から建設まで、ほぼあらゆる業界で使用されています。特に、次のようなニーズがある場合によく採用されます。
- 可動する部品やコンポーネント
- 柔軟なグリップを備えた剛性のある表面
- 遮音または振動の抑制
- 外観上の説明表示や識別表示
- 複数の材料や色を使った部品
二色成形プロセスのメリット
高い汎用性
製品メーカーは、自動車の内装部品、医療機器、工具、玩具など、さまざまな用途で二色射出成形を採用しています。複数の材料や色を組み合わせ、丈夫で見た目にも優れた製品を作ることができます。
この方法では、シリコーンと熱可塑性樹脂、ナイロンと熱可塑性エラストマー、硬質ナイロンとソフトタッチ素材など、さまざまな材料をうまく組み合わせられます。
コスト効率
複数の機械サイクルではなく1サイクルで製造できるため、1回の生産でより多くの製品を低コストで作れ、完成品の製造に必要な作業者も減らせます。また、材料同士を確実に接合できるため、後工程での組み立ても不要です。
製品品質の向上
- 外観の向上。異なる色のプラスチックやポリマーを使うことで、製品の見た目が良くなり、消費者にとって魅力的になります。複数の色や質感を使うと、より高級感のある仕上がりになります。
- 人間工学に基づいた設計。ソフトタッチの表面を作れるため、ハンドルなど、人間工学に基づいて設計された部分を製品に取り入れられます。工具や医療機器など、持ち運ぶ製品では特に重要です。
- シリコーンポリマーなどのゴム状材料をガスケットや、確実な密閉が必要な部品に使うことで、シール性が向上します。
- 非常に強固な接合が得られるため、最終製品の強度、信頼性、耐久性が高まります。
部品の統合
二色射出成形では、完成品の組み立てに必要な部品数を減らせます。1つの金型で複数の部品を成形でき、成形後の溶接や接合も不要です。部品番号が少なければ、組み立てやサプライヤーの数を減らせるほか、個別の金型のメンテナンスも軽減できます。
二色成形の金型構造の種類
コアトグル式二色成形金型
金型のコアやキャビティを移動させる必要がないため、コアトグル式の多色成形は最もシンプルな方法です。代わりにスライダーを移動させて、金型キャビティの形状を変えます。
コアトグル式二色成形金型を使った射出成形では、スライダーを伸ばした状態で、まず材料Aをキャビティに射出します。次にスライダーを引き戻し、新たなキャビティ領域を露出させます。
別のゲート(中央ノズルの上)から材料Bを変更後のキャビティに射出し、スライダーを移動させて残りの空間を充填します。
金型にスライダーを追加すると金型価格は上がりますが、回転プラテン式やロータリーシャフト式の金型より大幅に安価に抑えられる場合があります。ただし、複雑な多色プラスチック部品の成形には対応できません。
回転プラテン式二色成形金型
回転軸と平行なプラテンの中心線上に、互いに鏡像となる同一形状のコアが2つ、コアプレートに配置されています。固定プラテンに取り付けられたキャビティプレートには、形状の異なる2つのキャビティがあります。
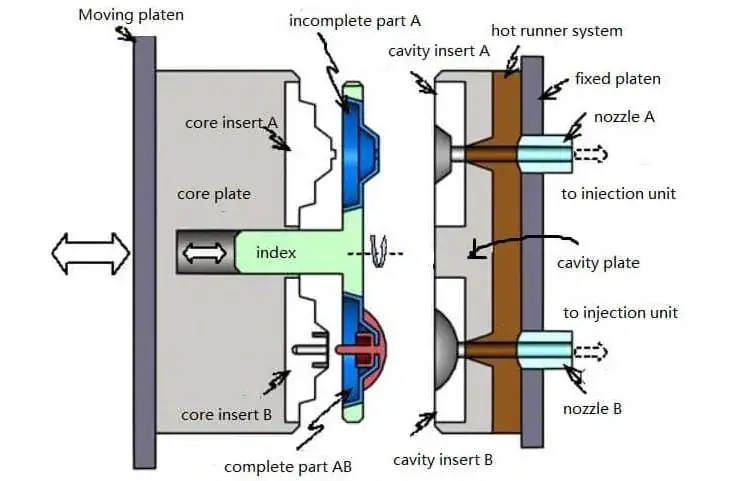
回転プラテンは各サイクルで成形品を切り替え、手作業による交換を不要にします。
ここでは材料を2種類使う例を示していますが、この金型ではさらに多くの材料を扱えます。使用する材料の量に応じて、回転プラテンを90°、120°、または180°回転させます。コア側で必要な回転を行うには、専用の射出成形機も必要です。
シーソー式二色成形金型構造
片側が上がると反対側が下がるように、中央を軸に両側が回転する構造です。数字や文字を成形するキーボード金型の多くに、このシーソー構造が使われています。
この構造は、0、4、8、A、B、D、Oのような、閉じた形状の数字やアルファベットを含む成形品に適しています。シーソー構造を使うと、2つ目の材料が囲まれた領域に入りやすく、美しい外観に仕上がります。
キャビティスライド構造
1回目の射出後に金型を開くと、モーターの動力で雄型のキャビティがスライドします。指定した距離だけ移動させてマスター金型に合わせた後、2回目の射出成形を行います。
二色成形を使う際に考慮すべき要素
材料の選定
部品の材料を選ぶ際は、物理的・機械的・化学的・熱的・電気的特性、難燃性、耐紫外線性を考慮することが重要です。主な確認事項は次のとおりです。
- 製品はどのような温度環境で使用されますか?
- 曲げに対して、材料にどの程度の柔軟性または剛性が必要ですか?
- 屋外で使用する場合など、部品が紫外線にさらされますか?
- 部品は、特に時間の経過とともに性能に影響を与える化学物質にさらされますか?
材料の適合性
二色成形で使用する材料を選ぶ際は、材料同士の化学的な相性を考慮することが重要です。材料によっては十分に密着しない一方、相性のよい材料同士は強固な分子接着を形成します。
2種類の材料の接着性が不明な場合は、製造を開始する前に接着試験を実施してください。接着が不十分な場合は、アンダーカット、溝、段差などを設計に取り入れることで接着性を高め、2種類の材料をしっかりと固定できます。
材料適合性表を確認し、どのポリマー同士が接着するか、また相性の悪いポリマーはどれかを判断します。また、異なる金型を使用する際に問題となる汚染のリスクも排除できます。
シャットオフ
穴、スナップ形状、長い貫通穴を形成する際、金型はこれらの箇所を閉じ、プラスチックが流れ込まないようにします。
こうした箇所では、金型の2つの半面が互いに密着します。そのため、金型のシール面は互いにぶつかることなく開閉できます。抜き勾配は最低でも3~5度にしてください。金型の寿命を延ばすには、逃げを大きくし、抜き勾配をより広く取ります。
分子レベルの化学結合
強固な分子結合を実現するには、基材と2次射出用樹脂の化学的な相性がよいことが理想です。2種類の樹脂の接合部は、最も長い脚部または広い表面積を確保するのが理想的です。最適な材料と接合部の設計を選べば、2次射出材をほぼ取り外せなくなります。
強固な化学結合が得られる場合でも、用途上、接着が重要であれば、適切な機械的結合を併用することを強くおすすめします。
ゲート位置
均一な成形品と美しい表面仕上げを実現するうえで、ゲート位置は重要です。単色の射出成形では、ゲートを適切に配置することで、溶融樹脂を開口部の最も厚い部分から流し込み、薄い部分へと流すことができます。
二色成形のポイント
- まず硬質基材を成形し、次に軟質材を成形する 通常、融点の高い硬質材を先に成形し、TPEなど融点の低い軟質材を2次成形します。これにより、2次射出で基材が溶けたり変形したりするのを防げます。
- 量産前に金型トライを行う 実際の量産に入る前に、金型を試して完成品を作製します。
- 金型製作前に設計上のリスクを解消する(DFM) 金型を製作する前に、想定される問題をすべて洗い出し、修正します。
- 両方の材料の収縮を考慮する 一般に、最初に成形する材料が収縮に影響します。
- 2次射出の前に1次射出材を固化させる
- 基材の移送時に保護することで、成形中の損傷を防ぎます。
- 基材の端部に十分なシャットオフ面を設けることで、2次射出圧力に耐えられるようにします。
- 必要な流量と冷却能力を満たすよう、射出成形機の射出ユニット、圧力、冷却を確認する
- 基材が2次射出圧力に耐えられる強度を確保する
二色成形・オーバーモールド・インサート成形の違い
いずれも複数の材料を組み合わせる成形方法ですが、1つ目の成形品を2つ目のキャビティに入れる方法が異なります。
| 二色成形 | オーバーモールド | インサート成形 | |
|---|---|---|---|
| 最初に入れるもの | 同じ金型内で成形したプラスチック基材 | あらかじめ成形したプラスチック部品 | 金属などの既製インサート |
| 成形機/金型 | 2K成形機1台、二色成形金型1型 | 通常は金型2型、多くの場合は成形機2台 | 金型1型、インサートは手作業またはロボットで装填 |
| 移送 | 自動(ロータリープラテンまたはコアバック) | 手作業またはロボット | 手作業またはロボット |
| 最適な用途 | 大量生産、接合線の精度が重要な製品、2色成形 | 少量生産、金型費を抑えたい場合 | プラスチック部品内のねじ、ピン、端子 |
二色成形金型は製作費が高くなりますが、大量生産では部品の取り扱い工程を省き、接合線をきれいに仕上げられます。少量生産では、2型の金型を使ったオーバーモールドのほうが低コストになることが多く、プラスチック部品に金属部品を組み込む場合は、インサート成形をご覧ください。
Moldieの二色成形金型事例
- 二色成形ドライバーグリップ金型:硬質ハンドルに、色の異なるエラストマー製グリップゾーンを組み合わせています。
- 多個取り二色成形歯ブラシハンドル金型:細いコアと同期したキャビティ充填を実現しています。
- 二色成形計量カップ金型:本体に2次成形のグリップ材を組み合わせています。
金型設計に関心をお持ちですか?2K金型とその製作方法に関するガイドでは、ロータリー式、コアバック式、移送式の2K金型設計をご紹介しています。
二色成形部品をお考えですか?金型についてのご相談は、お問い合わせください。