
Կրկնակի ներարկման ձուլման գործընթացում, որը հայտնի է նաև որպես երկհարված, բազմահարված կամ վերաձուլում, մեկ մեքենայական ցիկլում միասին ձուլվում են երկու տարբեր պլաստիկ խեժեր։
Կրկնակի ներարկումը, որը հայտնի է նաև որպես երկնյութ, երկհարված կամ երկու-K ձուլում, առաջադեմ արտադրական տեխնիկա է՝ երկու տարբեր նյութերից բարդ ձուլված դետալներ պատրաստելու համար։
Երկհարված ներարկման ձուլման ընթացքում մասնագիտացված և ավտոմատացված տեխնիկայով մենք ուշադիր կառավարում ենք մի քանի նյութերի, այդ թվում՝ երկու տարբեր տեսակի խեժերի ներարկումը մեկ բազմախոռոչ կաղապարի մեջ։
Երկհարված ձուլման գործընթացը
Երկհարված ձուլման գործընթացում օգտագործվում է ներարկման ձուլման մեքենա, որի միջոցով մեկ ձուլման ցիկլում երկու նյութ «վերաձուլվում» են։ Կաղապարի խոռոչի մեջ ներարկվող նյութի քանակը կոչվում է «հարված»։
Երկհարված ներարկման ձուլման ժամանակ նախ ձուլվում է առաջին հատվածը, և դրա ավարտից հետո ներարկվում է երկրորդ մասը՝ ձուլվածքի վերջնական հատվածը ստեղծելու համար։ Երկու նյութերը պետք է քիմիապես համատեղելի լինեն, որպեսզի երկհարված ձուլման գործընթացում դրանց միջև միացում առաջանա։
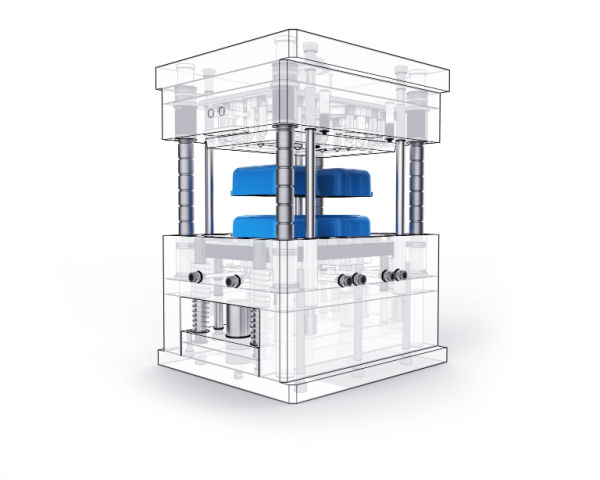
Երկհարված ներարկման ձուլմամբ կարելի է կոշտ նյութից պատրաստված մասը միացնել փափուկ նյութից պատրաստված մասին։ Երկխոռոչ կաղապարում գործընթացը միավորում է երկու բաղադրիչների ձուլումը։ Այն կարող է զգալիորեն բարելավել արտադրանքի գրավչությունը՝ շոշափման զգացողության, գույնի և այլ հատկությունների առումով։ Երկհարված ձուլման դեպքում նախագծման շատ տարբեր հնարավորություններ կան։
Երկհարված ներարկման ձուլման տեխնիկան բաժանված է երկու փուլի։ Առաջին փուլում խեժը ներարկվում է կաղապարի մեջ, ապա սառեցվում՝ պինդ առարկա ստանալու համար, ինչպես ավանդական ներարկման ձուլման դեպքում։
Երկրորդ փուլում նոր ձուլված առարկան պտտվող սալի կամ ռոբոտային թևի միջոցով տեղափոխվում է երկրորդ կաղապար։ Կախված նախագծից՝ նոր ձուլված դետալի որոշ հատվածներ այնուհետև ստանում են խեժի երկրորդ ներարկումը՝ առաջին կաղապարի ներսում, միջով կամ շուրջը։
Երկու պլաստիկ խեժերի միջև մոլեկուլային կապի ձևավորումից հետո բազմախեժ ձուլված առարկան սառեցվում և արտանետվում է։
Թեև գործընթացը հասկանալը հեշտ է, այն վարպետորեն կիրառելը՝ դժվար։ Նույնիսկ ամենափոքր սխալները կարող են զգալի ֆինանսական կորուստներ առաջացնել՝ տեխնիկական բարձր հմտության և մանրուքներին ուշադրության պահանջի պատճառով, հատկապես մեծածավալ արտադրության պայմաններում։
Այդ պատճառով կարևոր է ընտրել բացառիկ հմտություններ ունեցող մատակարար։ Փնտրեք մատակարարի, որն ունի որակի գերազանց գնահատման քարտեր և հաստատված գործընթացներ՝ փայլատի, հոսքի գծերի, ոչ լիարժեք ներարկման կանխարգելման համար, ինչպես նաև արտադրական կարողությունները մեծացնելու պահուստային ծրագրեր, երբ ձեր ընկերությունն աճի և ընդլայնվեն երկհարված ձուլման կարիքները։
Այս գործընթացը երկհարված ձուլումը դարձնում է իդեալական անջատիչների, կոճակների, ատամի խոզանակների և տարաների կափարիչների համար։
Երկհարված ձուլման կիրառությունները
Բարդ, բազմագույն և բազմանյութ պլաստիկե արտադրանքի համար, հատկապես մեծածավալ արտադրության պայմաններում, երկհարված ներարկման ձուլումը պլաստիկի ձուլման լավագույն տեխնիկան է։
Բացի այդ, երկհարված ձուլման գործընթացը կիրառվում է ավտոմոբիլային ոլորտում՝ ապրանքների և մասերի լայն տեսականի պատրաստելու համար։ Կրկնակի ներարկման գործընթացով պատրաստվող այլ արտադրանքներից են այգու և սիզամարգի գործիքներն ու գյուղատնտեսական սարքավորումները։
Երկհարված ձուլմամբ պատրաստված դետալներն օգտագործվում են գրեթե բոլոր ոլորտներում՝ սպառողական ապրանքներից մինչև շինարարություն։ Սակայն դրանք առավել հաճախ կիրառվում են, երբ անհրաժեշտ է հետևյալը․
- Մասնաճյուղերի կամ բաղադրիչների մի մասը կարող է շարժվել
- խիտ մակերեսը ՝ ճկուն խողովակներով
- Երկու տեսակի կաթված կամ խարիսխ ։
- Հիմնական բացատրություններ եւ խորհուրդներ
- բաղադրիչներ
Իդեալական դեպքում երկհարված ներարկման ձուլման գործընթացը կիրառվում է մի քանի բաղադրիչ ունեցող բարդ դետալների համար։
Երկհարված ձուլման գործընթացի առավելությունները
Պլաստիկ պոլիմերներն օգտագործվում են արտադրական տարբեր գործընթացներում, օրինակ՝ էքստրուզիայում, սեղմումով ջերմակայուն ձուլման և երկհարված ներարկման ձուլման մեջ։ Թեև յուրաքանչյուրն արտադրության կիրառելի մեթոդ է, պլաստիկ արտադրողներից շատերն այս մեթոդն են ընտրում մի շարք առավելությունների պատճառով։
Արտադրանքի առաջին հատվածը ստեղծելու համար նախ մեկ նյութ է ներարկվում կաղապարի մեջ։ Դրան հաջորդում է առաջինի հետ համատեղելի երկրորդային նյութի երկրորդ ներարկումը։ Շատ ընկերություններ պլաստիկ կամ պոլիմեր այս եղանակով արտադրելու մի քանի պատճառ ունեն։
Ահա երկհարված ձուլման գործընթացի մի քանի առավելություն․
Վենետիկ
Արտադրանք արտադրողները տարբեր կիրառությունների համար, այդ թվում՝ ավտոմեքենայի ներքին մասերի, բժշկական սարքավորումների, գործիքների և խաղալիքների համար, նախընտրում են երկհարված ներարկման ձուլումը։ Այն արտադրողներին թույլ է տալիս միավորել բազմաթիվ բաղադրիչներ և գույներ՝ ամուր ու գեղագիտական գրավիչ արտադրանք ստանալու համար։
Նյութերի հաջող համակցման օրինակներ են սիլիկոնը և ջերմապլաստիկները, նեյլոնն ու ջերմապլաստիկ էլաստոմերները, ինչպես նաև կոշտ նեյլոնը և փափուկ շոշափման մակերևույթով նյութերը։
Օգտագործվող օբյեկտի արդյունքները
Երկփուլ գործընթացը պահանջում է մեքենայի միայն մեկ ցիկլ․ առաջին կաղապարը պտտվում է ճանապարհից դուրս, իսկ երկրորդը տեղադրվում է արտադրանքի շուրջը, որպեսզի երկրորդ համատեղելի ջերմապլաստիկը ներարկվի երկրորդ կաղապարի մեջ։
Այս մեթոդը յուրաքանչյուր գործարկման ընթացքում ավելի քիչ գումարով ավելի շատ արտադրանք է պատրաստում և պահանջում ավելի քիչ աշխատող, քանի որ ավարտուն արտադրանքի համար օգտագործում է մեկ մեքենայական ցիկլ, ոչ թե մի քանի ցիկլ։ Բացի այդ, այն ապահովում է նյութերի ամուր կապը՝ վերացնելով հետագա հավաքման կարիքը։
Բարձր դիրք
Ջերմապլաստիկ արտադրանքի մեծ մասը բազմաթիվ առումներով օգտվում է երկհարված ներարկման ձուլումից․
- Գեղագիտական տեսքի բարելավում․ տարբեր գույների պլաստիկներից կամ պոլիմերներից պատրաստված արտադրանքներն ավելի գեղեցիկ և գրավիչ են սպառողների համար։ Մեկից ավելի գույն կամ տեքստուրա օգտագործելու դեպքում արտադրանքը կարող է ավելի թանկարժեք տեսք ունենալ։
- Ավելի լավ էրգոնոմիկա․ մեթոդը թույլ է տալիս ստեղծել փափուկ շոշափման մակերևույթներ։ Այդպիսով պատրաստի արտադրանքը կարող է ունենալ բռնակներ կամ էրգոնոմիկ նախագծված այլ հատվածներ։ Սա կարևոր է գործիքների, բժշկական սարքավորումների և այլ շարժական առարկաների համար։
- Այս կնիքը բարելավվում է, երբ սողունները եւ այլ ռետինե նյութեր օգտագործվում են գազերի եւ այլ տեսակների համար ։
- Այն հնարավորություն է տալիս փափուկ եւ փափուկ պոլիոմիտներ արտադրել, որոնք բացառիկ մխիթարության եւ ունեւորության աղբյուր են ։
- Վերաձուլման կամ ներդիրների ավելի ավանդական մեթոդների համեմատ այն կարող է զգալիորեն նվազեցնել անհամապատասխանությունների քանակը։
- Այն թույլ է տալիս արտադրողներին օգտագործել մի քանի նյութ, որոնք այլ գործընթացներով հնարավոր չէ արդյունավետորեն միացնել՝ ավելի բարդ կաղապարային նախշեր ստեղծելու համար։
- Ստեղծված կապը անհավանական է դառնում, եւ վերջին ռոբոտը ավելի արտադրողական է դառնում, կախված է եւ երկարատեւ:
Երկհարված ձուլման գործընթացն օգնում է արտադրողներին ստանալ բարձրորակ արտադրանք։
Մխիթարություն
Երկհարված ներարկման ձուլումը նվազեցնում է պատրաստի հավաքվածքի դետալների քանակը՝ խնայելով միջինում USD$40K զարգացման, ինժեներական մշակման և վավերացման ծախսերում՝ յուրաքանչյուր ավելացվող դետալի համար։
Գործողություն
Երկհարված ձուլմամբ մի գործիքով կարելի է ձուլել մի քանի բաղադրիչ՝ պահանջելով ավելի քիչ աշխատանք ձեր դետալներն արտադրելու համար և վերացնելով բաղադրիչների հետձուլումային եռակցման կամ միացման կարիքը։
Երկհարված կաղապարի կառուցվածքների տեսակները
Ծախսերը խնայելու և որակն ապահովելու համար կարևոր է ընտրել ճիշտ կաղապարի կառուցվածքը։ Ահա երկհարված կաղապարի կառուցվածքների մի քանի տեսակ․
Միջուկի տոգլով երկհարված կաղապար
Քանի որ կաղապարի միջուկը և խոռոչը տեղաշարժելու կարիք չկա, միջուկի տոգլով բազմահարված ձուլման գործընթացը ամենապարզն է։ Որպես այլընտրանք՝ սահիկը տեղաշարժելով փոխվում է կաղապարի խոռոչի երկրաչափությունը։
Միջուկի տոգլով երկհարված կաղապարով ներարկման ձուլման գործընթացում A նյութը նախ ներարկվում է խոռոչի մեջ, երբ սահիկը գտնվում է ընդլայնված դիրքում։ Այնուհետև սահիկը հետ է քաշվում՝ խոռոչի նոր հատվածը բացելու համար։
B նյութը այլ դարպասի միջոցով (միջին ծայրափողի վերևում) փոփոխված խոռոչի մեջ ներարկելուց հետո սահիկը տեղաշարժվում է՝ մնացած տարածքը լցնելու համար։
Պլաստիկ բաղադրիչը պնդանալուց հետո դուրս է մղվում կաղապարից։ Ձուլումը շարունակելու համար գործընթացը կրկնվում է վերևում նշված հերթականությամբ։
Թեև կաղապարին սահիկ ավելացնելը բարձրացնում է գործիքի գինը, այն միևնույն է կարող է զգալիորեն ավելի էժան լինել, քան պտտվող սալով կամ պտտվող լիսեռով կաղապարները։ Ցավոք, այն չի կարող արտադրել բարդ, բազմագույն պլաստիկե մասեր։
Պտտվող սալով երկհարված կաղապար
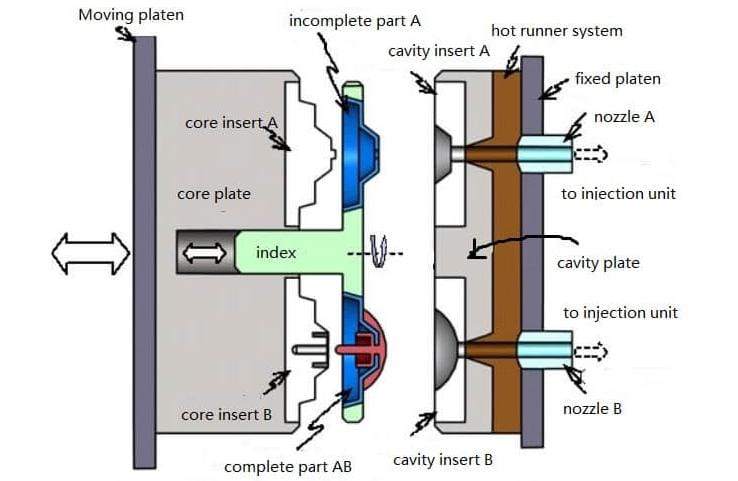
Սալի կենտրոնական գծի վրա, որը զուգահեռ է պտտման առանցքին, կաղապարի միջուկի թիթեղն ունի երկու նույնական միջուկ, որոնք միմյանց հայելային պատկերներն են։ Անշարժ սալին ամրացված խոռոչի թիթեղը ներառում է տարբեր երկրաչափությամբ երկու խոռոչ։
Պլաստմասսայե պատառիկը փաթաթում է յուրաքանչյուր փուլի մեջ գտնվող բորբոսի կտորները, եւ դա անում է առանց մարդու թափահարելու ։
Այստեղ կաղապարը ներկայացված է երկու նյութով, սակայն այն կարող է ավելի շատ նյութ պարունակել։ Կիրառվող նյութի քանակից կախված՝ պտտվող սալը կարող է պտտվել 90°, 120° կամ 180°-ով։ Միջուկի կողմից անհրաժեշտ պտույտն ապահովելու համար պահանջվում է նաև հատուկ ներարկման մեքենա։
Ճոճանակային երկհարված կաղապարի կառուցվածք
Սալային կառուցվածքը բաղկացած է երկու կողմից, որոնք պտտվում են կենտրոնի շուրջ․ մի կողմը բարձրանում է, մյուսը՝ իջնում, և հակառակը։ Թվեր և տառեր ունեցող ստեղնաշարի կաղապարների մեծ մասում օգտագործվում է ճոճանակային կառուցվածքը։
Կառուցվածքում կան փակ թվային կամ այբբենական նշաններ, ինչպիսիք են՝ 0, 4, 8, A, B, D և O։ Երկրորդային նյութը կարող է հեշտությամբ մտնել միայն փակ հատված, երբ օգտագործվում է ճոճանակային կառուցվածք, ինչի արդյունքում ստացվում է գեղեցիկ տեսք։
Տեսակետի կառուցվածքը, որը հետեւում է հետեւյալին.
- Մեկ ներարկումից հետո կաղապարը բացվում է։
- Անհրաժեշտ է, որ կոտրված գորգը իջնի, ինչի շնորհիվ տեսադաշտը վերածվում է փափկամորթի ։
- Ճոճանակը հրելով՝ վերին թիթեղը բարձրանում է, ինչի հետևանքով կոտրված ասեղը դուրս է գալիս կաղապարից։
Առաջնային արտադրանքի փակ հատվածի եզրին, երբ ասեղը բարձրանում է, կոտրված անցք է առաջանում։ Երկրորդային նյութը կոտրված անցքից փակ տարածություն ներարկելու համար կրկնակի ներարկման ձուլման ընթացքում ճեղքված թիթեղի հետադարձ քորոցը ասեղը իջեցնում է։
Խոռոչի սահող կառուցվածք
Մեկ ներարկումից հետո կաղապարը բացվելիս արական կաղապարի խոռոչը շարժիչի ազդեցությամբ սահում է։ Երկրորդ ներարկման գործընթացից առաջ կաղապարը հիմնական կաղապարի հետ հավասարեցնելու համար սահմանվում է որոշակի հեռավորություն։
Երկհարված ձուլում կիրառելիս հաշվի առնելու գործոնները
Կրկնակի ներարկման ձուլում կիրառելիս հաշվի են առնվում հետևյալ գործոնները․
Ժամանցի ընտրություն
Ձեր բաղադրիչի համար նյութ ընտրելիս կարևոր է հաշվի առնել ֆիզիկական, մեխանիկական, քիմիական, ջերմային և էլեկտրական հատկությունները, դյուրավառությունը և ուլտրամանուշակագույն ճառագայթների նկատմամբ դիմադրությունը։ Նյութերի ընտրությունը ճշգրտելու համար պետք է պատասխանեք մի շարք հարցերի, այդ թվում՝
- Որո ՞ նք են ջերմաստիճանը ։
- Որքա ՞ ն ճկուն կամ անմիջականորեն դու նյութի կարիք ունես, որպեսզի ծոմ պահես ։
- Որքանո ՞ վ պետք է դիմադրել դրան ։
- Որքանո ՞ վ է այն ավելի լավ կարողանում դիմանալ ճնշմանը ։
- Արդյո ՞ ք բաղադրատոմսը կդրսեւորվի Univer Version, ինչպիսին, օրինակ, դրսում հայտնաբերված ռումբերը ։
- Կբացվի ՞ այն քիմիական նյութերի ազդեցության տակ, որոնք կնպաստեն այն բանին, թե որքան լավ է աշխատում, հատկապես ժամանակի ընթացքում ։
- Ինչպիսի ՞ ն է լինելու կյանքը ։
Նյութական հնարավորություններ
Երկհարված ձուլման համար նյութեր ընտրելիս կարևոր է հաշվի առնել դրանց քիմիական բաղադրությունը։ Որոշ նյութեր անկատար են միանում, իսկ մյուսները լավ են համատեղվում և ամուր մոլեկուլային կպչունություն են ստեղծում։
Նախքան արտադրությունը սկսելը կատարեք կպչունության փորձարկում, եթե երկու միացությունների կպչուն հատկությունն անհայտ է։ Եթե միացումը բավարար չէ, նախագծում կարելի է ներառել շտկումներ, օրինակ՝ ներքաշվածքներ, ակոսներ կամ ուսեր, որպեսզի բարձրացվի կպչունությունը և երկու միացությունները միացվեն իրար։
Նյութերի համատեղելիության աղյուսակն ուսումնասիրվում է՝ որոշելու, թե որ պոլիմերներն են կպչում միմյանց, իսկ որոնք՝ անհամատեղելի։ Բացի այդ, այն վերացնում է աղտոտման հավանականությունը, որը խնդիր է տարբեր կաղապարներ օգտագործելիս։
Բացի այդ, նույնական արտադրանք կամ դետալ երկու տարբեր ձուլման գործընթացներով պատրաստելու համեմատ երկհարված ձուլման գործընթացն ապահովում է շատ ավելի ամուր միացում։ Երկհարված ձուլման լրացուցիչ առավելություններից է բազմագույն պլաստիկե արտադրանք պատրաստելու հնարավորությունը․ այս մեթոդը գերազանցում է ներկմանը, որը ժամանակի ընթացքում կարող է կորցնել արդյունավետությունը։
Երկհարված մեթոդով կարող եք ստեղծել ավելի օգտակար և կատարելագործված տարրեր։ Բացի այդ, փափուկ պլաստիկը կարելի է համակցել կոշտ պլաստիկի հետ։ Արտադրանքի ամբողջականությունը զգալիորեն բարձրանում է։ Երկհարված պլաստիկի ձուլմամբ պատրաստված արտադրանքները հաճախ շատ ավելի դիմացկուն են և հարվածակայուն։
Այս մեթոդը հարմար է նաև էլեկտրական սարքավորումների փափուկ բռնակներ, օդորակման խցվածքներ և միջադիրներ, ինչպես նաև չսահող մակերևույթներ պատրաստելու համար։ Այս եղանակով կարելի է ստեղծել տարբերանշաններ, որոնք, ի տարբերություն ներկված տարբերանշանների, երբեք չեն խամրի։
Պիտակ
Անցքեր, կեռիկներ և երկար միջանցիկ անցքեր ձևավորելու համար կաղապարը փակում է այդ հատվածները՝ պլաստիկի հոսքն այդտեղ կանխելու նպատակով։
Այս դեպքերում կաղապարի երկու կեսերը միմյանց վրա հերմետիկ փակվում են։ Դրա շնորհիվ կաղապարի հերմետիկացնող մակերևույթները կարող են բացվել ու փակվել՝ առանց իրար բախվելու։ Արտաձգման թեքությունը պետք է լինի առնվազն երեքից հինգ աստիճան։ Որքան երկար է կաղապարը շահագործվում, այնքան մեծ պետք է լինի մաքրությունը և արտաձգման թեքությունը։
Ներարկման մուտքի տեսակ
Ներարկման ձուլման ժամանակ հալված խեժը դարպասի անցուղով մտնում է կաղապարի խոռոչ։ Դետալի իդեալական համամասնությունների և գեղագիտական տեսքի հասնելու, ինչպես նաև ձևախախտումը կանխելու համար պետք է հաշվի առնել դարպասի տեսակը, կառուցվածքն ու դիրքը։
Ներարկման ձուլման ժամանակ ամենից հաճախ օգտագործվում են երկու տեսակի դարպասներ՝ թիթեղային և տաք հոսքուղու դարպասներ։
- Ամենատարածված և արդյունավետ դարպասները թիթեղային դարպասներն են։ Սակայն իրենց պարզության պատճառով դրանք կարող են հարմար չլինել ձեր պահանջներին։
- Տաք ծայրային դարպասներն ունեն փոքր էլիպսաձև բացվածքներ։ Կաղապարի հետևին ամրացված, թերմոստատով կառավարվող տաքացուցիչը խեժը բավականաչափ տաք է պահում, որպեսզի այն հոսի նեղ դարպասի անցքով։
Մարմնամարզություն
Ամուր մոլեկուլային կապ ապահովելու համար հիմքային նյութը և երկրորդ ներարկման խեժը իդեալական դեպքում պետք է քիմիապես համատեղելի լինեն։ Երկու խեժերի միջև միացման համար ամենահարմարն է առավել երկար ոտքը կամ մակերևույթի մեծ հատվածը։ Իդեալական նյութերն ու միացման կառուցվածքն ընտրելով՝ գրեթե անհնար է դարձնել երկրորդ ներարկման մասը հեռացնելը։
Նույնիսկ երբ բարձր քիմիական կապը հնարավոր է հասանելի լինի, մենք մեծապես խորհուրդ ենք տալիս օգտագործել համապատասխան մեխանիկական կապը, եթե այն կարեւոր է ձեր կիրառման համար:
Դարպասի դիրքը
Սա կարևոր է մակերևույթի ամուր կոսմետիկ շերտ և միատարր կաղապար ստանալու համար։ Մեկհարված ներարկման ձուլման ժամանակ դարպասի ճիշտ տեղադրումը թույլ է տալիս հալույթին նախ մտնել բացվածքի ամենահաստ հատվածով, ապա հոսել դեպի ավելի փոքր հատվածները։
Երկհարված ձուլման առաջարկություններ
Ահա երկհարված ձուլման մի քանի առաջարկություն․
Թիվ 1
Փափուկ պլաստիկը երկրորդ անգամ ձուլվում է այն բանից հետո, երբ առաջին անգամ ձուլվել է կոշտ պլաստիկը։ Առաջին նյութը թափանցիկ է, իսկ երկրորդը՝ ոչ։ Առաջին ձուլումն իրականացվում է բարձր ջերմաստիճանի պլաստիկով, իսկ կրկնակի ձուլումը՝ ցածր ջերմաստիճանի պլաստիկով։
Թիվ 2
Մինչև իրական արտադրությունը փորձարկեք կաղապարը՝ պատրաստի արտադրանք ստանալու համար։
Թիվ 3
Կաղապարը պատրաստելուց առաջ գտեք և շտկեք բոլոր հնարավոր թերությունները։
Թիվ 4
Ընդհանուր առմամբ, այն նյութը, որը սկզբում ստեղծվել է, ազդում է կաթվածի վրա:
Թիվ 5
Երկրորդ ներարկումը կարելի է կատարել միայն այն բանից հետո, երբ առաջինը լիովին ազդեցություն է ունեցել։
Թիվ 6
Ձուլման ընթացքում վնասներից խուսափելու համար հաշվի առեք ձուլման դիրքը։
Թիվ 7
Թույլ տվեք, որ առաջին ներարկմամբ ձուլված դետալի եզրը չափազանց մեծ լինի։ Դա ապահովում է, որ երկրորդ ներարկումն ունենա ավելի բարձր ճնշում։
Թիվ 8
Ստուգեք, որ ներարկման միավորի պարամետրերն ապահովեն անհրաժեշտ ճնշումը, հոսքի արագությունը և սառեցման հզորությունը։
Թիվ 9
Համոզվեք, որ առաջին ձուլված դետալի կառուցվածքային ամբողջականությունը կդիմանա երկրորդ ձուլման ներարկման ճնշմանը։
Եզրակացություն
Երկհարված ներարկման ձուլմանը անծանոթ մարդիկ կարող են կարծել, թե այն դժվար է։ Այն ներառում է երկրորդ նյութն ու գործընթացը, ինչը դետալի պատրաստմանը ևս մեկ գործոն է ավելացնում, բայց համեմատաբար հեշտ է։
Երկհարված ձուլումը կարելի է կատարել պտտվող սալով, շարժական միջուկով կամ վերաձուլմամբ, ինչպես նաև այլ եղանակներով։ Առաջին երկու տարբերակները պահանջում են երկու գործընթաց, երկու հոսքուղու համակարգ և ներարկման երկրորդ միավոր։
Վերջին տարբերակում հաճախ օգտագործվում են երկու տարբեր կաղապար՝ մեկական յուրաքանչյուր նյութի համար, սակայն այն կարելի է իրականացնել նաև մեկ կաղապարով, երկու հոսքուղու համակարգով և դետալները ձեռքով կամ ավտոմատ տեղափոխելով։







