
При двукомпонентното шприцване, наричано още двойно, многокомпонентно шприцване или преливно формоване, две различни пластмасови смоли се формоват заедно в един машинен цикъл.
Технология за производство, наречена двойно инжектиране, известна също като двуматериално, двойно оформяне, или двойно оформяне, се използва за създаване на усложнени моделирани части от две различни материали.
При двукомпонентното шприцване внимателно контролираме впръскването на множество материали, включително два различни вида смола, в една многокамерна форма чрез специализирана и автоматизирана технология.
Процес на двукомпонентно формоване
При процеса на двукомпонентно формоване се използва машина за шприцване, в която два материала се формоват един върху друг в рамките на един цикъл. Количеството материал, впръскано в кухината на формата, се нарича „доза“.
При двукомпонентното шприцване първо се формова една част. След завършването ѝ се впръсква втори компонент, за да се оформи крайният участък на изделието. За успешно свързване двете части трябва да са химически съвместими.
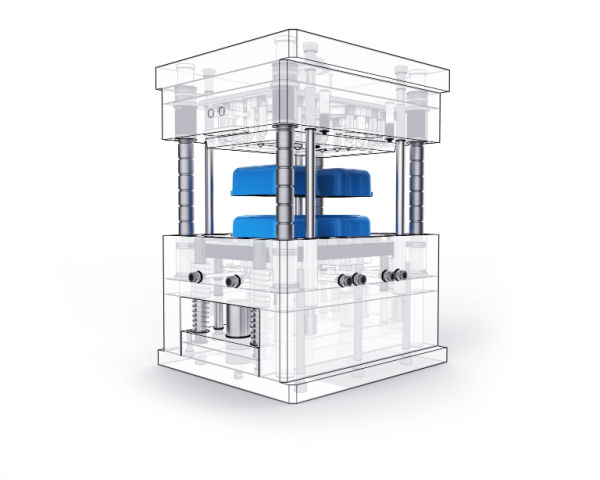
Чрез двукомпонентно шприцване детайл от твърд материал може да бъде съединен с детайл от мек материал. В двукухинна форма процесът съчетава формоването на два компонента. Така могат значително да се подобрят допирът, цветът и други характеристики на продукта. Двукомпонентното формоване предлага много различни възможности за дизайн.
Технологията за двукомпонентно шприцване се състои от две стъпки. Първо смолата се впръсква във форма и се охлажда, за да се получи твърд детайл, подобно на традиционното шприцване.
На втория етап новоформованият детайл се премества във втора форма чрез въртяща се плоча или роботизирано рамо. В зависимост от конструкцията след това върху, през или около определени участъци на първия детайл се впръсква втора доза смола.
След образуването на молекулна връзка между двете пластмасови смоли, многорезиновият оформен обект се охлажда и изключва.
Въпреки че процедурата е проста за разбиране, справянето с нея е предизвикателство. Дори и най-малките грешки могат да доведат до значителни финансови загуби поради високите нива на техническа компетентност и внимание на необходимите детайли, особено при високи производствени обстоятелства.
Затова е важно да изберете доставчик с отлични умения. При оценката обърнете внимание на високите му оценки за качество, установените процеси за предотвратяване на заусенъци, линии на потока и къси отливки, както и на плановете му за увеличаване на капацитета при разрастване на компанията и нуждите ви от двукомпонентно формоване.
Този процес прави двукомпонентното формоване идеално за ключове, бутони, четки за зъби и капачки за контейнери.
Приложения на двукомпонентното формоване
За сложни пластмасови изделия в няколко цвята и от няколко материала, особено при производство в големи обеми, двукомпонентното шприцване е най-добрата технология за формоване на пластмаси.
Освен това двукомпонентното формоване се използва в автомобилния сектор за производство на широка гама продукти и детайли. Чрез двойно шприцване се изработват и градински инструменти, както и селскостопанско оборудване.
Двукомпонентните формовани детайли се използват почти във всички отрасли — от потребителските стоки до строителството, но най-често при приложения, изискващи следното:
- части или компоненти, които могат да се движат
- твърди повърхности с гъвкави дръжки
- или акустично задушаване или вибрации
- повърхностни обяснения или идентифицирания
- компоненти с няколко материали или цветове
В идеалния случай двукомпонентното шприцване се използва за сложни детайли, съставени от множество компоненти.
Предимства на двукомпонентното формоване
Пластмасовите полимери се използват в различни производствени процеси, като екструдиране, компресионно формоване на термореактивни материали и двукомпонентно шприцване. Всеки от тях е приложим производствен метод, но много производители на пластмаси избират този процес заради редица предимства.
За изработване на първия сегмент на продукта един материал първо се впръсква във форма. След това се извършва второ впръскване с друг материал, съвместим с първия. Има няколко причини много компании да избират този метод за производство на пластмаси или полимери.
Ето някои предимства на двукомпонентното формоване:
Версатил
Производителите на продукти предпочитат двукомпонентното шприцване за различни приложения, включително автомобилни интериорни детайли, медицинско оборудване, инструменти и играчки. То позволява на производителите да съчетават множество компоненти и цветове, за да създадат здрав и естетически привлекателен продукт.
Материали като силиконови и термопластични, найлонови и термопластични еластомери, или твърди найлонови и меки материали за докосване са няколко примера на материали, които могат да се смесват успешно с тази процедура.
Разходи за ефективност
При двуетапната процедура първата форма се завърта встрани, а втората се поставя около продукта, за да може съвместимият втори термопласт да бъде впръснат в нея. Необходим е само един машинен цикъл.
Методът произвежда повече продукти всеки работи за по-малко пари и изисква по-малко работници да произвеждат завършения продукт, тъй като той използва един машинен цикъл, а не множество машинни цикли.
Високо качество на продукта
Двукомпонентното шприцване предлага редица предимства за повечето термопластични изделия:
- Подобрена естетика. Когато продукти са изработени от различни цветни пластмаси или полимери, те изглеждат по-добре и са по-привлекателни за потребителите. Продуктът ще изглежда по-скъп, ако се използва повече от един цвят или текстура.
- По-добра ергономика. Методът позволява меки допирни повърхности; по този начин, готови продукти могат да имат дръжки или други ергономично разработени секции. Това е от решаващо значение за инструменти, медицинско оборудване и други преносими обекти.
- Уплътнението се подобрява, когато силиконовите полимери и други гумени материали се използват за газове и други части, които се нуждаят от стегнат уплътнение.
- Тя позволява твърди и меки полимери да произвеждат елементи от най-малък размер, които осигуряват изключителен комфорт и удобство.
- В сравнение с пренасочване или по-конвенционални методи на вмъкване, тя може значително да намали броя на неравностойностите.
- То позволява на производителите да използват няколко материала, които не могат да се свържат ефективно с други методи, за да създават по-сложни шарки във формата.
- Сформираната връзка е изключително силна, което прави крайния продукт по-стабилен, надежден и дълготраен.
Двукомпонентното формоване помага на производителите да постигат висококачествени продукти.
Частично консолидиране
Двукомпонентното шприцване намалява броя на частите в крайния комплект и спестява средно USD$40K от разходите за разработка, инженеринг и валидиране за всеки допълнителен номер на част.
Ефикасен
При двукомпонентното формоване няколко компонента могат да бъдат произведени с един инструмент, което намалява труда за изработка на детайлите и премахва необходимостта от заваряване или съединяване след формоването.
Видове конструкции за двукомпонентно формоване
Изборът на подходяща конструкция на формата е от съществено значение за намаляване на разходите и гарантиране на качеството. Ето някои видове конструкции за двукомпонентно формоване:
Двукомпонентна форма с ядрен превключвател
Процесът на многокомпонентно формоване с превключване на сърцевината е най-простият, тъй като сърцевината и кухината на формата не е необходимо да се преместват. Алтернативно, преместването на плъзгача променя геометрията на кухината.
При процеса на двукомпонентно формоване с превключване на сърцевината, когато плъзгачът е в разширено положение, първо се впръсква материал A в кухината. След това плъзгачът се издърпва назад, за да се открие нова част от кухината.
Останалото пространство се запълва, когато плъзгачът се премести след впръскването на материал B в променената кухина през друг затвор (над средната дюза).
След втвърдяване пластмасовият компонент се изважда от формата. Процесът се повтаря в същата последователност, за да продължи формоването.
Добавянето на плъзгач увеличава цената на инструмента, но все пак може да бъде значително по-евтино от формите с въртяща се плоча или въртящ се вал. За съжаление, с този метод не могат да се изработват сложни многоцветни пластмасови детайли.
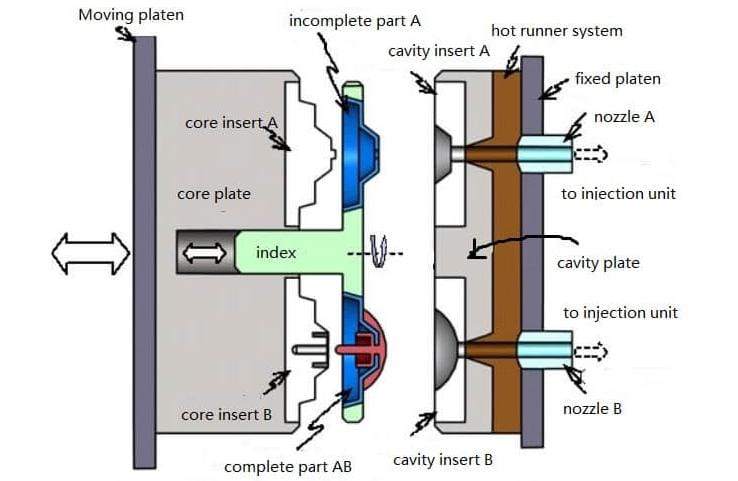
Двукомпонентна форма с въртяща се плоча
По централната линия на плочата, успоредна на оста на въртене, плочата на сърцевината на формата има две еднакви, огледално разположени сърцевини. Плочата на кухината, прикрепена към неподвижната плоча, съдържа две кухини с различна геометрия.
Ротационната плоча завършва превключването на формираните части във всеки цикъл, което прави това без превключване на хора.
Тук формата, която може да обработва повече материали, е показана само с два материала. В зависимост от количеството използван материал въртящата се плоча може да се завърти на 90°, 120° или 180°. За осигуряване на необходимото завъртане от страната на сърцевината е необходима и специална машина за шприцване.
Конструкция на двукомпонентна форма тип люлка
Конструкцията се състои от две страни, които се въртят около центъра: едната се движи нагоре, а другата надолу, и обратно. В повечето конструкции на форми за клавиатури с цифри и букви се използва схема тип люлка.
Структурата съдържа затворени числени или азбучни знаци като 0, 4, 8, A, B, D и O. Вторичният материал може лесно да влезе в ограничената област, когато се използва трионна конструкция, създавайки прекрасен вид.
Структурата на триона функционира, както следва:
- След едно впръскване формата се отваря.
- Счупената игла се спуска от бутащата пръчка, което води до въртене на триона около въртящата се шахта.
- Чрез натискане на люлеещия механизъм горната плоча се избутва нагоре и избутващата игла излиза от формата.
С покачването на иглата на ръба на запечатаната част от първичния продукт се създава счупена дупка. За да се пробие вторичния материал в затворената област от счупената дупка, иглата се движи по-ниско от завръщането на щифта на фрактурата по време на процеса на двойно инжектиране.
Структура на пристанищното плъзгане
При отваряне на формата след едно впръскване кухината на мъжката половина се плъзга под действието на двигателя. Преди втория етап на шприцване формата се подравнява спрямо основната матрица на определено разстояние.
Фактори, които трябва да се вземат предвид при двукомпонентното формоване
Следните фактори се вземат предвид при използване на двойна формация:
Избиране на материали
Физически, механични, химически, термо, електрически, запалимост и УВ съпротивление са всички важни съображения при избора на материал за вашия компонент. Ще трябва да предоставите отговори на редица въпроси, за да се фокусира вашия избор на материали, включително:
- На какви температури ще бъде подложен вашият продукт?
- Колко гъвкав или твърд трябва материалът да бъде за свиване?
- Съпротивление на въздействието: Колко здрав трябва да бъде повърхността му?
- Колко добре издържа на големи товари по отношение на силата на компресията?
- Дали компонентът ще бъде изложен на UV лъчи, като тези, намерени отвън?
- Ще бъде ли частта изложена на химикали, които ще повлияят колко добре работи, особено с течение на времето?
- Какъв вид срок на годност е необходим за тази част?
Материална съвместимост
Химичната съвместимост на материалите е от ключово значение при избора им за двукомпонентно формоване. Някои материали се свързват слабо, докато други работят добре заедно и образуват здрава молекулярна адхезия.
Провеждане на тест за адхезия преди започване на производството, когато лепилото на две съединения е неясно. Когато свързването е недостатъчно, корекциите могат да бъдат включени в дизайна, като подрязани, взломове или рамена, за увеличаване на адхезията и заключване на двете съединения заедно.
Преглежда се таблица за съвместимост на материалите, за да се установи кои полимери се свързват помежду си и кои са несъвместими. Освен това така се елиминира рискът от замърсяване, който възниква при използване на две различни форми.
Освен това, в сравнение с производството на еднакъв продукт или детайл чрез два различни процеса на формоване, двукомпонентният процес създава много по-здрава връзка. Възможността за производство на многоцветни пластмасови изделия е допълнително предимство на двукомпонентното формоване спрямо боядисването, което с времето може да загуби ефективността си.
Чрез двукомпонентния метод можете да създавате по-полезни и сложни елементи. Освен това меката пластмаса може да се съчетае с твърда. Така целостта на продукта значително се подобрява. Изделията от двукомпонентно формована пластмаса обикновено са много по-издръжливи и устойчиви на удар.
Методът е също така отличен за изработване на меки дръжки за електрическо оборудване, климатични уплътнения и гаскети, и нехлъзгави повърхности. С този метод могат да се създадат логотипи, които, за разлика от боядисани логотипи, никога няма да избледнеят.
Изключване
За оформяне на отвори, щракващи елементи и дълги проходни отвори тези зони във формата се затварят, за да се предотврати навлизането на пластмаса в тях.
В тези случаи двете половини на формата се уплътняват една спрямо друга. Благодарение на това уплътнителните повърхности могат да се отварят и затварят, без да се сблъскват. Минималният ъгъл на наклона трябва да бъде от три до пет градуса. Колкото по-дълъг е експлоатационният живот на формата, толкова по-голям трябва да бъде просветът и ъгълът на наклона.
Тип порта
При шприцване разтопената смола навлиза в камерата на формата през канал на затвора. За постигане на идеални пропорции и външен вид на детайла и за предотвратяване на деформации трябва да се вземат предвид видът, конструкцията и местоположението на затвора.
Табовите и горещите порти са двата вида порти, използвани за инжектиране, както най-често:
- Най-популярните и ефикасни порти са таб порти; обаче, тъй като те са толкова ясни, те може би не са подходящи за вашите нужди.
- Горещите върхови порти имат малки елиптични апертури. Смолата се поддържа достатъчно горещо, за да премине през тесната порта до термостатния нагревател, прикрепен към задната част на мухла.
Молекуларно химично свързване
За да се образува здрава молекулярна връзка, основният материал и смолата за второто впръскване трябва да бъдат химически съвместими. Най-подходящото съединение между двете смоли е по дългото рамо или повърхност. Като изберете подходящите материали и конструкция на съединението, вторият компонент ще бъде практически невъзможно да се отдели.
Дори когато химическата връзка на високо ниво може да бъде постигната, ние силно препоръчваме използването на подходяща механична връзка, ако свързването е важно за вашето приложение.
Местоположение на затвора
Това е важно за получаването на плътна и еднородна повърхност на формования детайл. При еднокомпонентно шприцване разтопената пластмаса може да навлезе първо през най-дебелата част на отвора и след това да достигне по-малките участъци благодарение на разположението на затвора.
Препоръки за двукомпонентно формоване
Ето няколко препоръки за двукомпонентно формоване:
Номер 1
Меката пластмаса се оформя втори път, след като за първи път се оформя като твърда пластмаса. Първият път е прозрачен; вторият път не е. Първата форма се прави с пластмаса с висока температура, а двойната форма се извършва с пластмаса с ниска температура.
Номер 2
Изпробвайте формата, за да получите готов продукт преди началото на производството.
Номер 3
Преди изработването на формата установете и отстранете всички потенциални дефекти.
Номер 4
Като цяло, материалът, който първоначално е създаден, засяга намаляването.
Номер 5
Втората инжекция може да се приложи само след като първата напълно влезе в действие.
Номер 6
За да избегнете щетите по време на процеса на оформяне, помислете за оформената позиция.
Номер 7
Това гарантира, че втората инжекция ще има по-високо налягане.
Номер 8
Уверете се, че параметрите на инжекционната единица дават необходимото налягане, дебит и охладителен капацитет.
Номер 9
Уверете се, че структурната цялост на първата формация на частта може да оцелее от инжекционното налягане на втората формация.
Заключение
Хората, които не познават двукомпонентното шприцване, може да смятат, че е трудно. То включва втори материал и допълнителна операция, което добавя още един фактор при производството на компонента, но процесът е сравнително лесен.
Двукомпонентното формоване може да се извърши с въртяща се плоча, подвижна сърцевина или преливно формоване, както и по други начини. Първите два метода изискват два процеса, две леякови системи и втори инжекционен възел.
Последният метод често използва две различни форми — по една за всеки материал, но може да се изпълни и с една форма, две леякови системи и ръчно или автоматизирано прехвърляне на детайлите чрез вземане и поставяне.







