
Dvije različite plastične smole oblikovane su zajedno u jednom ciklusu strojanja tijekom procesa dvostrukog ubrizgavanja, također poznat kao dvostruki metak, dvostruki udarac, višestruki metak i premotavanje.
Za stvaranje složenih materijala iz dva različita materijala koristi se vrhunska tehnika proizvodnje pod nazivom dvostruka injekcija, poznata i kao dvomaterijalna, dvosličica ili dvosličica.
Pri dvostrukom injekcijskom prešanju pažljivo se kontrolira ubrizgavanje više materijala, uključujući dvije različite vrste smole, u jedan višekomorni kalup. Postupak je visoko specijaliziran i automatiziran.
Dvostruki proces moldinga
Mašina za ubrizgavanje koristi se u procesu dvostrukog kalupiranja gdje se dva materijala “prevrnuta” u jednom ciklusu kalupiranja. Količina materijala ubrizganog u šupljinu kalupiranja naziva se “pucanj”.
U dvije injekcije, prvi dio je oblikovan, a nakon završetka, drugi dio se ubrizgava kako bi se stvorio konačni dio kalupiranja. Oba dijela moraju biti usporediva (kemijski) za dva ustrijeljena modeliranja proces biti uspješan za vezivanje da se dogodi.
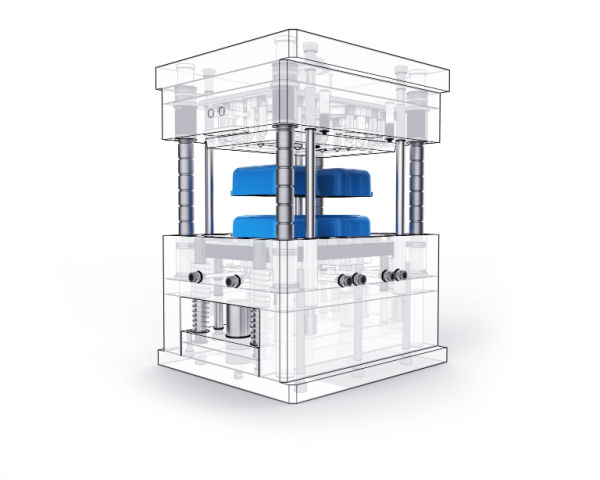
Dio izrađen od tvrdog materijala može se spojiti na dio izrađen od mekog materijala pomoću dvostrukog ubrizgavanja. U dvije šupljine, postupak kombinira oblikovanje dvije komponente. Može značajno poboljšati žalbu proizvoda u smislu osjećaja, boje i sl. Postoji mnogo različitih mogućnosti dizajna s dvosličnim oblikovanjem.
Postupak dvostrukog injekcijskog prešanja sastoji se od dva koraka. Najprije se smola ubrizgava u kalup i hladi kako bi nastao čvrsti dio, slično kao kod uobičajenog injekcijskog prešanja.
Novonamješteni objekt se transportira u drugi kalup u drugoj fazi koristeći rotirajući talon ili robotsku ruku. Ovisno o dizajnu, novonamješteni dio tada se daje druga injekcija smole u, kroz, ili oko specifičnih područja prvog kalup.
Nakon formiranja molekularne veze između dvije plastične smole, višerezinski oblikovani objekt hladi se i izbacuje.
Iako je postupak jednostavan za shvatiti, ovladavanje njime je izazovno. Čak i najmanje pogreške mogu dovesti do značajnih financijskih gubitaka zbog visokih razina tehničke kompetencija i pažnje na potrebne detalje, posebice u velikim proizvodnim okolnostima.
To je razlog zašto je izbor dobavljača s iznimnim vještinama je važno. Odličan dobavljač kvalitetnih scena kartice uspostavljeni procesi za sprječavanje bljeskanja, protoka linija, kratkih metaka, i rezervnih planova od povećanja kapaciteta kao vaše tvrtke i vaše potrebe za dvije strijelne modeliranje proširenja su sve stvari za tražiti.
Ovaj proces čini dva pogotka modeliranje idealno za prekidače, gumbe, četkice za zube, i zatvarača za kontejnere.
Primjene dvoshot moldinga
Za složene, višebojne i višematerijalnu plastičnu robu, posebice u visokom obujmu proizvodnih okolnosti, dvokratno ubrizgavanje ubrizgavanja je najbolja plastična tehnika oblikovanja.
Pored toga, u automobilskom sektoru se primjenjuje i dva pogotka za izradu širokog raspona proizvoda i dijelova. Ostali predmeti izrađeni pomoću dvostrukog procesa uključuju travnate i vrtne alate i poljoprivrednu opremu.
U gotovo svakoj industriji, od potrošačkih dobara do građevinarstva, koriste se dva ubodna oblikovana dijela, ali najčešće se koriste u situacijama kojima je potrebno sljedeće:
- dijelovi ili komponente koji se mogu kretati
- krute površine s fleksibilnim zahvatima
- ili akustično prigušavanje ili vibracije
- površna objašnjenja ili identifikacije
- komponente s više materijala ili boja
Idealno je da se proces ubrizgavanja dvije injekcije koristi za složene dijelove koji imaju više komponenti.
Prednosti procesa dvojice metaka
Plastični polimeri se koriste u nizu proizvodnih procesa, kao što su ekstrudiranje, kompresija termoset kalupiranje, i dva ubrizgavanja ubrizgavanje. Dok je svaki izvediv način proizvodnje, mnogi proizvođači plastike koriste ovu metodu zbog nekoliko prednosti.
Za izradu prvog dijela proizvoda u kalup se najprije ubrizgava jedan materijal. Zatim slijedi drugo ubrizgavanje kompatibilnog materijala. Mnoga poduzeća odabiru ovaj postupak za proizvodnju plastike i polimernih proizvoda iz različitih razloga.
Ovdje su neke prednosti od dva pucao proces kalpiranja:
Prevrtljivo
Proizvođači proizvoda preferiraju dvije injekcije za različite primjene, uključujući automobilske unutarnje dijelove, medicinsku opremu, alate i igračke. Proizvođačima se omogućuje mješavina mnoštva komponenti i odbojaka da proizvode robusan i estetski ugodan proizvod.
Materijali poput silikona i termoplastika, najlona i termoplastičkih elastomera, ili ukočenih najlonskih i mekih materijala za dodir su nekoliko primjera materijala koji se mogu uspješno spojiti s ovim postupkom.
Djelotvorno
S prvim plijenom izmijenjen s puta i drugim plijeskom postavljenim oko proizvoda tako da se druga kompatibilna termoplastika može ubrizgati u drugi kalup, dvokorak postupak zahtijeva samo jedan strojni ciklus.
Metoda proizvodi više proizvoda svaki trčanje za manje novca i zahtijeva manje radnika za proizvodnju završenog proizvoda jer koristi jedan strojni ciklus, a ne više ciklusa strojeva. Osim toga, ona jamči čvrstu vezu između materijala, eliminira potrebu za kasnije montaža.
Visoka kvaliteta proizvoda
Većina termoplastičkih proizvoda ima koristi od dvokratnog ubrizgavanja na brojne načine:
- Pojačana estetika. Kad su proizvodi izrađeni od različitih plastičnih materijala ili polimera u boji, izgledaju ljepše i privlačnije su za potrošače. Proizvod će se pojaviti skuplji ako se koristi više od jedne boje ili teksture.
- Bolja ergonomika. Metoda omogućuje mekane površine dodira; tako, gotovi proizvodi mogu imati ručke ili druge ergonomski razvijene dijelove. To je od presudne važnosti za alate, medicinsku opremu, i druge prijenosne objekte.
- Brijač se poboljšava kada se silikonski polimeri i drugi gumeni materijali koriste za tesnice i druge dijelove kojima je potreban uzak pečat.
- Omogućava čvrstim i mekim polimerima proizvoditi predmete najmanje veličine koji pružaju iznimnu udobnost i korist.
- U usporedbi s preuređenim ili konvencionalnijim metodama umetanja, ona može značajno smanjiti broj poremećaja.
- Proizvođači mogu upotrijebiti više materijala koji se drugim postupcima ne mogu učinkovito spojiti te tako izraditi složenije oblike kalupa.
- Nastala veza je nevjerojatno jaka, čineći konačni proizvod robusnijim, pouzdanijim i dugotrajnijim.
Dvostruki proces bušenja pomaže proizvodima postići visokokvalitetne proizvode.
Konsolidacija dijela
Broj dijelova u završenom skupu smanjen je pomoću dvostrukog ubrizgavanja, štedeći u prosjeku $40K u razvoju, inženjerstvu i potvrđivanju rashoda za svaki povećani broj dijela.
Učinkovito
S dva uboda, nekoliko komponenti može se oblikovati jednim alatom, zahtijevajući manje rada za proizvodnju vaših dijelova i bez post-molding zavarivanje ili spajanje komponenti.
Tipovi dvostrukih struktura za bacanje metaka
Za smanjenje troškova i osiguranje kvalitete važno je odabrati odgovarajuću konstrukciju kalupa. U nastavku su navedene neke izvedbe za dvostruko injekcijsko prešanje:
Preklopi jezgro
Postupak višekomponentnog prešanja s pomičnom jezgrom najjednostavniji je jer jezgru i šupljinu kalupa nije potrebno premještati. Geometrija šupljine može se promijeniti pomicanjem klizača.
Kod dvokomponentnog kalupa s pomičnom jezgrom, tijekom injekcijskog prešanja materijal A najprije se ubrizgava u šupljinu dok je klizač izvučen. Zatim se klizač povlači kako bi se otvorio novi dio šupljine.
Nakon ubrizgavanja materijala B kroz drugi uljevni otvor, smješten iznad središnje mlaznice, preostali se prostor ispunjava pomicanjem klizača.
Plastična komponenta je zatim izbačena iz kalup nakon učvršćenja. Cirkuliran istim redom kao i gore kako bi se nastavilo kalupiranje.
Dodavanje klizača povećava cijenu alata, ali takav je kalup i dalje znatno jeftiniji od kalupa s rotacijskom pločom ili rotacijskom osovinom. Nažalost, ne može se upotrijebiti za izradu složenih višebojnih plastičnih dijelova.
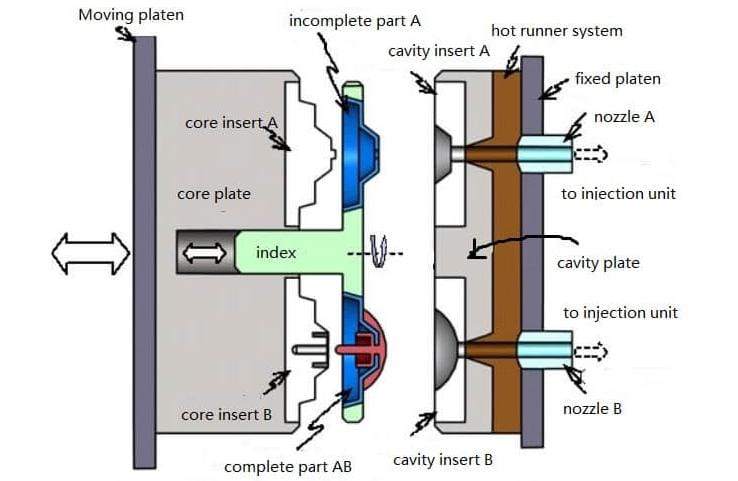
Rotacijska pločica dva udarca
Na središnjoj liniji pločice, koja paralelira osi rotacije, kalup jezgra ploča ima dvije identične jezgre koje su ogledalne slike jedni druge. Dvije šupljine s raznim geometrija uključeni su u šupljinu ploče pričvršćene na fiksnu ploču.
Rotacijski platon završava premještanje oblikovanih dijelova u svakom ciklusu, čineći to bez premještanja ljudi.
Kalup, koji može držati više materijala, ovdje se vidi samo s dva materijala. Ovisno o tome koliko materijala se koristi, rotirajući platon se može rotirati za 90°, 120° ili 180°. Za proizvodnju potrebne rotacije na jezgri također je potreban specifičan stroj za injekciju.
Građevinska struktura molda s dva metka
S jedne strane kreće gore, na drugoj strani kreće dolje, i tako dalje, ploča struktura je sastavljena od dvije strane rotira oko centra. Većina tipkovnice kalup dizajnira s brojevima i slovima koristiti pilanu strukturu.
Struktura sadrži zatvorene numeričke ili abecedne znakove kao što su 0, 4, 8, A, B, D i O. Sekundarni materijal može lako ući u ograničenu regiju kada se koristi pilana konstrukcija, stvarajući lijep izgled.
Uređaj za ugradnju
- Nakon jednog ubrizgavanja kalup se otvara.
- Slomljenu iglu spušta potisni štap, što uzrokuje da se pila okreće oko rotirajućeg okna.
- Gornja ploča je gurnuta gore gurnuvši pilu, uzrokujući da slomljena igla izađe iz kalup.
Kada se igla podigne uz rub zatvorenog dijela osnovnog proizvoda, stvara se otvor. Tijekom dvostrukog injekcijskog prešanja igla se povratnim klinom ploče za lomljenje spušta kako bi se sekundarni materijal kroz taj otvor ubrizgao u zatvoreno područje.
Struktura klizanja Cavity
Kada se kalup nakon prvog ubrizgavanja otvori, pogonski mehanizam pomiče mušku polovicu šupljine. Kalup se zatim poravnava s glavnim kalupom na određenoj udaljenosti prije drugog ubrizgavanja.
Faktori koje trebamo razmotriti kad koristimo dva hica
Pri primjeni dvostrukog ubrizgavanja uzimaju se u obzir sljedeći faktori:
Odabir materijala
Fizička, mehanička, kemijska, termalna, električna, zapaljiva i UV otpornost su sve važne misli pri odabiru materijala za vašu komponentu. Trebat ćete dati odgovore na niz pitanja kako bi se fokusirao vaš odabir materijala, uključujući:
- Na koje će temperature biti izložen vaš proizvod?
- Koliko fleksibilan ili krut treba materijal za savijanje?
- Otpornost na udarce: Koliko čvrsta mora biti njegova površina?
- Koliko dobro podnosi velike terete u smislu jačine kompresije?
- Hoće li komponenta biti izložena UV zrakima, kao što su one pronađene vani?
- Hoće li taj dio biti izložen kemikalijama koje će utjecati na to koliko dobro djeluje, posebno tijekom vremena?
- Kakav je rok valjanosti potreban za taj dio?
Materijalna kompatibilnost
Kemija materijala je od presudne važnosti za uzimanje u obzir pri odlučivanju koji će se koristiti za dvosliku oblikovanje. Dok se neki materijali nesavršeno vežu, drugi dobro rade zajedno i stvaraju čvrstu molekularnu pričvršćivanje.
Provedba testa pričvršćivanja prije početka proizvodnje kada je ljepilno svojstvo dva spoja nejasno. Kada se spajanje nije dovoljno, korekcije se mogu uključiti u dizajn, kao što su podrezak, utora, ili ramena, kako bi se povećalo priljepljivanje i zaključati dva spoja zajedno.
Pregledana je tablica kompatibilnosti materijala kako bi se utvrdilo koji će se polimeri držati jedno za drugo i koji su polimeri nespojivi. Osim toga, ona eliminira mogućnost kontaminacije, što je problem pri korištenju dva različita kalup.
Osim toga, u usporedbi s proizvodnjom identičnog proizvoda ili dijela pomoću dva različita procesa kalpiranja, dvostruki proces oblikovanja rezultira mnogo snažnijom vezom. Sposobnost izrade višebojne plastične robe pomoću dvoslike metodom oblikovanja jedna je od dodatnih prednosti procesa u odnosu na slikarstvo, što može izgubiti svoju učinkovitost tijekom vremena.
Možete stvoriti korisnije, sofisticirane elemente pomoću dva hitca pristup. Dalje, meka plastika može biti pomiješana s tvrdim plastikom. Proizvod ima značajno veći integritet. Dvostruki plastični plijesni proizvodi često su daleko izdržljiviji i šokantniji.
Metoda je također izvrsna za izradu mekih drški za električnu opremu, klimu i teskete, i neklizne površine. Ovim metodom mogu se stvoriti logotipi koji, za razliku od ofarbanih logotipa, nikada ne bi izblijedili.
Isključi
Za stvaranje rupa, pukne značajke, i duge kroz-rupe, kalup zatvara ova mjesta kako bi se spriječilo plastični protok u tim lokacijama.
U tim se slučajevima dvije polovice kalupa međusobno brtve. Brtvene se površine zato mogu otvarati i zatvarati bez međusobnog sudaranja. Kut nagiba trebao bi iznositi najmanje tri do pet stupnjeva. Što je vijek trajanja kalupa dulji, potrebno je više prostora za izbacivanje i veći kut nagiba.
Tip kapije
Pri injekcijskom prešanju rastaljena smola ulazi u komoru kalupa kroz uljevni kanal. Kako bi se postigli željeni omjeri i izgled dijela te spriječilo izvijanje, potrebno je uzeti u obzir vrstu, konstrukciju i položaj uljevnog otvora.
Najčešće se pri injekcijskom prešanju upotrebljavaju pločasti uljevni otvori i uljevni otvori s toplim razvodnim kanalom:
- Pločasti uljevni otvori najpopularniji su i učinkoviti. Ipak, zbog jednostavne konstrukcije možda nisu prikladni za svaki projekt.
- Vruća kapija ima sitne eliptične aperture. Smola je dovoljno vruća da prođe kroz usku rupu kod termostatnog grejača pričvršćenog na stražnji dio kalupa.
Molekularno hemijsko vezivanje
Da bi jaka molekularna veza bila moguća, vaš supstrat i smola od drugog hica trebali bi biti idealno kompatibilni. Najduža noga ili površina je idealna za zglob između dvije smole. Drugi hitac je gotovo nemoguće ukloniti odabirom idealnih materijala i dizajna zglobova.
Čak i kada se može postići kemijska veza na visokoj razini, mi visoko savjetujemo korištenje odgovarajuće mehaničke veze ako je povezivanje važno za vašu primjenu.
Položaj uljevnog otvora
Položaj uljevnog otvora važan je za postizanje čvrste površine i ujednačenog kalupa. Kod jednokomponentnog injekcijskog prešanja rastaljeni materijal može ući kroz najdeblji dio otvora, a zatim teći prema tanjim dijelovima.
Sugestije za dvostruko bacanje
Ovdje su neke preporuke za dvije strijelne kalupiranje:
Broj 1
Meka plastika je oblikovana po drugi put nakon što je prva oblikovana kao tvrda plastika. Prvi put je prozirna; drugi put nije. Prvi se kalpira s plastikom visoke temperature, dok se dupli kalpira s plastikom niske temperature.
Broj 2
Isprobajte kalup da biste stvorili gotov proizvod prije stvarne proizvodnje.
Broj 3
Prije nego što se kalup napravi, pronađite sve moguće mane i popravite ih.
Broj 4
Općenito gledano, materijal koji je prvobitno stvoren utječe na smanjenje.
Broj 5
Druga injekcija može se dati samo nakon što prva počne u potpunosti djelovati.
Broj 6
Da bi se izbjeglo oštećenje tijekom procesa oblikovanja, razmislite o oblikovanom položaju.
Broj 7
Dopustite da rub prvog dijela s ugrađenom injekcijom bude pretjerano velik. To jamči da će druga injekcija imati viši tlak.
Broj 8
Provjerite je li parametri jedinice za injekciju daju potreban tlak, brzinu protoka i kapacitet hlađenja.
Broj 9
Uvjerite se da strukturni integritet prvog oblikovanog dijela može preživjeti pritisak ubrizgavanja drugog kalupiranja.
Zaključak
Ljudi koji nisu upoznati s dvoslikom ubrizgavanja možda misle da je to teško. Uključuje drugi materijal i postupak, što dodaje još jedan faktor stvaranju komponenti, ali je relativno lako.
Između ostalog, između ostalog, može se napraviti dvoslično oblikovanje rotacijskim plaketom, pokretnom jezgrom ili prekomjernom jezgrom. Prva dva procesa zahtijevaju dva, dva sustava trkača i drugu injekcijsku jedinicu.
U drugom se postupku često upotrebljavaju dva različita kalupa, po jedan za svaki materijal. Može se upotrijebiti i jedan kalup s dvama sustavima razvodnih kanala te ručnim ili automatiziranim prijenosom dijela između položaja.







