
Duas resinas plásticas diferentes são moldadas juntas em um único ciclo de usinagem durante o processo de moldagem por injeção dupla, também conhecido como tiro duplo, tiro duplo, disparo múltiplo e overmolding.
Uma técnica de fabricação de ponta chamada injeção dupla, também conhecida como moldagem de dois materiais, moldagem de dois tiros ou moldagem de dois K, é usada para criar peças moldadas intrincadas de dois materiais diferentes.
Durante a moldagem por injeção de dois tiros, controlamos cuidadosamente a injeção de vários materiais, incluindo dois tipos distintos de resina, em um único molde de várias câmaras usando uma técnica altamente especializada e automatizada.
Processo de moldagem de dois tiros
Uma máquina de moldagem por injeção é usada no processo de moldagem por dois tiros, onde dois materiais são “moldados” em um ciclo de moldagem. A quantidade de material injetado na cavidade de moldagem é referida como um “tiro”.
Na moldagem por injeção de dois tiros, uma primeira seção é moldada e, após a conclusão, uma segunda parte é injetada para criar a parte final da moldagem. Ambas as peças devem ser comparáveis (quimicamente) para que o processo de moldagem de dois tiros seja bem-sucedido para que a ligação ocorra.
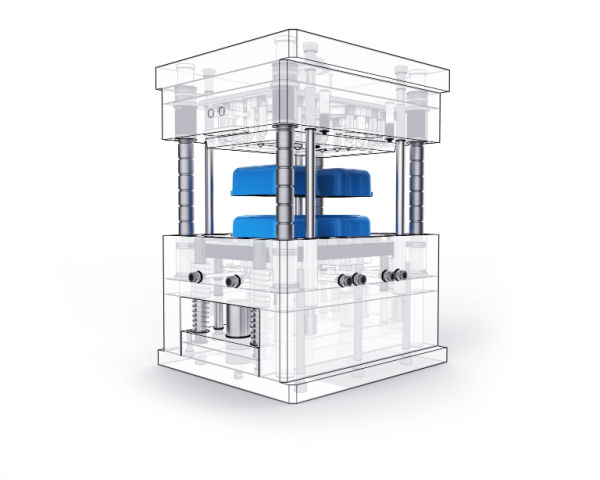
Uma parte feita de material duro pode ser unida a uma parte feita de material macio usando moldagem por injeção de dois tiros. Em um molde de duas cavidades, o procedimento combina a moldagem de dois componentes. Pode melhorar significativamente o apelo do produto em termos de sensação, cor, etc. Há muitas possibilidades de design diferentes com moldagem de dois tiros.
A técnica de moldagem por injeção de dois tiros é dividida em duas etapas. A primeira envolve uma injeção de resina em um molde, que é então resfriado para criar um objeto sólido, muito parecido com a moldagem por injeção tradicional.
O objeto recém-moldado é transportado para um segundo molde no segundo estágio usando um prato rotativo ou um braço robótico. Dependendo do design, a peça recém-moldadada recebe uma segunda injeção de resina em, através ou em torno de áreas específicas do primeiro molde.
Após a formação de uma ligação molecular entre as duas resinas plásticas, o objeto moldado multirresina é resfriado e expulso.
Embora o procedimento seja simples de entender, dominá-lo é um desafio. Mesmo os menores erros podem resultar em perdas financeiras significativas devido aos altos níveis de competência técnica e atenção aos detalhes necessários, especialmente em circunstâncias de fabricação de alto volume.
É por isso que escolher um fornecedor com habilidades excepcionais é importante. Excelentes indicadores de qualidade do fornecedor estabeleceram processos para evitar que flash, linhas de fluxo, atalhos e planos de backup aumentem a capacidade, pois sua empresa e suas necessidades de expansão de moldagem por dois tiros são todas as coisas a serem procuradas.
Este processo faz com que a moldagem de dois tiros seja ideal para interruptores, botões, escovas de dentes e tampas para recipientes.
Aplicações de dois tiro moldagem
Para intrincados, múltiplas cores e produtos de plástico multi-material, especialmente em circunstâncias de fabricação de alto volume, a moldagem por injeção de dois tiros é a melhor técnica de moldagem de plástico.
Além disso, o processo de moldagem de dois tiros é aplicado no setor automotivo para fazer uma ampla gama de produtos e peças. Outros itens feitos usando o processo de tiro duplo incluem ferramentas de gramado e jardim e equipamentos agrícolas.
Duas peças moldadas por tiro são utilizadas em quase todas as indústrias, desde bens de consumo até a construção, mas são mais frequentemente usadas em situações que precisam do seguinte:
- partes ou componentes que podem se mover
- superfícies rígidas com pegas flexíveis
- ou amortecimento acústico ou vibração
- explicações superficiais ou identificações
- componentes com vários materiais ou cores
Idealmente, o processo de moldagem por injeção de dois tiros é usado para peças complexas que têm vários componentes.
Benefícios do processo de moldagem de dois tiros
Os polímeros plásticos são utilizados em uma variedade de processos de produção, como extrusão, moldagem por termofixo de compressão e moldagem por injeção de dois tiros. Embora cada um seja um método de fabricação viável, muitos fabricantes de plásticos usam esse método devido a várias vantagens.
Para criar o primeiro segmento do produto, um material é injetado primeiro em um molde. Uma segunda injeção de um material secundário compatível com o primeiro segue isso. Existem várias razões pelas quais muitas empresas optam por produzir plásticos ou polímeros dessa maneira.
Aqui estão alguns benefícios do processo de moldagem de dois tiros:
Versátil
Os fabricantes de produtos preferem a moldagem por injeção de dois tiros para uma variedade de aplicações, incluindo peças internas automotivas, equipamentos médicos, ferramentas e brinquedos. Ele permite que os fabricantes misturem uma infinidade de componentes e matizes para produzir um produto robusto e esteticamente agradável.
Materiais como silicone e termoplásticos, elastômeros de nylon e termoplástico, ou materiais rígidos de nylon e toque macio são alguns exemplos de materiais que podem ser misturados com sucesso com este procedimento.
Custo Eficaz
Com o primeiro molde rodado para fora do caminho e o segundo molde colocado ao redor do produto para que o segundo termoplástico compatível possa ser injetado no segundo molde, o procedimento em duas etapas requer apenas um ciclo de máquina.
O método produz mais produtos cada um por menos dinheiro e requer menos trabalhadores para produzir o produto concluído, uma vez que usa um único ciclo de máquina em vez de vários ciclos de máquina. Além disso, garante uma ligação sólida entre os materiais, eliminando a necessidade de montagem posterior.
Alta qualidade do produto
A maioria dos produtos termoplásticos se beneficiam da moldagem por injeção de dois tiros de várias maneiras:
- Estética aprimorada. Quando os produtos são feitos de diferentes plásticos ou polímeros coloridos, eles parecem mais bonitos e são mais atraentes para os consumidores. O produto parecerá mais caro se mais de uma cor ou textura for usada.
- Melhor ergonomia. O método permite superfícies de toque suave; Assim, os produtos acabados podem ter alças ou outras seções ergonomicamente desenvolvidas. Isso é crucial para ferramentas, equipamentos médicos e outros objetos portáteis.
- A vedação é melhorada quando polímeros de silicone e outros materiais emborrachados são usados para juntas e outras peças que precisam de uma vedação apertada.
- Ele permite que polímeros duros e macios produzam itens do menor tamanho que proporcionam conforto e utilidade excepcionais.
- Quando comparado com o excesso de moldagem ou métodos de inserção mais convencionais, pode reduzir significativamente o número de desalinhamentos.
- Ele permite que os produtores usem vários materiais que não podem ser eficientemente ligados usando outros procedimentos para criar padrões de moldes mais intrincados.
- A ligação formada é incrivelmente forte, tornando o produto final mais robusto, confiável e duradouro.
O processo de moldagem de dois tiros ajuda os fabricantes a alcançar produtos de alta qualidade.
Consolidação de peças
O número de peças em uma montagem acabada é reduzido usando moldagem por injeção de dois tiros, economizando uma média de US $ 40K em gastos de desenvolvimento, engenharia e validação para cada número de peça aumentado.
Eficiente
Com a moldagem por dois tiros, vários componentes podem ser moldados com uma única ferramenta, exigindo menos trabalho para produzir suas peças e sem soldagem pós-moldagem ou união dos componentes.
Tipos de duas estruturas de moldagem por tiro
Escolher e terminar com a estrutura de molde adequada é essencial para economizar custos e determinar a qualidade. Aqui estão alguns tipos de duas estruturas de moldagem por tiro:
Núcleo Toggle dois tiro molde
Como o núcleo e a cavidade do molde não precisam ser realocados, o procedimento de moldagem por vários tiros é o mais simples. Alternativamente, mudar o controle deslizante alterará a geometria da cavidade do molde.
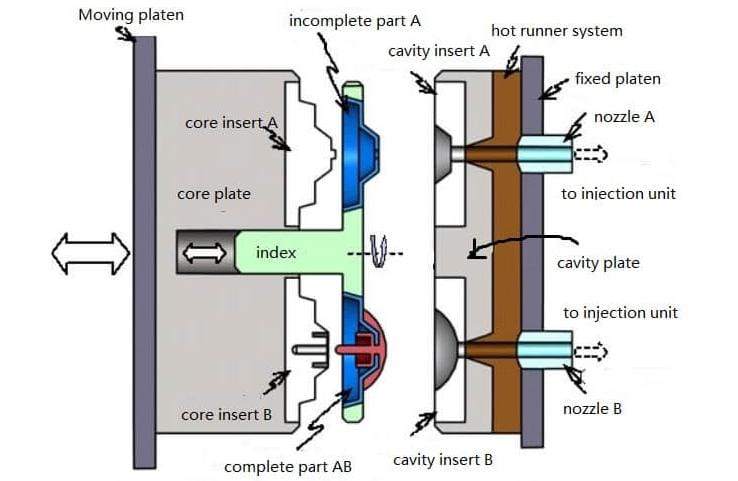
A substância A é injetada pela primeira vez na cavidade quando o controle deslizante está em sua posição expandida durante o processo de moldagem por injeção usando o molde de dois disparos do núcleo. Em seguida, puxando o controle deslizante para trás para expor uma nova área da cavidade.
O espaço restante é preenchido deslocando o cursor depois de o material B ser injetado na cavidade modificada através de outro ponto de injeção (acima do bico central).
O componente plástico é então forçado a sair do molde após o endurecimento. Circulado na mesma ordem como acima para continuar a moldagem.
Embora o preço da ferramenta aumente quando um controle deslizante é adicionado ao molde, ainda pode ser significativamente menos caro do que os moldes de prato rotativo ou eixo rotativo. Infelizmente, é incapaz de fazer peças de plástico intrincadas e multicoloridas.
Molde de tiro Rotary Platen Two
Na linha central do platen, que se assemelha ao eixo de rotação, a placa do núcleo do molde tem dois núcleos idênticos que são imagens espelhadas um do outro. Duas cavidades com várias geometrias estão incluídas na placa da cavidade anexada ao platen fixo.
A placa rotativa completa a comutação das peças moldadas em cada ciclo, fazendo isso sem a comutação humana.
O molde, que pode conter mais materiais, só é visto aqui com os dois materiais. Dependendo de quanto material é utilizado, o prato rotativo pode ser girado em 90 °, 120 ° ou 180 °. Uma máquina de injeção específica também é necessária para produzir a rotação necessária no lado do núcleo.
Seesaw Dois Shot Mold Estrutura
Com um lado se movendo para cima, o outro lado se movendo para baixo e assim por diante, a estrutura da laje é composta de dois lados girando ao redor do centro. A maioria dos projetos de moldes de teclado com números e letras usa a estrutura da gangorra.
A estrutura contém caracteres numéricos ou alfabéticos fechados como 0, 4, 8, A, B, D e O. O material secundário só pode entrar facilmente na região confinada quando uma construção de gangorra é usada, criando uma aparência adorável.
A estrutura de gangorra funciona da seguinte forma:
- Após uma injeção, o molde é aberto.
- A agulha quebrada é abaixada pela haste de pressão, fazendo com que a gangorra gire em torno do eixo rotativo.
- A placa superior é empurrada para cima empurrando a gangorra, fazendo com que a agulha quebrada saia do molde.
Um buraco quebrado é criado à medida que a agulha sobe na borda da parte selada do produto primário. Para perfurar o material secundário na área fechada do buraco quebrado, a agulha é movida para baixo pelo pino de retorno da placa fraturada durante o processo de moldagem por injeção dupla.
Estrutura deslizante da cavidade
A cavidade do modelo masculino desliza sob a influência do motor à medida que o molde é aberto após uma injeção. Uma distância especificada é usada para alinhar o molde com o molde mestre antes do segundo processo de moldagem por injeção.
Fatores a considerar ao usar dois tiro moldagem
Os seguintes fatores são considerados ao usar a moldagem por tiro duplo:
Seleção de materiais
Físico, mecânico, químico, térmico, elétrico, inflamabilidade e resistência UV são considerações importantes ao selecionar um material para seu componente. Você precisará fornecer respostas a uma série de perguntas para concentrar sua seleção de materiais, incluindo:
- Que tipos de temperaturas seu produto será submetido a?
- Quão flexível ou rígido você precisa do material para ser dobrado?
- Resistência ao impacto: Quão robusta deve ser a sua superfície?
- Quão bem ele suporta grandes cargas em termos de resistência à compressão?
- O componente será exposto aos raios UV, como os encontrados fora?
- A peça será exposta a produtos químicos que afetarão o quão bem ela funciona, especialmente ao longo do tempo?
- Que tipo de vida útil é necessária para a peça?
Compatibilidade material
A química dos materiais é crucial para levar em conta ao decidir quais utilizar para moldagem em dois tiros. Enquanto alguns materiais se ligam imperfeitamente, outros trabalham bem juntos e criam uma adesão molecular sólida.
Realizar um teste de adesão antes de iniciar a fabricação quando a propriedade adesiva de dois compostos não é clara. Quando a ligação é insuficiente, as correções podem ser incorporadas ao projeto, como cortes inferiores, sulcos ou ombros, para aumentar a adesão e bloquear os dois compostos juntos.
Uma tabela de compatibilidade de material é revisada para determinar quais polímeros se apegarão uns aos outros e quais polímeros são incompatíveis. Além disso, elimina a possibilidade de contaminação, o que é um problema ao utilizar dois moldes diferentes.
Além disso, em comparação com a produção de um produto ou peça idêntica usando dois processos de moldagem diferentes, o procedimento de moldagem de dois tiros resulta em uma ligação muito mais forte. A capacidade de fazer produtos plásticos multicoloridos usando o método de moldagem de dois tiros é uma das vantagens adicionais do processo sobre a pintura, que pode perder sua eficácia ao longo do tempo.
Você pode criar elementos mais úteis e sofisticados usando a abordagem de dois tiros. Além disso, o plástico mais macio pode ser misturado com plástico duro. O produto tem uma integridade significativamente maior. Os produtos de moldagem de plástico de dois tiros são muitas vezes muito mais duráveis e à prova de choque.
O método também é excelente para fazer alças macias para equipamentos elétricos, vedações e juntas de ar condicionado e superfícies antiderrapantes. Com este método, podem ser criados logotipos que, ao contrário dos logotipos pintados, nunca desapareceriam.
Desligar
Para formar buracos, recursos de encaixe e longos orifícios, o molde fecha esses locais para evitar o fluxo de plástico para esses locais.
Nestas situações, as duas metades do molde selam uma contra a outra. Devido a isso, as faces de vedação do molde podem abrir e fechar sem colidir umas com as outras. Três a cinco graus devem ser o ângulo mínimo do rascunho. Quanto mais tempo o molde viver, maior a limpeza e maior o rascunho.
Tipo de ponto de injeção
Na moldação por injeção, a resina fundida entra na cavidade do molde através do canal do ponto de injeção. Para obter as proporções e o aspeto pretendidos e evitar deformações, é necessário considerar o tipo, o projeto e a posição do ponto de injeção.
Os pontos de injeção com aba e os pontos de injeção com canal quente são dois dos tipos mais utilizados na moldação por injeção:
- Os pontos de injeção com aba são dos mais populares e eficientes; contudo, a sua conceção simples pode não ser adequada às suas necessidades.
- Os pontos de injeção com ponta quente têm aberturas elípticas muito pequenas. Um aquecedor controlado por termóstato, instalado na parte posterior do molde, mantém a resina suficientemente quente para passar pelo orifício estreito.
Ligação química molecular
Para que uma forte ligação molecular seja possível, seu substrato e resina de segundo tiro devem idealmente ser quimicamente compatíveis. A perna ou área de superfície mais longa é ideal para a articulação entre as duas resinas. O segundo tiro é quase impossível de remover selecionando os materiais ideais e o design da articulação.
Mesmo quando uma ligação química de alto nível pode ser alcançada, é altamente recomendável usar uma ligação mecânica apropriada se a ligação for importante para sua aplicação.
Localização de Gate
Esta configuração é essencial para obter superfícies estéticas sólidas e uma peça moldada homogénea. Na moldação por injeção de um só disparo, a posição do ponto permite que o material fundido entre pela zona mais espessa da abertura antes de fluir para as áreas mais finas.
Sugestões para Moldagem de dois tiros
Aqui estão algumas recomendações para a moldagem de dois tiros:
Número 1
O plástico macio é moldado uma segunda vez depois de ser moldado pela primeira vez como plástico duro. A primeira vez é transparente; a segunda vez não é. A primeira moldagem é feita com um plástico de alta temperatura, enquanto a moldagem dupla é feita com um plástico de baixa temperatura.
Número 2
Teste o molde para criar um produto acabado antes da produção real.
Número 3
Antes que o molde seja feito, encontre todas as falhas potenciais e corrija-as.
Número 4
Leve em conta o encolhimento dos dois materiais. De um modo geral, o material que é inicialmente criado afeta o encolhimento.
Número 5
Uma segunda injeção só pode ser administrada quando a primeira tiver efeito total.
Número 6
Para evitar danos durante o processo de moldagem, considere a posição moldada.
Número 7
Permita que a borda da primeira peça moldada por injeção seja excessivamente grande. Isso garante que a segunda injeção terá uma pressão maior.
Número 8
Verifique se os parâmetros da unidade de injeção fornecem a pressão necessária, a taxa de fluxo e a capacidade de resfriamento.
Número 9
Certifique-se de que a integridade estrutural da primeira peça moldada possa sobreviver à pressão de injeção da segunda moldagem.
Conclusão
As pessoas que não estão familiarizadas com a moldagem por injeção de dois tiros podem pensar que é difícil. Envolve um segundo material e procedimento, o que adiciona outro fator à criação de componentes, mas é relativamente fácil.
A moldação de dois componentes pode ser realizada com uma mesa rotativa, um núcleo móvel ou sobreinjeção, entre outras opções. As duas primeiras soluções exigem dois processos, dois sistemas de canais e uma segunda unidade de injeção.
A sobreinjeção utiliza frequentemente dois moldes diferentes, um para cada material, mas também pode ser realizada com um só molde, dois sistemas de canais e transferência manual ou automatizada da peça por pick-and-place.







