
Pri dvojzložkovom vstrekovaní, známom aj ako dvojité vstrekovanie, viacnásobné vstrekovanie alebo viacnásobné prelisovanie, sa v jednom obrábacom cykle formujú dve rôzne plastové živice.
Dvojité vstrekovanie, známe aj ako vstrekovanie z dvoch materiálov, dvojzložkové vstrekovanie alebo dvojzložkové vstrekovanie, je pokročilá výrobná technika na vytváranie zložitých výliskov z dvoch rôznych materiálov.
Pri dvojzložkovom vstrekovaní dôkladne riadime vstrekovanie viacerých materiálov vrátane dvoch odlišných typov živice do jednej viackomorovej formy. Ide o vysoko špecializovaný a automatizovaný proces.
Proces dvojzložkového vstrekovania
Pri procese dvojzložkového vstrekovania sa používa vstrekovací stroj, ktorý počas jedného cyklu prelísuje („overmolding“) dva materiály. Množstvo materiálu vstreknutého do dutiny formy sa označuje ako „dávka“.
Pri dvojzložkovom vstrekovaní sa najprv vytvaruje prvá časť. Po jej dokončení sa vstrekne druhý materiál, z ktorého vznikne zvyšná časť výlisku. Aby sa obe časti spojili, musia byť z chemického hľadiska kompatibilné a proces musí prebehnúť úspešne.
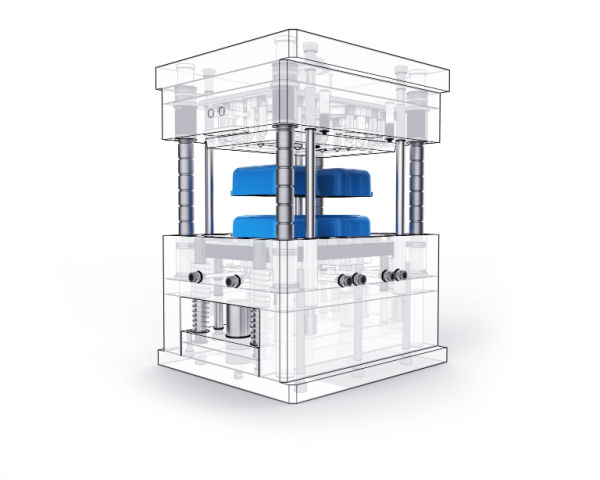
Dvojzložkovým vstrekovaním možno spojiť diel z tvrdého materiálu s dielom z mäkkého materiálu. Pri použití dvojdutinovej formy tento postup kombinuje tvarovanie dvoch komponentov. Môže výrazne zlepšiť príťažlivosť výrobku z hľadiska pocitu na dotyk, farby a ďalších vlastností. Dvojzložkové vstrekovanie ponúka mnoho rôznych konštrukčných možností.
Technika dvojzložkového vstrekovania prebieha v dvoch krokoch. Najprv sa živica vstrekne do formy a po ochladení vytvorí pevný predmet, podobne ako pri tradičnom vstrekovaní plastov.
V druhej fáze sa čerstvo vytvarovaný predmet pomocou otočnej dosky alebo robotického ramena presunie do druhej formy. V závislosti od konštrukcie sa do novovytvoreného dielu následne vstrekne ďalšia dávka živice do konkrétnych oblastí prvej formy, cez ne alebo okolo nich.
Po vytvorení molekulového spojenia medzi oboma plastovými živicami sa výlisok z viacerých živíc ochladí a vyhodí.
Hoci je ľahké pochopiť tento postup, zvládnuť ho je náročné. Vyžaduje si vysokú úroveň technickej odbornej spôsobilosti a dôraz na detail, najmä pri veľkoobjemovej výrobe. Aj najmenšie chyby preto môžu viesť k značným finančným stratám.
Preto je dôležité vybrať si dodávateľa s výnimočnými schopnosťami. Hľadajte dodávateľa s vynikajúcimi hodnoteniami kvality, zavedenými postupmi na predchádzanie otrepom, stopám po toku a neúplnému naplneniu, ako aj s plánmi na zvýšenie kapacity pri raste vašej spoločnosti a rozširovaní potrieb dvojzložkového vstrekovania.
Vďaka tomuto procesu je dvojzložkové vstrekovanie ideálne na výrobu spínačov, tlačidiel, zubných kefiek a uzáverov nádob.
Použitie dvojzložkového vstrekovania
Pri veľkoobjemovej výrobe zložitých plastových výrobkov s viacerými farbami a materiálmi je najlepšou technikou dvojzložkové vstrekovanie plastov.
Dvojzložkové vstrekovanie sa používa aj v automobilovom priemysle na výrobu širokej škály výrobkov a dielov. Procesom dvojitého vstrekovania sa vyrába aj záhradné náradie a poľnohospodárske zariadenia.
Dvojzložkové výlisky sa používajú takmer v každom odvetví, od spotrebného tovaru až po stavebníctvo. Najčastejšie sa však využívajú v prípadoch, keď sú potrebné tieto vlastnosti:
- časti alebo súčasti, ktoré sa môžu pohybovať
- pevné povrchy s ohybnými priľnavosťami
- buď akustické tlmenie alebo vibrácie
- povrchové vysvetlenia alebo identifikácia
- komponenty s niekoľkými materiálmi alebo farbami
Dvojzložkové vstrekovanie je ideálne na zložité diely zložené z viacerých komponentov.
Výhody procesu dvojzložkového vstrekovania
Plastové polyméry sa používajú v rôznych výrobných procesoch, ako sú extrúzia, kompresné tvarovanie termosetov a dvojzložkové vstrekovanie plastov. Každý z nich je vhodnou výrobnou metódou, no mnohí výrobcovia plastov si vyberajú dvojzložkové vstrekovanie pre jeho viaceré výhody.
Pri výrobe prvej časti výrobku sa najprv vstrekne jeden materiál do formy. Potom nasleduje druhé vstrekovanie ďalšieho materiálu, ktorý je kompatibilný s prvým. Mnohé spoločnosti sa rozhodnú vyrábať plasty alebo polyméry týmto spôsobom z viacerých dôvodov.
Medzi výhody dvojzložkového vstrekovania patria:
Univerzálne
Výrobcovia výrobkov uprednostňujú dvojzložkové vstrekovanie pri rôznych aplikáciách vrátane dielov interiéru automobilov, zdravotníckych zariadení, nástrojov a hračiek. Umožňuje im kombinovať viacero komponentov a farieb a vytvárať tak odolný a esteticky príťažlivý výrobok.
Týmto postupom možno úspešne kombinovať napríklad silikón a termoplasty, nylon a termoplastické elastoméry alebo pevný nylon a materiály s mäkkým povrchom.
Nákladovo efektívne
Po odklopení prvej formy a umiestnení druhej formy okolo výrobku možno do nej vstreknúť druhý kompatibilný termoplast. Tento dvojstupňový postup si vyžaduje iba jeden strojový cyklus.
Touto metódou sa v každom cykle vyrába viac výrobkov s nižšími nákladmi a na dokončenie výrobku treba menej pracovníkov, pretože sa používa jeden strojový cyklus namiesto viacerých. Zároveň zabezpečuje pevné spojenie materiálov, takže nie je potrebná následná montáž.
Vysoká kvalita výrobkov
Dvojzložkové vstrekovanie prináša mnohým termoplastovým výrobkom viacero výhod:
- Lepší vzhľad. Výrobky z plastov alebo polymérov rôznych farieb vyzerajú lepšie a sú pre spotrebiteľov príťažlivejšie. Použitie viacerých farieb alebo textúr môže výrobku dodať luxusnejší vzhľad.
- Lepšia ergonómia. Táto metóda umožňuje vytvárať povrchy príjemné na dotyk, takže hotové výrobky môžu mať rukoväti alebo iné ergonomicky navrhnuté časti. Je to dôležité pri nástrojoch, zdravotníckych zariadeniach a ďalších prenosných predmetoch.
- Tesnenie sa zlepší, keď sa silikónové polyméry a iné gumové materiály používajú na tesnenia a iné časti, ktoré potrebujú tesné tesnenie.
- Umožňuje tvrdé a mäkké polyméry vyrábať výrobky tej najmenšej veľkosti, ktoré poskytujú výnimočný komfort a užitočnosť.
- V porovnaní s prelisovaním alebo tradičnejšími metódami vstrekovania s vložkami môže výrazne znížiť počet nesprávne zarovnaných dielov.
- Výrobcom umožňuje kombinovať viacero materiálov, ktoré sa inými postupmi nedajú účinne spojiť, a vytvárať tak zložitejšie vzory formy.
- Tvorené puto je neuveriteľne silné, vďaka čomu je konečný produkt robustnejší, spoľahlivejší a dlhotrvajúci.
Proces dvojzložkového vstrekovania pomáha výrobcom dosahovať vysokú kvalitu výrobkov.
Časť Konsolidácia
Dvojzložkové vstrekovanie znižuje počet dielov v hotovej zostave, čím pri každom pridanom čísle dielu ušetrí v priemere USD$40K na nákladoch na vývoj, konštrukciu a validáciu.
Efektívne
Dvojzložkovým vstrekovaním možno v jednej forme vyrobiť niekoľko komponentov, čím sa zníži množstvo práce potrebnej na výrobu dielov a odstráni potreba následného zvárania alebo spájania komponentov.
Typy konštrukcií foriem na dvojzložkové vstrekovanie
Na úsporu nákladov a zabezpečenie kvality je nevyhnutné vybrať správnu konštrukciu formy. Tu je niekoľko typov konštrukcií foriem na dvojzložkové vstrekovanie:
Dvojzložková forma s kĺbovým jadrom
Dvojzložkové vstrekovanie s kĺbovým jadrom je najjednoduchší postup, pretože jadro a dutinu formy netreba premiestňovať. Geometriu dutiny formy možno meniť posunutím posúvača.
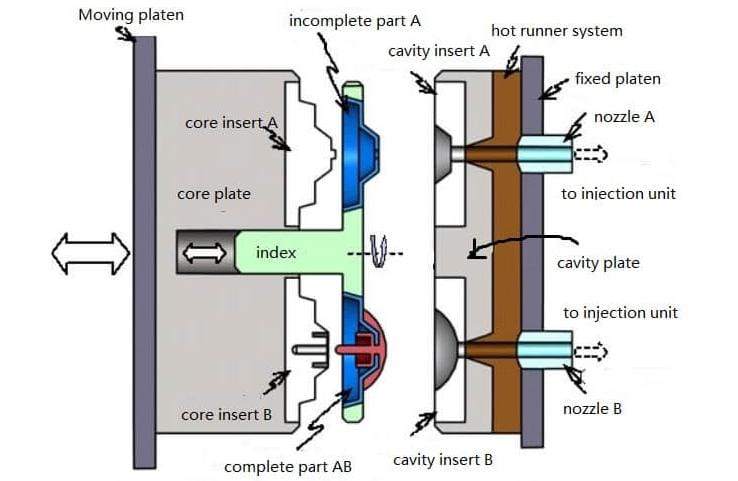
Pri dvojzložkovej forme s kĺbovým jadrom sa počas vstrekovania do dutiny najprv vstrekne materiál A, keď je posúvač vo vysunutej polohe. Potom sa posúvač zatiahne, aby odkryl novú oblasť dutiny.
Zostávajúci priestor sa vyplní po vstrekovaní materiálu B do upravenej dutiny cez iný vtok (nad stredovou dýzou), a to posunutím posúvača.
Po stuhnutí sa plastový diel vytlačí z formy. Ak chcete pokračovať v tvarovaní, postup sa zopakuje v rovnakom poradí ako vyššie.
Pridanie posúvača do formy síce zvýši cenu nástroja, no výsledné riešenie môže byť stále výrazne lacnejšie než formy s otočnou upínacou doskou alebo rotačným hriadeľom. Žiaľ, nemožno ním vyrábať zložité viacfarebné plastové diely.
Dvojzložková forma s otočnou upínacou doskou
Doska jadra formy má na stredovej osi upínacej dosky, rovnobežnej s osou otáčania, dve rovnaké jadrá, ktoré sú navzájom zrkadlovým obrazom. Doska dutiny pripevnená k pevnej upínacej doske obsahuje dve dutiny s odlišnou geometriou.
Rotačná doska dokončí prepínanie formovaných kusov v každom cykle, a to bez ľudského prepínania.
Tu je znázornená forma, ktorá dokáže spracúvať viac materiálov, iba s dvoma materiálmi. Otočná upínacia doska sa môže podľa použitého množstva materiálu otáčať o 90°, 120° alebo 180°. Na dosiahnutie potrebného otáčania na strane jadra je potrebný aj špeciálny vstrekovací stroj.
Konštrukcia dvojzložkovej formy s kolískovým mechanizmom
Dosková konštrukcia pozostáva z dvoch strán, ktoré sa otáčajú okolo stredu: keď sa jedna strana pohybuje nahor, druhá sa pohybuje nadol, a naopak. Kolískový mechanizmus sa používa vo väčšine konštrukcií foriem na klávesnice s číslami a písmenami.
Konštrukcia obsahuje uzavreté číselné alebo abecedné znaky, napríklad 0, 4, 8, A, B, D a O. Pri použití kolískovej konštrukcie môže druhý materiál ľahko vniknúť do uzavretej oblasti a vytvoriť estetický vzhľad.
Vidlicová štruktúra funguje takto:
- Po prvom vstrekovaní sa forma otvorí.
- Zlomenú ihlu spustí tlaková tyč, čo spôsobí, že píla sa točí okolo otočného hriadeľa.
- Zatlačením na kolískový mechanizmus sa nadvihne horná doska a zlomený kolík sa vysunie z formy.
Keď kolík vystúpi na okraji uzavretej časti prvého výrobku, vytvorí otvor. Počas dvojzložkového vstrekovania sa kolík pomocou vratného kolíka zlomenej dosky posunie nadol, aby sa cez tento otvor mohol druhý materiál vstreknúť do uzavretej oblasti.
Konštrukcia s posuvnou dutinou
Po prvom vstrekovaní sa pri otvorení formy dutina samčej formy posúva pôsobením motora. Pred druhým vstrekovaním sa forma posunie o určenú vzdialenosť, aby sa zarovnala s hlavnou formou.
Faktory, ktoré treba zvážiť pri dvojzložkovom vstrekovaní
Pri dvojitom vstrekovaní treba zvážiť tieto faktory:
Výber materiálu
Pri výbere materiálu komponentu sú dôležité fyzikálne, mechanické, chemické, tepelné a elektrické vlastnosti, horľavosť aj odolnosť proti UV žiareniu. Na zúženie výberu materiálu si budete musieť zodpovedať niekoľko otázok vrátane týchto:
- Akým druhom teplôt bude váš výrobok vystavený?
- Ako pružný alebo pevný potrebuješ materiál na ohýbanie?
- Odolnosť voči nárazu: Aká robustná musí byť jej povrch?
- Ako dobre vydrží veľké zaťaženie, pokiaľ ide o pevnosť kompresie?
- Bude komponent vystavený UV žiareniu, ako sú tie, ktoré sa nachádzajú vonku?
- Bude táto časť vystavená chemikáliám, ktoré ovplyvnia jej fungovanie, najmä v priebehu času?
- Aká trvanlivosť sa vyžaduje pre túto časť?
Materiálna zlučiteľnosť
Pri rozhodovaní o materiáloch na dvojzložkové vstrekovanie je nevyhnutné zohľadniť ich chemické zloženie. Niektoré materiály sa spájajú nedokonale, zatiaľ čo iné sú vzájomne kompatibilné a vytvárajú pevné molekulové spojenie.
Ak si nie ste istí priľnavosťou dvoch zmesí, pred začiatkom výroby vykonajte skúšku priľnavosti. Ak je spojenie nedostatočné, možno do návrhu začleniť úpravy, napríklad podrezania, drážky alebo osadenia, ktoré zvýšia priľnavosť a pevne spoja obe zmesi.
V tabuľke kompatibility materiálov možno zistiť, ktoré polyméry sa navzájom spájajú a ktoré nie sú kompatibilné. Zároveň sa tým eliminuje možnosť kontaminácie, ktorá môže nastať pri použití dvoch rôznych foriem.
V porovnaní s výrobou rovnakého výrobku alebo dielu dvoma odlišnými procesmi tvarovania vytvára dvojzložkové vstrekovanie oveľa pevnejšie spojenie. Ďalšou výhodou oproti lakovaniu, ktoré môže časom stratiť účinnosť, je možnosť vyrábať viacfarebné plastové výrobky.
Dvojzložkovou metódou možno vytvárať užitočnejšie a sofistikovanejšie prvky. Mäkký plast možno kombinovať s tvrdým plastom. Výrobok tak bude výrazne pevnejší. Výrobky vyrobené dvojzložkovým vstrekovaním sú často oveľa odolnejšie a odolné proti nárazom.
Táto metóda sa výborne hodí aj na výrobu mäkkých rukovätí elektrických zariadení, tesnení a spojovacích tesnení klimatizácií, ako aj protišmykových povrchov. Možno ňou vytvárať aj logá, ktoré na rozdiel od namaľovaných log nikdy nevyblednú.
Vypnúť
Pri vytváraní otvorov, zacvakávacích prvkov a dlhých priechodných otvorov forma tieto miesta uzavrie, aby do nich nemohol prúdiť plast.
V týchto prípadoch sa obe polovice formy vzájomne utesnia. Vďaka tomu sa tesniace plochy formy môžu otvárať a zatvárať bez vzájomnej kolízie. Minimálny uhol úkosu by mal byť tri až päť stupňov. Čím dlhšia je životnosť formy, tým vyššia je vôľa a tým väčší je úkos.
Typ vtoku
Pri vstrekovaní plastov vstupuje roztavená živica do dutiny formy cez vtokový kanál. Ak chcete dosiahnuť ideálne rozmery a estetický vzhľad dielu a zabrániť deformáciám, treba zohľadniť typ, konštrukciu a umiestnenie vtoku.
Pri vstrekovaní plastov sa najčastejšie používajú dva typy vtokov: tabové vtoky a vtoky s horúcim vtokovým systémom.
- Tabové vtoky sú najobľúbenejšie a najúčinnejšie. Keďže ich konštrukcia je veľmi jednoduchá, nemusia však vyhovovať vašim potrebám.
- Vtoky s horúcou špičkou majú malé eliptické otvory. Ohrievač na zadnej strane formy, riadený termostatom, udržiava živicu dostatočne horúcu, aby mohla pretekať úzkym otvorom vtoku.
Molekulová chemická väzba
Aby sa vytvorilo pevné molekulové spojenie, podkladový materiál a živica použitá pri druhom vstrekovaní by mali byť chemicky kompatibilné. Pre spoj medzi oboma živicami je ideálna najdlhšia hrana alebo najväčšia plocha. Výberom ideálnych materiálov a návrhu spoja sa takmer znemožní odstránenie druhého výlisku.
Aj keď je možné dosiahnuť vysokú úroveň chemickej väzby, odporúčame použiť vhodnú mechanickú väzbu, ak je väzba dôležitá pre vašu aplikáciu.
Poloha vtoku
Správna poloha vtoku je nevyhnutná na dosiahnutie kvalitného povrchu a homogénnej formy. Pri jednostupňovom vstrekovaní môže tavenina vďaka umiestneniu vtoku najprv vstúpiť cez najhrubšiu časť otvoru a potom prúdiť do menších oblastí.
Odporúčania pre dvojzložkové vstrekovanie
Tu je niekoľko odporúčaní pre dvojzložkové vstrekovanie:
Číslo 1
Najprv sa vytvaruje tvrdý plast a potom sa naň pri druhom vstrekovaní nanesie mäkký plast. Prvý materiál je priehľadný, druhý nie. Prvé tvarovanie sa vykonáva pri vysokej teplote plastu, zatiaľ čo pri dvojitom tvarovaní sa používa plast s nízkou teplotou.
Číslo 2
Pred začiatkom skutočnej výroby otestujte formu a vyrobte hotový výrobok.
Číslo 3
Pred výrobou formy zistite všetky možné chyby a odstráňte ich.
Číslo 4
Berte do úvahy zmenšovanie dvoch materiálov. Všeobecne povedané, materiál, ktorý je pôvodne vytvorený ovplyvňuje zmenšovanie.
Číslo 5
Druhé vstrekovanie možno vykonať až po úplnom dokončení prvého.
Číslo 6
Aby sa počas tvarovania predišlo poškodeniu, zvážte polohu výlisku.
Číslo 7
Okraj prvého vstrekovaného dielu nechajte dostatočne veľký. Tým zabezpečíte, že pri druhom vstrekovaní bude tlak vyšší.
Číslo 8
Overte, či parametre vstrekovacej jednotky zabezpečujú potrebný tlak, prietok a chladiacu kapacitu.
Číslo 9
Uistite sa, že štrukturálna integrita prvého výlisku odolá vstrekovaciemu tlaku pri druhom tvarovaní.
Záver
Ľuďom, ktorí dvojzložkové vstrekovanie nepoznajú, sa môže zdať náročné. Zahŕňa ďalší materiál aj proces, čo pridáva ďalší faktor pri výrobe komponentov, v skutočnosti je však pomerne jednoduché.
Dvojzložkové vstrekovanie možno realizovať pomocou otočnej upínacej dosky, pohyblivého jadra alebo prelisovania a ďalšími spôsobmi. Pri prvých dvoch možnostiach sú potrebné dva procesy, dva vtokové systémy a druhá vstrekovacia jednotka.
Pri poslednej možnosti sa často používajú dve rôzne formy, jedna pre každý materiál. Proces však možno vykonať aj s použitím jednej formy, dvoch vtokových systémov a ručného alebo automatizovaného prenášania dielov systémom pick-and-place.







