
Kaksi erilaista muovihartsia muovataan yhdessä koneistussyklissä kaksoisinjektiomuovausprosessin aikana, joka tunnetaan myös kaksoislaukauksena, kaksoislaukauksena, moniloikkauksena ja ylipolttona.
Kaksoisruiskeeksi kutsuttua huippuvalmistustekniikkaa, joka tunnetaan myös kaksimateriaalisena, kaksiulotteisena muottina tai kaksiulotteisena muottina, käytetään kahden eri materiaalin monimutkaisten muottiosien luomiseen.
Kahden ruiskutusmuotin aikana kontrolloimme huolellisesti useiden materiaalien, kuten kahden erilaisen hartsin, ruiskuttamista yhdeksi, monikammioiseksi muotiksi erittäin erikoisella ja automatisoidulla tekniikalla.
Kahden laukauksen muokkausprosessi
Kahdessa ammusmuotiprosessissa käytetään ruiskumuovauskonetta, jossa kaksi ainetta on ”muotittu” yhdessä muottisyklissä. Muotionteloon ruiskutetun materiaalin määrästä käytetään nimitystä ”shot”.
Kahdessa ruiskutusmuotituksessa ensimmäinen osa muovataan, ja kun se on valmis, ruiskutetaan toinen osa, jolla saadaan aikaan muotin viimeinen osa. Molempien kappaleiden on oltava vertailukelpoisia (kemiallisesti), jotta molemmat laukaukset voidaan yhdistää.
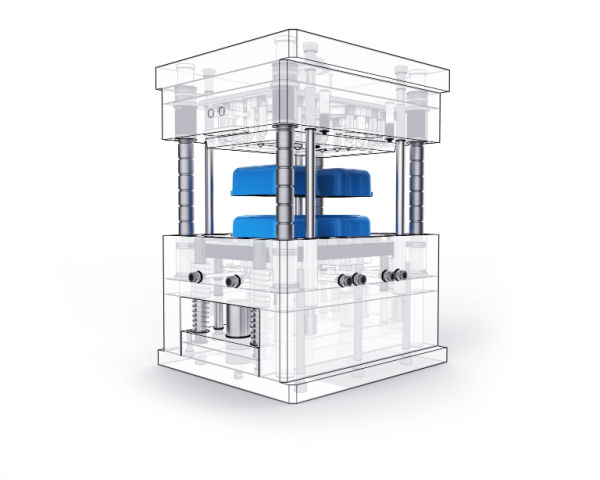
Kovasta materiaalista valmistettu osa voidaan yhdistää pehmeästä materiaalista valmistettuun osaan kahdella ruiskumuotilla. Kahdessa ontelomuotissa menetelmä yhdistää kahden komponentin muovauksen. Se voi merkittävästi parantaa tuotteen vetovoimaa tuntoa, väriä jne.
Kaksi laukausta sisältävä ruiskumuovaustekniikka on jaettu kahteen vaiheeseen. Ensimmäinen on hartsin ruiskuttaminen muottiin, joka jäähdytetään siten, että syntyy kiinteä esine, aivan kuten perinteinen ruiskumuovaus.
Vastamuokattu esine kuljetetaan toiseen muottiin toisessa vaiheessa pyörivällä levyllä tai robottikädellä. Mallista riippuen vastamuokatulle osalle annetaan toinen hartsiruiske ensimmäisen muotin sisään, läpi tai tiettyjen alueiden ympärille.
Kun kahden muovihartsin välille on muodostunut molekyylilinkki, monihartsimuovattu esine jäähtyy ja irtoaa.
Vaikka menettely on helppo ymmärtää, sen hallitseminen on haastavaa. Pienimmätkin virheet voivat johtaa merkittäviin taloudellisiin menetyksiin, koska tekninen osaaminen on korkeaa, ja erityisesti suurissa valmistustilanteissa on kiinnitettävä huomiota yksityiskohtiin.
Siksi on tärkeää valita toimittaja, jolla on poikkeukselliset taidot. Erinomaiset toimittajan laadukkaat pistekortit ovat vakiintuneita prosesseja, joilla estetään välähdykset, virtaviivat, lyhyet laukaukset ja varasuunnitelmat, koska yrityksesi ja kahden ammuksen laajennuksen tarpeesi ovat kaikki etsittäviä.
Tämä prosessi tekee kahdesta shot-muotituksesta ihanteellisen kytkinten, nappien, hammasharjojen ja konttien korkin.
Kahden laukauksen muokkauksen sovellukset
Monimutkaisille, monivärisille ja monimateriaalisille muovituotteille, erityisesti suuritehoisissa valmistusolosuhteissa, kaksi ruiskumuovausta on paras muovimuovaustekniikka.
Lisäksi autoalalla käytetään kahden ammuksen muokkausprosessia, jossa valmistetaan monenlaisia tuotteita ja osia. Muita kaksoislaukaisuprosessia hyödyntäviä tuotteita ovat nurmikko- ja puutarhatyökalut sekä maatalousvälineet.
Lähes jokaisella toimialalla hyödynnetään kahta shot-muovattua osaa kulutushyödykkeistä rakentamiseen, mutta niitä käytetään useimmin tilanteissa, joissa tarvitaan seuraavaa:
- osia tai osia, jotka voivat liikkua
- jäykät pinnat joustavilla kahvoilla
- joko akustinen vaimennus tai värähtely
- pinnalliset selitykset tai tunnisteet
- komponentteja, joissa on useita materiaaleja tai värejä
Ihannetapauksessa kahden ruiskeen ruiskutusmuovausprosessia käytetään monimutkaisiin osiin, joissa on useita komponentteja.
Kahden ammuksen muokkausprosessin hyödyt
Plastiikkapolymeerejä hyödynnetään erilaisissa tuotantoprosesseissa, kuten puristuksessa, kompressiomuotituksessa ja kahdessa ruiskumuotituksessa. Vaikka jokainen on toteuttamiskelpoinen valmistusmenetelmä, monet muovivalmistajat käyttävät tätä menetelmää useiden etujensa vuoksi.
Ensimmäisen segmentin luomiseksi yksi materiaali ruiskutetaan ensin muottiin. Toinen ruiske toissijaista materiaalia, joka on yhteensopiva ensimmäisen segmentin kanssa. On useita syitä, miksi monet yritykset haluavat valmistaa muoveja tai polymeerejä tällä tavalla.
Tässä on joitakin etuja kahden shotin muottiprosessista:
Monipuolinen
Tuotevalmistajat suosivat kahta ruiskumuottia erilaisiin sovelluksiin, kuten auton sisäosiin, lääkintälaitteisiin, työkaluihin ja leluihin. Sen avulla valmistajat voivat sekoittaa useita komponentteja ja sävyjä tuottaakseen vahvan ja esteettisesti miellyttävän tuotteen.
Silikoni- ja termomuovimateriaalit, nailoni- ja termomuovielastomeerit tai jäykät nailon- ja pehmeäkosketusmateriaalit ovat muutamia esimerkkejä materiaaleista, jotka voidaan sekoittaa onnistuneesti tähän menettelyyn.
Kustannustehokas
Kun ensimmäinen muotti on pyöritetty pois tieltä ja toinen muotti on sijoitettu tuotteen ympärille niin, että toinen yhteensopiva termomuovi voidaan ruiskuttaa toiseen muottiin, kaksivaiheinen menettely vaatii vain yhden koneen syklin.
Menetelmä tuottaa enemmän tuotteita kukin pyörittää vähemmän rahaa ja vaatii vähemmän työntekijöitä valmistamaan valmiin tuotteen, koska se käyttää yhtä konesykliä useiden konesyklien sijaan. Lisäksi se takaa kiinteän sidonnan materiaalien välillä ja poistaa myöhemmän kokoonpanon tarpeen.
Korkea tuotelaatu
Suurin osa termoplastisista tuotteista hyötyy kahdella pistolla tehdystä ruiskumuotituksesta monin tavoin:
- Kun tuotteet on valmistettu erivärisistä muoveista tai polymeereistä, ne näyttävät mukavammilta ja houkuttelevammilta kuluttajille. Tuote vaikuttaa kalliimmalta, jos käytetään useampaa kuin yhtä väriä tai koostumusta.
- Parempi ergonomia. Menetelmä mahdollistaa pehmeät kosketuspinnat, jolloin valmiissa tuotteessa voi olla kahvoja tai muita ergonomisesti kehitettyjä osia. Tämä on tärkeää työkaluille, lääketieteellisille laitteille ja muille kannettaville esineille.
- Tiiviste paranee, kun tiivistettä tarvitseviin tiivisteisiin ja muihin osiin käytetään silikonipolymeerejä ja muita kumisia materiaaleja.
- Sen avulla kovat ja pehmeät polymeerit voivat tuottaa mitä pienimpiä tuotteita, jotka tarjoavat poikkeuksellista mukavuutta ja hyödyllisyyttä.
- Verrattuna ylimuokkausmenetelmiin tai perinteisiin inserttimenetelmiin se voi merkittävästi vähentää virheiden määrää.
- Sen avulla tuottajat voivat käyttää useita materiaaleja, joita ei voida kytkeä tehokkaasti muihin menetelmiin monimutkaisten muotimallien luomiseksi.
- Muodostettu side on uskomattoman vahva, mikä tekee lopputuotteesta vakaamman, luotettavamman ja pitkäikäisemmän.
Kahden ammuksen muottiprosessi auttaa valmistajia saavuttamaan korkealaatuisia tuotteita.
Osan konsolidointi
Valmiissa kokoonpanoissa olevien osien määrää vähennetään kahdella ruiskutusmuotituksella, mikä säästää keskimäärin 40 dollaria kehitys-, suunnittelu- ja validointimenoissa kullekin korotetulle osalle.
Tehokas
Kahdella ammusmuotituksella useita komponentteja voidaan muovata yhdellä työkalulla, mikä vaatii vähemmän työtä osien valmistamiseksi eikä jälkimuokkaushitsausta tai osien yhdistämistä.
Kahden ammuksen pyörrerakennelmat
Valitseminen ja päätyminen oikeaan muottirakenteeseen on tärkeää kustannussäästöjen ja laadun varmistamiseksi. Tässä on joitakin kahdenlaisia shot-muovausrakenteita:
Vaihda kaksi laukausta moodiin
Koska muotin sydänosaa ja pesää ei tarvitse siirtää, sydänosan siirtoon perustuva monivaiheinen ruiskuvalumenetelmä on yksinkertaisin. Vaihtoehtoisesti liukukappaleen siirtäminen muuttaa muotin pesän geometriaa.
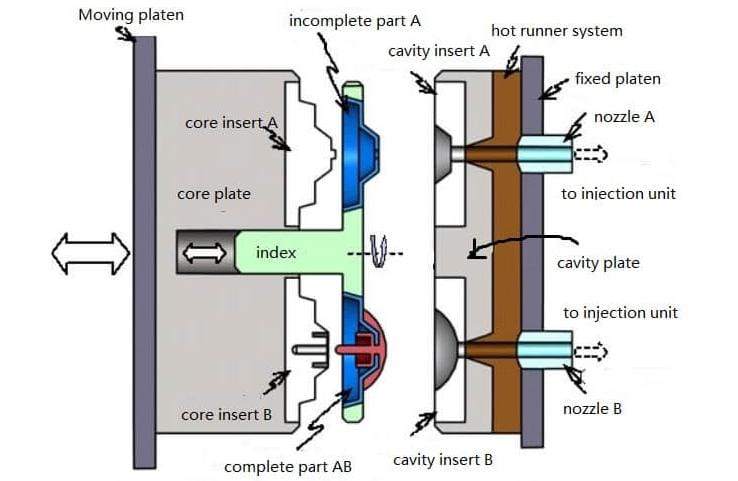
Aine A injektoidaan ensin onteloon, kun liukusäädin on laajennetussa asennossaan injektoinnin aikana käyttäen ydintä kahden laukauksen muottiin. Sitten liukusäädin vedetään takaisin, jotta se paljastaa uuden ontelon alueen.
Jäljelle jäävä tila täytetään siirtämällä liukusäädintä sen jälkeen, kun materiaali B on ruiskutettu muokattuun aukkoon eri portin kautta (keskisuuttimen yläpuolella).
Muoviosa pakotetaan sitten pois muotista kovettamisen jälkeen. Kierretään samassa järjestyksessä kuin edellä, jotta muottia voidaan jatkaa.
Vaikka työkalun hinta nousee, kun muottiin lisätään liukusäädintä, se voi silti olla huomattavasti edullisempi kuin pyörivät levy- tai pyöriväkuilumuotit. Valitettavasti se ei pysty tekemään monimutkaisia, monivärisiä muovikappaleita.
Pyörivä kilpi, kaksi laukausta mold
Pyörimisakselia samansuuntaisen levyn keskilinjalla on kaksi samanlaista ydintä, jotka ovat peilikuvia toisistaan. Kiinteään levyyn kiinnitetyssä ontelolevyssä on kaksi onkaloa, joissa on erilaisia geometrioita.
Pyörivä levy päättää muottikappaleiden vaihtamisen jokaisessa syklissä ilman ihmisen vaihtamista.
Muotti, jossa on enemmän materiaaleja, näkyy tässä vain näiden kahden materiaalin kanssa. Kiertävää levyä voidaan pyörittää 90, 120 tai 180 astetta riippuen siitä, kuinka paljon sitä käytetään. Tarvittava pyörimisliike ydinpuolella edellyttää myös tiettyä ruiskukonetta.
Seesaw Two Shot Mold Structure
Kun toinen puoli liikkuu ylöspäin, toinen puoli liikkuu alas ja niin edelleen, laatan rakenne koostuu kahdesta keskeltä pyörivästä sivusta. Useimmat näppäimistömuotit, joissa on numerot ja kirjaimet, käyttävät saharakennetta.
Rakenteessa on suljettuja numero- tai aakkosnumeerisia merkkejä, kuten 0, 4, 8, A, B, D ja O. Toissijainen materiaali pääsee helposti suljetulle alueelle vain, kun käytetään saharakennetta, mikä luo kauniin ilmeen.
Seesahan rakenne toimii seuraavasti:
- Yhden ruiskeen jälkeen muoti avataan.
- Työntösauva laskee murtunutta neulaa, mikä saa sahan pyörimään pyörivän akselin ympäri.
- Ylintä levyä työnnetään ylös työntämällä sahaa, jolloin rikkoutunut neula nousee muotista.
Kun neula nousee päätuotteen suljetun osan reunaan, syntyy murtunut reikä. Kaksoisinjektiomuovauksen aikana murtuneen levyn palautustaula siirtää neulan suljetulle alueelle, jotta se voidaan porata murtuneesta reiästä.
Luodon liukuva rakenne
Miesmallin ontelo liukuu moottorin vaikutuksesta, kun muotti avataan yhden ruiskun jälkeen. Muotin linjaamiseen päämuotin kanssa käytetään tiettyä etäisyyttä ennen toista ruiskutusmuotia.
Kaksi laukausta muokattaessa huomioon otettavat tekijät
Kaksivaiheisessa ruiskuvalussa huomioidaan seuraavat tekijät:
Aineellinen valinta
Fysikaalinen, mekaaninen, kemiallinen, lämpö-, sähkö-, syttyvyys- ja UV-resistanssi ovat kaikki tärkeitä asioita valitessasi materiaalia komponentillesi. Sinun on annettava vastauksia useisiin kysymyksiin, jotta voit keskittyä materiaalivalintaasi, kuten:
- Millaisia lämpötiloja tuotteesi joutuu alttiiksi?
- Kuinka joustavaa tai jäykkää materiaalia tarvitset taivutukseen?
- Iskunkestävyys: Kuinka lujan pinnan on oltava?
- Kuinka hyvin se kestää isoja kuormia puristusvahvuuden suhteen?
- Altistuuko komponentti UV-säteilylle, kuten ulkopuolelta löytyville?
- Altistuuko osa kemikaaleille, jotka vaikuttavat sen toimivuuteen, erityisesti ajan myötä?
- Millainen säilyvyys osalta vaaditaan?
Materiaalien yhteensopivuus
Materiaalien kemia on ratkaisevan tärkeää ottaa huomioon päätettäessä, mitä materiaaleja käytetään kahden laukauksen muovaamiseen. Osa materiaaleista sitoo epätäydellisesti, kun taas toiset toimivat hyvin yhdessä ja luovat kiinteän molekyylisidonnaisuuden.
Ennen valmistuksen aloittamista on tehtävä adheesiotesti, kun kahden yhdisteen liima-aineominaisuus on epäselvä. Kun liimaus on riittämätöntä, rakenteeseen voidaan liittää korjauksia, kuten aliviiltoja, uria tai hartioita, jotka lisäävät sidettä ja lukitsevat nämä kaksi yhdistettä yhteen.
Aineellisen yhteensopivuuden taulukkoa tarkistetaan sen selvittämiseksi, mitkä polymeerit pysyvät kiinni toisiinsa ja mitkä polymeerit ovat yhteensopimattomia. Lisäksi se poistaa kontaminaation mahdollisuuden, mikä on ongelma, kun käytetään kahta eri muotia.
Lisäksi verrattuna samanlaisen tuotteen tai osan valmistamiseen kahdella eri muovausmenetelmällä, kahden laukauksen muovausprosessilla saadaan aikaan paljon vahvempi side. Kyky valmistaa monivärisiä muovituotteita kahden laukauksen muottimenetelmällä on yksi prosessin lisäeduista maalaukseen verrattuna, mikä voi menettää sen tehon ajan myötä.
Voit luoda hyödyllisempiä, hienostuneempia elementtejä kahdella laukauksella. Pehmeämpi muovi voi lisäksi sekoittua kovaan muoviin. Tuotteella on huomattavasti suurempi eheys. Kaksikerroksiset muovimuovaustuotteet ovat usein paljon kestävämpiä ja iskunkestävämpiä.
Menetelmä on myös erinomainen, kun tehdään pehmeät kahvat sähkölaitteille, ilmastointitiivisteille ja tiivisteille sekä liukumattomille pinnoille. Tällä menetelmällä saatetaan luoda logoja, jotka, toisin kuin maalatut logot, eivät koskaan hiipuisi.
Suljetaan
Muodostaakseen reikiä, naksahduksia ja pitkiä aukkoja muotti sulkee nämä paikat estääkseen muovin valumisen noihin paikkoihin.
Näissä tilanteissa muotin kaksi puoliskoa tiivistyvät toisiaan vasten. Siksi muotin tiivistyspinnat voivat avautua ja sulkeutua osumatta toisiinsa. Vähimmäiskallistuskulman tulisi olla kolmesta viiteen astetta. Mitä pidempään muotti kestää käytössä, sitä parempi on irrotus ja sitä suurempi kallistuskulma.
Portin tyyppi
Ruiskuvalussa sulanut hartsi siirtyy porttikanavaa pitkin muottipesään. Jotta osan mittasuhteet ja ulkonäkö olisivat ihanteelliset ja vääntyminen vältettäisiin, portin tyyppi, rakenne ja sijainti on otettava huomioon.
Ruiskuvalussa käytetään usein kahta syöttöaukkotyyppiä: kielekesyöttöaukkoja ja kuumakanavan syöttöaukkoja.
- Suosituimmat ja tehokkaimmat portit ovat välilehtiportit, mutta koska ne ovat niin yksinkertaisia, ne eivät välttämättä sovi tarpeisiisi.
- Kuumakärkisissä porteissa on pieniä elliptisiä aukkoja. Muotin takaosaan kiinnitetty termostaattiohjattu lämmitin pitää hartsin riittävän kuumana, jotta se virtaa kapean porttiaukon läpi.
Molekyylikemikaalien sidonta
Jotta vahva molekyyliside olisi mahdollinen, alustan ja toisen laukauksen hartsin pitäisi olla mieluiten kemiallisesti yhteensopivaa. Pisin jalka- tai pinta-ala on ihanteellinen näiden kahden hartsin liitosta varten. Toinen laukaus on lähes mahdoton poistaa valitsemalla ihanteellisia materiaaleja ja liitosmuotoa.
Silloinkin, kun korkeatasoinen kemiallinen side voi olla olemassa, suosittelemme käyttämään sopivaa mekaanista sidettä, jos sitominen on sovelluksellesi tärkeää.
Portin sijainti
Tämä on olennaista tasaisen ja laadukkaan pintailmeen sekä homogeenisen muotin tuottamiseksi. Yksivaiheisessa ruiskuvalussa portin sijoittelu mahdollistaa sulan pääsyn aukon paksumman osan kautta ennen kuin se virtaa pienemmille alueille.
Ehdotuksia kahden laukauksen muokkaukseen
Tässä muutamia suosituksia kahden laukauksen muokkaukseen:
Numero 1
Pehmeä muovi muotoillaan toisen kerran sen jälkeen, kun se on ensin muokattu kovaksi muoviksi. Ensimmäinen kerta on läpinäkyvä, toinen ei. Ensimmäinen muotti tehdään korkealämpötilaisella muovilla, kun taas kaksoismuovaus tehdään matalalämpötilaisella muovilla.
Numero 2
Testaa muotia luodaksesi valmiin tuotteen ennen varsinaista tuotantoa.
Numero 3
Ennen muotin valmistusta etsi kaikki mahdolliset virheet ja korjaa ne.
Numero 4
Ota huomioon näiden kahden materiaalin kutistuminen. Yleisesti ottaen alun perin luotu materiaali vaikuttaa kutistumiseen.
Numero 5
Toinen injektio voidaan antaa vasta, kun ensimmäinen on täysin vaikuttanut.
Numero 6
Vahingon välttämiseksi muottiprosessin aikana on otettava huomioon muottien sijainti.
Numero 7
Anna ensimmäisen injektoidun osan reunan olla liian suuri, mikä takaa, että toisella ruiskeella on korkeapaine.
Numero 8
Varmista, että injektioyksikön parametrit antavat tarvittavan paineen, virtauksen ja jäähdytystehon.
Numero 9
Varmista, että ensimmäisen osan rakenteellinen eheys kestää toisen muotin ruiskutuspaineen.
Yhteenveto
Kahden laukauksen ruiskutusmuotitukseen perehtymättömät saattavat pitää sitä vaikeana. Siihen liittyy kuitenkin toinen materiaali ja toimenpide, joka lisää toisen tekijän komponenttiluontiin, mutta se on suhteellisen helppoa.
Kaksivaiheinen ruiskuvalu voidaan toteuttaa esimerkiksi pyörivällä muottipöydällä, liikkuvalla muottisydämellä tai päällevaluna. Kahdessa ensimmäisessä menetelmässä käytetään kahta työvaihetta, kahta kanavajärjestelmää ja toista ruiskutusyksikköä.
Jälkimmäisessä menetelmässä käytetään usein kahta muottia, yhtä kummallekin materiaalille. Se voidaan toteuttaa myös yhdellä muotilla, kahdella kanavajärjestelmällä sekä osien manuaalisella tai automaattisella siirrolla.







